1. Pengantar
Dalam lingkungan manufaktur modern, lini pengemasan gulungan baja —yang terdiri dari mesin pengemasan gulungan, mesin pengikat gulungan, dan mesin penumpuk gulungan—sangat penting untuk pemrosesan logam dalam volume tinggi. Sistem ini, yang digerakkan oleh motor, hidrolik, teknologi servo, PLC, dan perangkat kontrol terkait (VFD, penggerak servo), harus secara konsisten memberikan hasil produksi, presisi, dan keandalan. Meskipun desain, perakitan, dan pengujian merupakan bagian integral untuk mencapai kinerja terbaik, kontrol kualitas dan pengiriman merupakan tahap akhir yang kritis sebelum sistem diserahkan kepada pelanggan.
Prosedur ini merinci bagaimana penilaian kualitas berkelanjutan memandu setiap langkah produksi, yang berpuncak pada inspeksi akhir yang ketat sebelum pengiriman. Prosedur ini juga mengklarifikasi strategi pengiriman —termasuk pembongkaran sebagian untuk transportasi yang aman dan nyaman—dan memberikan wawasan tentang harapan perakitan kembali, verifikasi di lokasi, dan kesiapan untuk beroperasi. Dengan mengacu pada standar global (IATF 16949, ISO 9001, EN 415-10) dan praktik terbaik dari fabrikasi logam, tujuan utamanya adalah untuk memastikan setiap lini pengemasan koil memenuhi tolok ukur kualitas tertinggi sekaligus menyederhanakan instalasi dan pengoperasian awal di lantai produksi pelanggan.
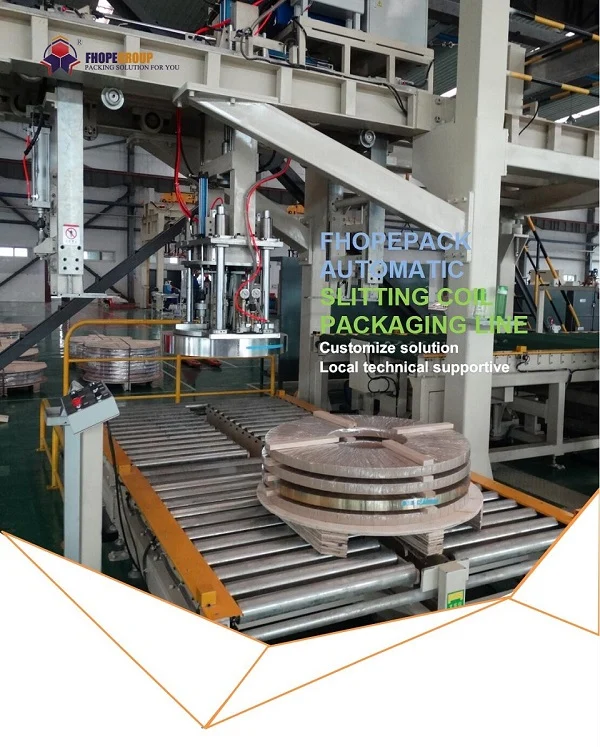
2. Material, Desain Mekanik, dan Norma Pengiriman
2.1 Validasi Ilmu Material
Inti dari lini pengemasan koil yang andal adalah material yang kuat yang mampu menahan beban siklik, potensi korosi, dan keausan mekanis. Setiap subkomponen menjalani pemeriksaan ketat untuk memvalidasi kualitas bahan baku dan integritas pasca-pemrosesan. Aspek inti meliputi:
-
Umur Kelelahan Komponen Utama
- Tabung Silinder Hidraulik: Dibuat dari baja seperti 27SiMn, diuji di bawah kelelahan siklus rendah atau siklus tinggi sesuai dengan ISO 12106, memastikan bahwa dinding silinder mampu bertahan terhadap tekanan berulang (≥10^6 siklus).
- Pelat Rantai Konveyor Tahan AusLapisan permukaan (misalnya, WC-Co) diuji kekuatan ikatannya hingga melebihi 1,200 MPa sesuai ASTM C633, mengurangi gesekan dan memperpanjang masa pakai operasional di bawah beban terus menerus.
-
Kompatibilitas Sistem Pelindung
- Lapisan Minyak Anti KaratTerverifikasi efektivitas pencegahan korosi (≥48 jam dalam perendaman air suling ASTM D665). Ini memastikan bahwa komponen tetap bebas korosi selama penyimpanan sementara atau pengiriman melalui laut.
- Pelapis Kabel Tahan UVDi tempat di mana saluran mungkin sebagian terpapar sinar matahari atau pencahayaan industri dengan intensitas UV tinggi, selubung kabel harus mempertahankan kekuatan tarik ≥85% setelah 2,000 jam pengujian pelapukan dipercepat (uji QUV).
Validasi tersebut menegaskan bahwa mesin yang telah selesai diproduksi dapat bertahan dalam lingkungan produksi yang menantang tanpa mengalami kegagalan material dini.
2.2 Standar Teknik Mesin
Mengingat skala lini pengemasan koil—terutama rangka tugas berat, meja rol, atau modul penumpukan— desain mekanis harus mengakomodasi kemudahan pengangkutan, perakitan ulang, dan penyelarasan akhir di lokasi pelanggan:
-
Pembongkaran untuk Transportasi
- Unit modular dirancang dengan berat modul tunggal maksimum ≤5 ton (sesuai dengan peraturan transportasi jalan nasional atau regional, misalnya, GB 1589 di Tiongkok).
- Modul sensitif dan berpresisi tinggi (misalnya, kepala pengikat yang digerakkan servo atau lengan robot) dapat dikemas secara terpisah untuk memastikan percepatan getaran tetap ≤3g selama pengiriman (sesuai standar ISTA 3A).
-
Jaminan Presisi Perakitan Ulang
- Bidang acuan atau permukaan pemasangan dikerjakan dengan mesin atau dipasangi pin sedemikian rupa sehingga pemasangan ulang di lokasi mencapai akurasi posisi ≤0.1 mm (merujuk pada pedoman VDI 2862).
- Pemeriksaan torsi awal baut harus tetap dalam batas ±5% dari torsi desain sesuai ISO 16047, untuk mencegah ketidaksejajaran atau tekanan berlebihan selama perakitan akhir.
Dengan rekayasa untuk transportasi modular, pabrikan menyederhanakan logistik pengiriman dan jadwal instalasi, mengurangi waktu henti dan biaya bagi pengguna akhir.
3. Sistem Kontrol Kualitas Ujung-ke-Ujung
Jaminan mutu dalam lini pengemasan koil bukanlah peristiwa tunggal—melainkan sebuah ekosistem pemeriksaan, verifikasi, dan dokumentasi¹ yang mencakup penerimaan bahan baku, pemeriksaan selama proses produksi, dan uji kinerja akhir. Pendekatan menyeluruh yang umum mungkin terlihat seperti ini:
3.1 Pengendalian Mutu Tahap Manufaktur
-
- Reaksi Negatif terhadap PerlengkapanSesuai dengan AGMA 2000-C95 atau yang setara, diukur melalui sensor perpindahan laser atau indikator dial. Analisis tingkat lanjut (misalnya, dekomposisi paket wavelet) mendeteksi anomali sejak dini.
- Penundaan Respons PLCGunakan osiloskop 500 MHz untuk memantau transisi I/O guna memastikan kepatuhan terhadap IEC 61131-2. Latensi yang berkepanjangan dapat mengindikasikan ketidakefisienan logika kontrol atau masalah perangkat keras.
- Konsistensi Ketegangan Film (jika film pembungkus atau pengikat terintegrasi): Sensor gaya waktu nyata (pengambilan sampel pada 1 kHz) mengukur fluktuasi tegangan, dengan data yang disesuaikan dengan kurva PID ideal untuk stabilitas (EN 12079-1).
-
- Setiap komponen penting (misalnya, motor servo, manifold silinder, kepala pengikat) diberi ID unik (kode QR + RFID) yang sesuai dengan standar ISO/IEC 15459 untuk identifikasi barang.
- Catatan berbasis blockchain (misalnya, Hyperledger Fabric) dapat menyimpan data kualitas penting, memastikan bukti yang tidak dapat diubah mengenai asal-usul setiap bagian, dari proses penempaan hingga perakitan akhir.
3.2 Manajemen Pengiriman dan Operasional
Setelah produksi dan pengujian akhir selesai, lini produksi beralih ke fase pengiriman , menjembatani kesenjangan antara penerimaan pabrik dan pengoperasian di lokasi:
-
Sistem Pengiriman Cerdas
- Pelacakan kontainer pengiriman secara real-time dapat memantau suhu (-25°C hingga +60°C) dan kelembapan (10% hingga 95% RH), serta menyimpan catatan untuk setiap hari transit.
- Panduan Instalasi Realitas Tertambah (AR): Alat seperti HoloLens dengan akurasi spasial ±1 mm menyoroti titik pemasangan dan referensi penyelarasan, mengurangi kesalahan manusia saat merakit kembali modul di lokasi pelanggan.
-
Pemeliharaan dan Peningkatan Jarak Jauh
- Sesuai dengan ISO 13374, infrastruktur pemantauan kondisi dapat diintegrasikan sejak awal. Infrastruktur ini memantau tanda-tanda getaran, suhu motor, dan tekanan hidrolik untuk mendiagnosis kerusakan yang muncul.
- Pembaruan perangkat lunak Over-the-Air (OTA) harus mematuhi standar keamanan siber (IEC 62443) dengan enkripsi AES-256, memastikan bahwa firmware servo drive atau logika PLC dapat ditambal atau ditingkatkan dengan aman.

4. Inspeksi Akhir dan Uji Pra-Pengiriman
Sebelum dibongkar dan dikirim, jalur pengemasan koil menjalani uji coba yang ketat:
-
Lari Ketahanan 24 Jam
- Mesin beroperasi terus menerus di bawah beban tipikal (atau mendekati beban desain maksimum) untuk mengungkap setiap kesalahan yang terjadi sesekali—baik itu pada peningkatan torsi servo, integritas segel hidrolik, atau gangguan sensor.
- Sistem dianggap stabil jika menyelesaikan proses tanpa penghentian yang tidak direncanakan atau kode kesalahan.
-
Kepatuhan Dimensi dan Dinamis
- Akurasi Geometris: Menggunakan interferometer laser (misalnya, Renishaw XL80) untuk memverifikasi pengulangan posisi pada ±0.15 mm (ISO 230-1).
- Respons Penghentian DaruratPengujian skenario penghentian darurat untuk memastikan sistem menghentikan semua gerakan dalam waktu ≤50 ms (pedoman GB/T 5226.1 atau EN 60204-1).
-
Pemeriksaan Kualitas Kemasan
- Jika komponen-komponen harus dikemas dalam peti atau kontainer, maka ASTM D4169 Pengujian pengiriman memastikan tidak ada bagian yang longgar atau permukaan yang rusak akibat menjatuhkan peti dari ketinggian 1.2 meter di semua sisi.
- Pencegahan KorosiBahan kemasan anti karat atau VCI (Volatile Corrosion Inhibitor) tetap berada di tempatnya untuk penyimpanan di laut atau jangka panjang, divalidasi melalui uji semprot garam ISO 9227 selama 480 jam tanpa pembentukan karat merah pada permukaan kritis.
Setelah berhasil diselesaikan, sistem beralih ke tahap persetujuan akhir, yang sering disebut sebagai Pengujian Penerimaan Pabrik (Factory Acceptance Testing/FAT) . Pelanggan (atau inspektur yang ditunjuk) dapat menyaksikan pengujian ini untuk memastikan lini produksi memenuhi kewajiban kontraktual.
5. Strategi Pengemasan dan Transportasi
5.1 Pembongkaran Sebagian dan Perlindungan
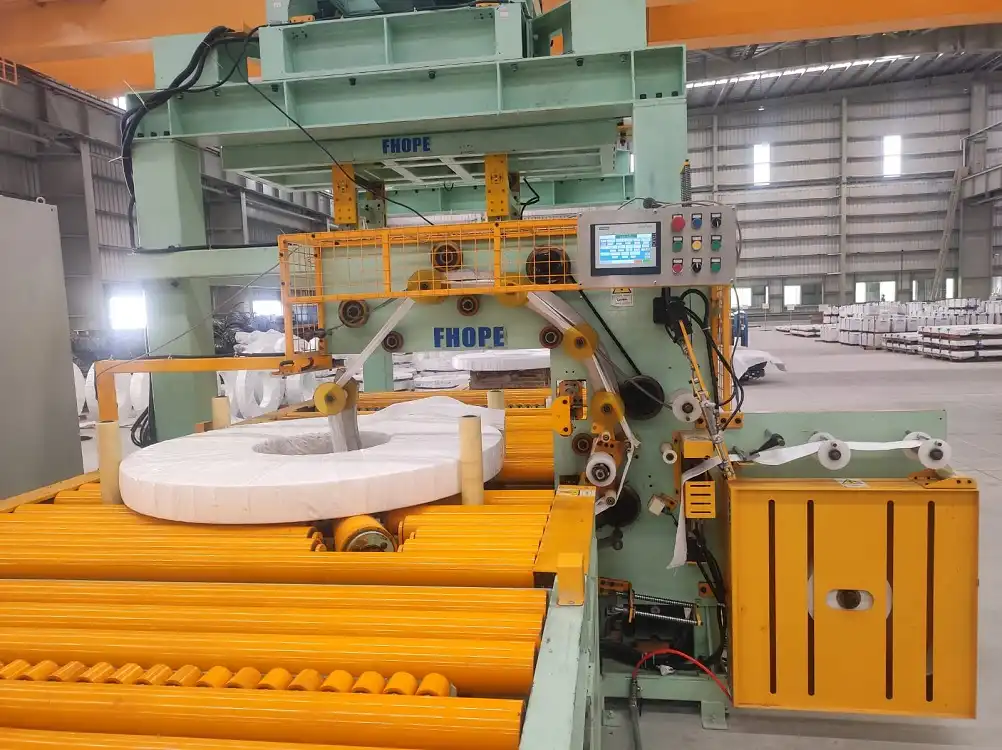
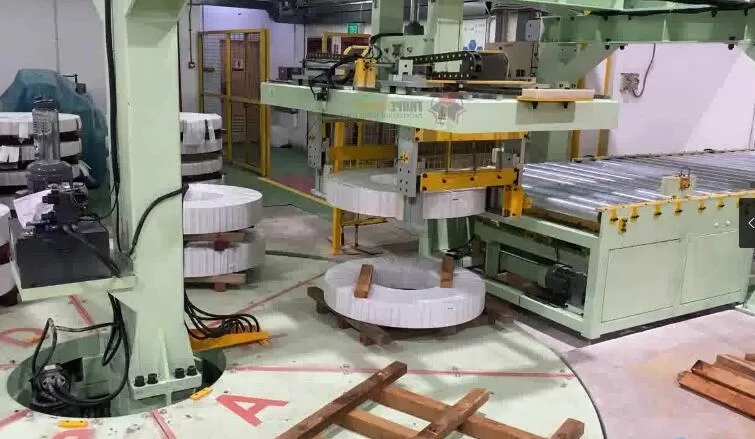
- Himpunan Bagian ModularSeluruh lini pengemasan biasanya dipecah menjadi modul-modul yang mudah dikelola—stand penggulung/pelumas, kepala pengikat, konveyor, unit daya hidrolik, dan kabinet kontrol. Pendekatan ini mengurangi berat dan dimensi maksimum setiap bagian, sehingga memudahkan penanganan yang aman dengan forklift atau derek.
- Peredam Guncangan dan GetaranRakitan servo yang sensitif sering diamankan dengan bantalan busa atau karet untuk menjaga getaran pengiriman ≤3g (referensi ISTA 3A). Monitor getaran (pencatat data 6DOF) dapat merekam peristiwa guncangan secara real-time untuk mengidentifikasi apakah terjadi kesalahan penanganan selama pengiriman.
- Kelembaban KontrolKemasan pengering atau bungkus plastik kedap udara di dalam peti membantu mencegah penumpukan kelembapan, terutama selama pengiriman melalui laut. Pencatat data berbasis IoT merekam suhu/kelembapan untuk memastikan kepatuhan terhadap kondisi pengiriman yang direkomendasikan.
5.2 Perakitan dan Kalibrasi di Lokasi
Setelah sistem tiba di lokasi pelanggan, fase instalasi dan kalibrasi dimulai:
-
Rangka dan Perataan
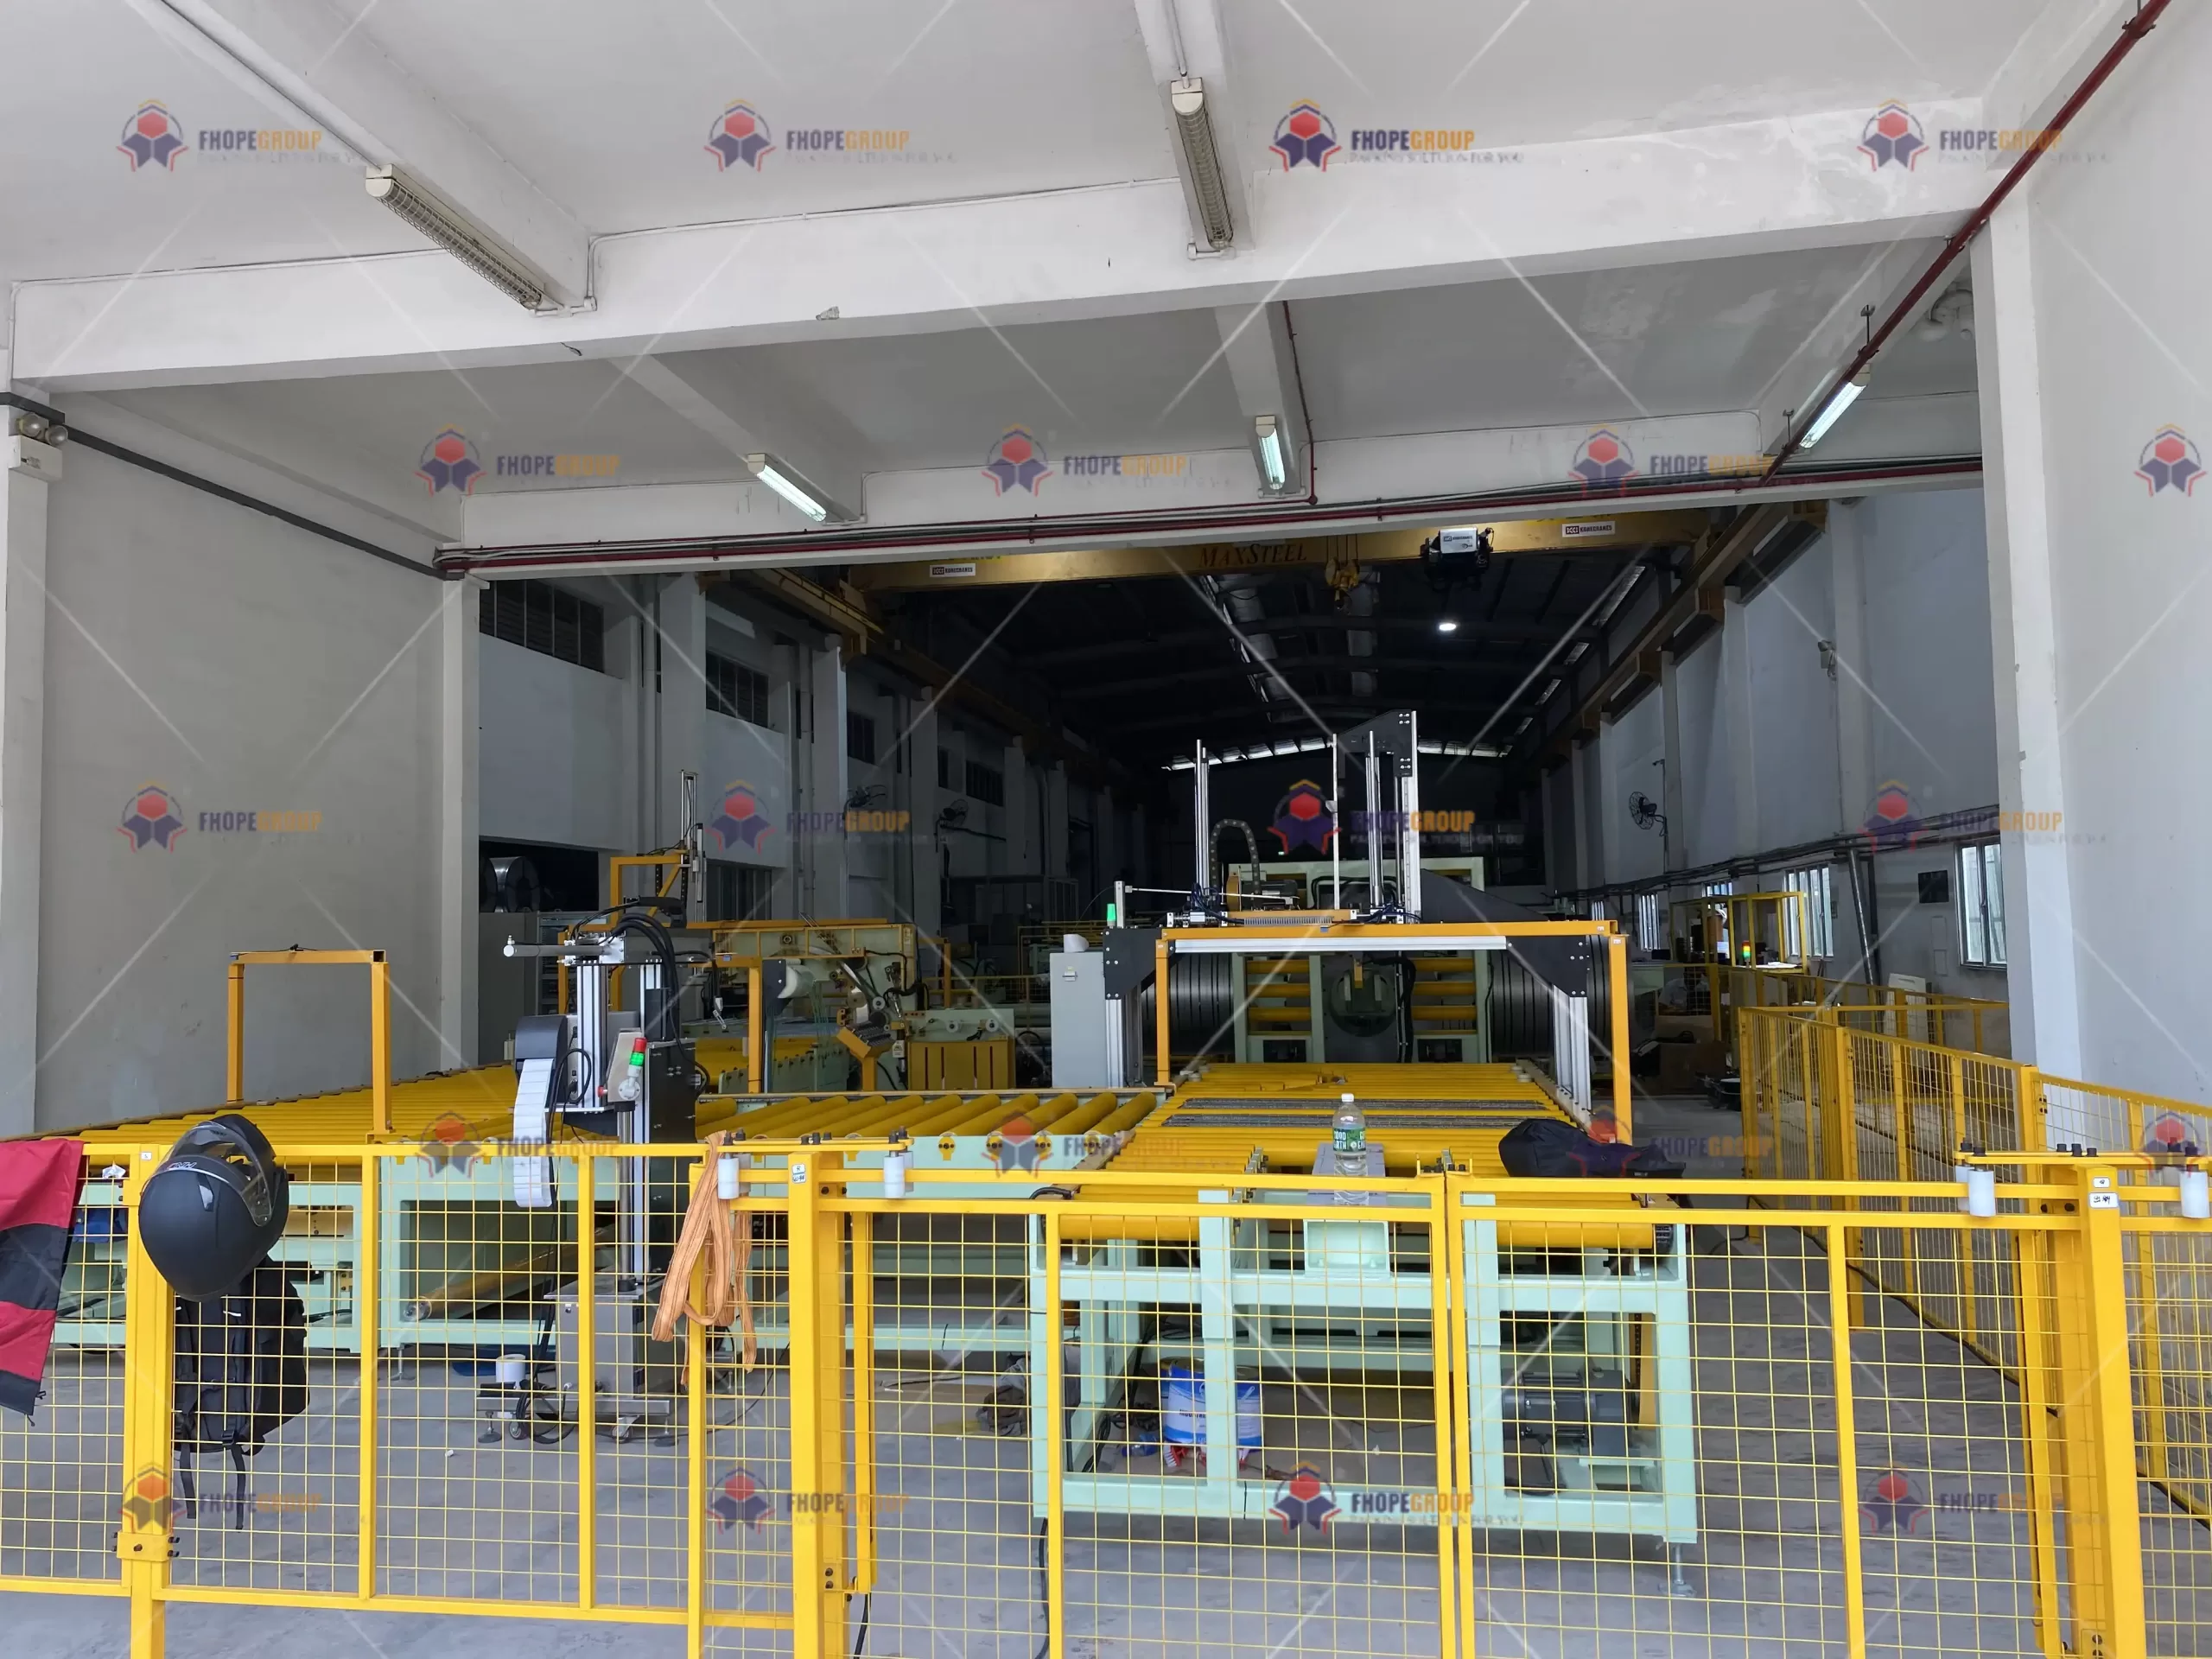
- Rangka dasar utama (untuk penumpukan, pengikatan, atau pembungkus) disejajarkan di lantai yang telah disiapkan, dengan memeriksa kerataan agar tetap dalam batas ±0.3 mm/m, seringkali menggunakan level laser atau instrumen optik.
- Baut jangkar atau kaki penyeimbang dikencangkan sesuai dengan pengaturan yang ditentukan, memastikan tali tetap stabil selama operasi dinamis.
-
Penyambungan Kembali Layanan
- Electrical Rak PLC, servo drive, VFD, dan sensor disambungkan kembali mengikuti kabel yang diberi label, biasanya diukir atau diberi tag (kode warna IEC 60445). Pemeriksaan kontinuitas dengan megohmmeter (≥100 MΩ pada 500 V) memastikan integritas kabel.
- Saluran Hidrolik/PneumatikSelang atau pipa harus diperiksa kebocorannya (ISO 4413 untuk hidrolik, ISO 8573 untuk pneumatik) sebelum dihidupkan. Segel atau sambungan harus diganti jika terdeteksi kebocoran mikro.
-
Penyelarasan dan Penyeimbangan Laser
- Untuk roller yang digerakkan servo atau lengan putar, alat penyelarasan poros laser memastikan konsentrisitas dan penyelarasan sudut hingga dalam batas 0.1 mm, sehingga mengurangi getaran atau keausan sabuk/rantai.
- Pengujian menunjukkan bahwa pemuatan kumparan, pengikatan, dan penumpukan beroperasi pada kecepatan dan torsi yang tepat, sesuai dengan waktu siklus desain.
6. Perjanjian Pengiriman Standar
Untuk memastikan kejelasan bagi semua pemangku kepentingan—pabrikan, pengirim, kru instalasi, dan pengguna akhir— protokol pengiriman standar dapat merujuk pada pedoman berikut:
| Dimensi Kontrol | Standar | Indikator Kunci | Metode Verifikasi |
|---|---|---|---|
| Akurasi Geometris | ISO-230 1 | Pengulangan ≤±0.15 mm | Interferometer Laser (Renishaw) |
| Kinerja Dinamis | GB / T 5226.1-2019 | Penghentian darurat ≤50 ms | DAQ Kecepatan Tinggi (NI PXIe) |
| Integritas Pengemasan | ASTM D4169-16 | Tidak ada bagian yang longgar/rusak setelah pengujian. | Uji Jatuh 1.2 m (6 sisi) |
| Proteksi karat | ISO 9227 | Uji semprot garam 480 jam: tidak ada karat merah. | Mikroskop Metalografi (1000×) |
Setiap penyimpangan pada parameter ini akan memicu siklus tindakan korektif yang terdokumentasi sebelum lini produksi dapat secara resmi dikirim ke pelanggan.
7. Inovasi dalam Pengendalian Mutu & Pengiriman
7.1 Kembaran Digital untuk Pengiriman
Penerapan mutakhir menggunakan pendekatan kembaran digital (digital twin) , yang mensimulasikan tidak hanya fungsi mesin tetapi juga urutan perakitannya:
- Pra-Instalasi Virtual: Menggunakan model 3D (misalnya, Siemens Teamcenter) untuk memverifikasi titik masuk forklift yang aman, jalur derek di atas kepala, dan potensi tabrakan di ruang produksi akhir.
- Paspor DigitalSetiap lini produksi dapat dilengkapi dengan paspor digital yang mencakup geometri 3D, BOM (Daftar Material), dan catatan perawatan—yang dapat dilihat dengan mudah di tablet atau perangkat AR.
7.2 Teknik Inspeksi Cerdas
-
Kalibrasi Visi Mesin
- Referensi otomatis dengan kamera industri (misalnya, Cognex In-Sight) dapat memeriksa orientasi dan keselarasan komponen hingga ±0.02 mm.
- Potensi penyimpangan penyelarasan servo atau sabuk ditandai secara real-time, mengurangi langkah pengukuran manual.
-
Ultrasonik Susunan Bertahap
- Pengelasan tingkat lanjut pada rangka atau lengan penyangga menjalani pemindaian ultrasonik phased array (ISO 17635) untuk mendeteksi cacat internal berukuran sub-milimeter.
- Meminimalkan risiko kegagalan fatal pada balok atau braket penahan beban.
8. Komitmen Siklus Hidup Pasca-Pengiriman
Setelah lini produksi resmi dikirim dan dipasang, keterlibatan pabrikan biasanya berlanjut:
-
Garansi dan Layanan
- Cakupan standar mungkin mencakup 12–24 bulan, tergantung pada jam penggunaan atau kapasitas produksi koil tertentu.
- The Waktu Rata-Rata Antara Kegagalan (MTBF) Ditargetkan pada tingkat kegagalan ≤0.5 per tahun dalam operasi normal, yang mencerminkan desain mekanis dan listrik yang kokoh.
-
Jaminan Kinerja
- Banyak pemasok berkomitmen pada kesiapan "plug-and-play" sebesar 98%: artinya, lini produksi harus mulai beroperasi secara produktif dalam waktu 8 jam setelah perakitan ulang di lokasi, dengan mempertimbangkan kondisi standar.
- Kriteria penerimaan biasanya berupa pengoperasian yang stabil dari sejumlah gulungan tertentu atau serangkaian shift tanpa penghentian yang tidak direncanakan.
-
Umpan Balik Perbaikan Berkelanjutan
- Semua data operasional—torsi, suhu, waktu siklus—dapat dimasukkan kembali ke dalam basis data pabrikan untuk penyempurnaan desain di masa mendatang.
- Sinergi data lapangan ini mendorong budaya perbaikan teknik yang berkelanjutan, memastikan lini produksi selanjutnya mendapatkan manfaat dari pelajaran dunia nyata.
9. Kesimpulan
Kontrol Mutu & Pengiriman bukan hanya langkah penutup; keduanya mewakili titik kritis di mana lini pengemasan koil yang dirancang dengan cermat, dirakit dengan teliti, dan diuji secara menyeluruh bertransisi dari lantai pabrik ke lingkungan operasional akhirnya. Keberhasilan bergantung pada:
- Gerbang Kualitas KomprehensifMulai dari validasi bahan baku (spektroskopi, uji kelelahan) hingga SPC (Kontrol Proses Statistik) dalam proses dan uji ketahanan akhir.
- Pengiriman Modular dan ProtektifDesain yang memungkinkan pembongkaran sebagian, kemasan yang kokoh, dan peredaman guncangan memastikan produk tiba dalam keadaan utuh dan dapat dirakit kembali dengan mudah.
- Verifikasi Berbasis DataMemanfaatkan instrumentasi presisi tinggi, kembaran digital, dan teknologi AR/VR untuk mempercepat instalasi dan memastikan kepatuhan terhadap standar mekanik, listrik, dan keselamatan global.
- Kontinuitas Siklus Hidup: Menjamin dokumentasi, ketertelusuran, dan dukungan jarak jauh setelah pengiriman, sehingga meningkatkan efektivitas peralatan secara keseluruhan dan efisiensi biaya.
Dengan mematuhi standar yang diakui (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1, dll.) dan menerapkan kontrol teknik canggih, para pabrikan dapat menghasilkan lini pengemasan koil dengan tingkat cacat mendekati nol, tantangan perakitan ulang minimal, dan transisi yang lancar ke produksi penuh. Pendekatan ini memastikan bahwa pelanggan menerima mesin yang kuat dan andal yang mampu menghasilkan throughput tinggi, keamanan luar biasa, dan umur panjang—benar-benar mencontohkan yang terbaik dari manufaktur modern ala pabrikan.
Catatan akhir:
Meskipun pedoman di sini secara umum berlaku untuk sebagian besar mesin industri berat, persyaratan khusus dapat bervariasi berdasarkan peraturan jalan regional, lingkungan fasilitas akhir, atau permintaan pelanggan yang unik untuk pengiriman atau pemasangan. Selalu rujuk silang peraturan setempat (misalnya, GB 1589 untuk batas berat pengangkutan) dan sertifikasi proses khusus (misalnya, standar pengiriman maritim, akomodasi lingkungan berbahaya) untuk memberikan solusi yang disesuaikan.
-
Memahami praktik-praktik ini dapat meningkatkan proses penjaminan mutu Anda dan memastikan kepatuhan terhadap standar industri.
-
Jelajahi bagaimana sistem-sistem ini dapat merevolusi pengendalian mutu manufaktur Anda dan meningkatkan efisiensi. ↩
-
Pelajari tentang peran penting ketertelusuran dalam memastikan kualitas produk dan kepatuhan dalam proses manufaktur. ↩