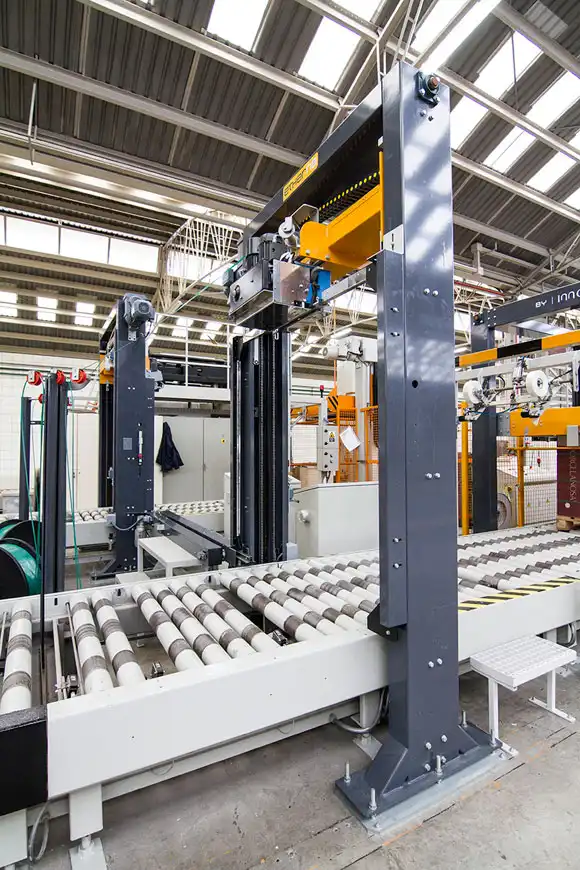
Dalam lingkungan manufaktur dan logistik yang serba cepat saat ini, otomatisasi memainkan peran penting dalam meningkatkan efisiensi operasional secara keseluruhan dan mengurangi biaya tenaga kerja. Salah satu area yang paling berdampak untuk otomatisasi adalah tahap pengemasan, khususnya pada sistem pengikat yang memastikan produk terikat dengan aman untuk pengiriman atau penyimpanan. Saat merancang atau memilih mesin pengikat modern, beberapa parameter dan pertimbangan teknis perlu diperhatikan, seperti desain pneumatik, tekanan dan aliran udara yang dibutuhkan (penggunaan CFM), komunikasi antar PLC (Programmable Logic Controller) yang berbeda, dan kepatuhan terhadap berbagai standar sertifikasi. Artikel ini menawarkan analisis terperinci tentang teknologi di balik mesin pengikat, memeriksa setiap komponen dan parameter untuk memberikan wawasan yang akan membantu para insinyur, manajer operasional, dan pengambil keputusan dalam membuat pilihan yang tepat.

1. Memahami Desain Pneumatik
Mesin pengikat, terutama yang dikembangkan untuk aplikasi industri skala besar, seringkali mengandalkan sistem pneumatik untuk gerakan yang andal dan berulang. Elemen pneumatik mengontrol tindakan seperti penegangan, penyegelan, pemotongan, dan bahkan penempatan kemasan sebelum dan sesudah pengikatan. Tindakan-tindakan ini harus akurat dan konsisten untuk memastikan pembungkus yang aman tanpa merusak produk.
Input Pneumatik Utama:
-
Rentang Tekanan: Sekitar 0.4 hingga 0.6 Mbar (kadang-kadang dijelaskan dalam satuan bar atau psi)
-
Konsumsi Udara: Sekitar 100 mL per menit
Sekilas, angka-angka ini mungkin tampak kecil, tetapi aliran volumetrik aktual atau konsumsi CFM (kaki kubik per menit) dapat jauh lebih tinggi tergantung pada frekuensi pengikatan dan ukuran silinder sistem. Setiap langkah pneumatik—baik itu menggerakkan pengumpanan tali pengikat, mengaktifkan tegangan, atau penyegelan—menggunakan pasokan udara terkompresi. Jika lini produksi Anda kontinu dan membutuhkan pengikatan yang sering (misalnya, setiap beberapa detik), kebutuhan CFM kumulatif dapat menjadi substansial.
Mengapa Pneumatik?
-
Keandalan dan kesederhanaan: Komponen pneumatik umumnya mudah dirawat, dan suku cadangnya mudah didapatkan.
-
Pengoperasian yang bersih: Udara bertekanan umumnya dianggap "bersih" dibandingkan dengan cairan hidrolik, yang dapat bocor atau mencemari ruang kerja.
-
Waktu respons yang cepat: Silinder pneumatik dapat memberikan aktuasi cepat yang sangat penting untuk lini pengemasan dengan kapasitas produksi tinggi.
Sebelum mengintegrasikan mesin pengikat pneumatik ke dalam lini produksi Anda, sangat penting untuk melakukan analisis mendalam terhadap kapasitas udara terkompresi Anda. Ini termasuk memahami tekanan udara yang tersedia dari sistem udara fasilitas, ukuran tangki udara, dan keberadaan peralatan pneumatik tambahan yang mungkin menyebabkan fluktuasi tekanan. Memasang tangki penampung udara dan filter atau regulator dengan ukuran yang tepat dapat membantu mengurangi penurunan tekanan mendadak dan menjaga stabilitas yang diperlukan untuk operasi pengikatan yang presisi.
2. Tinjauan Mendetail tentang Penggunaan CFM
Meskipun angka nominal 100 mL/menit mungkin dinyatakan sebagai laju konsumsi, CFM operasional aktual dapat bervariasi secara signifikan berdasarkan siklus kerja. Pertimbangkan faktor-faktor berikut:
-
Waktu Siklus: Jika sistem Anda melakukan pengikatan setiap 10 detik, total penggunaan udara per menit akan jauh lebih tinggi daripada jika pengikatan terjadi sekali dalam satu menit.
-
Dimensi Silinder: Silinder yang lebih besar membutuhkan volume yang lebih besar per langkah. Silinder penegang, silinder penyegel, dan aktuator pneumatik tambahan (untuk blok penjepit atau konveyor) semuanya berkontribusi pada total konsumsi.
-
Tekanan Operasi: Pengoperasian mendekati batas atas 0.6 Mbar umumnya akan mengonsumsi lebih banyak udara per pengoperasian dibandingkan pengoperasian pada 0.4 Mbar, meskipun hal ini harus diimbangi dengan memastikan daya yang cukup untuk penegangan dan penyegelan.
Perusahaan sering kali merasa bermanfaat untuk melacak konsumsi udara secara real-time guna mencegah waktu henti yang tidak direncanakan. Rencana perawatan pencegahan yang terstruktur dengan baik, termasuk pemeriksaan rutin selang udara, segel, dan regulator, dapat meminimalkan kebocoran udara. Bahkan kebocoran kecil yang tidak terdeteksi dapat berdampak signifikan pada siklus kerja kompresor dan biaya energi dari waktu ke waktu.

3. Komunikasi PLC: Dua Pendekatan untuk Integrasi
Salah satu langkah penting dalam mengotomatiskan stasiun pengikatan adalah memastikan komunikasi yang lancar antara PLC mesin pengikatan dan konveyor atau pengontrol peralatan hulu/hilir lainnya. Koordinasi ini mengontrol kapan paket memasuki zona pengikatan, kapan siklus pengikatan dimulai, dan kapan produk yang telah dikemas dikeluarkan. Dua metode komunikasi utama yang umum digunakan adalah:
-
Solusi 1: Sistem Konveyor Mandiri yang Disediakan oleh Pemasok Mesin Pengikat
Dalam skenario ini, pemasok mesin pengikat menyediakan seluruh jalur konveyor. Sensor dan penggerak bawaan memungkinkan mesin untuk mendeteksi keberadaan paket dan secara otomatis memposisikannya untuk diikat tanpa memerlukan integrasi PLC eksternal yang ekstensif. Biasanya, hanya dua sensor yang diperlukan—satu di ujung konveyor masuk dan satu di awal konveyor penerima—untuk mendeteksi aliran paket. Karena mesin pengikat mengontrol kedua konveyor, seluruh proses disederhanakan dengan pertukaran sinyal minimal antara sistem eksternal. -
Solusi 2: Konveyor Terpisah Milik Pelanggan
Jika pelanggan sudah memiliki sistem konveyor atau lebih menyukai desain konveyor tertentu, integrasi bergantung pada pertukaran sinyal I/O (seringkali input dan output digital) antara PLC mesin pengikat dan PLC pelanggan. Urutan umum mungkin terlihat seperti ini:-
PLC eksternal mengirimkan sinyal “A” ke mesin pengikat ketika sebuah paket berada di posisi yang benar.
-
Setelah menerima sinyal “A”, mekanisme penguncian mesin pengikat akan aktif, mengamankan paket pada tempatnya. Mesin kemudian melakukan siklus pengikatan.
-
Setelah proses pengikatan selesai, mesin pengikat mengirimkan sinyal “B” ke PLC eksternal untuk memindahkan paket tersebut.
-
PLC eksternal menggerakkan paket dari stasiun pengikat dan akhirnya mengembalikan sinyal "A" ketika paket berikutnya berada di posisinya.
-
Interaksi berbasis sinyal ini dapat diulang untuk beberapa operasi pengikatan jika produk membutuhkan beberapa tali pengikat. Dengan logika yang terdefinisi dengan baik dan sinyal yang diatur waktunya dengan cermat, seluruh proses dapat diotomatisasi hingga tingkat tinggi, memastikan waktu henti minimal dan memaksimalkan hasil produksi.
4. Tingkat Otomatisasi: Menyeimbangkan Operasi Manual dan Otomatis
Pertanyaan umum bagi calon pembeli adalah apakah setiap tali pengikat memerlukan intervensi manual atau apakah seluruh proses dapat sepenuhnya diotomatisasi. Mesin pengikat modern mampu melakukan operasi yang sangat otomatis, meminimalkan keterlibatan manual. Tanggung jawab utama operator biasanya meliputi:
-
Pengisian Ulang Pelindung Sudut: Misalnya, jika empat tali pengikat dipasang per kemasan, kartrid pelindung sudut mungkin perlu diisi ulang setiap 25 kemasan, yang kira-kira sekali per jam. Dalam solusi yang lebih khusus, waktu pengisian ulang dapat diperpanjang hingga 1.5–2 jam, tergantung pada kapasitas mesin dan ukuran dudukan pelindung.
-
Mengisi Ulang Tali PET atau Bahan Pengikat Lainnya: Gulungan tali pengikat mungkin dapat menampung bahan yang cukup untuk 120 paket sebelum perlu diisi ulang.
Selain tugas-tugas sesekali ini, proses pengikatan itu sendiri tidak mengharuskan operator untuk berdiri di mesin dan secara manual memicu setiap siklus. Seluruh rangkaian—pemasukan paket, penyelarasan, pengencangan tali, penyegelan, pemotongan, dan pengeluaran—dapat diprogram dan diotomatiskan. Tingkat otomatisasi yang tinggi ini mengurangi biaya tenaga kerja, meningkatkan konsistensi, dan membebaskan operator untuk fokus pada tugas-tugas lain di area pengemasan.

5. Pertimbangan Sertifikasi: CE vs. UL
Saat mendistribusikan peralatan secara global, standar sertifikasi menjadi prioritas utama. Pasar Eropa biasanya mewajibkan sertifikasi CE , yang menegaskan bahwa mesin tersebut memenuhi persyaratan kesehatan, keselamatan, dan perlindungan lingkungan di dalam Wilayah Ekonomi Eropa. Di Amerika Utara, sertifikasi UL sering menjadi patokan untuk memastikan peralatan memenuhi standar keselamatan kebakaran dan kelistrikan.
Tantangan Sertifikasi UL:
-
Biaya Tinggi dan Proses Panjang: Memperoleh sertifikasi UL bisa mahal dan memakan waktu bagi produsen, terutama ketika berurusan dengan mesin khusus atau yang dibuat sesuai pesanan.
-
Pendekatan Praktis: Banyak pemasok membangun mesin mereka sesuai dengan standar UL tetapi tidak langsung mengajukan sertifikasi UL di negara tempat pembuatannya. Sebaliknya, mereka mengirimkan mesin ke Amerika Serikat atau Kanada, di mana laboratorium pengujian lokal menyelesaikan proses sertifikasi untuk pelanggan akhir. Pendekatan ini dapat lebih hemat biaya, terutama untuk bisnis yang tidak berencana mengekspor mesin dalam jumlah besar.
Bagi pengguna akhir di Amerika Utara, tetap disarankan untuk bekerja sama dengan pemasok yang memahami pedoman UL dan dapat mengirimkan mesin yang mudah lolos inspeksi UL. Dengan memastikan kepatuhan selama fase desain, waktu keseluruhan untuk mencapai pelabelan UL akhir di lokasi dapat dikurangi secara drastis.
6. Kesimpulan: Menuju Lini Pengikat yang Lebih Efisien dan Siap untuk Pasar Global
Perancangan dan integrasi mesin pengikat pneumatik melibatkan pertimbangan cermat terhadap kebutuhan pasokan udara, komunikasi dengan PLC eksternal atau internal, tingkat otomatisasi yang diinginkan, dan jalur sertifikasi potensial. Dengan berfokus pada elemen teknis ini sejak awal, perusahaan dapat menghindari kesalahan umum seperti tekanan udara yang tidak mencukupi, pengaturan waktu sinyal yang tidak selaras, atau masalah kepatuhan terhadap peraturan.
Selain itu, sebagai bagian dari inisiatif Industri 4.0 atau pabrik pintar yang lebih luas, mesin pengikat dapat diintegrasikan ke dalam platform MES (Manufacturing Execution Systems) atau ERP (Enterprise Resource Planning) yang lebih besar. Hal ini memungkinkan pelacakan frekuensi pengikatan, penggunaan material, dan kondisi mesin secara real-time, yang pada gilirannya memungkinkan pemeliharaan prediktif dan penjadwalan produksi yang optimal.
Singkatnya, solusi pengikat yang tepat bukan hanya tentang mengikat produk dengan aman—tetapi juga tentang menciptakan operasi yang lancar, efisien, dan berbasis data. Dengan mempertimbangkan detail desain pneumatik, nuansa komunikasi PLC, kemampuan otomatisasi, dan standar sertifikasi global, bisnis dapat menerapkan sistem yang mendukung kebutuhan saat ini dan tetap adaptif untuk pertumbuhan di masa mendatang.
Bagi mereka yang ingin tetap berada di garis depan teknologi pengemasan industri, memilih mesin pengikat pneumatik yang andal dan sesuai dengan standar UL (atau persyaratan CE di Eropa) merupakan langkah strategis yang penting. Baik sepenuhnya otomatis maupun semi-otomatis, solusi ini dapat secara signifikan mengurangi kebutuhan tenaga kerja sekaligus meningkatkan konsistensi dan kapasitas pengemasan. Jika Anda sedang mengevaluasi opsi atau merencanakan instalasi lini pengemasan baru, pertimbangkan untuk berkonsultasi dengan pemasok mesin pengikat yang berpengalaman dalam sistem pneumatik dan proses sertifikasi global. Hal ini tidak hanya memastikan fase pengoperasian yang lancar, tetapi juga memposisikan operasi Anda untuk kesuksesan berkelanjutan di pasar yang semakin kompetitif.