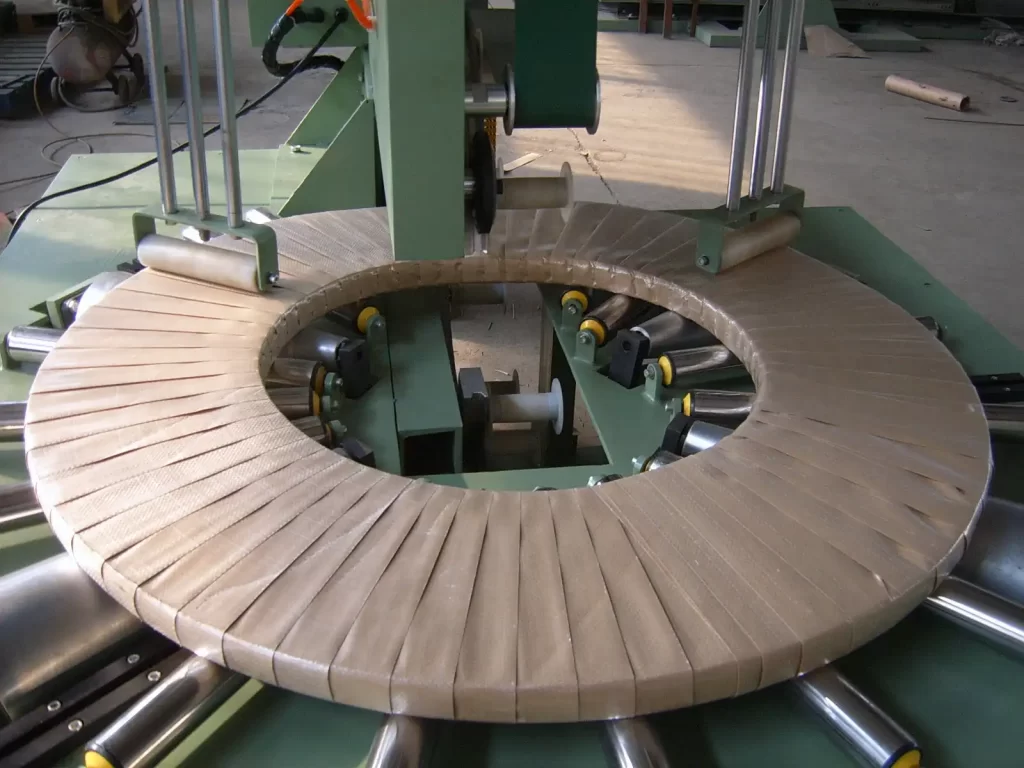
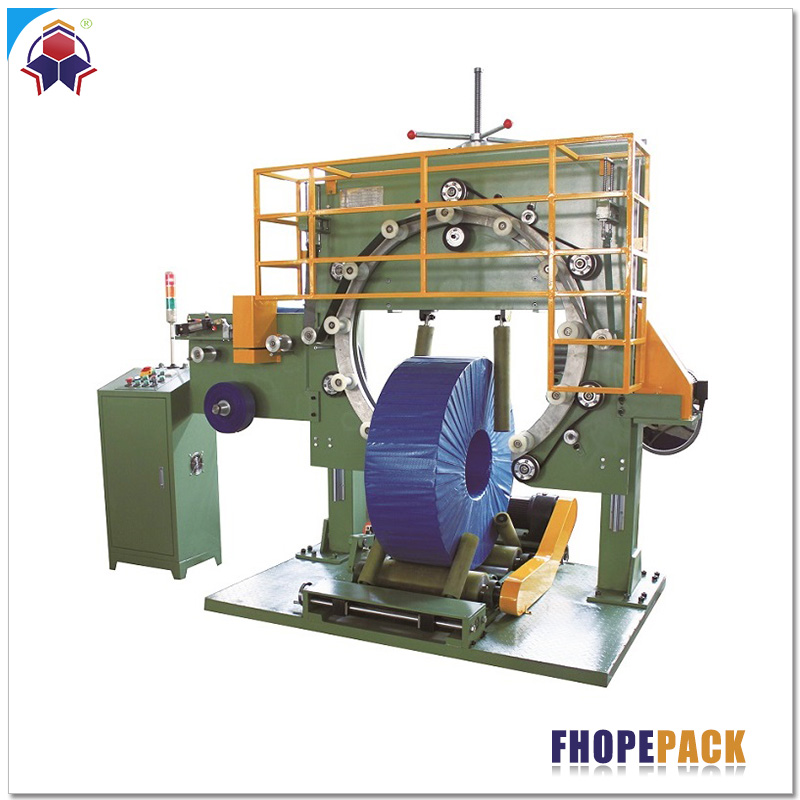
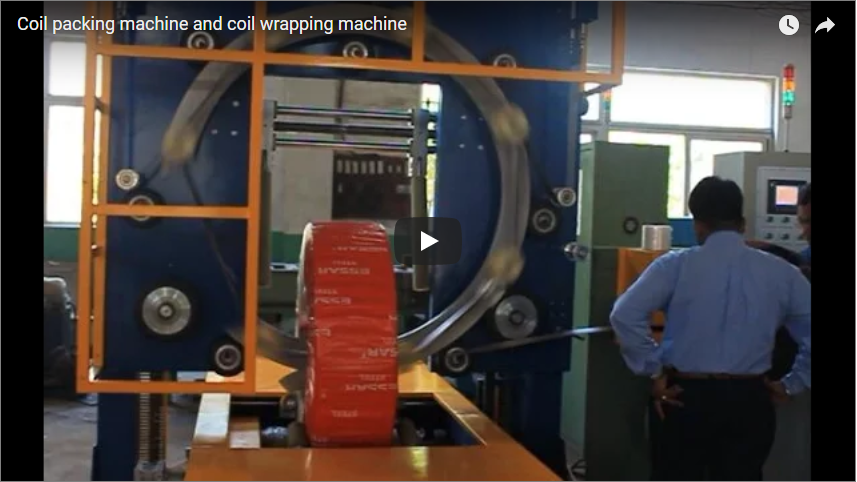
Գործադիր ամփոփում Պղնձի և արույրի շերտավոր կծիկները ցուցաբերում են բարձր ֆիզիկական խտություն (8,960 կգ/մ³), ցածր հոսունության սահման և ծայրահեղ զգայունություն մակերեսային քերծվածքների և մթնոլորտային օքսիդացման նկատմամբ: Պողպատե կծիկների փաթեթավորման ստանդարտ մոտեցումը այստեղ ձախողվում է. չափազանց սեղմումը առաջացնում է անցքի դեֆորմացիա, մերկ պողպատի շփումը՝ գալվանական շփման քերծվածքներ, իսկ բաց օդի ազդեցությունը՝ արագ մգացում: Այս ճարտարագիտական ուղեցույցը մանրամասն նկարագրում է ավտոմատացված ճեղքավոր կծիկների փաթեթավորման գծի աշխատանքը, որը ներառում է բուֆերային տուրնիկետի արտանետում, աչքի միջով բարձր արագությամբ ճառագայթային ամրացում, պաշտպանիչ փաթեթավորում և սերվո-կառավարվող ուղղահայաց դարսման համակարգ՝ ինտեգրված բեռնախցիկի ստուգմամբ:
Համակարգի ճարտարապետություն և նյութերի հոսք
Ավտոմատացված պղնձե շերտավոր կծիկների փաթեթավորման գիծը համակարգում է նյութերի մշակումը հինգ մասնագիտացված մեխանիկական գոտիներում: Ձեռքով մշակման փոխարեն՝ կռունկներով կամ C-աձև կեռիկներով, գիծն օգտագործում է անընդհատ շարժիչային գլաններ և հատուկ մշակման մեխանիզմներ.
[Slitter Recoiler]
       │
       ▼
[Turnstile Buffer (Horizontal Eye)]
       │
       ▼
[90° Mechanical Tilter / Downender]
       │
       ▼ (Eye-to-Sky Transition)
[Rotary Indexing Strapping Station (Radial Strapping)]
       │
       ▼
[Orbital Eye-Through Wrapping Station]
       │
       ▼
[Vertical Gantry Stacker & Weighing Unit]
       │
       ▼
[Palletized Outfeed Conveyor]| Մշակման փուլ | Առաջնային մեխանիկական հավաքում | Ճարտարագիտական ֆունկցիա |
|---|---|---|
| 1. Կծիկի արտանետում | Բազմաթև պահեստային պտտադռնակ | Բուֆերը կտրող կծիկները բաժանում է կտրող հետադարձող լիսեռից, կծիկները ուղղորդում է դեպի արտանետման հրող կայան՝ առանց եզրերին շփման։ |
| 2. Շրջվել / թեքվել | Հիդրավլիկ 90° թեքություն / իջեցում | Փոխակերպում է կծիկի ուղղվածությունը հորիզոնական անցքից (աչք-հորիզոնական) ուղղահայաց անցքի (աչք-երկինք)՝ պոլիուրեթանային ծածկույթով չնշող հիմքերի վրա։ |
| 3. Ռադիալ ամրացում | Պտտվող սեղան ինդեքսավորող ամրակապ գլխիկով | Կենտրոնացնում է կծիկը, պտտում այն ծրագրավորված ինտերվալներով (90° կամ 120°) և անցկացնում PET ժապավենը աչքի միջով՝ ժապավենի լարվածությունն ապահովելու համար։ |
| 4. Մակերեւույթի պաշտպանություն | Տորոիդային ուղեծրային փաթաթման օղակ | Անցկացնում է թաղանթը կամ VCI թղթե գլանափաթեթները կծիկի անցքի միջով՝ ստեղծելով 360°-անոց մեկուսացված համընկնող պատնեշ խոնավության դեմ։ |
| 5. Ուղղահայաց դասավորում | Սերվո-գանտրի-ստեկեր մկրատային վերելակով | Բարձրացնում է փաթաթված կծիկները՝ օգտագործելով ներքին ընդարձակվող բռնակներ կամ արտաքին պարագծային սեղմակներ, դրանք դարսելով պալետների վրա՝ ըստ քաշի սահմանափակումների։ |
Ինչու են պղնձե ժապավենային կծիկները պահանջում մասնագիտացված փաթեթավորման դինամիկա
Պղնձի (Cu-ETP, Cu-OF) և առևտրային արուների (CuZn37) մշակումը պահանջում է սև մետաղներից տարբերվող փաթեթավորման պարամետրեր.
1. Մակերեսի ցածր կարծրություն և եզրերի ծալման նկատմամբ զգայունություն
Մաքուր պղինձն ունի թրծված Վիկերսի կարծրություն՝ մինչև 40–60 HV: Պողպատե ժապավեններից, կոպիտ փոխակրիչ պողպատե գլաններից կամ մերկ մետաղական կանգառներից մետաղից մետաղ ուղիղ շփումը առաջացնում է միկրոճաքեր և փոսիկներ, որոնք զրկում են նյութին նուրբ էլեկտրոնային կամ կիսահաղորդչային դրոշմման համար: Այս համակարգի բոլոր բեռը կրող շփման կետերը պաշտպանված են ձուլածո պոլիուրեթանային (Shore A 85–90) կամ UHMW-PE ծածկույթներով:
2. Բարձր խտություն և կույտի անհավասարակշռություն
Մոտավորապես 8,960 կգ/մ³ խտությամբ (14%-ով ավելի խիտ, քան ածխածնային պողպատը), նեղ կտրվածքով կծիկների պալետը հասնում է իր օրինական և մեխանիկական բեռնափոխադրման սահմանին առավելագույն ծավալային բարձրությանը հասնելուց շատ ավելի շուտ: Պալետների փաթեթավորման կոնֆիգուրացիաները պետք է հաշվարկեն շերտերի կայունությունը՝ հիմնվելով քաշի շեմերի վրա, այլ ոչ թե ծավալային կույտի բարձրությունների վրա:
3. Մթնոլորտային մթագնում և գալվանական օքսիդացում
Պղինձը արագ մգանում է շրջակա խոնավության, թթվային արդյունաբերական մթնոլորտի և խտացման ազդեցության տակ։ Փաթեթավորման գիծը ներառում է օրբիտալ փաթեթավորում, որը կծիկի անցքի միջով քսում է ձգվող թաղանթ կամ ցնդող կոռոզիայի արգելակիչ (VCI) կրեպ թուղթ՝ ստեղծելով հերմետիկ կնիք օքսիդացման դեմ։
Ռադիալ ժապավենի ամրացման գործընթացը
Ռադիալ ամրացումը կայունացնում է առանձին ճեղքային կծիկները, չեզոքացնելով մնացորդային զսպանակների լարվածությունը («ժամացույցի նման զսպանակային») և կանխելով առանցքային տեղաշարժը («աստղադիտակային») հոսանքն ի վար մշակման ընթացքում։
       [Strapping Head]
             │
      ┌──────┴──────┐
      │  Feed Sword │ ──> Passes PET Strap Through Bore (Eye)
      └──────┬──────┘
             ▼
   [Rotary Roller Table] ──> Rotates 90° or 120° for 2 to 4 Radial Straps
Կծիկի կենտրոնացում և պտտվող սկավառակի ինդեքսավորում
Կծիկը շարժվում է աչքից դեպի երկինք՝ մոտորային գլանների երկայնքով դեպի կապակցման կայան։ Պնևմատիկ կենտրոնացնող ձեռքերը սեղմում են արտաքին տրամագիծը՝ կծիկի անցքը ուղղահայաց կապակցման գծի հետ համակենտրոն տեղադրելու համար։ Այնուհետև պտտվող պտտվող սկավառակը ինդեքսավորում է կծիկը ծրագրավորված անկյունային քայլերի միջոցով։
- Նեղ լայնությամբ կծիկներ (<50 մմ)Սովորաբար ստանում են 2 ճառագայթային ժապավեններ, որոնք տեղակայված են միմյանցից 180° անկյան տակ։
- Միջին/ծանր կծիկներ (>50 մմ)Ստացեք 3 ժապավեն 120° անկյան տակ կամ 4 ժապավեն 90° անկյան տակ։
Լարվածությամբ կարգավորվող PET միացումների կնքում
Պողպատե ժապավենավորումը բացառվում է, քանի որ այն կտրում է կծիկի եզրերը և առաջացնում գալվանական կոռոզիայի ռիսկ: Ավտոմատացված ժապավենագծող գլխիկը սնուցում է 12–16 մմ PET (պոլիեսթեր) ժապավենը ներքաշվող ժապավենի սրի միջոցով, որն անցնում է անցքի միջով: Ժապավենի լարվածությունը կարգավորվում է փակ ցիկլով շարժիչի պտտող մոմենտի կառավարման միջոցով.
- Լարվածության միջակայք500 Ն-ից մինչև 1,800 Ն (նախապես սահմանված HMI բաղադրատոմսով՝ պղնձե շերտի հաստության հիման վրա):
- Կնքման մեխանիզմՇփման եռակցում կամ ուլտրաձայնային միացման կնքում, որը ապահովում է միացման ավելի քան 85% արդյունավետություն՝ առանց մետաղական կնիքների, որոնք կարող են վնասել հարակից կծիկները։
Ավտոմատացված ուղղահայաց դարսման մեխանիկա
Օրբիտալ փաթեթավորմամբ անցքի միջով ամրացնելուց և փաթաթվելուց հետո, կծիկները մտնում են դարսման գոտի: Ավտոմատ դարսիչը առանձին կծիկները կուտակում է կազմակերպված, կենտրոնով դասավորված պալետների կույտերի մեջ:
          [Gantry Stacker Overhead Beam]
                        │
                  [Servo Hoist]
                        │
          [Centering / Gripping Assembly]
                        ▼
             ┌─────────────────────┐
             │  Wrapped Coil (ID)  │
             └─────────────────────┘
                        │
                        ▼  (Lowering onto Pallet)
   [Layer Pad Dispenser] ──> Places Dunnage Board
                        │
                        ▼
             ┌─────────────────────┐
             │    Finished Stack   │
             └─────────────────────┘
      [Scissor Lift & Load Cell Conveyor]
Ստեկերի թևի կինեմատիկա
- Կենտրոնացում և վերցնումՎերգետնյա կամրջակը, որը հագեցած է ընդարձակվող ներքին բռնակներով կամ ներքևից բարձրացող պատառաքաղներով, համապատասխանում է կծիկի ID-ին: Բռնակի մատները պատված են վուլկանացված պոլիուրեթանով՝ անցքը պաշտպանելու համար:
- Դինամիկ բարձրության չափումԼազերային հեռավորության սենսորը հայտնաբերում է պալետի կամ նախորդ կծիկի շերտի ճշգրիտ վերին մակերեսը, իրականացնելով հարթ դանդաղեցում տեղադրման ընթացքում։
- Ավտոմատացված ամրացման տեղադրումՕժանդակ վակուումային հավաքիչ թևը կծիկների միջև տեղադրում է ալիքավոր սկավառակային բարձիկներ կամ փայտե միջադիր օղակներ, երբ դա նշված է արտադրանքի բաղադրատոմսով։
- Մկրատային սեղանի ինդեքսավորումԵրբ կծիկները դարսվում են, ընդունող բարձրացնող սեղանը կարող է աստիճանաբար իջնել՝ պահպանելով հաստատուն վերցման և տեղադրման փոխանցման բարձրություն՝ առավելագույն թողունակություն ապահովելու համար։
Պալետի բարձրությունը և բեռնատարողության մեխանիզմը
Քանի որ պղինձը խիտ է, պալետների բեռնումը կարգավորվում է քաշի տարողունակությամբ, այլ ոչ թե երկրաչափական բարձրության սահմանափակումներով: Պալետի քաշի սահմանաչափերի գերազանցումը բեռնափոխադրման ընթացքում առաջացնում է տախտակի փլուզում և դարակների փլուզում:
+-------------------------------------------------------+
|  Stack Calculation Principle:                        |
|                                                       |
|  1. Max Coils by Weight:                              |
|     N_stack = floor( M_payload_max ÷ M_coil )         |
|                                                       |
|  2. Total Stack Height:                               |
|     H_total = (N_stack × W_coil)                      |
|               + ( (N_stack - 1) × t_spacer )          |
|               + H_pallet                              |
+-------------------------------------------------------+
Ֆիզիկական փոփոխականներ
M_payload_maxԱռաքման պալետի հավաստագրված բեռնվածության վարկանիշ (կգ)M_coilՉափված անհատական կծիկի քաշը (կգ)W_coilԿծիկի ճեղքի լայնությունը / առանցքային բարձրությունը (մմ)t_spacerՄիջանկյալ ստվարաթղթի կամ փայտե շերտի հաստությունը (մմ)H_palletՀիմքի պալետի բարձրությունը (մմ)floor()Մաթեմատիկական ամբողջ թվերի կրճատում՝ կլորացնելով դեպի ներքև՝ մինչև մոտակա ամբողջ թիվը
Ճարտարագիտական աշխատանքային օրինակ
| Parameter | Արժեք | Հղում / Պայմաններ |
|---|---|---|
Կծիկի լայնությունը (W_coil) |
120 մմ | Անվանական կտրվածքի լայնությունը |
Չափված կծիկի քաշը (M_coil) |
285 կգ | Բարձր խտության պղնձե շերտավոր կծիկ |
Պալետի գնահատված օգտակար բեռնվածությունը (M_payload_max) |
2,000 կգ | Ստանդարտ ծանր փայտե սահնակ |
Միջադիր տախտակի հաստությունը (t_spacer) |
3.0 մմ | Ամուր ալիքավոր հակասահքային սկավառակ |
Հիմքի պալետի բարձրությունը (H_pallet) |
140 մմ | Չորս ուղղությամբ մուտքով ծանր արդյունաբերական սահող արգելակ |
Քայլ 1. Որոշեք թույլատրելի կծիկների քանակը.
N_stack = floor(2,000 ÷ 285) = floor(7.017) = 7 coils
Քայլ 2. Հաշվարկել կույտի ընդհանուր բարձրությունը՝
H_total = (7 × 120 mm) + ((7 - 1) × 3.0 mm) + 140 mm
H_total = 840 mm + 18 mm + 140 mm = 998 mm
Քայլ 3. Իրական բեռի ստուգում.
M_actual = 7 × 285 kg = 1,995 kg (≤ 2,000 kg pallet limit — Valid)
Գծի արտահոսքի գլանաձև փոխակրիչը ներառում է ինտեգրված արդյունաբերական սղման-ճառագայթային բեռնախցիկի կշեռք: Եթե չափված կուտակային քաշը գերազանցում է սահմանված շեմը, կուտակիչը դադարեցնում է ցիկլի ինդեքսավորումը և HMI-ի վրա գործարկում է օպերատորի տագնապ:
Կարգավորելի գծի պարամետրեր
Փաթեթավորման գիծը օգտագործում է կենտրոնական PLC տվյալների բազա՝ տարբեր ապրանքային բնութագրերի համար գործող բաղադրատոմսերը պահելու համար.
| Գծի կարգավորում | Կառավարման փոփոխական | Ինժեներական հիմք |
|---|---|---|
| Ժապավեններ մեկ պարույրի համար | 2, 3 կամ 4 ճառագայթային ժապավեններ | Ընտրվում է կծիկի արտաքին տրամագծի և ճեղքի լայնության հիման վրա՝ ժամացույցային զսպանակային ձգմանը հակազդելու համար։ |
| ժապավենի լարվածություն | 500 N-ից մինչև 1,800 N | Մոդուլացվում է ժապավենի հաստությամբ; կանխում է եզրերի ծռումը < 0.4 մմ չափսերի վրա։ |
| Փաթեթավորման համընկնումը | 30% - ից 70% | Ծովային արտահանման փաթեթավորման համար կիրառվել է ավելի բարձր համընկնման տոկոս։ |
| Փաթեթավորման նյութեր | LLDPE ձգվող թաղանթ կամ VCI կրեպ թուղթ | Հիմնված թիրախային կոռոզիայի դասի և առաքման տարանցման տևողության վրա։ |
| Շերտավորման նախշ | Կենտրոնացված սյունակ կամ խաչաձև տողերով | Սահմանված է HMI-ի միջոցով՝ հաճախորդի ներքևի մասի պալետազերծման համակարգերին համապատասխանելու համար։ |
Տեխնիկական բնութագրերի մատրից
| առանձնահատկություն | Ստանդարտ կազմաձեւում | Ծանր տրամաչափի / Պատվերով տարբերակներ |
|---|---|---|
| Կծիկի արտաքին տրամագիծը (OD) | 600–1,400 մմ | Մինչեւ 1,600 մմ |
| Կծիկի ներքին տրամագիծը (ID) | 508 մմ ստանդարտ (ըստ ցանկության՝ 610 մմ) | 300 մմ-ից մինչև 610 մմ կարգավորելի |
| Շերտի լայնության միջակայքը | 20–400 մմ | 15–600 մմ |
| Կծիկի առավելագույն քաշը | 1,500 կգ մեկ կայանի համար | 3,000 կգ ծանր բեռնատարողության կատարում |
| Գծի ցիկլի ժամանակը | 45–75 վայրկյան մեկ պարույրի համար (փաթաթում + փաթաթում) | Օպտիմիզացված է կտրող գծի արտադրության արդյունքի համար |
| Գոտիների նյութ | PET ժապավեն՝ 12–16 մմ լայնություն, 0.6–0.9 մմ հաստություն | PP ժապավենի համատեղելիություն |
| Ժապավենի միացման մեթոդ | Շփման թրթռումային եռակցում | Համատեղ արդյունավետություն ≥ 85% |
| Փաթաթման նյութ | PE ձգվող թաղանթ (15–35 մկմ) / VCI թղթե գլանափաթեթ | Ամրապնդված հյուսված կոմպոզիտային գործվածք |
| Կոնտակտային մակերեսի պաշտպանություն | Պոլիուրեթանային Shore A 85–90, UHMW-PE ծածկույթներ | Ինժեներական թաղիքե կամ արույրե մակերեսով կանգառներ |
| Վերահսկիչ ճարտարապետություն | Siemens S7-1500 կամ Allen-Bradley PLC + Touch HMI | SCADA / MES գծի ամբողջական ինտեգրում |
Անվտանգության պահանջներ և արդյունաբերական համապատասխանություն
Պղնձե կծիկների մշակման գծերը համատեղում են ծանր բեռները բարձր արագությամբ ավտոմատացված կինեմատիկայի հետ։ Համակարգը համապատասխանում է միջազգային մեքենաների անվտանգության դիրեկտիվներին։
| Ստանդարտ / Վտանգի կետ | Պաշտպանության մեխանիզմ | Գործառնական պահանջ |
|---|---|---|
| Պուրնիկետ և Դաունենդերի պատյան | Կարծր պարագծային անվտանգության ցանց՝ փոխկապակցված մուտքի դռներով | Ավտոմատ անջատում դարպասի բացման ժամանակ (EN ISO 13849-1 Cat. 4 / PL e): |
| Գլխի ամրացման թրի տարածք | Օպտիկական լուսային վարագույրներ գլանաձև փոխակրիչի մուտքի/ելքի վրայով | Ավտոմատ սնուցումը դադարեցվում է, եթե օտար մարմիններ են մտնում սրի հարվածի ուղու մեջ։ |
| Ստեկերի ընկնելու վտանգ | Պնևմատիկ ձողային կողպեքներ և ուղղահայաց մեխանիկական անկման կասեցիչներ | Կանխում է դարսիչի սայլակի իջնելը հանկարծակի պնևմատիկ/հզորության անջատման ժամանակ։ |
| Արտակարգ կանգառի արձանագրություն | 0 կատեգորիայի արտակարգ անջատիչներ, որոնք տեղակայված են յուրաքանչյուր օպերատորի վահանակում | Երկալիքային անվտանգության սխեման անջատում է բոլոր ակտուատորի սնուցման միացումները։ |
| Լոկաուտ / Նշում (LOTO) | Կենտրոնացված պնևմատիկ արտանետման փականներ և փակվող մեկուսիչներ | Պարտադիր ընթացակարգի համապատասխանություն՝ համաձայն OSHA 29 CFR 1910.147-ի։ |
| Մեքենաների անվտանգության ստանդարտներ | Համապատասխանություն EN ISO 12100:2010 և EN 415-10:2014 ստանդարտներին | Համապատասխանության CE հայտարարագիրը ստուգված է Եվրոպայում տեղակայման համար։ |
Ընտրության և ինտեգրման ստուգաթերթիկ
Օգտագործեք այս ստուգաթերթիկը գոյություն ունեցող կամ նոր կտրող կայանների փաթեթավորման գծի դասավորությունը գնահատելիս.
- Շերտային չափսերի ծրարՀաստատեք արտաքին չափի (OD), ներքին չափի (ID), կտրվածքի շերտի լայնությունը և առանձին կտրվածքի քաշը։
- Ալյումինի կարծրության պրոֆիլՆշեք պղնձի տեսակը (օրինակ՝ C11000 ETP, C10200 OF) և ջերմաստիճանի վիճակը (թրծված O60 vs կարծր H04)՝ կոնտակտային լցոնումը վերջնականապես որոշելու համար։
- Մակերեսային ծածկույթի սահմանափակումներՀայելային հղկմամբ, անագապատված կամ էլեկտրոլիտիկ ծածկույթով շերտերը պահանջում են մասնագիտացված թաղիքե կամ չնշող պոլիուրեթանային ծածկույթներ։
- Ժապավենի տեղադրման պահանջներըԱչքի միջով անցնող ճառագայթային ժապավենների քանակը (2, 3 կամ 4 դիրք) ժապավենի յուրաքանչյուր չափսի համար։
- Կոռոզիայի դեմ պաշտպանության մեթոդԱրտահանման լոգիստիկայի համար ուղղակի ձգվող թաղանթի պատիճավորում՝ համեմատած VCI թղթի մասնագիտացված միջշերտավորման հետ։
- Ծղոտե ներքնակ ՏեխնիկականՉափսեր (Երկարություն × Լայնություն × Բարձրություն), առավելագույն կրողունակություն, չորսակողմանի մուտք ընդդեմ երկկողմանի մուտքի, ամբողջական տախտակամած ընդդեմ շերտավոր սահնակների։
- Սլիտերի ելքի հավասարեցումՍղոցի հետադարձող լիսեռի բարձրացում և վագոնի բացվածքի փոխանցում տուրնիկետի բուֆերային թևերին։
- Կոմունալ ենթակառուցվածքներՀասանելի կայանի լարում, փուլային կայունություն և մաքուր չոր օդի անընդհատ մատակարարում (0.5–0.7 ՄՊա):
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Ինչո՞ւ ճառագայթային ժապավենները աչքի միջով անցկացնել՝ շրջագծային արտաքին տրամագծի ժապավենների փոխարեն:
Ա. Նեղ ճեղքով պղնձե կծիկները (լայությունը 200 մմ-ից պակաս) ունեն նվազագույն գլանաձև արտաքին հետք: Նեղ շերտի եզրին ամրացված շրջանաձև ժապավենը տեղափոխման ընթացքում սահելու մեծ հավանականություն ունի և կարող է ծռել շերտի փխրուն արտաքին եզրը: Ականջի միջով անցնող ճառագայթային ժապավենը շերտերը ամուր կապում է ներքին առանցքի հետ՝ պահպանելով կառուցվածքային կլորությունը և կանխելով աստիճանաձևացումը:
Հարց. Ինչպե՞ս է համակարգը կանխում քերծվածքները բարձր մաքրության էլեկտրական պղնձե կծիկների վրա:
Ա. Գիծը վերացնում է ածխածնային պողպատի հետ ցանկացած մերկ շփում: Փոխակրիչի գլանները վուլկանացված են կամ պատված են Shore A 85–90 պոլիուրեթանով, կողային ուղղորդող թևերը պատրաստված են չվնասող UHMW-PE ցածր շփման պոլիմերից, իսկ դարսիչի գլխիկը օգտագործում է համապատասխան ներքին լցոնում՝ կծիկի կարևոր ներքին փաթաթանները պաշտպանելու համար:
Հարց. Ի՞նչն է կանխում պալետի գերբեռնվածությունը, երբ պարույրի ճեղքերի լայնությունը տարբերվում է:
Ա. PLC ծրագիրը օգտագործում է դինամիկ բաղադրատոմսի կոնֆիգուրացիա: Ստեկերի կառավարումը հաշվարկում է թույլատրելի կծիկների քանակը՝ floor(Payload Limit ÷ Actual Weight)Երբ զուգակցվում է ինտեգրված փոխակրիչ-բեռնախցիկի կշեռքի հետ, յուրաքանչյուր կծիկի կույտ հաստատվում է արտահոսքի պահեստարան ինդեքսավորվելուց առաջ։
Հարց. Կարո՞ղ է այս գիծը տեղավորել և՛ պղնձե, և՛ արույրե ժապավենային կծիկներ:
Ա. Այո։ Քանի որ արույրը մի փոքր ավելի քիչ խիտ է, քան պղինձը (մոտավորապես 8,500 կգ/մ³՝ 8,960 կգ/մ³-ի դիմաց), բայց ընդհանուր առմամբ ավելի կարծր է, նույն գիծը մշակում է երկու համաձուլվածքները։ PLC բաղադրատոմսը դինամիկ կերպով կարգավորում է ժապավենի լարվածությունը և փաթաթման համընկնումը՝ հիմնվելով ընտրված համաձուլվածքի ID-ի վրա։
Տեխնիկական նախագծի հարցում և գնանշման աջակցություն
FHOPE ինժեներիան կարգավորում է կծիկների ամրացման, փաթաթման և դարսման հատուկ բջիջներ՝ հարմարեցված կտրման գծի թողունակությանը.
- Ներկայացնել գծի տեխնիկական բնութագրերըՈւղարկեք ձեր դասավորության նկարները, կտրող սարքի ցիկլի ժամանակի նպատակային ժամանակը, կծիկի չափսերի միջակայքերը և պալետի քաշի տարողունակությունը հետևյալ էլեկտրոնային հասցեին։ info@fhopepack.com.
- 48-ժամյա տեխնիկական առաջարկՍտացեք սարքավորումների լիարժեք ֆունկցիոնալ սպեցիֆիկացիա, գլանների կենտրոնական գծի գծագրեր, ցիկլի ժամանակի վերլուծություն և կոմունալ ծառայությունների սպառման ժամանակացույց 48 աշխատանքային ժամվա ընթացքում։
- Ճարտարագիտական տարածքի հավասարեցումՄեր փաթեթավորման համակարգերի ինժեներական թիմի հետ վերանայեք կտրող հետադարձիչի, պտտվող դռնակով բուֆերի և արտամղիչ պալետային համակարգերի միջև ինտերֆեյսային միացումները։
Առնչվող համակարգեր և հղումային փաստաթղթեր
- Ավտոմատ կծիկների փաթեթավորման գծի լուծումներ
- Որակի ապահովում կծիկների մշակման մեջ. Մակերեսային վնասների կանխարգելում
- Ավտոմատացված պղնձե կծիկի փաթեթավորման գծի ճարտարապետություն
- Ավտոմատացված թեքման և ամրացման համակարգերի կինեմատիկական վերլուծություն
Աղբյուրներ և արդյունաբերական ստանդարտներ
- Մեքենայի տեխնիկական բնութագրերը և ֆունկցիոնալ կինեմատիկական դասավորությունները՝ FHOPE համակարգերի ճարտարագիտական խումբ։
- Պղնձի ֆիզիկական հատկություններ. Ստանդարտ ինժեներական խտություն (8,960 կգ/մ³)՝ համաձայն ASTM B152 / DIN EN 13599 ստանդարտի։
- Անվտանգության և ռիսկերի նվազեցման չափանիշներ. ISO 12100: 2010 (Մեքենաների անվտանգություն. Նախագծման ընդհանուր սկզբունքներ):
- Փաթեթավորման մեքենաների անվտանգության չափանիշներ. EN 415-10` 2014 (Փաթեթավորման մեքենաների անվտանգություն - Ընդհանուր պահանջներ):
- Էլեկտրական և կառավարման ճարտարապետություն. IEC 60204-1 (Մեքենաների անվտանգություն — Մեքենաների էլեկտրական սարքավորումներ):
Վերջին անգամ ինժեներական ընկերության կողմից վերանայվել է՝ 2026-10-27