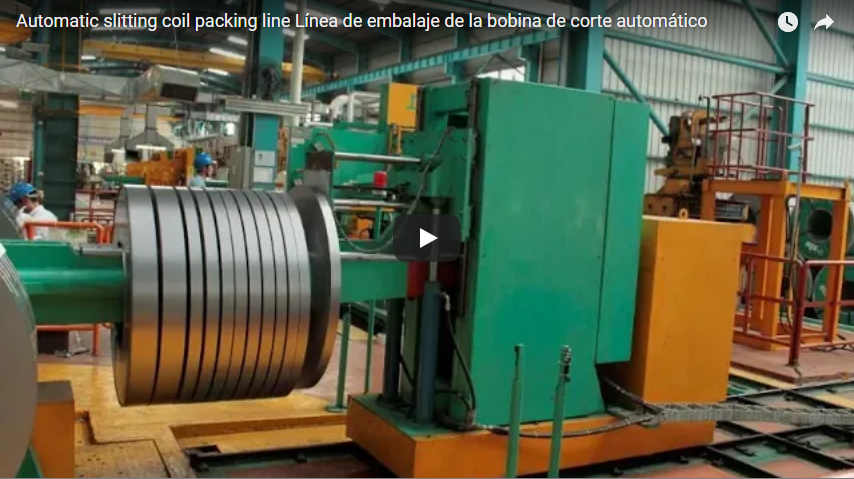
Գործադիր ամփոփում Այս չժանգոտվող պողպատե կծիկների փաթեթավորման գիծը ներառում է գլանաձև սեղան-թեքիչ, ծանր բեռնատար գլանների վրա պտտվող օղակ, ավտոմատացված պիտակավորման միավոր արտամղիչ փոխադրիչի մոտ և հատուկ դարսիչ, որը նախատեսված է փաթեթավորված կծիկները փայտե վազքուղիների վրա տեղադրելու համար: Մինչդեռ ձգվող թաղանթի փաթեթավորումը ապահովում է ֆիզիկական մակերեսի պաշտպանություն և խոնավության դիմադրություն, ավտոմատացված պիտակը կրում է ժամանակակից պահեստային կառավարման համակարգերի (WMS) կողմից պահանջվող կարևոր հետևողականության տվյալները: Ստորև մենք հետևում ենք կծիկի տվյալների ամբողջական կյանքի ցիկլին՝ գլխավոր գծի PLC կառավարումից մինչև ավտոմատ տպագրության և պիտակավորման սարք, և վերջապես՝ ինդեքսավորված պահեստային դարսվածքներ:
Բառը
- Ինչ է անում մեքենան
- Ինչպես են կծիկի տվյալները հասնում պիտակին
- Որտեղ է պիտակը դրվում փաթաթված կծիկի վրա
- Դարակավորում պիտակավորումից հետո
- Լրիվ գծի դասավորության տարբերակներ
- Ընտրության ստուգաթերթիկ պիտակավորման և դարսման համար
- Կառավարում և անվտանգություն
- Ինժեներական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը
- Առնչվող ընթերցանություն
- Աղբյուրներ
Ինչ է անում մեքենան
Ավտոմատացված փաթեթավորման գիծը հաջորդականորեն կատարում է չորս անընդհատ մեխանիկական գործողություն՝
- Ներքև-վերջ / թեքված: Բարձր հզորության գլանաձև սեղանի թեքիչը ընդունում է կտրվածքով կամ սառը գլանված չժանգոտվող պողպատե կծիկը աչք-պատ ուղղվածությամբ, անվտանգ կերպով պահելով և թեքելով այն 90 աստիճանով՝ փոխակրիչի գլանաձև սեղանի վրա հարթ դիրքով։
- Աչքի միջով անցնող ձգվող փաթաթան. Կծիկը շարժվում է դեպի փաթաթման կայան, որտեղ բարձր արագությամբ ուղեծրային օղակը ձգվող թաղանթն անցկացնում է կծիկի միջուկի միջով (աչք-երկինք ուղղությամբ), կիրառելով կայուն լարվածություն՝ պայծառ չժանգոտվող պողպատե մակերեսը կոռոզիայից և անցման քերծվածքներից պաշտպանելու համար։
- Ավտոմատացված պիտակավորում՝ Ամբողջությամբ փաթաթված կծիկը հոսանքն ի վար շարժվում է ինդեքսավորված էլեկտրական գլանային հատվածի վրա, որը համահունչ է ավտոմատ տպագրության և պիտակավորման միավորին։
- Վազորդների վրա դարսելը. Մասնագիտացված կծիկավոր դարսիչը վերցնում է փաթեթավորված, պիտակավորված կծիկը և կենտրոնացնում այն նախապես պատրաստված փայտե գծիկների վրա՝ հատակին իջեցման համար նախատեսված գոտիներում՝ բեռնամբարձիչով հավաքման համար։
Ինչպես են կծիկի տվյալները հասնում պիտակին
Ֆիզիկական շտրիխ կոդը կամ 2D տվյալների մատրիցային պիտակը արդյունավետ է միայն այն դեպքում, երբ այն կատարելապես համաժամեցված է համապատասխան պողպատե կծիկի հետ: Գծային PLC-ն պահպանում է տվյալների ամբողջական ամբողջականությունը 5-աստիճան ճարտարապետության միջոցով.
- Վերին հոսանքի գլխավոր հղումը՝ Փաթեթավորման գծի PLC-ն անմիջապես միանում է գործարանի արտադրական կատարողական համակարգին (MES) կամ ERP ցանցի հետ՝ ստանալով առաջնային մետատվյալներ՝ կծիկի սերիական համարը, պողպատի տեսակը (օրինակ՝ 304, 316L, 430), մակերեսի մշակումը, լայնությունը, չափսը և հաճախորդի պատվերի պարամետրերը։
- Գծային կշռում (ըստ ցանկության): Ինտեգրված փոխադրիչ-բեռնախցիկի կշեռքը չափում է ստուգված համախառն և զուտ կծիկների կշիռները, անմիջապես կապելով տրամաչափված զանգվածի թվերը ակտիվ տվյալների գրանցամատյանին։
- Դինամիկ կայանի հետևում. Կենտրոնացված գծի կառավարման ներսում գտնվող տեղաշարժի գրանցիչները հետևում են յուրաքանչյուր կծիկի դիրքին՝ յուրաքանչյուր մեխանիկական ինդեքսի վրա օպտիկական և ֆիզիկական սենսորների միջոցով, ապահովելով տվյալների զրոյական անհամապատասխանություն կայանից կայան։
- Տպել և կիրառել պիտակավորում. Երբ փաթաթված կծիկը կանգ է առնում նշանակված կետում, ապլիկատորի թևը տպում է ամփոփ տվյալները և արդյունաբերական կարգի կպչուն պիտակներ է կպցնում անմիջապես պաշտպանիչ թաղանթի վրա։
- WMS ձեռքսեղմում ներքևի հոսանքում՝ Կիրառվելուց և օպտիկական շտրիխ կոդի սկաների կողմից ստուգվելուց հետո, ավարտման ազդանշանը հետ է ուղարկվում պահեստի կառավարման համակարգ (WMS)՝ իրական ժամանակում պաշարները թարմացնելու և վերցնելը թույլատրելու համար։
Մեր ավտոմատ կծիկների փաթեթավորման գիծը նախագծված է հատուկ իրական ժամանակում հետևման, հերթափոխի տվյալների խիստ գրանցման և սխալներից զերծ ավտոմատացված պիտակավորման համար։
Որտեղ է պիտակը դրվում փաթաթված կծիկի վրա
Փաթեթավորումից հետո փակցվող պիտակները ամուր կպչում են փաթեթավորման թաղանթի արտաքին մակերեսին, թույլ տալով օպերատորներին և ավտոմատացված օպտիկական սկաներներին կարդալ ապրանքային տվյալները՝ առանց վնասելու ջրակայուն փաթեթավորումը։
| Տեղաբաշխման նպատակ | Կիրառման սցենար և երկրաչափության ընթերցում |
|---|---|
| Արտաքին տրամագիծ (OD) | Կծիկները պահվում են եզրին (աչքից պատին միացված) դարակաշարերում կամ կարդացվում են անմիջապես լոգիստիկ տարանցիկ անցուղիներից։ |
| Վերին ճակատ / Կողային պատ | Պարույրներ, որոնք դասավորված են աչքը դեպի երկինք՝ պալետների կամ փայտե ձողերի վրա, սկանավորվում են գլխավերևից կամ կռունկով բեռնաթափման ժամանակ։ |
| Երկակի պիտակավորում (OD + Face) | Բարձր թողունակությամբ բաշխման կենտրոններ, որոնք պահանջում են բազմակողմանի սկանավորում միջանցքներից և դարակների վերևներից միաժամանակ։ |
Տեղեկացրեք մեզ ձեր լոգիստիկ մշակման արձանագրության մասին, և մեր ինժեներական թիմը կկարգավորի տպագրության և կիրառման ապլիկատորի գլխիկի կողմնորոշումը՝ համապատասխանեցնելով այն ձեր պահեստի սկանավորման ռեժիմին։
Դարակավորում պիտակավորումից հետո
Ինտեգրված դարսիչը կազմակերպված ուղղահայաց դարսումներ է կառուցում անմիջապես փայտե սյուների վրա: Սյուները մեկուսացնում են ներքևի չժանգոտվող պողպատե կծիկը հատակի խոնավությունից և ստեղծում են անհրաժեշտ տարածք բեռնիչի ատամների համար:
- Կույտի բարձրությունը. Մեր ստանդարտ ավտոմատ կծիկների փաթեթավորման գծում կարելի է կարգավորել մինչև 6 կծիկ մեկ ուղղահայաց կույտի վրա, որը կարգավորվում է ընդհանուր քաշի սահմանաչափերով և գործարանի հատակի բեռնման հզորությամբ։
- Կողմնորոշում: Փայտե սյուների վրա բազմապարույր կույտերը կառուցվում են հիմնականում «աչք դեպի երկինք» կողմնորոշմամբ. պահանջի դեպքում կարող են ինտեգրվել նաև «աչք դեպի պատ» բեռնման համակարգեր։
- Ավտոմատացված փայտանյութի կերակրիչ. Հասանելի է որպես օժանդակ մոդուլ, որը վերացնում է ակտիվ կռունկի և էստակադային գոտիների տակ վազորդների ձեռքով տեղադրման անվտանգության վտանգները։
Դարակելուց առաջ պիտակներ կպցնելը կարևոր է. երբ կծիկը հայտնվում է ուղղահայաց կույտի կենտրոնում, դրա նույնականացման դեմքերը պետք է արդեն համընկնեն դեպի դուրս՝ դեպի պահեստի ընթերցման միջանցքը։
Լրիվ գծի դասավորության տարբերակներ
Արդյունաբերական հատակագծերը զգալիորեն տարբերվում են պողպատի սպասարկման կենտրոնների և սառը գլանման գործարանների միջև: Մեր փաթեթավորման գծերը հարմար են բազմակի տեղակայման կոնֆիգուրացիաների համար.
- Ուղիղ գծի դասավորություն՝ Օպտիմիզացված է երկար, նեղ կռունկային խցիկների համար՝ կտրող սարքերից մինչև պահեստի ելքի անխափան գծային աշխատանքային հոսքով։
- L-աձև կամ U-աձև դասավորություն՝ Կարգավորված է ծանր բեռնատարողությամբ 90 աստիճանի խաչաձև փոխանցման սեղանների կամ պտտվող սեղանների հետ, որտեղ հատակի երկարությունը սահմանափակ է, փաթաթված կծիկները ուղղորդելով դեպի կենտրոնացված հավաքման գոտիներ։
- Մոդուլային ընդլայնում. Հարմար է երկարացված կուտակման փոխակրիչների, շարային ավտոմատ պողպատե/PET ամրացնող գլխիկների, ճշգրիտ կշեռքների և կրկնակի կիրառող պիտակավորման միավորների համար։
Համակարգը կարող է նաև ուղղակիորեն միացվել վերև հոսանքի կտրող գծերին կամ հետադարձող սարքերին, մատակարարելով կծիկները ներքև՝ առանց միջանկյալ կռունկի կամ բեռնամբարձիչի միջոցով տեղափոխման։
Ընտրության ստուգաթերթիկ պիտակավորման և դարսման համար
Ավտոմատացված փաթեթավորման և լոգիստիկայի ինտերֆեյս սահմանելիս պատրաստեք հետևյալ ինժեներական չափանիշները.
- Տվյալների արձանագրություն՝ Նպատակային տվյալների դաշտեր (տառային, 1D/2D շտրիխ կոդ, RFID) և գլխավոր ծրագրային ինտերֆեյս (MES/ERP արդյունաբերական Ethernet-ի, Profinet-ի կամ Modbus TCP-ի միջոցով):
- Պիտակի բնութագրերը. Չափսեր, սինթետիկ թաղանթի սոսնձի աստիճան, պիտակի կողմնորոշում և մեկ կամ կրկնակի պիտակի պահանջներ։
- Ներկառուցված կշռման ինտեգրում. Հավաստագրված կշռման հարթակների և հանդուրժողականության շեմերի պահանջ։
- Դասավորության չափանիշներ՝ Փայտե կույտի առավելագույն բարձրությունը, կծիկների քանակը մեկ կույտի վրա, կծիկների ուղղվածությունը (աչք-երկինք vs. աչք-պատ) և փայտե գծի չափերը։
- Հասանելի հետք: Դահլիճի չափերը, կռունկի միջամտության սահմանները և նախընտրելի դասավորության ձևը (ուղիղ, L-աձև կամ U-աձև):
- Կծիկի երկրաչափության միջակայքը՝ Ներքին տրամագծի (ID) նվազագույն և առավելագույն, արտաքին տրամագծի (OD), շերտի լայնության և առանձին կծիկի քաշի սահմանաչափերը։
Կառավարում և անվտանգություն
Համապատասխանության պահանջները հարմարեցված են նպատակակետային շուկային: CE տեղադրումների համար մեր գծերը հետևում են ISO 12100:2010 ստանդարտին ՝ ամբողջական մեխանիկական ռիսկի գնահատման համար, և EN 415-10:2014 ստանդարտին՝ մասնագիտացված փաթեթավորման մեքենաների անվտանգության, մեխանիկական պարագծի պաշտպանության, կողպված մուտքի դարպասների և բաշխված արտակարգ կանգառի ճարտարապետության համար:
Ամբողջական շահագործման ծրարը ապահովված է բոլոր շարժվող կայանների շուրջը փոխկապակցված պարագծային ցանկապատերով, ներառյալ ներքևի բեռնատարները, ուղեծրային փաթաթման օղակները և վերգետնյա դարսիչները: Էլեկտրական տպագրման և տեղադրման պատյանը ցուցադրում է ստանդարտ վտանգի նախազգուշացման նույնականացում, իսկ դարսիչի բեռնման տարածքը պաշտպանված է բազմճառագայթային անվտանգության լուսային վարագույրներով, որոնք կարգավորված են ինդեքսավորված փայտանյութի բեռնաթափման ընթացքում ավտոմատ լռեցման ցիկլերի համար:
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Կարո՞ղ է գիծը միանալ անմիջապես մեր գործարանի ERP-ին կամ MES-ին: Պատասխան. Այո: Կենտրոնացված PLC համակարգը աջակցում է ստանդարտ արդյունաբերական հաղորդակցման արձանագրություններին (օրինակ՝ Profinet և Ethernet/IP)՝ գործարանի ERP-ի, MES-ի և պահեստի WMS-ի միջև երկկողմանի փոխանակելու համար կծիկների ID-ները, քաշը և կարգավիճակի ազդանշանները:
Հարց. Արդյո՞ք գծային կշռումը ներառված է բազային գծում: Պատասխան. Գծային կշռումը ինժեներական տարբերակ է: Այն ներառում է ճշգրիտ սղման ճառագայթային բեռնախցիկներ անմիջապես մեկուսացված փոխադրիչի հատվածի տակ, որոնք ավտոմատ կերպով գրանցում են հավաստագրված կշիռները պիտակի տպագրության բուֆերում՝ կիրառումից առաջ:
Հարց. Որքա՞ն բարձրության վրա կարելի է անվտանգ կերպով դասավորել փաթաթված կծիկները: Պատասխան. Էստակադը կամ բումի դարսիչը կարող է կրել մինչև 6 կծիկ մեկ կույտի համար՝ կախված յուրաքանչյուր կծիկի հաստությունից, ընդհանուր առավելագույն բեռի սահմանից և հատակի բեռի կրողունակությունից:
Հարց. Ինչպե՞ս ենք մենք հարմարեցնում կարճ հատվածների երկարությունները: Պատասխան. Մենք դասավորությունը կարգավորում ենք L-աձև կամ U-աձև՝ օգտագործելով 90° խաչաձև փոխանցման կայաններ, էլեկտրական պտտվող սեղաններ կամ մոդուլային փոխակրիչային հատվածներ՝ սահմանափակ արհեստանոցային ծրարների մեջ տեղավորվելու համար:
Հարց. Որտե՞ղ կարող է ավտոմատ ապլիկատորը տեղադրել պիտակը: Պատասխան. Ապլիկատորի գլխիկը կարող է պիտակներ կպցնել արտաքին տրամագծին (OD), վերին մակերեսին կամ տեղադրել երկու համաժամեցված պիտակներ երկու դիրքերում՝ ավտոմատ պահեստի ընթերցողների բոլոր կոնֆիգուրացիաները տեղավորելու համար:
Հարց. Ինչո՞ւ է անհրաժեշտ պիտակավորումը կատարել վերջնական կույտավորումից առաջ: Պատասխան. Երբ միջանկյալ կծիկները տեղադրվում են աչքը դեպի երկինք ուղղված կույտի մեջ, դրանց մակերեսներին մուտքը մշտապես արգելափակվում է: Յուրաքանչյուր միավորի առանձին պիտակավորումը շարժական գլանային հարթակի վրա ապահովում է տվյալների լիակատար տեսանելիություն՝ անկախ վերջնական կույտի դիրքից:
Հաջորդ քայլը
Պլանավորեք ձեր ավտոմատացված կծիկների փաթեթավորման, պիտակավորման և դարսման համակարգը երեք պարզ քայլով.
- Ներկայացրեք ձեր դահլիճի դասավորության նկարը ձեր ամբողջական կծիկի չափսերի ծրարի (ID/OD/Լայնություն/Քաշ), շտրիխ կոդի պահանջների և նախընտրելի կույտի նախշերի հետ միասին info@fhopepack.com.
- Ստանալ պաշտոնական տեխնիկական առաջարկ 48 ժամվա ընթացքում, ամբողջական՝ կայանների դասավորություններով, ցիկլի ժամանակի հաշվարկներով և ERP տվյալների ինտերֆեյսի սպեցիֆիկացիաներով։
- Պատվիրեք տեղում կամ վիրտուալ ինժեներական ակնարկ տարածքի սահմանները, կտրիչների արտահոսքի միացումները և պահեստի լոգիստիկայի ինտեգրումը հաստատելու համար։
Առնչվող ընթերցանություն
- Անժանգոտվող պողպատե կծիկների փաթեթավորման գիծ՝ թեքվող, աչքի միջով անցնող փաթեթավորում, պիտակավորում և դարսում
- Երկաստիճան պղնձե կծիկի փաթեթավորման գիծ. աչքի միջով փաթեթավորում, այնուհետև փայտե սյուների վրա դարսում
- Ինչպե՞ս է աշխատում երկաստիճան ավտոմատ պողպատե կծիկների փաթեթավորման և դարսման գիծը։
- Ավտոմատ կծիկ փաթեթավորման գիծ
Աղբյուրներ
- Դաշտային գործառնական հղումներ՝ Չժանգոտվող պողպատե կծիկային փաթեթավորման գծային համակարգ
- Արդյունաբերական ավտոմատացում և տեխնիկական պարամետրեր. Ավտոմատ կծիկների փաթեթավորման գծի տեխնիկական բնութագրերը (ERP/MES դինամիկ հետևում, տպագրության և կիրառման ավտոմատացված պիտակավորում, բեռնախցիկի կշռման ինտեգրում, փայտանյութի վազքի սնուցիչ, L/U դասավորություններ, մինչև 6 կծիկ մեկ կույտի համար)
- Միջազգային անվտանգության ստանդարտներ՝ ISO 12100:2010 (Մեքենաների անվտանգություն. Նախագծման ընդհանուր սկզբունքներ. Ռիսկի գնահատում և ռիսկի նվազեցում): EN 415-10` 2014 (Փաթեթավորման մեքենաների անվտանգություն. Ընդհանուր պահանջներ)
- Առևտրային պարտավորություն. Հաստատված ինժեներական առաջարկի կատարման ստանդարտ (տեխնիկական առաջարկը 48 ժամվա ընթացքում)
Վերջին անգամ վերանայվել է՝ 2026-10-29