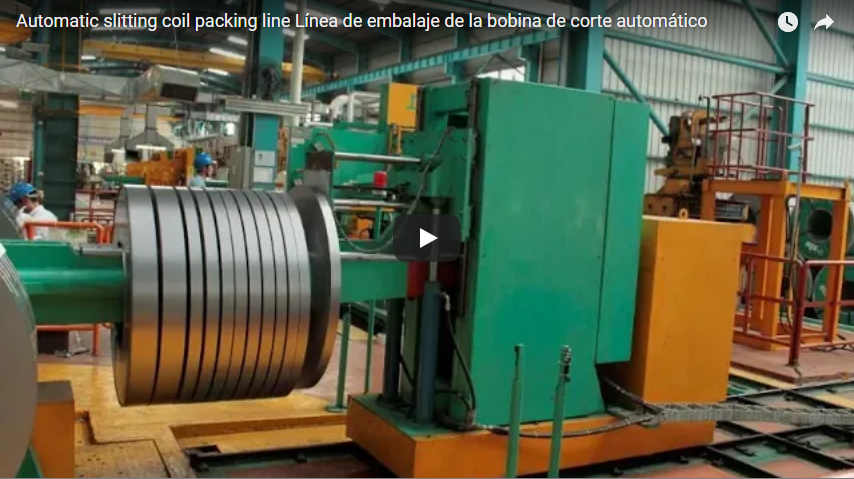
Գործադիր ամփոփում Մեծ գլխավոր կոճերի ազատ մետաղալարը զբաղեցնում է պահեստի չափազանց մեծ տարածք և տեղափոխման ընթացքում վտանգներ է ստեղծում տեղաշարժի համար: Մետաղալարի մշակման գործարանները այս գլխավոր կոճերը վերածում են կառավարելի, բարձր խտության կոճերի՝ համատեղելով ճշգրիտ փաթաթումը, ուղղահայաց սեղմումը և կոշտ ամրացումը աչքի միջով: Այս ինտեգրված արտադրական գիծը համաժամեցնում է երեք հիմնական կայաններ՝ ճշգրիտ փաթաթման միավոր, ուղղահայաց սեղմման մամլիչ և ճառագայթային ամրացման կայան, ապահովելով ավարտուն, խիտ կոճեր, որոնք պատրաստ են ավտոմատ հեռացման: Կոճերի սպառումը կարգավորվում է սեղմված կծիկի բարձրությամբ , ճառագայթային պատի հաստությամբ և ամրացման ժապավենների նշված քանակով, որոնք նախագծված են ճառագայթային հետադարձման դեմ լիարժեք սեղմումը պահպանելու համար:
Բառը
- Գծային կայանների և սարքավորումների դասավորություն
- Ինչպես է գիծը գործում
- Ժապավենի օգտագործումը մեկ պարույրի համար
- Ինչու՞ հետ փաթաթել և սեղմել
- Կառավարում և անվտանգություն
- Լարային կծիկի վերափաթաթման և խտացման գծի ընտրության ստուգաթերթիկ
- Ինժեներական Հաճախակի տրվող հարցեր
- Հաջորդ քայլը
- Հղիություն
- Աղբյուրներ
Գծային կայանների և սարքավորումների դասավորություն
Ավտոմատացված արտադրական գիծը մշակում է ծանր պողպատե մետաղալարը անընդհատ եռաստիճան մեխանիկական ցիկլի միջոցով, որը նախատեսված է ձեռքով կծիկի փոխանցման ռիսկերը վերացնելու և մետաղագործական մակերեսի ամբողջականությունը պահպանելու համար։
- Անընդհատ վերափաթաթման կայանԲարձր հզորության մատակարարման կծիկից քաշում է հաստ տրամագծի պողպատե մետաղալար և փաթաթում այն ընդարձակվող, պտտվող մանդրելի վրայով՝ ստանալով խիտ փաթաթված, միատարր երկրորդային կծիկ։ Հանգույցի մեխանիզմը ներառում է ալյումինե համաձուլվածքից պատրաստված ուղեցույցային անիվներ, որոնք վերին ուղեցույցի վրա ունեն կերամիկական ցողմամբ կարծրացման մշակում, իսկ ստորին ուղեցույցի վրա՝ ինժեներական ռետինե ծածկույթ՝ մետաղալարի մակերեսի մեխանիկական մաշվածությունը կանխելու համար։ Միակողմանի ճիրանային կրողը կանխում է հակադարձ հետընթացը դանդաղեցման ժամանակ, մինչդեռ սերվոկառավարվող անցման գործիքակազմը երաշխավորում է միատարր փաթույթի երկրաչափություն [արտադրողի վարկանիշ]։
- Ուղղահայաց խտացման մամլիչՍտանում է փաթաթված կծիկը անմիջապես ավտոմատ փոխանցման թևի միջոցով՝ կիրառելով հիդրավլիկ ներքևի ուժ առանցքային մակերեսի վրա՝ ներքին օդային ճեղքերը մանրացնելու և ծայրային մակերեսները հավասարեցնելու համար՝ խիտ, պինդ գլան ստանալու համար։
- Աչքի միջով անցնող ճառագայթային ամրացնող գլխիկ։ Ցուցադրում է ամրացնող ժապավենները ճառագայթաձև ուղղությամբ՝ կծիկի աչքի միջով, մինչդեռ հիդրավլիկ մամլիչը պահպանում է առավելագույն սեղմման տոննաժը՝ ամրացնելով կապոցը նախքան ներքին առաձգական ուժերի կողմից առանցքային ընդարձակման առաջացումը։
- Արտանետման կայանՏեղափոխում է կայունացված կծիկը բեռնաթափման օրորոցի կամ էլեկտրական գլանաձև փոխակրիչի վրա՝ գործարանի լոգիստիկայի և պահեստավորման անհապաղ տեղափոխման համար։
Ինչպես է գիծը գործում
Սինխրոն շահագործման հաջորդականությունը անցնում է հինգ հաջորդական կայաններով՝
| Կայան | Գործառնական գործառույթ | Տեխնիկական նպատակ |
|---|---|---|
| Վերափաթեթավորող | Քաշում է լարը մատակարարման կծիկից և փաթաթում ավելի փոքր կծիկ ընդարձակվող մանդրելի վրա | Սահմանում է կծիկի ճշգրիտ քաշը, ներքին տրամագիծը (ID) և շերտի միատարր քայլը |
| Տրանսֆեր | Ավտոմատ կերպով ինդեքսավորում է չփաթաթված կծիկը մանդրելից դեպի սեղմման հարթակը | Նվազեցնում է ցիկլի լատենտությունը և պահպանում է կծիկի հավասարեցումը՝ առանց ձեռքով մշակման |
| Սեղմող մամլիչ | Կիրառում է առանցքային սեղմում մինչև նախագծված թիրախի բարձրությունը | Վերացնում է առանցքային խոռոչները, հարթեցնում է պտտման անհարթությունները և մեծացնում տեղափոխման խտությունը |
| բարձրահասակ | Ուղղորդում է ամրացնող ժապավենները աչքի միջով, մինչդեռ պարույրը մնում է ամրացված ամբողջ տոննաժի դեպքում | Ապահովում է մեխանիկական խտության ամրացում, շփում-թրթռումային կնքումը ապահովում է բարձր միացման արդյունավետություն [արտադրողի վարկանիշ] |
| Բեռնաթափել | Ամրացված, կոմպակտ գլանը բեռնաթափում է ելքային փուլային բուֆերի վրա | Մաքրում է սեղմման գոտին հաջորդող մուտքային կծիկի ցիկլի համար |
Հիդրավլիկ մամլիչի կողմից անվանական տոննաժի տակ պահելու ընթացքում կծիկը ամրացնելը բացարձակ մեխանիկական նախապայման է: Պողպատե մետաղալարը պահպանում է զգալի քանակությամբ կուտակված առաձգական էներգիա: Եթե խտացման ճնշումը օդափոխվում է ժապավենի կնքումից առաջ, կծիկը առանցքային ուղղությամբ հետ է թռչում, ինչը հանգեցնում է ազատ, թուլացած ժապավենների, փաթաթանների տեղաշարժի և փաթեթավորման ամբողջականության լիակատար կորստի տեղափոխման ընթացքում:
Ժապավենի օգտագործումը մեկ պարույրի համար
Յուրաքանչյուր ճառագայթային ժապավեն անցնում է կենտրոնական աչքով և փաթաթվում կծիկի պատի օղակաձև լայնական հատույթի շուրջը։ Յուրաքանչյուր ժապավենի կտրման տեսական երկարությունը որոշվում է լայնական հատույթի պարագծով։
Ժապավենի երկարությունը ≈ 2 × (կծիկի բարձրություն + պատ) , որտեղ պատ = (Շրջակա միջավայրի արտաքին տարածություն - ID) ÷ 2
Հաշվարկի օրինակ (պատկերազարդ)
1,000 մմ արտաքին տրամագծով (ՇԴ), 500 մմ ներքին տրամագծով (ՆԴ), 800 մմ առանցքային սեղմված բարձրությամբ և 4 շառավղային ժապավեններով ամրացված խտացված կծիկի համար՝
| Parameter | Հաշվարկ / Արժեք | Արդյունք |
|---|---|---|
| Ռադիալ պատի հաստություն | (1,000 մմ − 500 մմ) ÷ 2 | 250 մմ |
| Երկարությունը մեկ ժապավենի համար | 2 × (800 մմ + 250 մմ) | 2,100 մմ (2.1 մ) |
| Ժապավեն մեկ պարույրի համար (4 ժապավեն) | 4 × 2.1 մ | ≈ 8.4 մ |
Նշում. Պատվերի թույլտվությունները պետք է ներառեն կնքման միացման մասում մեխանիկական համընկնումը (սովորաբար 50 մմ-ից մինչև 100 մմ մեկ ժապավենի համար) և սնուցման թույլատրելի շեղումները։
Կապող համակարգի տեխնիկական բնութագրերը [արտադրողի վարկանիշ]
- Ժապավենի համատեղելիությունըԲարձր ամրության պոլիպրոպիլեն (PP) կամ բարձրորակ պոլիեսթեր (PET); ժապավենի անվանական լայնությունը՝ 8–10 մմ, ժապավենի անվանական հաստությունը՝ 0.8 մմ։
- Համատեղ մեխանիզմԲարձր հաճախականության շփում-տատանումային եռակցում, որը կատարվել է կծիկի առջևի ծայրում։
- Համատեղ արդյունավետությունԱպահովում է ժապավենի կոտրման ամրության մոտավորապես 75–80%-ը։
- Երկարության չափումՆերկառուցված էլեկտրոնային երկարության հաշվիչ՝ սանտիմետրերի ճշգրտությամբ, սնուցման դիրքի ազդանշանները ուղղակիորեն փոխանցում է ավտոմատացված ժապավենի սնուցման և կտրիչի բլոկին՝ սպառվող նյութերի կորուստը կանխելու համար։
- Իրական ժամանակի աուդիտԹվային կառավարման ինտերֆեյսը պահպանում է կծիկների կուտակային քանակի և յուրաքանչյուր հերթափոխի համար ժապավենների համախառն օգտագործման իրական ժամանակի գրառումները, ինչը հնարավորություն է տալիս ստուգել գործառնական զանգվածի հավասարակշռությունը։
Ինչու՞ հետ փաթաթել և սեղմել
Մեծ մատակարարման կոճերը սեղմված, ամրացված կծիկների վերածելը անմիջապես լուծում է լոգիստիկայի և երկրորդային արտադրության խոչընդոտները.
| Ինժեներական վարորդ | Գործառնական ազդեցություն |
|---|---|
| Ավելի փոքր, չափի կծիկներ | Կծիկի զանգվածը և ներքին չափերը հարմարեցնում է անմիջապես վերջնական օգտագործողի վճարովի կծիկներին և արտադրության վճարներին։ |
| Առավելագույն խտություն | Կտրուկ կրճատում է մեկ տոննայի ծավալը՝ օպտիմալացնելով ստանդարտ բեռնարկղերի բեռնվածության գործակիցները և բեռնափոխադրումների օգտագործումը |
| Միատարր առանցքային բարձրություն | Ապահովում է կայուն, քառակուսի մակերեսներ՝ անվտանգ ուղղահայաց դարսման և պահեստային դարակաշարերի համար |
| Սեղմված վիճակում ամրացում | Սահմանափակում է պահպանված առաձգական լարվածությունը՝ կանխելով առանձին պտույտների միահյուսումը, աստիճանաձև դասավորումը կամ թուլացումը։ |
Մանդրելի չափերը և խտացման պարամետրերը կարգավորվում են հաճախորդի վճարման գծերին համապատասխան: Խոնավությունից և ծովային ազդեցությունից կոռոզիայից լիարժեք պաշտպանության համար, կծիկները կարող են անմիջապես անցնել մեր պողպատե մետաղալարով կծիկային փաթեթավորման մեքենային :
Կառավարում և անվտանգություն
Վերափաթաթվող մանդրելը, մեծ տոննաժով խտացման սալիկը և ավտոմատացված ամրակապման գլխիկը ցիկլային ցիկլի ընթացքում առաջացնում են լուրջ մեխանիկական և սեղմման վտանգներ: Ժամանակակից գծերի դասավորությունը պետք է ներառի մեքենաների վերաբերյալ խիստ հրահանգներ.
- Պարագծային պաշտպանությունՓոխկապակցված ֆիզիկական պարագծային ցանկապատը և 4-րդ կատեգորիայի օպտիկական լուսային վարագույրները կանխում են անձնակազմի մուտքը շահագործման ծրար, երբ սարքավորումները միացված են։
- Խցանումների և սպասարկման վերացումՄետաղալարի պարուրման և ժապավենի խցանման բոլոր սպասարկումները պահանջում են տեղական E-stop ակտիվացում և հիդրավլիկ և էլեկտրական էներգիայի հավաստագրված կողպեքի/նշագրման (LOTO) մեկուսացում։
- Ստանդարտների համապատասխանությունըԵվրոպական (CE) գոտիներում տեղակայված համակարգերը համապատասխանում են ISO 12100: 2010 (Ռիսկի գնահատման և նվազեցման սկզբունքներ) և EN 415-10` 2014 (Մոդուլային փաթեթավորման մեքենաների անվտանգության պահանջները):
Լարային կծիկի վերափաթաթման և խտացման գծի ընտրության ստուգաթերթիկ
Օգտագործեք այս նախնական ստուգաթերթիկը՝ գծի կինեմատիկան, գործիքավորման սահմանները և օժանդակ պահանջները սահմանելու համար։
- Լարերի հատկություններըՄետաղալարի տրամագծի միջակայքը (մմ), պողպատի տեսակը, ձգման ամրությունը (ՄՊա) և մակերեսի վիճակը (ցինկապատ, փայլուն կամ պատված):
- Մատակարարման կծիկի չափերըԳլխավոր կոճղի ֆլանշի տրամագիծը, լայնությունը, անցքի տրամագիծը և կոճղի համախառն քաշը (կգ):
- Ավարտված կծիկի չափանիշներՆպատակային սեղմված արտաքին տրամագիծը (ՇԴ), ներքին տրամագիծը (ՆԴ), կույտի բարձրությունը և նպատակային միավորի քաշը։
- Փաթեթավորում և պաշտպանիչ փաթեթավորումՆշված ժապավենի նյութը (PP/PET), ժապավենների քանակը (2, 3 կամ 4 ճառագայթային ժապավեն) և ներքևի հոսանքի ձգվող փաթաթման պահանջը (համատեղելի է մեր Պողպատի համար տնտեսական մետաղալար փաթաթող մեքենա կամ արդյունաբերական FPW շարքի փաթեթավորման ընտանիքը [արտադրողի վարկանիշ]):
- Արտադրության գինըՑիկլի տևողության պահանջներ (պատրաստի կծիկներ մեկ ժամում / հերթափոխ՝ մեկ աշխատանքային օրվա ընթացքում):
- Բեռնաթափման լոգիստիկաԱրտագնա բեռնման փուլային ինտերֆեյս (բեռնամբարձիչի վերադարձման կայան, քայլող ճառագայթային համակարգ կամ ինտեգրված էլեկտրական շղթայական փոխակրիչ) և գործարանի ընդհանուր զբաղեցրած տարածքը։
Ինժեներական Հաճախակի տրվող հարցեր
Հարց. Ինչո՞ւ է անհրաժեշտ վերափաթաթել ուղղահայաց խտացումից առաջ: Պատասխան. Մետաղալար քաշող գործարանները մետաղալար են արտադրում անընդհատ, մեծ չափերի կրող կոճերի վրա: Վերափաթաթումը մեծածավալ անընդհատ արտադրությունը բաժանում է ստանդարտացված կծիկների կշիռների և չափերի, որոնք հարմարեցված են հաճախորդի կոճերի հեռացման մեքենաներին:
Հարց. Ինչո՞ւ պետք է ժապավենակապը տեղի ունենա, երբ սեղմող մամլիչը պահում է կծիկը: Պատասխան. Ձգված պողպատե մետաղալարը կուտակում է մեծ մնացորդային լարում: Եթե փականակապերը լարելուց և կնքելուց առաջ հիդրավլիկ սեղմման ուժը վերացվի, կծիկը առանցքային ուղղությամբ հետ կկանգնի՝ ձգելով կամ թուլացնելով ժապավենները և անկայունացնելով գլանաձև պրոֆիլը:
Հարց. Որքա՞ն ամրացնող նյութ է սպառում միջին կծիկը: Պատասխան. 1,000 մմ արտաքին տրամագիծ × 500 մմ ներքին տրամագիծ × 800 մմ սեղմված բարձրություն ունեցող պատկերազարդ կծիկի համար, որի չափսերն են 4 շառավղային գոտիներ, տեսականորեն ժապավենի օգտագործումը կազմում է մոտավորապես 8.4 մ, գումարած յուրաքանչյուր գոտու վրա միացման համընկնման թույլատրելի չափը:
Հարց. Ինչպե՞ս է համակարգը կանխում ժապավենների վատնումը: Պատասխան. Կոդավորիչով կառավարվող երկարության հաշվիչը չափում է ժապավենների մատակարարումը սանտիմետրերի ճշգրտությամբ՝ համակարգելով կտրման և մատակարարման հաջորդականությունները PLC ռեժիմների միջոցով՝ հետևողականությունը պահպանելու համար:
Հարց. Ի՞նչ ռիսկ կա խտացման մամլիչը բացելու դեպքում ժապավենային միացման միացումից առաջ: Պատասխան. Կծիկը անմիջապես ետ է թռչում առանցքային ուղղությամբ: Կոճակները ազատորեն են մնում կապոցի պարագծի նկատմամբ, մետաղալարը պտտվում է աստղադիտակով, և կծիկը տեղափոխման ընթացքում հակված է փլուզվելու:
Հարց. Ի՞նչ մեթոդներ են օգտագործվում պատրաստի կծիկները գծից հեռու տեղափոխելու համար: Պատասխան. Ստանդարտ գծերն օգտագործում են ծանր բեռնաթափման պտտվող դռնակներ, ինտեգրված հատակային գլանաձև փոխակրիչներ կամ հատուկ բեռնաթափման թամբեր, որոնք հասանելի են ստանդարտ նյութերի մշակման սարքավորումներով:
Հաջորդ քայլը
Մենք կարգավորում ենք ավտոմատացված վերափաթաթման, խտացման և ամրացման համակարգերը՝ հիմնվելով ձեր կոնկրետ մետաղալարերի տեսակների և կծիկի երկրաչափության վրա։
- Ներկայացրեք ձեր դասավորության նկարը ինչպես նաև լարերի տեխնիկական բնութագրերը, կծիկի չափերը և ժամային նպատակային ելքը info@fhopepack.com.
- Ստացեք ամբողջական առաջարկ 48 ժամվա ընթացքում, ներառյալ սարքավորումների զբաղեցրած տարածքը, կայանի ցիկլի ժամանակացույցը և ամրացնող նյութի սպառման հաշվարկները։
- Պատվիրեք տեխնիկական տեղանքի հետազոտություն մեր ինժեներական թիմի հետ՝ գծային դասավորության ինտերֆեյսները և գործարանային նյութերի մշակման ինտեգրացիան վերանայելու համար։
Հղիություն
- Ավտոմատ պողպատե մետաղալարերի փաթաթման և ամրացման համար նախատեսված փաթաթող մեքենա
- Ավտոմատ մետաղալարերի փաթաթման և կապման մեքենա
- Ավտոմատ կծիկների փաթեթավորման գծի լուծումներ
Աղբյուրներ
- Տեխնիկական սարքավորումների տեխնիկական բնութագրեր՝ FHOPE ինժեներական թիմ, 7975-րդ հոդվածի տեխնիկական ֆայլ (Վերանայման ամսաթիվ՝ 2026-10-04)
- Ապրանքի տվյալներ. Պողպատե մետաղալարի ավտոմատ փաթաթման և ամրացման մեքենա (FPCL-W500)
- Արտադրանքի ընտանիքի ճարտարապետություն՝ Մետաղալարով փաթաթման մեքենայի լուծումներ
- Գործառնական տեսանյութերի փաստաթղթավորում. FHOPE մեքենաներ YouTube-ում
- Կարգավորող և անվտանգության չափորոշիչներ՝ ISO 12100: 2010 (Մեքենաների անվտանգություն. Նախագծման ընդհանուր սկզբունքներ), EN 415-10` 2014 (Փաթեթավորման մեքենաների անվտանգություն - Մոդուլային փաթեթավորման մեքենաներ)
Վերջին թարմացումը՝ 2026-10-29
Վերջին թարմացումը՝ 2026-10-29