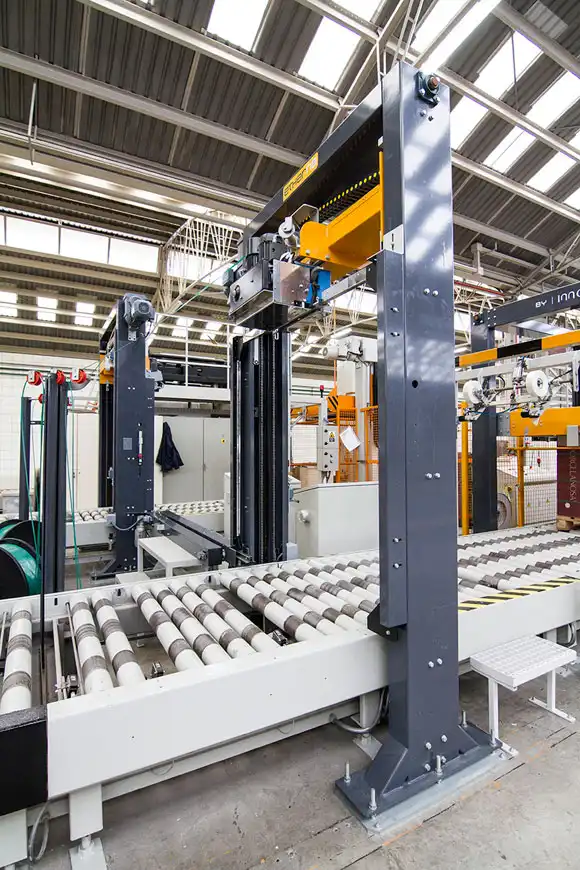
Այսօրվա արագընթաց արտադրական և լոգիստիկ միջավայրում ավտոմատացումը վճռորոշ դեր է խաղում ընդհանուր գործառնական արդյունավետությունը բարելավելու և աշխատուժի ծախսերը նվազեցնելու համար: Ավտոմատացման ամենաազդեցիկ ոլորտներից մեկը փաթեթավորման փուլն է, հատկապես ամրագոտիների համակարգերում, որոնք ապահովում են ապրանքների անվտանգ փաթեթավորումը առաքման կամ պահպանման համար: Ժամանակակից ամրագոտի մեքենա նախագծելիս կամ ընտրելիս գործում են մի քանի տեխնիկական պարամետրեր և նկատառումներ, ինչպիսիք են օդաճնշական դիզայնը, օդի պահանջվող ճնշումը և հոսքը (CFM օգտագործումը), տարբեր PLC-ների միջև հաղորդակցությունը (ծրագրավորվող տրամաբանական կարգավորիչներ) և տարբեր սերտիֆիկացման ստանդարտների պահպանումը: Այս հոդվածը առաջարկում է ամրագոտի մեքենաների հիմքում ընկած տեխնոլոգիայի մանրամասն վերլուծություն՝ ուսումնասիրելով յուրաքանչյուր բաղադրիչ և պարամետր՝ ապահովելու պատկերացումներ, որոնք կօգնեն ինժեներներին, գործառնությունների ղեկավարներին և որոշում կայացնողներին լավ տեղեկացված ընտրություն կատարել:

1. Հասկանալով օդաճնշական դիզայնը
Գոտիավոր մեքենաները, հատկապես նրանք, որոնք մշակվել են լայնածավալ արդյունաբերական ծրագրերի համար, հաճախ վստահելի, կրկնվող շարժման համար ապավինում են օդաճնշական համակարգերին: Օդաճնշական տարրերը վերահսկում են այնպիսի գործողությունները, ինչպիսիք են լարումը, կնքումը, կտրումը և նույնիսկ տեղադրումը փաթեթավորումից առաջ և հետո: Այս գործողությունները պետք է լինեն և՛ ճշգրիտ, և՛ հետևողական՝ ապահովելու անվտանգ փաթաթում՝ առանց արտադրանքը վնասելու:
Հիմնական օդաճնշական մուտքեր.
-
Ճնշման միջակայք՝ մոտավորապես 0.4-ից 0.6 Մբար (երբեմն նկարագրվում է բարով կամ psi համարժեքով)
-
Օդի սպառումը՝ մոտ 100 մլ/րոպե
Առաջին հայացքից այս թվերը կարող են փոքր թվալ, բայց իրական ծավալային հոսքը կամ CFM (խորանարդ ֆուտ րոպեում) սպառումը կարող է շատ ավելի մեծ լինել՝ կախված ամրացման հաճախականությունից և համակարգի գլանների չափերից: Յուրաքանչյուր օդաճնշական հարված, անկախ այն բանից, թե դա կապում է ժապավենի սնուցումը, ակտիվացնում է լարվածությունը կամ կնքումը, կախված է սեղմված օդի մատակարարումից: Եթե ձեր արտադրական գիծը շարունակական է և պահանջում է հաճախակի ամրացում (օրինակ՝ ամեն մի քանի վայրկյանը մեկ), CFM-ի կուտակային պահանջը կարող է զգալի դառնալ:
Ինչու՞ օդաճնշական:
-
Հուսալիություն և պարզություն. պնևմատիկ բաղադրիչները սովորաբար հեշտ են պահպանել, և պահեստամասերը լայնորեն մատչելի են։
-
Մաքուր աշխատանք. Սեղմված օդը, ընդհանուր առմամբ, համարվում է «մաքուր»՝ համեմատած հիդրավլիկ հեղուկների հետ, որոնք կարող են արտահոսել կամ աղտոտել աշխատանքային տարածքը։
-
Արագ արձագանքման ժամանակներ. պնևմատիկ գլանները կարող են ապահովել արագ ակտիվացում, ինչը կարևոր է բարձր արտադրողականությամբ փաթեթավորման գծերի համար:
Նախքան օդաճնշական ամրագոտի մեքենան ձեր արտադրական գծում ինտեգրելը, կարևոր է կատարել սեղմված օդի հզորության խորը վերլուծություն: Սա ներառում է օբյեկտի օդային համակարգից առկա օդի ճնշման, օդային տանկի(ների) չափի և ցանկացած լրացուցիչ օդաճնշական սարքավորման առկայության մասին, որը կարող է առաջացնել ճնշման տատանումներ: Լավ չափի օդային ջրամբարի բաքի և զտիչների կամ կարգավորիչների տեղադրումը կարող է օգնել մեղմել ճնշման հանկարծակի անկումները և պահպանել ամրագոտիների ճշգրիտ գործողությունների համար անհրաժեշտ կայունությունը:
2. Մանրամասն նայեք CFM-ի օգտագործմանը
Թեև 100 մլ/րոպե անվանական ցուցանիշը կարող է նշվել որպես սպառման մակարդակ, իրական գործառնական CFM-ը կարող է զգալիորեն տարբերվել՝ կախված աշխատանքային ցիկլի վրա: Հաշվի առեք հետևյալ գործոնները.
-
Ցիկլի տևողությունը. Եթե ձեր համակարգը ամրակապը կատարում է յուրաքանչյուր 10 վայրկյանը մեկ, րոպեում օդի ընդհանուր օգտագործումը շատ ավելի բարձր կլինի, քան եթե ամրակապը կատարվեր րոպեն մեկ անգամ։
-
Գլանների չափսեր. Ավելի մեծ գլանները պահանջում են ավելի մեծ ծավալ մեկ շարժի համար: Լարման գլանը, կնքման գլանը և լրացուցիչ պնևմատիկ ակտուատորները (սեղմիչ բլոկների կամ փոխադրիչների համար) բոլորը նպաստում են ընդհանուր սպառմանը:
-
Աշխատանքային ճնշում. 0.6 Մբար վերին սահմանին մոտ աշխատելիս սովորաբար ավելի շատ օդ է սպառվում մեկ ակտիվացման համար, քան 0.4 Մբար-ով աշխատելիս, չնայած սա պետք է հավասարակշռվի լարման և կնքման համար բավարար հզորություն ապահովելու հետ։
Ընկերությունները հաճախ շահավետ են համարում իրական ժամանակում օդի սպառումը հետևելը` չպլանավորված պարապուրդը կանխելու համար: Լավ կառուցվածքային կանխարգելիչ սպասարկման պլանը, ներառյալ օդային գուլպաների, կնիքների և կարգավորիչների կանոնավոր ստուգումները, կարող են նվազագույնի հասցնել օդի արտահոսքերը: Նույնիսկ աննկատելի աննշան արտահոսքերը կարող են ժամանակի ընթացքում զգալիորեն ազդել կոմպրեսորի աշխատանքային ցիկլի և էներգիայի արժեքի վրա:

3. PLC հաղորդակցություն. ինտեգրման երկու մոտեցում
Ամրացուցիչ կայանի ավտոմատացման կարևորագույն քայլերից մեկը ամրագոտի մեքենայի PLC-ի և փոխակրիչի կամ վերև/ներքևում գտնվող սարքավորումների կարգավորիչների միջև անխափան հաղորդակցության ապահովումն է: Այս համակարգումը վերահսկում է, երբ փաթեթները մտնում են ամրագոտիների գոտի, երբ սկսվում է ամրացման ցիկլը և երբ փաթեթավորված արտադրանքը դուրս է գալիս: Սովորաբար օգտագործվում են հաղորդակցման երկու հիմնական մեթոդ.
-
Լուծում 1. Ինքնավար փոխակրիչային համակարգ, որը տրամադրվում է ժապավենային մեքենաների մատակարարի կողմից
Այս սցենարում ամրագոտի մեքենաների մատակարարը ապահովում է ամբողջ փոխակրիչի գիծը: Ներկառուցված սենսորները և կրիչները թույլ են տալիս մեքենային հայտնաբերել փաթեթի առկայության դեպքում և ավտոմատ կերպով տեղադրել այն ամրագոտիների համար՝ առանց արտաքին PLC-ի լայն ինտեգրում պահանջելու: Սովորաբար, փաթեթի հոսքը հայտնաբերելու համար անհրաժեշտ է ընդամենը երկու սենսոր՝ մեկը ներգնա փոխակրիչի վերջում և մեկը՝ ընդունող փոխակրիչի սկզբում: Քանի որ ամրագոտի մեքենան վերահսկում է երկու փոխակրիչները, ամբողջ գործընթացը պարզեցվում է արտաքին համակարգերի միջև փոխանակվող նվազագույն ազդանշաններով: -
Լուծում 2. Հաճախորդին պատկանող առանձին փոխակրիչ
Երբ հաճախորդն արդեն ունի փոխակրիչ համակարգ կամ նախընտրում է կոնվեյերի հատուկ դիզայն, ինտեգրումը հիմնված է I/O ազդանշանների (հաճախ թվային մուտքեր և ելքեր) փոխանակման վրա, ամրացնող մեքենայի PLC-ի և հաճախորդի PLC-ի միջև: Ընդհանուր հաջորդականությունը կարող է այսպիսի տեսք ունենալ.-
Արտաքին PLC-ն «A» ազդանշան է ուղարկում ամրացնող մեքենային, երբ փաթեթը ճիշտ դիրքում է:
-
«A» ազդանշանը ստանալուց հետո ամրացնող մեքենայի արգելափակման մեխանիզմը միանում է՝ ամրացնելով փաթեթը տեղում: Այնուհետև մեքենան կատարում է ամրացման ցիկլը:
-
Ամրագրումն ավարտվելուն պես, ամրացնող մեքենան «B» ազդանշան է ուղարկում արտաքին PLC-ին՝ փաթեթը տեղափոխելու համար:
-
Արտաքին PLC-ն հեռացնում է փաթեթը ամրացնող կայանը և, ի վերջո, վերադարձնում է «A» ազդանշանը, երբ հաջորդ փաթեթը տեղում է:
-
Ազդանշանի վրա հիմնված այս փոխազդեցությունը կարող է կրկնվել ամրագոտիների մի քանի գործողությունների համար, եթե ապրանքին անհրաժեշտ են մի քանի ժապավեններ: Հստակ սահմանված տրամաբանությամբ և ուշադիր ժամանակացույցով ազդանշանների շնորհիվ ամբողջ գործընթացը կարող է ավտոմատացվել բարձր աստիճանով՝ ապահովելով նվազագույն պարապուրդ և առավելագույնի հասցնել թողունակությունը:
4. Ավտոմատացման մակարդակ. հավասարակշռման ձեռնարկ և ավտոմատ գործառնություններ
Հնարավոր գնորդների համար ընդհանուր հարցն այն է, թե արդյոք յուրաքանչյուր ժապավեն պահանջում է ձեռքով միջամտություն, թե ամբողջ գործընթացը կարող է լիովին ավտոմատացվել: Ժամանակակից ամրագոտի մեքենաներն ի վիճակի են բարձր ավտոմատացված գործողությունների՝ նվազագույնի հասցնելով ձեռքով ներգրավվածությունը: Օպերատորի հիմնական պարտականությունները սովորաբար ներառում են.
-
Անկյունների պաշտպանիչների վերալիցքավորում. Օրինակ, եթե յուրաքանչյուր փաթեթի վրա ամրացվում է չորս ժապավեն, անկյունների պաշտպանիչների փամփուշտները կարող են վերալիցքավորման կարիք ունենալ յուրաքանչյուր 25 փաթեթը մեկ, ինչը կարող է լինել մոտավորապես ժամը մեկ անգամ: Ավելի անհատականացված լուծումներում այն կարող է երկարաձգվել մինչև 1.5-2 ժամ մեկ վերալիցքավորման համար՝ կախված մեքենայի հզորությունից և պաշտպանիչների պահոցների չափսերից:
-
PET ժապավենների կամ այլ ժապավենային նյութերի վերալիցքավորում. ժապավենային կծիկը կարող է բավարար նյութ պարունակել 120 փաթեթի համար, նախքան վերալիցքավորման կարիք ունենալը։
Բացի այս պատահական առաջադրանքներից, ամրացման գործընթացն ինքնին չի պահանջում օպերատորներից կանգնել մեքենայի մոտ և ձեռքով գործարկել յուրաքանչյուր ցիկլը: Ամբողջ հաջորդականությունը՝ փաթեթի սնուցումը, հավասարեցումը, ժապավենի ձգումը, կնքումը, կտրումը և արտահոսքը, կարող են ծրագրավորվել և ավտոմատացվել: Ավտոմատացման այս բարձր մակարդակը նվազեցնում է աշխատուժի ծախսերը, մեծացնում է հետևողականությունը և թույլ է տալիս օպերատորներին կենտրոնանալ փաթեթավորման ոլորտում այլ խնդիրների վրա:

5. Հավաստագրման նկատառումներ. ԵԽ ընդդեմ UL
Սարքավորումները համաշխարհային մակարդակով տեղակայելիս, հավաստագրման ստանդարտները դառնում են գերակա խնդիր: Եվրոպական շուկաները սովորաբար պարտադիր են համարում CE հավաստագրումը , որը հաստատում է, որ մեքենան համապատասխանում է Եվրոպական տնտեսական գոտու առողջապահության, անվտանգության և շրջակա միջավայրի պաշտպանության պահանջներին: Հյուսիսային Ամերիկայում UL հավաստագրումը հաճախ չափանիշ է հանդիսանում սարքավորումների հրդեհային անվտանգության և էլեկտրական չափանիշներին համապատասխանությունն ապահովելու համար:
UL սերտիֆիկացման մարտահրավերներ.
-
Բարձր գին և երկար գործընթաց. UL հավաստագիր ստանալը կարող է թանկ և ժամանակատար լինել արտադրողների համար, հատկապես, երբ գործ ունենք պատվերով պատրաստված կամ մասնագիտացված մեքենաների հետ։
-
Գործնական մոտեցում. Շատ մատակարարներ իրենց մեքենաները կառուցում են UL ստանդարտներին համապատասխան, բայց ուղղակիորեն չեն դիմում UL հավաստագրման համար արտադրող երկրում: Դրա փոխարեն նրանք մեքենաներն ուղարկում են Միացյալ Նահանգներ կամ Կանադա, որտեղ տեղական փորձարկման լաբորատորիաները ավարտում են հավաստագրման գործընթացը վերջնական հաճախորդի համար: Այս մոտեցումը կարող է ավելի ծախսարդյունավետ լինել, հատկապես այն բիզնեսների համար, որոնք չեն պլանավորում մեքենաների մեծածավալ արտահանում:
Հյուսիսային Ամերիկայի վերջնական օգտագործողների համար դեռ խորհուրդ է տրվում աշխատել մատակարարների հետ, ովքեր հասկանում են UL ուղեցույցները և կարող են մատակարարել մեքենաներ, որոնք հեշտությամբ անցնում են UL ստուգումները: Նախագծման փուլում ապահովելով համապատասխանությունը՝ տեղում վերջնական UL պիտակավորման հասնելու ընդհանուր ժամանակը կարող է կտրուկ կրճատվել:
6. Եզրակացություն. Դեպի ավելի արդյունավետ և գլոբալ համար պատրաստ ամրացման գիծ
Օդաճնշական ամրացնող մեքենայի նախագծումը և ինտեգրումը ներառում է օդի մատակարարման պահանջների մանրակրկիտ դիտարկում, արտաքին կամ ներքին PLC-ների հետ հաղորդակցություն, ավտոմատացման ցանկալի մակարդակ և հավաստագրման հնարավոր ուղիները: Ի սկզբանե կենտրոնանալով այս տեխնիկական տարրերի վրա՝ ընկերությունները կարող են խուսափել ընդհանուր թակարդներից, ինչպիսիք են օդի անբավարար ճնշումը, ազդանշանների սխալ ժամանակացույցը կամ կանոնակարգման հետ կապված խնդիրները:
Ավելին, որպես ավելի լայն Industry 4.0 կամ խելացի գործարանային նախաձեռնության մաս, ամրագոտի մեքենաները կարող են ինտեգրվել ավելի մեծ MES (Manufacturing Execution Systems) կամ ERP (Enterprise Resource Planning) հարթակներում: Սա թույլ է տալիս իրական ժամանակում հետևել ամրացման հաճախականությանը, նյութերի օգտագործման և մեքենայի առողջությանը, որն իր հերթին հնարավորություն է տալիս կանխատեսելի սպասարկում և օպտիմիզացված արտադրության պլանավորում:
Ամփոփելով, ամրագոտիների լավ ընտրված լուծումը ոչ միայն արտադրանքի անվտանգ ամրացումն է, այլ անխափան, արդյունավետ և տվյալների վրա հիմնված գործողություն ստեղծելը: Հաշվի առնելով օդաճնշական նախագծման մանրամասները, PLC հաղորդակցման նրբությունները, ավտոմատացման հնարավորությունները և գլոբալ սերտիֆիկացման ստանդարտները՝ ձեռնարկությունները կարող են ներդնել համակարգ, որն ապահովում է ընթացիկ կարիքները և մնում է հարմարվող ապագա աճի համար:
Նրանց համար, ովքեր ցանկանում են մնալ արդյունաբերական փաթեթավորման տեխնոլոգիայի առաջնագծում, ամուր օդաճնշական ամրագոտի մեքենա ընտրելը, որը համապատասխանում է UL ստանդարտներին (կամ ԵԽ պահանջներին Եվրոպայում) կարևոր ռազմավարական քայլ է: Լիովին ավտոմատացված կամ կիսաավտոմատացված, այս լուծումները կարող են զգալիորեն նվազեցնել աշխատուժի պահանջները՝ միաժամանակ բարելավելով փաթեթավորման հետևողականությունը և թողունակությունը: Եթե դուք տարբերակների գնահատման կամ փաթեթավորման նոր գծի տեղադրման պլանավորման գործընթացում եք, խորհրդակցեք ամրագոտի մեքենաների մատակարարի հետ, որը փորձառու է ինչպես օդաճնշական համակարգերում, այնպես էլ գլոբալ հավաստագրման գործընթացներում: Սա ապահովում է ոչ միայն գործարկման սահուն փուլ, այլև ձեր գործունեությունը կայուն հաջողության հասնելու համար ավելի մրցակցային շուկաներում: