1: ներածություն
Ժամանակակից արտադրական միջավայրերում պողպատե կծիկների փաթեթավորման գծերը ՝ ներառյալ կծիկների փաթեթավորման մեքենան, կծիկների ամրացման մեքենան և կծիկների դարսման մեքենան, կարևորագույն դեր են խաղում մեծ ծավալի մետաղի մշակման գործում: Այս համակարգերը, որոնք աշխատում են շարժիչներով, հիդրավլիկայով, սերվո տեխնոլոգիայով, բազմապրոֆիլային կառավարման համակարգով և դրանց հետ կապված կառավարման սարքերով (VFD, սերվո փոխանցիչներ), պետք է հետևողականորեն ապահովեն արտադրողականություն, ճշգրտություն և հուսալիություն: Մինչդեռ նախագծումը, հավաքումը և փորձարկումը կարևորագույն նշանակություն ունեն բարձր մակարդակի աշխատանքի հասնելու համար, որակի վերահսկողությունը և մատակարարումը վերջնական, կարևորագույն փուլն են, նախքան համակարգը հաճախորդին հանձնելը:
Այս ընթացակարգը մանրամասն նկարագրում է, թե ինչպես են որակի շարունակական գնահատումները ուղղորդում արտադրության յուրաքանչյուր քայլը՝ ավարտվելով բեռնափոխադրումից առաջ խիստ վերջնական ստուգմամբ : Այն նաև պարզաբանում է առաքման ռազմավարությունը ՝ ներառյալ մասնակի ապամոնտաժումը՝ անվտանգ և հարմար տեղափոխման համար, և պատկերացում է տալիս վերամոնտաժման սպասումների, տեղում ստուգման և շահագործման պատրաստության վերաբերյալ: Հիմնվելով համաշխարհային ստանդարտների (IATF 16949, ISO 9001, EN 415-10) և մետաղական արտադրության լավագույն փորձի վրա՝ գերակա նպատակն է ապահովել, որ յուրաքանչյուր կծիկի փաթեթավորման գիծ համապատասխանի բարձրագույն որակի չափանիշներին՝ միաժամանակ պարզեցնելով տեղադրումը և գործարկումը հաճախորդի արտադրամասում:
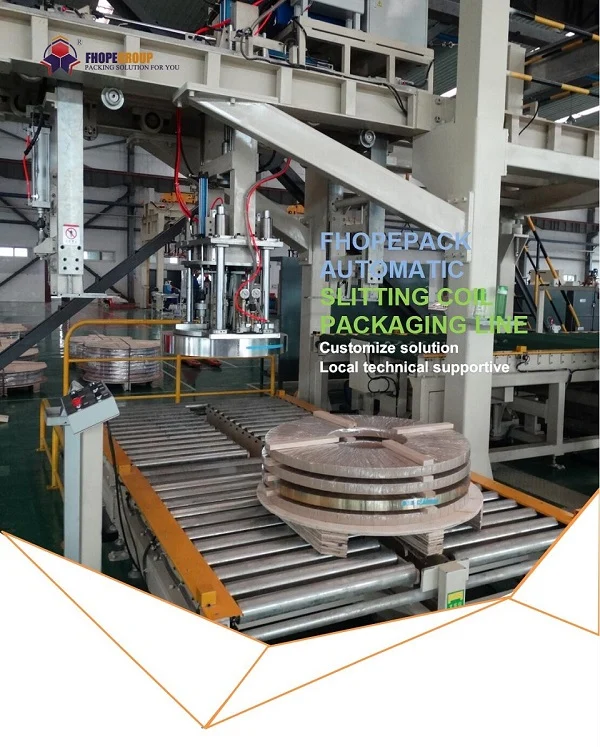
2. Նյութեր, մեխանիկական ձևավորում և առաքման նորմեր
2.1 Նյութերագիտության վավերացում
Հուսալի կծիկի փաթեթավորման գծի հիմքում ամուր նյութերն են, որոնք կարող են դիմակայել ցիկլային բեռներին, հնարավոր կոռոզիային և մեխանիկական մաշվածությանը: Յուրաքանչյուր ենթաբաղադրիչ ենթարկվում է խիստ ստուգումների՝ հաստատելու հումքի որակը և հետմշակման ամբողջականությունը: Հիմնական ասպեկտները ներառում են.
-
Հիմնական բաղադրիչի հոգնածության կյանք
- Հիդրավլիկ բալոնային խողովակներՊատրաստված է պողպատից, ինչպիսին է 27SiMn, փորձարկվել է տակ ցածր ցիկլի կամ բարձր ցիկլի հոգնածություն ISO 12106-ի համաձայն՝ ապահովելով, որ բալոնի պատերը վերապրեն կրկնվող ճնշման տակ (≥10^6 ցիկլ):
- Մաշվածության դիմացկուն կոնվեյերային շղթայական թիթեղներՄակերեւութային ծածկույթները (օրինակ՝ WC-Co) փորձարկվում են, որպեսզի կապի ամրությունը գերազանցի 1,200 ՄՊա յուրաքանչյուր ASTM C633-ի համար՝ նվազեցնելով շփումը և երկարացնելով շահագործման ժամկետը շարունակական բեռի դեպքում:
-
Պաշտպանական համակարգերի համատեղելիություն
- Ժանգի դեմ յուղային ֆիլմՍտուգված է կոռոզիայից կանխարգելման արդյունավետության համար (≥48 ժամ ASTM D665 թորած ջրի մեջ ընկղմամբ): Սա ապահովում է, որ մասերը մնան առանց կոռոզիայից միջանկյալ պահեստավորման կամ ծովային առաքման ժամանակ:
- Ուլտրամանուշակագույն ճառագայթման դիմացկուն մալուխի ծածկույթԵթե գծերը կարող են մասամբ ենթարկվել արևի լույսի կամ բարձր ուլտրամանուշակագույն ճառագայթման արդյունաբերական լուսավորության, մալուխային բաճկոնները պետք է պահպանեն ≥85% առաձգական ուժը 2,000 ժամ արագացված եղանակային պայմաններից հետո (QUV թեստ):
Նման վավերացումները հաստատում են, որ պատրաստի մեքենան կարող է դիմակայել դժվարին արտադրական միջավայրերին՝ առանց նյութական սկզբնական ձախողումների ենթարկվելու:
2.2 Մեքենաշինության ստանդարտներ
Հաշվի առնելով կծիկների փաթեթավորման գծերի մասշտաբները, մասնավորապես՝ ծանր բեռնամբարձման շրջանակները, գլանաձև սեղանները կամ դարսման մոդուլները, մեխանիկական նախագծումը պետք է հաշվի առնի տեղափոխման, վերամոնտաժման և վերջնական դասավորության հեշտությունը հաճախորդի տարածքում։
-
Ապամոնտաժում տրանսպորտի համար
- Մոդուլային միավորները չափվում են ≤5 տոննա առավելագույն մեկ մոդուլային քաշով (համապատասխանեցված ավտոմոբիլային տրանսպորտի ազգային կամ տարածաշրջանային կանոնակարգերին, օրինակ՝ GB 1589 Չինաստանում):
- Զգայուն, բարձր ճշգրտության մոդուլները (օրինակ՝ սերվո շարժիչով ամրացնող գլխիկները կամ ռոբոտի ձեռքերը) կարող են տեղադրվել առանձին՝ ապահովելու համար, որ թրթռման արագացումը մնում է ≤3g առաքման ժամանակ (ըստ ISTA 3A ստանդարտների):
-
Վերահավաքման ճշգրտության ապահովում
- Հղման հարթությունները կամ մոնտաժային մակերեսները մշակվում կամ ամրացվում են այնպես, որ տեղում վերատեղադրումը հասնում է ≤0.1 մմ դիրքի ճշգրտության (հղում VDI 2862 ուղեցույցներին):
- Պտուտակների պտտման նախնական ստուգումները պետք է մնան նախագծային պտտման ±5%-ի սահմաններում՝ ըստ ISO 16047-ի՝ կանխելով սխալ դասավորությունը կամ ավելորդ լարվածությունը վերջնական հավաքման ժամանակ:
Մոդուլային տրանսպորտի ճարտարագիտությամբ, ֆաբրիկատը հեշտացնում է առաքման լոգիստիկան և տեղադրման ժամկետները՝ նվազեցնելով վերջնական օգտագործողի համար անգործության ժամանակը և ծախսերը:
3. End-to-End Որակի վերահսկման համակարգ
Կծիկների փաթեթավորման գծում որակի ապահովումը մեկանգամյա միջոցառում չէ. այն ստուգումների, ստուգման և փաստաթղթավորման 1 էկոհամակարգ է, որը ներառում է հումքի ընդունումը, գործընթացի ընթացքում ստուգումները և վերջնական կատարողականի փորձարկումները: «Օրորոցից մինչև գերեզման» տիպիկ մոտեցումը կարող է այսպիսին լինել.
3.1 Արտադրության փուլի որակի վերահսկում
-
Թվայնացված տեսչական համակարգեր 2
- Gear BacklashՀամապատասխանում է AGMA 2000-C95 կամ համարժեքին, որը չափվում է լազերային տեղաշարժման սենսորների կամ հավաքիչի ցուցիչների միջոցով: Ընդլայնված վերլուծությունը (օրինակ, ալիքների փաթեթների տարրալուծումը) վաղ հայտնաբերում է անոմալիաները:
- PLC արձագանքման ուշացումՕգտագործելով 500 ՄՀց օսցիլոսկոպ՝ IEC 61131-2-ին համապատասխանելու համար I/O անցումները վերահսկելու համար: Երկարատև ուշացումները կարող են ցույց տալ հսկողության տրամաբանական անարդյունավետություն կամ ապարատային խնդիրներ:
- Ֆիլմի լարվածության հետևողականություն (եթե փաթաթման կամ ամրացման թաղանթն ինտեգրված է). Իրական ժամանակի ուժի տվիչները (նմուշառում 1 կՀց-ում) չափում են լարվածության տատանումները՝ կայունության համար հարմարեցված PID կորերին (EN 12079-1):
-
- Յուրաքանչյուր կրիտիկական հավաքույթի (օրինակ՝ սերվոշարժիչ, բալոնային կոլեկտոր, ամրագոտի գլխիկ) հատկացվում է եզակի ID (QR կոդ + RFID), որը համապատասխանում է ISO/IEC 15459 ստանդարտներին ապրանքների նույնականացման համար:
- Բլոկչեյնի վրա հիմնված գրառումը (օրինակ՝ Hyperledger Fabric-ը) կարող է պահել կարևոր որակի տվյալներ՝ ապահովելով յուրաքանչյուր մասի տոհմի կեղծման ապացույց՝ կեղծումից մինչև վերջնական հավաքում:
3.2 Առաքում և գործառնական կառավարում
Արտադրության և վերջնական փորձարկումների ավարտից հետո գիծն անցնում է մատակարարման փուլ՝ լրացնելով գործարանային ընդունման և տեղում շահագործման հանձնման միջև եղած բացը.
-
Խելացի առաքման համակարգեր
- Առաքման բեռնարկղերի իրական ժամանակում հետևելը կարող է վերահսկել ջերմաստիճանը (-25°C-ից +60°C) և խոնավությունը (10%-ից 95% RH)՝ պահպանելով տեղեկամատյանները տարանցման յուրաքանչյուր օրվա համար:
- Ընդլայնված իրականության (AR) տեղադրման ուղեցույցներ±1 մմ տարածական ճշգրտությամբ HoloLens-ի նման գործիքները ընդգծում են մոնտաժային կետերը և հավասարեցման հղումները՝ նվազեցնելով մարդկային սխալը հաճախորդի հատակին մոդուլները նորից հավաքելիս:
-
Հեռավոր սպասարկում և արդիականացում
- Ըստ ISO 13374-ի, վիճակի մոնիտորինգի ենթակառուցվածքը կարող է ինտեգրվել սկզբից: Սա վերահսկում է թրթռման նշանները, շարժիչի ջերմաստիճանը և հիդրավլիկ ճնշումը՝ վթարային անսարքությունները ախտորոշելու համար:
- Օդային (OTA) ծրագրային ապահովման թարմացումները պետք է համապատասխանեն կիբերանվտանգության ստանդարտներին (IEC 62443) AES-256 գաղտնագրմամբ՝ ապահովելով, որ servo drive որոնվածը կամ PLC տրամաբանությունը կարող է ապահով կերպով կարկատվել կամ թարմացվել:

4. Վերջնական ստուգում և նախնական առաքման թեստեր
Մինչ ապամոնտաժումը և առաքումը, կծիկի փաթեթավորման գիծը ենթարկվում է խիստ փորձարկումների.
-
24-ժամյա դիմացկուն վազք
- Մեքենան շարունակաբար աշխատում է տիպիկ բեռների տակ (կամ նախագծային առավելագույն բեռին մոտ)՝ բացահայտելու ընդհատվող անսարքությունները՝ լինեն դրանք սերվո ոլորող մոմենտների թեքահարթակների, հիդրավլիկ կնիքների ամբողջականության կամ սենսորային աղմուկի մեջ:
- Համակարգը համարվում է կայուն, եթե այն ավարտում է գործարկումը՝ առանց չպլանավորված կանգառների կամ սխալի կոդերի:
-
Չափային և դինամիկ համապատասխանություն
- Երկրաչափական ճշգրտությունՕգտագործելով լազերային ինտերֆերոմետր (օրինակ՝ Renishaw XL80)՝ ստուգելու դիրքավորման կրկնելիությունը ±0.15 մմ (ISO 230-1):
- Արտակարգ իրավիճակների դադարեցման արձագանքՀամակարգը հաստատելու համար էլեկտրոնային կանգառի սցենարի փորձարկումը դադարեցնում է բոլոր շարժումները ≤50 ms-ի սահմաններում (GB/T 5226.1 կամ EN 60204-1 ուղեցույցներ):
-
Փաթեթավորման որակի ստուգում
- Եթե ենթահավաքները պետք է լինեն տուփով կամ տարաներով, ա ASTM D4169- ը Առաքման փորձարկումը երաշխավորում է, որ արկղը բոլոր կողմերից 1.2 մետրից իջնելու արդյունքում չթուլացած կցամասեր կամ վնասված մակերեսներ չեն առաջանում:
- Կոռոզիոն-ԿանխարգելումՀակաժանգի կամ VCI (ցնդող կոռոզիոն արգելակող) փաթեթավորման նյութերը մնում են տեղում՝ ծովում կամ երկարաժամկետ պահպանման համար, վավերացված ISO 9227 աղի ցողման միջոցով 480 ժամվա ընթացքում՝ առանց կարմիր ժանգի առաջացման կրիտիկական մակերեսների վրա:
Հաջող ավարտից հետո համակարգը անցնում է վերջնական հաստատման, որը հաճախ անվանում են գործարանային ընդունման թեստավորում (FAT) : Հաճախորդները (կամ նրանց նշանակված տեսուչները) կարող են ականատես լինել այս թեստերին՝ հաստատելու համար, որ գիծը համապատասխանում է պայմանագրային պարտավորություններին:
5. Փաթեթավորման և տրանսպորտի ռազմավարություն
5.1 Մասնակի ապամոնտաժում և պաշտպանություն
- Մոդուլային ենթաբազմություններԱմբողջ փաթեթավորման գիծը սովորաբար բաժանվում է կառավարելի մոդուլների՝ կծիկ/unc յուղի ստենդեր, ամրագոտիների գլխիկներ, փոխակրիչներ, հիդրավլիկ էներգաբլոկներ և կառավարման պահարաններ: Այս մոտեցումը նվազեցնում է կտորի առավելագույն քաշը և չափը՝ հեշտացնելով բեռնատարի կամ կռունկի անվտանգ աշխատանքը:
- Շոկի և թրթռումների խոնավացումՆուրբ սերվո հավաքները հաճախ ամրացվում են փրփուր կամ ռետինե բուֆերներով, որպեսզի պահպանեն առաքման թրթռումները ≤3g (ISTA 3A հղում): Վիբրացիոն մոնիտորները (6DOF տվյալների գրանցիչ) կարող են իրական ժամանակում գրանցել ցնցող իրադարձությունները՝ պարզելու, թե արդյոք սխալ կառավարումը տեղի է ունեցել տարանցման ժամանակ:
- Խոնավության վերահսկումՉորացնող տոպրակներ կամ վակուումային փակ պոլիէթիլենային փաթեթավորում արկղերի ներսում օգնում են կանխել խոնավության կուտակումը, հատկապես ծովային բեռնափոխադրումների ժամանակ: IoT-ի վրա հիմնված տվյալների լոգերը գրանցում են ջերմաստիճան/խոնավություն՝ ապահովելու առաքման առաջարկվող պայմաններին համապատասխանությունը:
5.2 Տեղում վերահավաքում և չափաբերում
Երբ համակարգը հասնում է հաճախորդի գտնվելու վայր, սկսվում է տեղադրման և չափաբերման փուլը.
-
Շրջանակ և հարթեցում
- Հիմնական հիմքի շրջանակները (դզման, ժապավենի կամ փաթաթման համար) հավասարեցվում են պատրաստված հատակին, ստուգելով, որ հարթությունը մնա ±0.3 մմ/մ սահմաններում, հաճախ օգտագործելով լազերային մակարդակներ կամ օպտիկական գործիքներ:
- Խարիսխի պտուտակները կամ հարթեցման ոտքերը պտտվում են նշված պարամետրերին՝ ապահովելով, որ գիծը մնում է կայուն դինամիկ գործողությունների ընթացքում:
-
Ծառայությունների վերամիացում
- էլեկտրականPLC դարակաշարերը, սերվո կրիչները, VFD-ները և սենսորները նորից միացվում են պիտակավորված մալուխների հետևում, որոնք սովորաբար փորագրված կամ պիտակավորված են (IEC 60445 գունային ծածկագրեր): Մեգոհմմետրով (≥100 MΩ 500 Վ-ում) շարունակականության ստուգումները հաստատում են մալուխի ամբողջականությունը:
- Հիդրավլիկ/օդաճնշական գծերՃկուն խողովակները կամ խողովակները պետք է ստուգվեն արտահոսքի համար (ISO 4413 հիդրոտեխնիկայի համար, ISO 8573 օդաճնշական սարքերի համար) նախքան սնուցումը միացնելը: Կնիքները կամ կցորդիչները փոխարինվում են, եթե հայտնաբերվում են միկրո արտահոսքեր:
-
Լազերային հավասարեցում և հավասարակշռում
- Սերվով աշխատող գլանափաթեթների կամ պտտվող թևերի համար լազերային լիսեռի հավասարեցման գործիքը ապահովում է համակենտրոնություն և անկյունային հավասարեցում 0.1 մմ-ի սահմաններում՝ մեղմելով թրթռումները կամ գոտի/շղթայի մաշվածությունը:
- Փորձնական գործողությունները հաստատում են, որ կծիկի բեռնումը, ամրացումը և կուտակումը գործում են ճիշտ արագությամբ և ոլորող մոմենտով, որը համահունչ է նախագծային ցիկլի ժամանակներին:
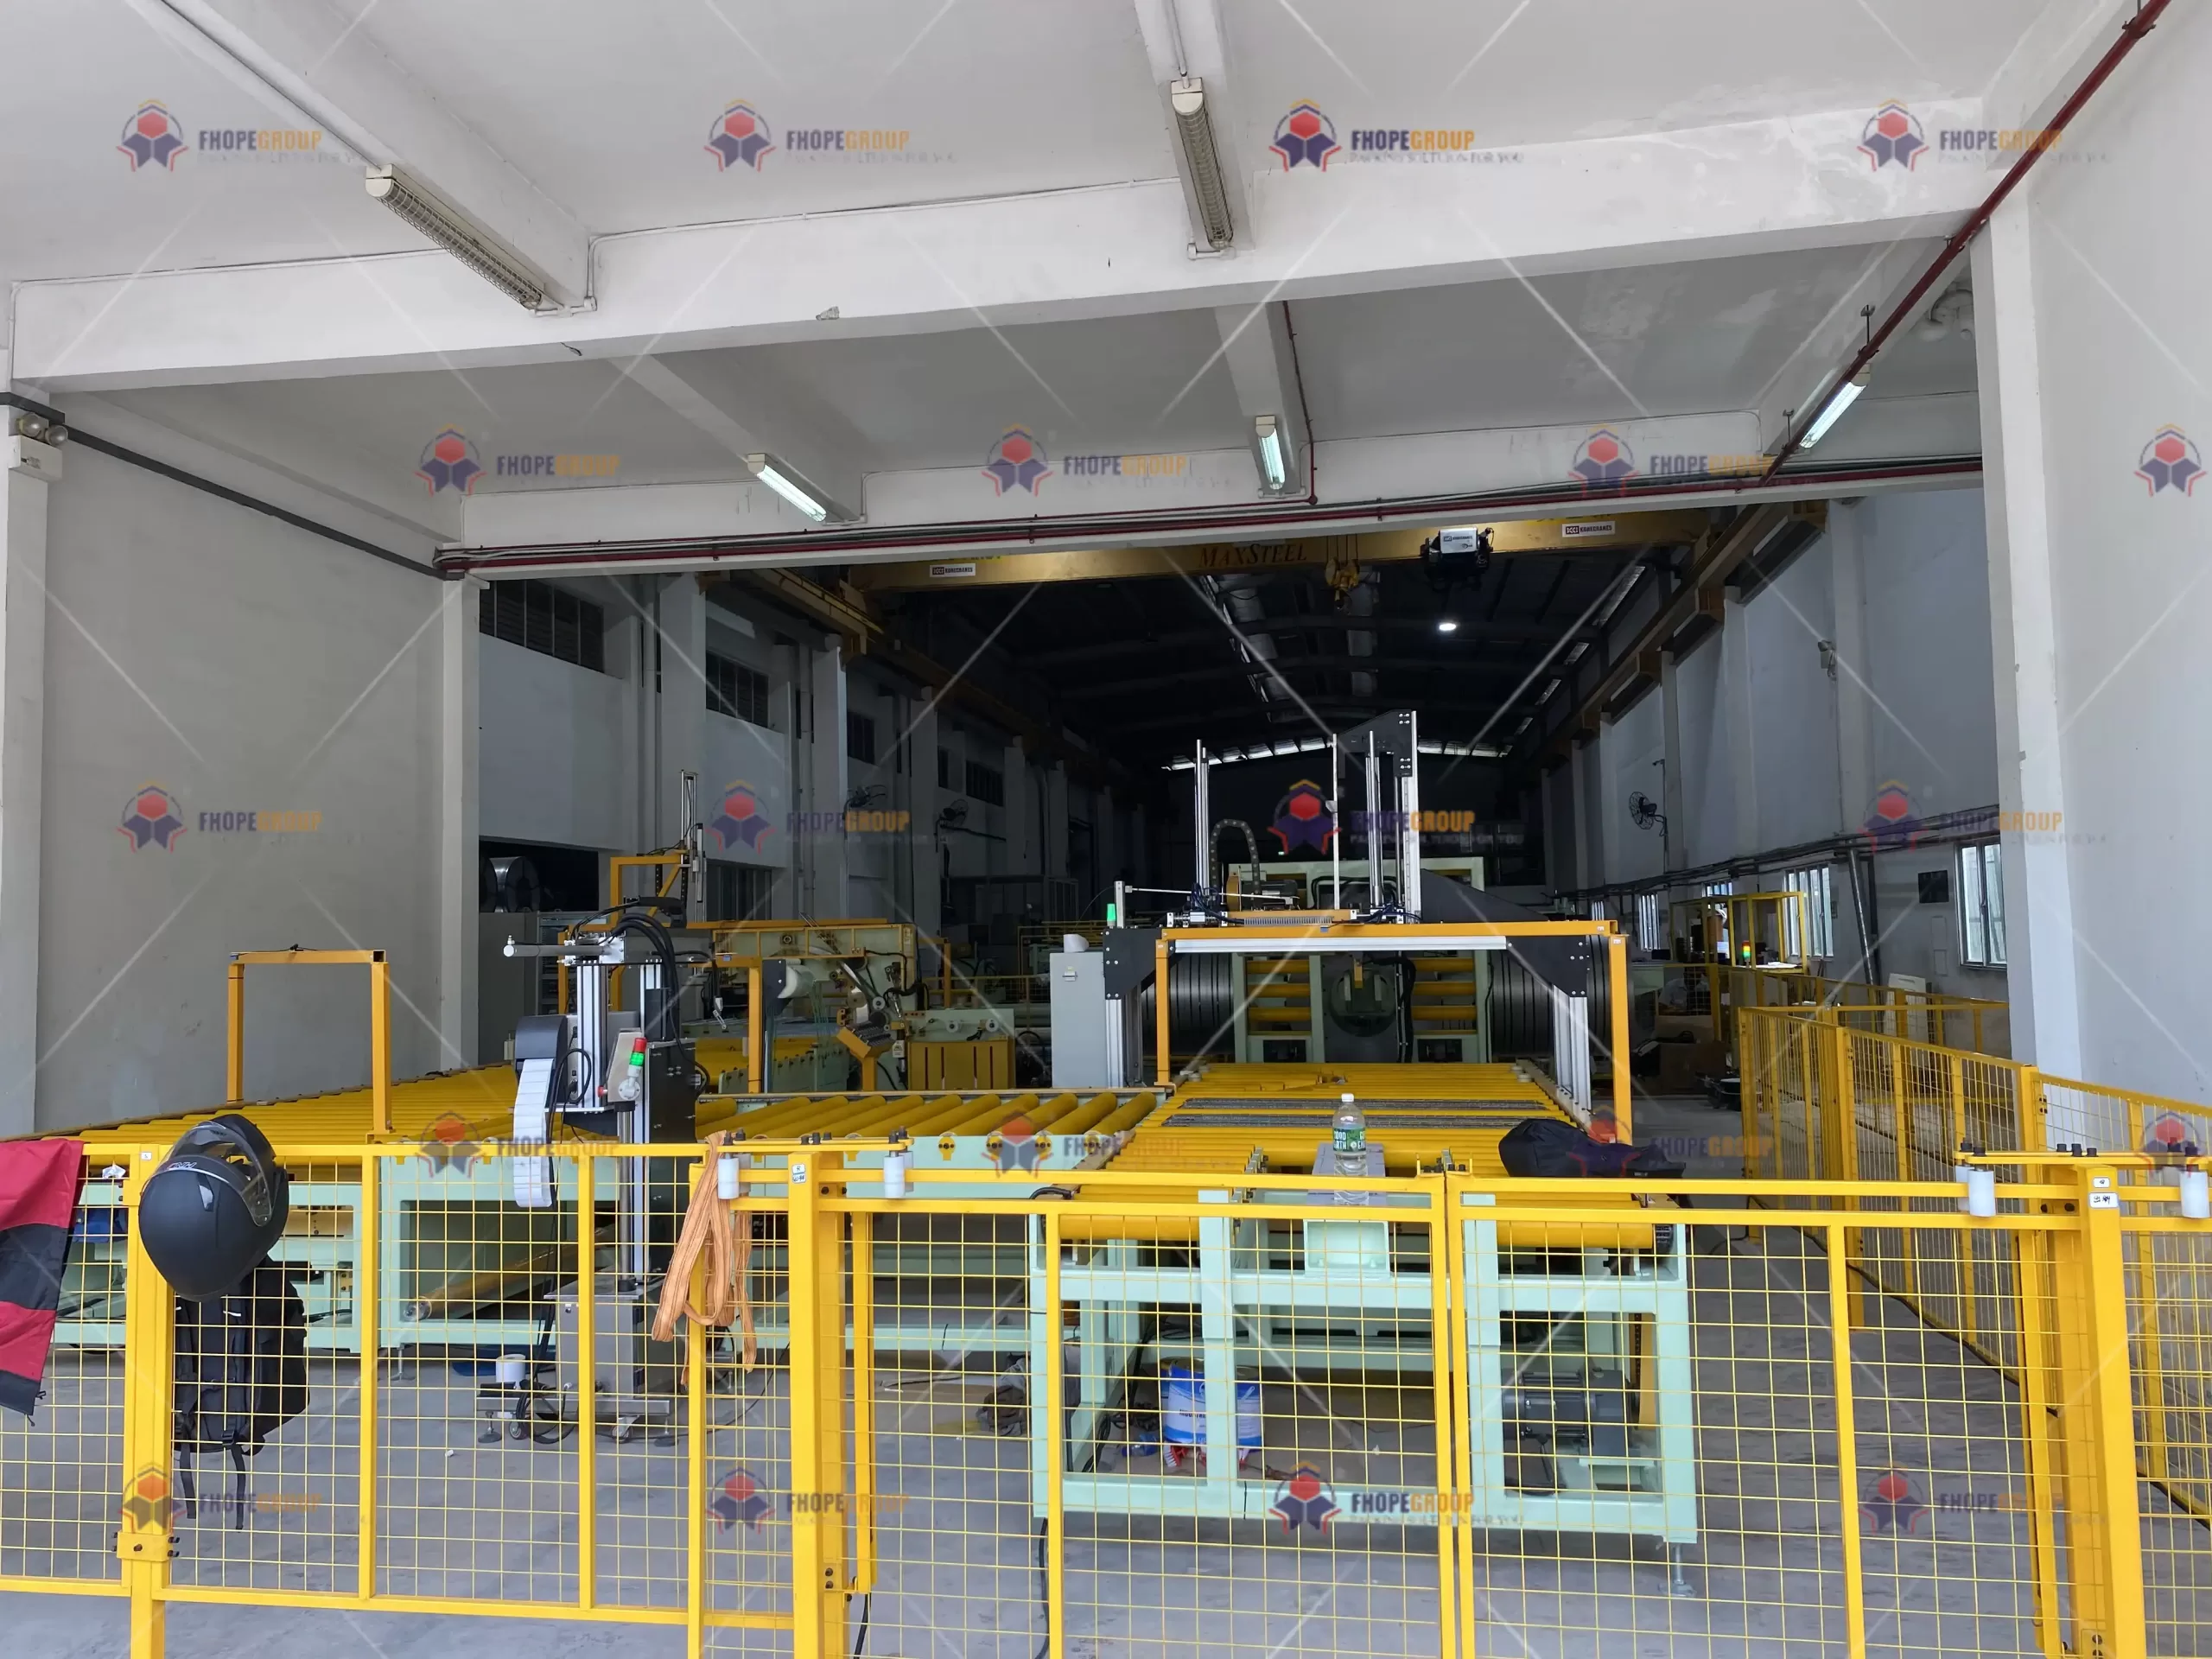
6. Ստանդարտացված առաքման պայմանագիր
Բոլոր շահագրգիռ կողմերի՝ արտադրողների, փոխադրողների, տեղադրման անձնակազմերի և վերջնական օգտագործողի համար պարզություն ապահովելու համար՝ ստանդարտացված մատակարարման արձանագրությունը կարող է հղում կատարել հետևյալ ուղեցույցներին.
| Վերահսկիչ չափ | Ստանդարտ | Հիմնական ցուցիչ | Ստուգման եղանակը |
|---|---|---|---|
| Երկրաչափական ճշգրտություն | ISO-230 1 | Կրկնություն ≤±0.15 մմ | Լազերային ինտերֆերոմետր (Renishaw) |
| Դինամիկ կատարում | GB / T 5226.1-2019 | E-stop ≤50 ms | Բարձր արագությամբ DAQ (NI PXIe) |
| Փաթեթավորման ամբողջականություն | ASTM D4169-16 | Չկան կորցրած/վնասված մասեր հետստուգում | 1.2 մ անկման թեստ (6 դեմք) |
| Կոռոզիայի պաշտպանություն | ISO 9227 | 480 ժ աղի լակի՝ կարմիր ժանգ չկա | Մետաղագրական մանրադիտակ (1000×) |
Այս պարամետրերի ցանկացած շեղում առաջացնում է փաստաթղթավորված ուղղիչ գործողությունների հանգույց՝ նախքան գիծը պաշտոնապես առաքվել հաճախորդին:
7. Նորարարություններ որակի վերահսկման և առաքման ոլորտում
7.1 Թվային երկվորյակ առաքման համար
Առաջադեմ տեղակայումները ներառում են թվային երկվորյակների մոտեցումը՝ մոդելավորելով ոչ միայն մեքենայի գործառույթը, այլև վերամոնտաժման հաջորդականությունը.
- Վիրտուալ նախնական տեղադրումՕգտագործելով 3D մոդել (օրինակ՝ Siemens Teamcenter)՝ ստուգելու համար անվտանգ բեռնատարի մուտքի կետերը, վերամբարձ կռունկների ուղիները և վերջնական արտադրական սրահում հնարավոր բախումները:
- Թվային անձնագիրՅուրաքանչյուր տող կարող է ունենալ թվային անձնագիր, ներառյալ 3D երկրաչափություն, BOM (Bill of Materials) և գրանցված սպասարկման տեղեկամատյաններ, որոնք հեշտությամբ դիտվում են պլանշետի կամ AR սարքի վրա:
7.2 Խելացի ստուգման տեխնիկա
-
Մեքենայի տեսողության աստիճանավորում
- Արդյունաբերական տեսախցիկներով (օրինակ՝ Cognex In-Sight) ավտոմատացված հղումը կարող է ստուգել մասերի կողմնորոշումը և հավասարեցումը ±0.02 մմ:
- Սերվոյի կամ գոտիների հավասարեցման պոտենցիալ շեղումները դրոշակվում են իրական ժամանակում՝ նվազեցնելով ձեռքով չափման քայլերը:
-
Փուլային զանգվածային ուլտրաձայնային
- Շրջանակների կամ հենակետերի վրա առաջադեմ զոդումներն անցնում են փուլային զանգվածային ուլտրաձայնային սկանավորում (ISO 17635)՝ ենթամիլիմետրանոց ներքին թերությունները հայտնաբերելու համար:
- Նվազեցնում է կրող ճառագայթների կամ փակագծերի աղետալի ձախողման վտանգը:
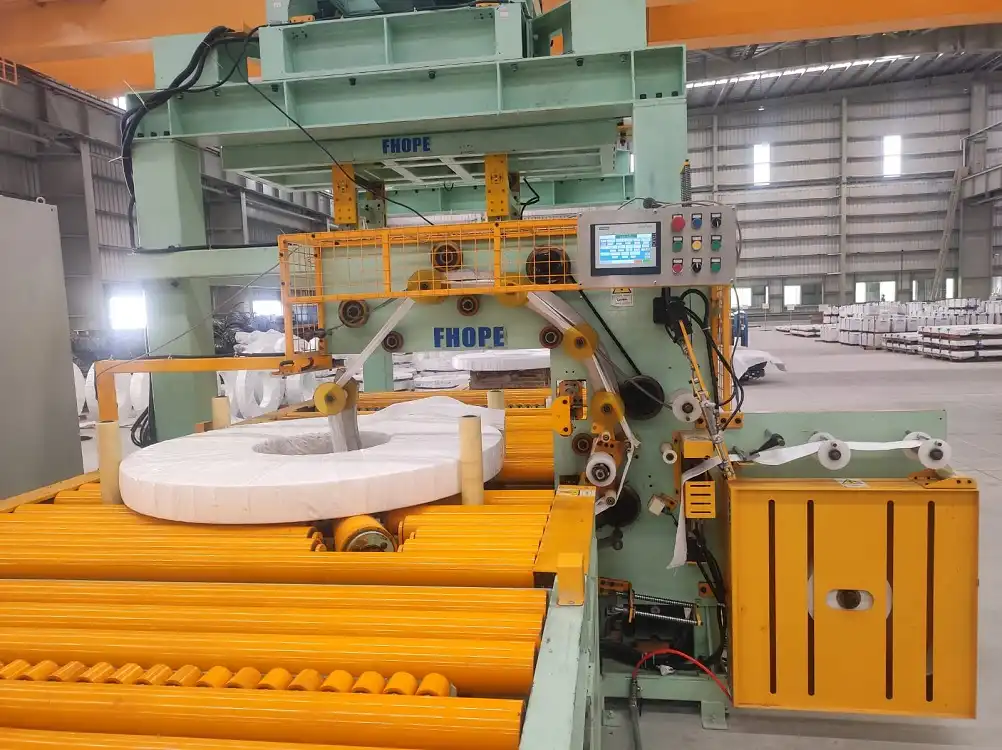
8. Առաքումից հետո կյանքի ցիկլի պարտավորություններ
Երբ գիծը պաշտոնապես առաքվել և տեղադրվել է, արտադրողի ներգրավվածությունը սովորաբար շարունակվում է.
-
Երաշխիքային եւ սպասարկում
- Ստանդարտ ծածկույթը կարող է ներառել 12–24 ամիս՝ կախված որոշակի օգտագործման ժամերից կամ կծիկի թողունակությունից:
- Միջին ժամանակը ձախողումների միջև (MTBF) նպատակաուղղված է ≤0.5 խափանումների/տարի նորմալ աշխատանքի դեպքում՝ արտացոլելով ամուր մեխանիկական և էլեկտրական դիզայնը:
-
Կատարման երաշխիքներ
- Շատ մատակարարներ պարտավորվում են 98% «միացնել և խաղալ» պատրաստակամությունը. այսինքն՝ գիծը պետք է սկսի արդյունավետ աշխատել տեղում հավաքվելուց հետո 8 ժամվա ընթացքում՝ հաշվի առնելով ստանդարտ պայմանները:
- Ընդունման չափանիշը, որպես կանոն, որոշակի քանակությամբ պարույրների կայուն գործարկումն է կամ հերթափոխի մի շարք առանց չպլանավորված կանգառների:
-
Շարունակական բարելավման հետադարձ կապ
- Բոլոր գործառնական տվյալները՝ ոլորող մոմենտը, ջերմաստիճանը, ցիկլի ժամանակները, կարող են վերադառնալ արտադրողի տվյալների բազա՝ ապագա դիզայնի ճշգրտումների համար:
- Դաշտային տվյալների այս սիներգիան խթանում է ինժեներական բարելավումների փակ մշակույթը՝ ապահովելով հետագա տողերի օգուտը իրական աշխարհի դասերից:
9: եզրափակում
Որակի վերահսկողությունը և մատակարարումը միայն եզրափակիչ քայլեր չեն. դրանք ներկայացնում են կարևորագույն մի պահ, երբ ուշադիր նախագծված, մանրակրկիտ հավաքված և մանրակրկիտ փորձարկված կծիկների փաթեթավորման գիծը գործարանային հարկից անցնում է իր վերջնական շահագործման միջավայրին: Հաջող արդյունքը կախված է հետևյալից.
- Համապարփակ որակի դարպասներՀումքի վավերացումից (սպեկտրոսկոպիա, հոգնածության թեստեր) մինչև ընթացիկ SPC (Վիճակագրական գործընթացների վերահսկում) և վերջնական արտահոսքի դիմացկունության փորձարկումներ:
- Մոդուլային և պաշտպանիչ առաքումՄասնակի ապամոնտաժման, ամուր փաթեթավորման և ցնցումների նվազեցման համար նախագծումը ապահովում է արտադրանքի ամբողջական ժամանումը և անխափան հավաքումը:
- Տվյալների վրա հիմնված ստուգումԲարձր ճշգրտության գործիքավորման, թվային երկվորյակների և AR/VR տեխնոլոգիաների կիրառումը՝ արագացնելու տեղադրումը և հաստատելու համապատասխանությունը համաշխարհային մեխանիկական, էլեկտրական և անվտանգության ստանդարտներին:
- Կյանքի ցիկլի շարունակականությունԵրաշխավորում է փաստաթղթերը, հետագծելիությունը և առաքումից հետո հեռավոր աջակցությունը, այդպիսով բարձրացնելով սարքավորումների ընդհանուր արդյունավետությունը և ծախսերի արդյունավետությունը:
Հետևելով ճանաչված ստանդարտներին (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1 և այլն) և կիրառելով առաջադեմ ինժեներական կառավարման համակարգեր, արտադրողները կարող են ապահովել կծիկների փաթեթավորման գծեր գրեթե զրոյական թերություններով, նվազագույն վերամոնտաժման խնդիրներով և սահուն անցումով դեպի լիարժեք արտադրություն: Այս մոտեցումը ապահովում է, որ հաճախորդները ստանան բարձր արտադրողականությամբ, բացառիկ անվտանգությամբ և երկարակեցությամբ ունակ ամուր, հուսալի մեքենաներ՝ իսկապես մարմնավորելով ժամանակակից, արտադրողական ոճի արտադրության լավագույն կողմերը:
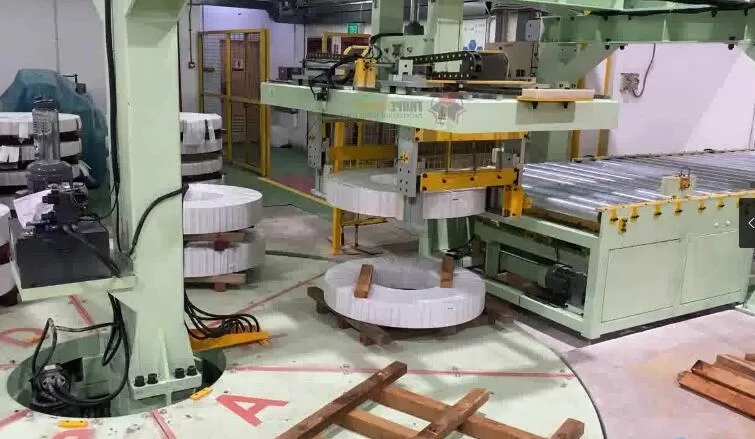
Վերջնական Նշում:
Թեև սույն ուղեցույցները լայնորեն կիրառելի են ծանր արդյունաբերական մեքենաների մեծ մասի համար, հատուկ պահանջները կարող են տարբեր լինել՝ ելնելով տարածաշրջանային ճանապարհային կանոնակարգերից, վերջնական հաստատության միջավայրից կամ առաքման կամ շահագործման հանձնելու վերաբերյալ հաճախորդների եզակի պահանջներից: Միշտ խաչաձև հղում կատարեք տեղական կանոնադրությանը (օրինակ՝ GB 1589 տրանսպորտի քաշի սահմանափակումների համար) և հատուկ գործընթացի հավաստագրերին (օրինակ՝ ծովային առաքման ստանդարտները, վտանգավոր միջավայրի հարմարեցումները)՝ հարմարեցված լուծում տալու համար:
-
Այս գործելակերպերի ըմբռնումը կարող է բարելավել ձեր որակի ապահովման գործընթացները և ապահովել համապատասխանությունը ոլորտի ստանդարտներին։↩
-
Ուսումնասիրեք , թե ինչպես կարող են այս համակարգերը հեղափոխություն մտցնել ձեր արտադրության որակի վերահսկողության մեջ և բարձրացնել արդյունավետությունը։↩
-
Իմացեք հետագծելիության կարևոր դերի մասին՝ արտադրանքի որակը և համապատասխանությունը արտադրության մեջ ապահովելու գործում։↩