Vezetői összefoglaló
Egy PVC csőkötegelő és -zsákoló sor vásárlása három gyakori okból hibásodik meg: a kézi sorhoz hasonlóan személyzettel látják el, rossz szállítási védelmet választanak, és a kis átmérőjű anyagok kezelését nem megfelelően alkalmazzák. Ez az útmutató bemutatja, hogy miért fontos az automatizált számlálás és hibaelhárítás, a fólia kontra pántolás, valamint a kis átmérőjű kötegelési terv. A sor specifikációját, a fóliát és a köteget projektenként megerősítik.
Tartalomjegyzék
- Mit fed le ez az útmutató?
- Automatizált sor személyzettel való ellátása
- Számlálás és hibaelhárítás
- Stretch fólia kontra PP pántolás
- A kis átmérőjű kezelés kérdése
- A vonalspecifikáció beállítása
- Tipikus konfiguráció
- Amit a videó mutat
- Kiválasztási ellenőrzőlista
- Vezérlők és biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források és szabványok
Mit fed le ez az útmutató?
Ez az útmutató a PVC csövek kötegelő és zsákoló sorát specifikáló mérnökök és üzemeltetési szakemberek számára készült. A specifikációt három döntésként keretezi: hogyan legyen ellátva a gyártósor személyzete, hogyan legyen védve a köteg szállítás közben, és hogyan kezeljék a kis átmérőjű csöveket. E három pont helyes elsajátítása különbözteti meg azt a gyártósort, amely csak szakértő jelenlétében működik.
Automatizált sor személyzettel való ellátása
Gyakori hiba, hogy az automatizált gyártósort ugyanúgy látják el személyzettel, mint a kézi gyártósort, azaz állomásonként egy emberrel. Az automatizált számlálás, feszültségszabályozás és hibaelhárítás felváltja a csövek számlálásának, a kötegek összeválogatásának, pántolásának vagy becsomagolásának, majd zsákba csomagolásának manuális lépéseit. A személyzeti tervnek a gépet kell követnie, nem pedig a régi állomás elrendezését.
Egy központosított vezérlőfelület, jellemzően egy HMI, lehetővé teszi egyetlen operátor számára, hogy több állomást felügyeljen, és beavatkozzon, ha hibajelzés jelenik meg, ahelyett, hogy egész nap egyetlen állomáson állna.
Számlálás és hibaelhárítás
A számlálási pontosság az, amitől a későbbi kötegek számlálása függ. A vezeték automatikusan számolja a csöveket, és magától helyreáll a hiba után, jelezve a hibás köteget, ahelyett, hogy csendben átadná. Ezért egyetlen felügyelő figyelheti a vezetéket az ellenőrzések között: a rendszer tárolja a számlálást és jelenti a kivételeket, a kezelő pedig a gép ütemterve szerint dolgozik, nem pedig a köteg ütemterve szerint.
Stretch fólia kontra PP pántolás
A két védelmi módszer nem felcserélhető a köteg szállítása során. A nyújtható fólia egyenletesen fejti ki a nyomást a teljes köteg körül, és csillapítja a rezgést, ami hosszú szállításhoz megfelelő, ahol a merev PVC érzékeny a pontszerű terhelésre. A PP pántolás az erőt különálló érintkezési pontokra koncentrálja, ami rövid távolságú beltéri kezelést tesz lehetővé, de hosszú teherautós út és nedvesség alatt ezeken a pontokon terhelheti a csövet. A fólia vagy a pánt, valamint az általuk védett távolság a gyártósor-döntés részét képezi, projektenként.
A kis átmérőjű kezelés kérdése
A kis átmérőjű csővezetékek eltérő választási lehetőségeket vetnek fel, mint a nagy csövek, mivel a köteg több csövet tartalmaz, és minden cső törékenyebb. A darabszám, a fólia viselkedése és a halmozási terv mind változik a kisebb burokkal. A megfelelő terv nem egy kicsinyített nagyméretű csőterv, hanem egy olyan terv, amely a vezetéken lévő csővezeték-méretekhez van beállítva, projektenként megerősítve.
A vonalspecifikáció beállítása
A gyártósor specifikációjának tartalmaznia kell, hogy mit kell a gépnek befogadnia, és mit nem. A csőméret, a kötegek száma és alakja, a pántolás vagy fólia terve és a zsák a gyár és a gépgyártó közötti szerződés. A számszerűsített célokat, például az óránkénti kötegek számát és a számlálási hibahatárt, jobb a valós keverékből és mennyiségekből meghatározni, mint egy brosúrából kimásolni. A gyártósor specifikációját ebből a keverékből, projektenként jóváhagyjuk.
Tipikus konfiguráció
Az alábbi ábrák numerikus értékek helyett funkcionális tervezési határokat sorolnak fel, és projektenként megerősítést nyertek.
| Vizsgált paraméter | Tipikus tartomány, projektenként megerősítve |
|---|---|
| Csőválaszték | átmérő, hossz, súly |
| Csomag | darabszám, halmozási geometria, összenyomódási határ |
| Védelem | fólia vagy PP, tranzit távolság |
| Kis cső | csővezeték-terv soronként |
| Vezérlés | központosított HMI |
| Áramellátás | 380 V háromfázisú 50 Hz, vagy 220 V egyfázisú könnyű gépekhez, projektenként kiválasztva |
Amit a videó mutat
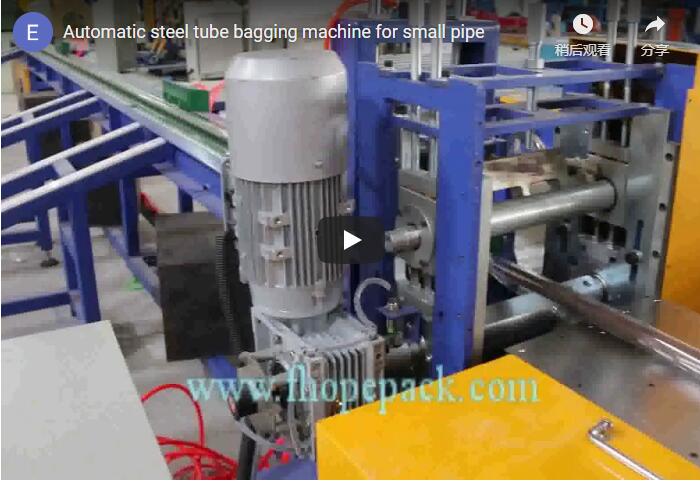
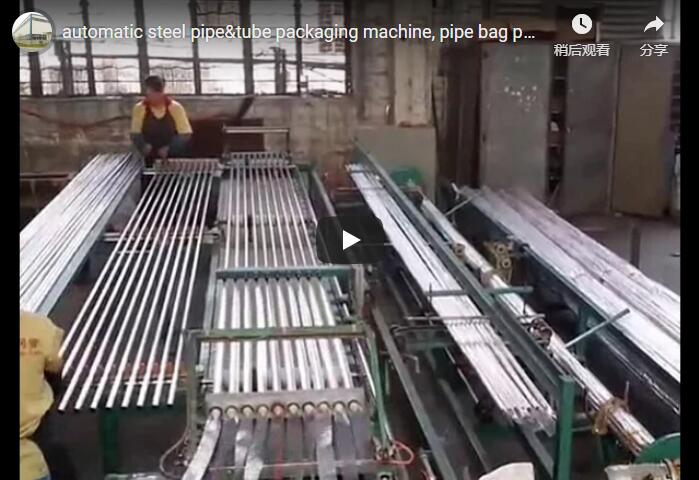
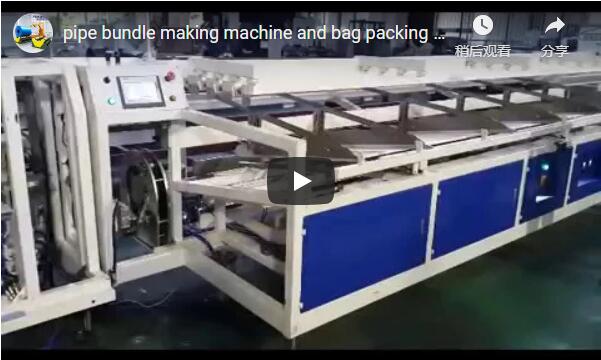
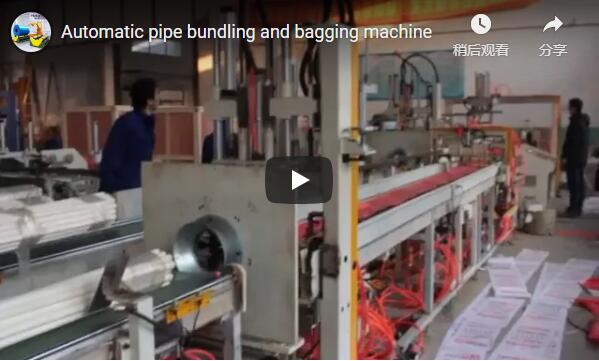
Felvételünkön egy PVC csőkötegelő és -zsákoló sor látható, amely automatizált számlálással és egyetlen vezérlőfelülettel működik. Ez egy általános bemutató, így a csőválasztékot, a köteget és a védelmet az üzem számára projektenként egyeztetjük velünk.
Kiválasztási ellenőrzőlista
| Kérdés | Projektenkénti megerősítés |
|---|---|
| Személyzeti modell | hány állomás van egy üzemeltetőnél? |
| Csőválaszték | átmérő, hossz, súly |
| Tranzitvám | távolság és éghajlat |
| Védelem | fólia kontra pántolás |
| Kis cső | csőméretek és köteg |
| Áramellátás | feszültség, fázis és frekvencia a helyszínen |
Vezérlők és biztonság
A gyártósor a vezérlőpanelről indul, vészleállító gombokkal a kezelői pozíciókban, valamint védőburkolattal a pántoló, fóliázó és lezáró állomások körül. Tartsa távol magát a szakaszok ciklus közben. A rutinellenőrzések a gép kézikönyvének megfelelően kiterjednek a számlálóérzékelőkre, a feszítőegységekre, a fólia- vagy pántszalag-útvonalra és a lezáró rudakra.
Mérnöki GYIK
K: Hány operátorra van szüksége egy modern gyártósornak? V: A személyzeti terv követi a gépet: az automatizált számlálás és hibaelhárítás lehetővé teszi, hogy egy felügyelő több állomást is figyeljen egy HMI-ről.
K: Miért kell fóliázni a PP pántokat szállításhoz? V: A fólia egyenletes nyomást fejt ki és csillapítja a rezgést hosszú szállítás esetén, míg a PP pontszerűen terheli a csövet, ami alkalmas rövid beltéri szállításokra.
K: A kis átmérőjű csővezeték csak egy leegyszerűsített terv? V: Nem. A csővezeték-kötegek törékenyebb csöveket tartalmaznak, ezért a számlálási, fóliázási és halmozási tervet a vezetéken lévő csővezeték-méretekhez kell beállítani.
K: Hogyan tűzzünk ki termelési célokat? V: A velünk való tényleges csőösszetétel és mennyiségek alapján, ne a brosúraszámok alapján, és projektenként megerősítve.
K: Mit ad át a sor? V: Egy megszámlált, kötegelt és zsákolt csőcsomagot, amely megfelel az Ön által megadott kötegelési tervnek.
Következő lépés
- Írjon nekünk az info@fhopepack.com címre a csőválasztékával, a csomagtervével és a mennyiségekkel kapcsolatban.
- 48 órán belül küldünk egy csomagoló sorra vonatkozó ajánlatot és egy elrendezési rajzot.
- Helyszíni felmérést szervezünk, és az Ön által kiválasztott mix alapján megerősítjük a kimeneti célokat.
Kapcsolódó olvasmány
- PVC csőpánt és zsákoló sor
- Automata csőtekercselő pántoló gép
- Automatikus tömlőtekercs-készítő gép: technológia és bevált gyakorlatok
- FHOPE csomagológépek termékcsaládjai
Források és szabványok
- ISO 12100:2010 Gépek biztonsága, általános tervezési elvek és kockázatértékelés
- EN 415-10:2014 Csomagológépek biztonsága, általános követelmények
- EN ISO 13849-1:2023 Gépek biztonsága, vezérlőrendszerek biztonsággal kapcsolatos részei
FHOPE PVC csőkötegelő és -zsákoló gép bemutató videó. Általános bemutatóként értékelve; a csőválaszték, a köteg és a védelem projektenként ellenőrizve.
Utolsó felülvizsgálat: 2026-10-10