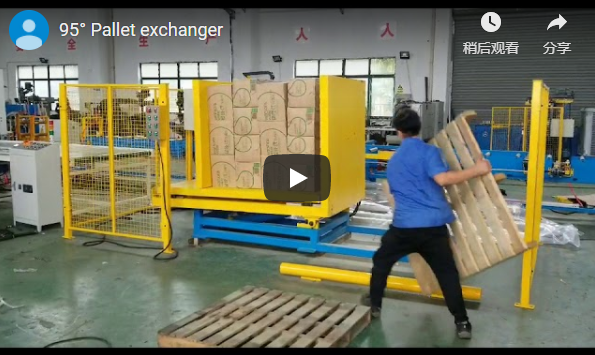
Összefoglalás A tolós raklapváltó egyetlen lineáris lökettel, rakományforgatás nélkül mozgatja az egységdobozos vagy merev rakományokat fa szállítóraklapokról higiénikus műanyag raklapokra. Hidraulikus henger működtetése a tolófelületet a raklapfelületen keresztül mozgatja, majd az üres raklap automatikusan vagy manuálisan kiürül. A gép méretezéséhez a henger tolólöketét a maximális raklapmélységhez, a tolófelület magasságát a rakományhalm magasságához kell igazítani, valamint a raktár áteresztőképességének megfelelő rakodóterelőket és adagolási konfigurációkat kell választani.
Tartalomjegyzék
- Nyomásos váltási sorrend
- A gép méretét befolyásoló választási lehetőségek
- Ciklusidő
- Amit webhelyenként beállítunk
- Kiválasztási ellenőrzőlista
- Biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Nyomásos váltási sorrend
A tolós palettaváltó folyamatos vízszintes átviteli síkon működik. Mivel a teher az átviteli ciklus során végig függőlegesen marad, kiküszöböli a termék befogásának dőlését, a felborulás kockázatát és a belső folyadékelmozdulást:
| Lépés | Mechanikai működés | A folyamat leírása |
|---|---|---|
| Betöltés | Raklap pozicionálás és igazítás | A raklapos kartondobozok belépnek az átadóállomásra, és a referenciapontokhoz igazítják őket. |
| Nyomja | Lineáris átviteli löket | Egy hidraulikus henger hajtja előre a tolólapot, simán csúsztatva a rakományt a fogadó műanyag raklapra anélkül, hogy a rakat elfordulna [gyártói besorolás]. |
| Raklap kifelé | Üres raklap kioldása | A kiürített fa fő raklapot leszedik és elszállítják az alsó átadóállomásról. |
| Kipakolás | Raklapos kirakodás | Az átrakott rakomány a cél műanyag raklapon távozik az állomásról görgős szállítószalag, raklapemelő vagy targonca segítségével. |
A tolólap érintkezőfelülete egyenletesen osztja el az erőt a dobozok érintkezési pontjain, megakadályozva a csomagolás helyi összenyomódását, míg az integrált érzékelők ellenőrzik a raklap magasságát és a fedélzet igazítását a löket megkezdése előtt [gyártói besorolás].
A gép méretét befolyásoló választási lehetőségek
A megfelelő gépméretezés egyensúlyt teremt a szerkezeti mechanikai határértékek és az üzemi áteresztőképességi célok között:
| Választás | Amit eldönt | Mérnöki alapvonal |
|---|---|---|
| Tolólöket | Legnagyobb raklapmélység | A lökethossznak szabadnak kell lennie a legmélyebb raklapfedélzet és az átmeneti híd közötti szabad magasság között (pl. 1,200 mm mélység plusz az ürítési szakasz). |
| Tolóerő magassága | Legmagasabb teher | A tolókar hátlapjának elegendő rakománymagasságot kell lefednie, hogy megakadályozza a felső réteg felborulását gyorsulás és csúszó súrlódás közben. |
| Szorító vagy vezető | Terhelésstabilitás tolás közben | Az oldalsó rögzítőelemek vagy a felső stabilizáló lemezek megakadályozzák a dobozok elsodródását vagy a rétegek felborulását a raklap határán. |
| takarmány | Targonca, raklapemelő vagy szállítószalag | Meghatározza a padlószintű belépési kialakítást, a beguruló rámpákat, vagy az upstream/downstream motoros görgős szállítószalagokkal való integrációt. |
Nagysebességű, automatizált gyártósori tervek esetén a szabványos tartókeretek akár 1,000 kg-os egységrakományt is elbírnak, legfeljebb 1,160 mm × 1,180 mm-es rakományméretekkel és legfeljebb 30 mm-es raklapszél-túlnyúlással, legfeljebb 16 m/perc szállítószalag-sebességgel [gyártói besorolás]. A 2,200 mm-nél magasabb rakatokat erre a célra szolgáló magasraktári stabilizáló szerkezetekbe kell áthelyezni [gyártói besorolás].
Ciklusidő
A ciklus időtartama a hidraulikus löketsebesség, a rendszer gyorsulás/lassulás csillapítása és a raklapkezelési sebesség függvénye.
Működő példa (szemléltető):
| Tétel | Érték: |
|---|---|
| Tolólöket (illusztratív) | 1,200 mm |
| Tolási sebesség (illusztratív) | 100 mm / s |
| Nyomási idő, 1,200 ÷ 100 | 12 s |
| Visszaküldés és raklapkezelés (illusztratív) | 28 s |
| Ciklus, 12 + 28 | 40 s |
Megjegyzés: A 40 másodperces ciklus egy szemléltető, egyetlen állomáson végzett munka referenciaértékét jelenti. A tényleges áteresztőképesség a hidraulikus szivattyú térfogatáramától, a kezelő palettapozicionálásának mértékétől vagy a csatlakoztatott automatizált raklapkezelő berendezéstől függ.
Amit webhelyenként beállítunk
Minden gépkonfigurációt a létesítmény pontos fizikai jellemzőihez és a csomagolóanyag-készlethez igazítunk:
| Beállítás | Attól függ | Gyári beállítás hatóköre |
|---|---|---|
| ütés | Raklap mérete | Hidraulikus henger elmozdulás- és közelségi határolókapcsolók pozíciói, amelyek a raklapfelületek méretének meghatározásához vannak konfigurálva. |
| Magasság | Rakodási magasság | A függőleges tolólap hátlapjának felülete és a felső rögzítőléc magassága a felborulás megakadályozása érdekében van beállítva. |
| Útmutatók | Terhelés típusa | Fix vagy állítható, alacsony súrlódású oldalsó vezetők hullámkarton dobozokhoz, zsugorfóliázott tálcákhoz vagy egymásra rakott zsákokhoz. |
| takarmány | Helyszíni kezelés | Padlószintű pneumatikus rámpák kézi raklapemelő kocsikhoz vs. padlóra szerelt motoros szállítószalag-ágyakhoz. |
Kiválasztási ellenőrzőlista
A berendezés műszaki specifikációinak véglegesítése előtt erősítse meg ezeket a fő paramétereket:
- Be- és kimeneti raklap méretei (hosszúság × szélesség × fedélzet magassága; fa, műanyag vagy fém).
- Maximális és minimális egységrakomány-magasság és bruttó rakománytömeg (legfeljebb 1,000 kg szabványos burkolatig) [gyártói besorolás].
- A rakomány tárolásának típusa (merev kartondobozok, egymásba illeszthető dobozok vagy zsákos anyag).
- Mechanizmus megerősítése: lineáris vízszintes toló vs. forgó inverter (erősítse meg, hogy a terhelések nem invertálhatók).
- Szükséges cikluskapacitás (célzott terhelés óránként).
- Elsődleges adagolási mód (targonca bedobós, kézi raklapemelő vagy automata szállítószalag).
- Elérhető üzemi alaprajz alaprajza és függőleges szabad magasság.
Biztonság
A nyomógombos hőcserélők nagy tolóerejű hidraulikus vagy mechanikus működtetést alkalmaznak, ami meghatározott biztonsági integrációt igényel:
- Bekapcsolt hidraulikus tápellátás mellett is tartsa be a toló hátlapjának lökettérfogatától való teljes távolságot.
- Soha ne lépjen be az aktív betöltőkamrába előkészítés, pozicionálás vagy ciklusátvitel közben.
- A törmelék vagy a rosszul beállított raklapok eltávolítása érdekében az ágyhoz való hozzáférés előtt szigorú kizárási/címkézési (LOTO) protokollokat kell alkalmazni az OSHA előírásainak megfelelően.
- A CE-jelöléssel ellátott piacokon a gépek megfelelnek a következő előírásoknak: ISO 12100:2010 (Gépek biztonsága – Alapfogalmak, általános tervezési elvek) és HU 415-10: 2014 (Csomagológépek biztonsága – Általános követelmények). A kerület mentén összekapcsolt kerítések és a 4. osztályú optikai biztonsági fényfüggönyök megakadályozzák a fény betörését a kerítés áttörése esetén.
Mérnöki GYIK
K: Mi az a tolós palettaváltó? V: Ez egy ipari átrakóállomás, amely motoros vagy hidraulikus tolólap segítségével vízszintesen mozgatja az egységárukat egyik raklapról a másikra, a termék megfordítása vagy megdöntése nélkül.
K: Hogyan méretezik megfelelően a gépet? V: A méretet a maximális tolólöket (raklapmélység), a függőleges tolófelület magassága (rakománymagasság), az oldalirányú rakományvezetési követelmények és az anyagmozgatási adagolási felületek határozzák meg.
K: Mennyi ideig tart egy standard palettacsere-ciklus? V: A teljes ciklusidőt a lökethossz, a lineáris haladási sebesség és a palettakezelési sebesség határozza meg. A szemléltető példánkban (1,200 mm-es löket 100 mm/s sebességgel, plusz 28 másodperces visszatérés és csere) a ciklusidő körülbelül 40 másodperc.
K: Integrálható ez a gép közvetlenül automatizált szállítószalag-sorokra? V: Igen. Az állomások targoncabehajtókhoz, kézi raklapemelő rámpákhoz, vagy akár 16 m/perc sebességű [gyártói besorolás] nagysebességű automatizált görgős/láncos szállítószalag-sorokra is integrálhatók.
K: Milyen raklapkombinációk cserélhetők? V: A rendszer kezeli az áthelyezéseket a különböző raklapplatformok között, például a beszállítói fa raklapok és a tisztatéri műanyag raklapok, a belső rögzített alumínium raklapok vagy a szabványos exportsínekre.
K: Mely tervezési szabványok vonatkoznak erre a géposztályra? V: CE-jelölésű berendezések esetén a berendezéseket az ISO 12100:2010 és az EN 415-10:2014 szabványok szerint tervezik és validálják.
Következő lépés
Alkalmazásspecifikus palettacserélő rendszereket tervezünk és szállítunk három gyakorlati lépésben:
- Küldje el az elrendezési rajzát a raklapok méreteinek, a maximális rakodási magasságnak, a bruttó súlynak és az óránkénti ciklusmennyiségnek a részletezése info@fhopepack.com.
- Kapjon hivatalos ajánlatot 48 órán belül, beleértve a berendezések alapterületének elrendezését, a hidraulikus/elektromos specifikációkat és a ciklusbecsléseket.
- Műszaki helyszíni felmérés foglalása a padlórögzítési kapacitás, a betáplálási kezelési szabadtávolságok és a sorintegráció vezérlésének ellenőrzésére.
Kapcsolódó olvasmány
- Tolós raklapváltó raklapgyűjtéssel
- Raklapfordító rakományfordításhoz
- Beépített forgóasztalos raklapcsomagoló
- Automatikus csomagolósorok
Források
- FHOPE toló típusú raklapváltók specifikációja
- FHOPE nagysebességű automatikus raklapcserélő sor műszaki burkolata
- Nemzetközi Szabványügyi Szervezet: ISO 12100:2010 Gépek biztonsága – Általános tervezési elvek
- Európai Szabványügyi Bizottság: EN 415-10:2014 Csomagológépek biztonsága – 10. rész: Általános követelmények
- Jóváhagyott házmérnöki CTA: Műszaki ajánlattétel 48 órán belül
Utolsó frissítés: 2026-10-29