Áttekintés
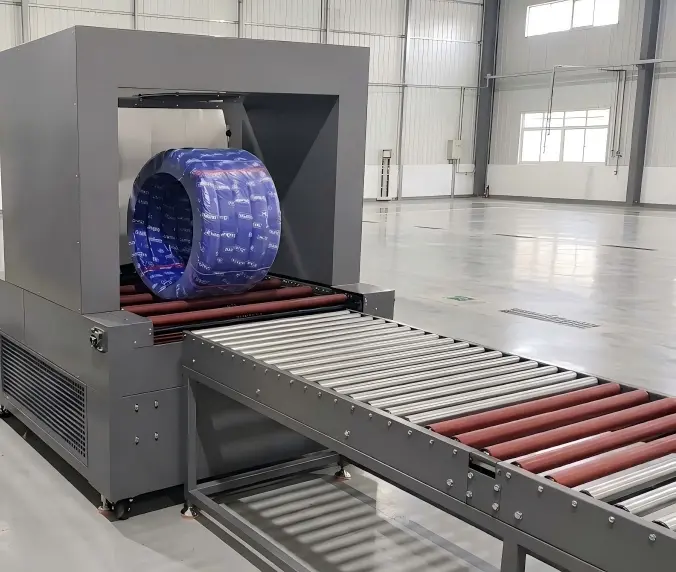
Egy gumiabroncsot vagy abroncsot stabil fóliaborítással kell ellátni, mielőtt egymásra raknák vagy szállítanák. Ez a géposztály görgős szállítószalagon szállítja a rakományt, és függőleges csomagolókarokkal átlátszó műanyag fóliába csomagolja, miközben a rakomány forog.
Mi határozza meg a tekercselési sebességet és a ciklusidőt?
Ennek a műveletnek a sebességét nem a gépen található fix adattábla határozza meg. Ehelyett a ciklusidőt a rakomány átmérője, a szállítószalag sebessége és a szükséges fóliafeszültség kölcsönhatása határozza meg. Ezeket a változókat a méretezési lépés során állítják be, ami azt jelenti, hogy a gép az adott rakománytartományhoz igazodik, ahelyett, hogy egy univerzális maximális sebességgel működne. A fordulatok számát és a fóliafeszültséget a méretezési fázis során a rakományával együtt ellenőrzik. Következésképpen a műszakonként feldolgozott rakományok száma az adott működési paraméterektől, például a rakomány súlyától és mérettartományától függ, nem pedig egy általános gépspecifikációtól.
Hogyan tekeri be a gép fizikailag a rakományt?
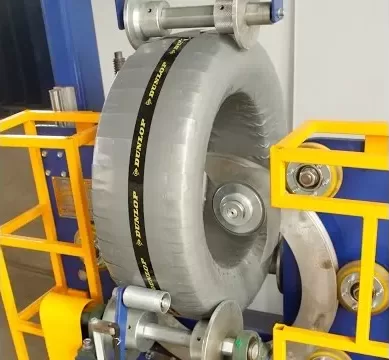
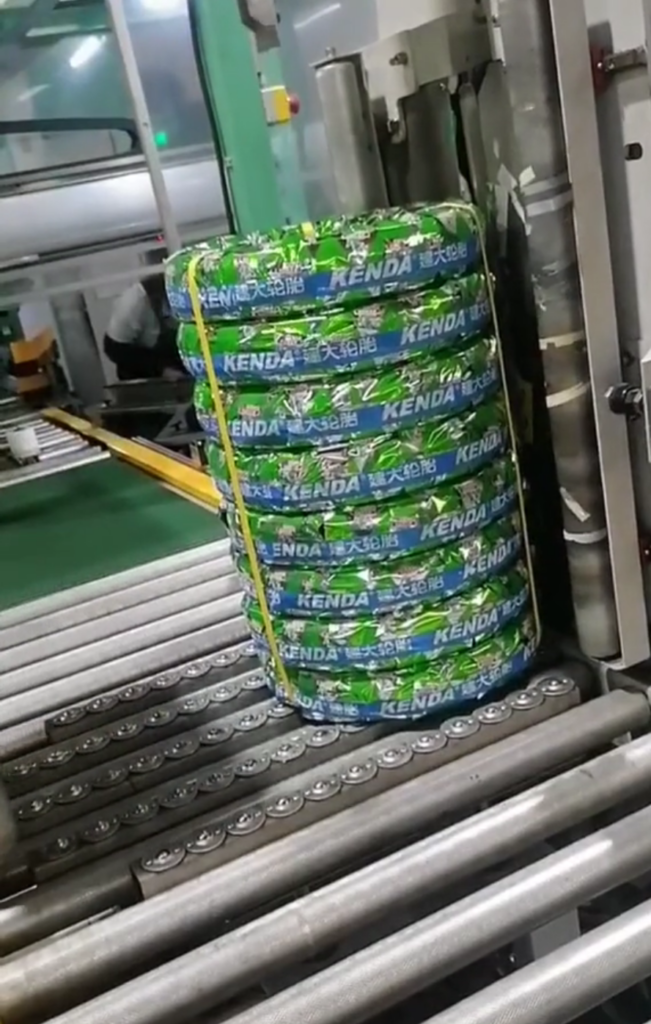
A csomagolási folyamat egy meghatározott mechanikai műveletsorozaton alapul. A rakomány egy görgős szállítószalagon halad előre. Ahogy a rakomány eléri a csomagolóállomást, a függőleges csomagolókarok leereszkednek körülötte. A rakomány ezután forog a szállítószalagon, miközben a fóliát felhelyezik. Ez a művelet biztosítja, hogy az átlátszó műanyag fólia egyenletesen fedje be a rakományt.
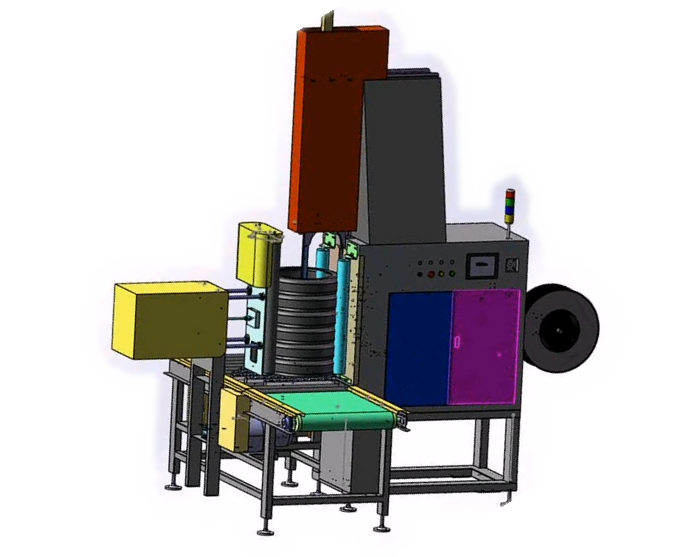
A folyamatot hordozó szerkezet egy görgős szállítószalag, függőleges csomagolókarok, egy függőleges keret és egy sárga biztonsági ketrec a gép jobb oldalán. A szállítószalag tartja a gumiabroncs vagy abroncs súlyát, és stabilan tartja a forgást. A karok adagolják és feszítik a fóliát, a keret pedig megadja a karoknak a szükséges merevséget, hogy a fólia feszültsége ellensúlyozhassák a munkát. Mivel a terhelés a teljes ciklus alatt a szállítószalagon marad, a csomagolási fázis során nincs szükség kézi kezelésre, és az állomás egy hosszabb sorhoz köthető extra átadási lépés nélkül.
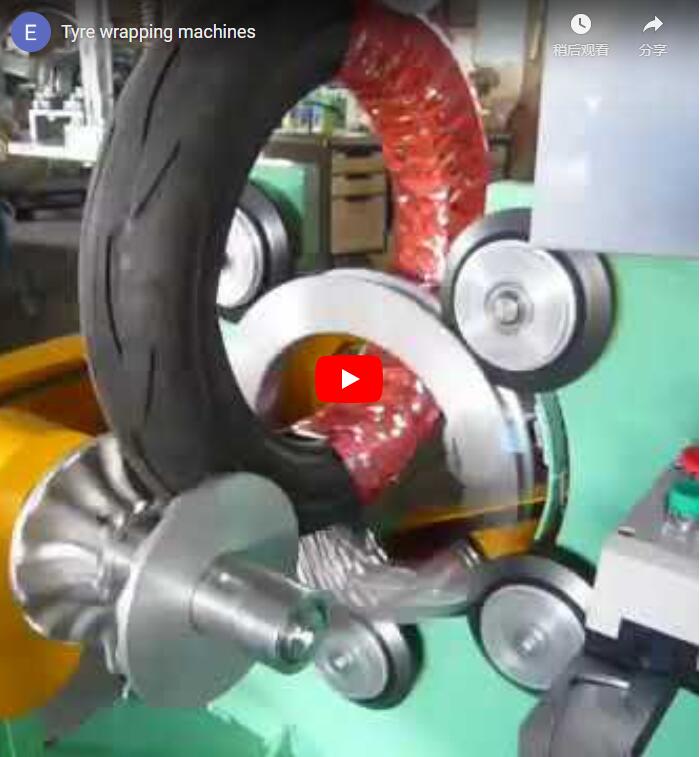
Mit mutatnak valójában a demonstrációs felvételek?
A rendelkezésre álló videós bizonyítékok általános bemutatót nyújtanak a gép működéséről. A felvétel nem mutatja a névleges terhelést, a maximális gumiabroncs-átmérőt, a ciklusidőt vagy a fólia specifikációját. Nem mutat be külön pántolási vagy címkézési szakaszt sem. Ezeket az adatokat a vizsgálat során megerősítették, nem pedig a videóból feltételezték. A klip a mechanikai működés bemutatására szolgál, nem pedig műszaki teljesítményadatok megadására.
Hogyan méretezik a gépet egy adott projekthez?
Ezt a gépet a terhelési tartomány és a helyszíni körülmények alapján méretezik, nem pedig egy fix adattábla alapján, így a konfiguráció a követelmények köré épül, nem pedig egy katalógusból kerül kiválasztásra. A következő adatokat a megkeresés során megerősítik az építővel, és minden sort összevetnek a helyszíni körülményekkel az építés előtt.
| Megerősítendő adatok | Amit ez meghatároz |
|---|---|
| Rakomány súlya és mérettartománya (kg, mm) | Váz, meghajtó és állomás méretezése |
| Fogyóeszköz típusa és minősége | Fogyóeszköz készlet és feszültségbeállítások |
| Rakományok műszakonként | Vonalméretezés és ciklusidő |
| Hogyan érkezik be és távozik a rakomány | Rakodóberendezések és elrendezés |
| Elektromos ellátás (feszültség, fázis, frekvencia) | Hajtás és vezérlés kiépítése; házra jellemző 380 V háromfázisú 50 Hz, 220 V egyfázisú opció, helyszínen megerősítve |
Mivel minden sor megváltoztatja a felépítést, egyiket sem lehet leolvasni egy katalógusból: a keret és a hajtás a terhelési tartományt, a feszültségtartomány és a fóliaanyag a fogyóeszköz minőségét, a sorméret pedig a műszak áteresztőképességét követi. Az elektromos tápegység alakítja a hajtás és a vezérlés felépítését, és a fenti, házra jellemző adatokat a helyszíni tápellátással ellenőrzik a megkeresésben, ahelyett, hogy feltételeznék őket.
Milyen biztonsági előírások vonatkoznak erre a berendezésre?
A biztonság a géptervezés kritikus eleme. A CE-piacok esetében az ISO 12100 szabvány határozza meg a gépek kockázatértékelési módszerét, az EN 415-10 pedig a csomagológépek biztonságát. Ezek a szabványok tervezési referenciaként szolgálnak. A gép jobb oldalán egy sárga biztonsági ketrec található. A leszállított gép tanúsítását azonban a projekt megrendelési megállapodása megerősíti. A kezelőknek távol kell maradniuk a mozgó alkatrészektől, amíg a gép működik. A meghajtókat és a fogyóeszköz-adagolókat a gép kézikönyve szerint kell ellenőrizni. A gépet le kell állítani, és az áramellátást le kell választani, mielőtt elakadást hárítana el, vagy a rakomány közelébe nyúlna. Bármilyen szervizelési munka megkezdése előtt kizárási eljárásokat kell alkalmazni.
Lehet pántolást vagy címkézést hozzáadni a gyártósorhoz?
A pántolás és a címkézés nem része az általános bemutatón bemutatott standard csomagolási ciklusnak. Mindkettőt meg kell erősíteni a gyártóval. Ha a folyamat további rögzítést vagy azonosítást igényel, ezek a szakaszok integrálhatók. A pántolás vagy a címkézés beépítéséről szóló döntés az Ön konkrét működési igényeitől függ. Ezeket a funkciókat az érdeklődési szakaszban erősítjük meg. A bemutatott ciklus csak a fóliacsomagolást fedi le. Ezért, ha komplett csomagolási megoldásra van szüksége, ezeket a kiegészítő követelményeket a méretezési fázisban kell megadnia.
Milyen információk szükségesek egy ajánlat megszerzéséhez?
Egy meghatározott bemeneti adathalmaz alapján ajánlatot generálunk. A vevő elküldi a rakomány súlyát és átmérőtartományát az info@fhopepack.com címre, megadja, hogy pántolás vagy külön címkézési szakasz szükséges-e, majd benyújtja a gumiabroncsok be- és kimeneti területének elrendezési rajzát. Ezen adatok alapján a kivitelező egy előzetes elrendezési javaslatot készít, miután a rakomány súlyát, átmérőtartományát, a fogyóeszköz minőségét és a műszak áteresztőképességét megerősítették, és ez az ajánlat meghatározza a fólia minőségét, a fóliafedés mértékét és a ciklusidőt. A részletek megerősítése után egy ajánlattal válaszolunk. Amennyiben a szállítószalag elrendezését ellenőrizni kell az építés előtt, akkor az ellenőrzés a be- és kimeneti rajz alapján történik.
Kapcsolódó olvasmány
- Automatikus rúdcsomagoló gép és kis orbitális csomagológép: méretek, sebességek és fóliaosztás
- Gazdaságos kábeltekercs-csomagoló gép: FPCA specifikációk, tekercselési idő és átfedési beállítás
- Hasított tekercses csomagolósor szolgáltató központok számára: pántolás, szemcsés csomagolás és rakásolás
Források és szabványok
- ISO 12100:2010 Gépek biztonsága, általános tervezési elvek és kockázatértékelés
- EN 415-10:2014 Csomagológépek biztonsága, általános követelmények
A kettő közül melyik érvényes, az a célpiactól függ, és egyiket sem tekintik a leszállított gép tanúsítványának.
A demonstrációs felvételt (IbAO5ljnZts videó) általános gépbemutatóként ismertettük; a névleges teljesítmény nem látható a klipben, ezért nem idézzük.