Vezetői összefoglaló
Egy rossz hőmérsékleten gyűrődő, buborékosodó vagy ragadó védőfólia tönkreteszi azt a felületet, amelyet védenie kell. A fóliavágó gép szabályozott feszültséggel, vákuumrögzítéssel és egyenletes szorítónyomással viszi fel a védőfóliát a lemezekre és panelekre, pótolva a kézi felhordás hibáit. Fóliavágó és lamináló gépeket építünk burkolólapok, készülékek és optikai panelek üzemeihez. A lemezválasztékot és a fóliatervet projektenként megerősítjük.
Tartalomjegyzék
- Három ok, amiért a film felvitele sikertelen
- Szabályozott feszültség szervo letekercseléssel
- A panel vákuumrögzítése
- Egyenletes résnyomás
- Átfedő és oldalsó tömítő konfigurációk
- A gép kiválasztása
- Tipikus konfiguráció
- Amit a videó mutat
- Kiválasztási ellenőrzőlista
- Működés és biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források és szabványok
Három ok, amiért a film felvitele sikertelen
A védőfólia három helyen hiúsul meg. Az egyenetlen feszültség miatt a fólia gyűrődik vagy felemelkedik a felületről. Az egyenetlen rögzítés elmozdítja a panelt a fólia felhelyezése közben, légbuborékokat csapdába ejtve a laminátum alatt. A hőmérsékleti eltérések ragasztómaradványokat hagynak maguk után, amikor a fóliát később eltávolítják. Egy automatizált gép vezérli mindhármat: a feszültséget a letekercselő hajtás, a rögzítést a vákuum, a felhordóhengerek szorítóerejét pedig a nyomóerő biztosítja. E három pont megfelelő összeállítása biztosítja a tiszta felületet.
Szabályozott feszültség szervo letekercseléssel
A fólia feszültségét egy szervohajtású letekercselő tengely állítja be dinamikus visszacsatolással, így a fólia azonos feszültséggel halad át a teljes íven és tekercsről tekercsre. Visszacsatolás nélkül a feszültség a tekercs átmérőjének változásával változik, és a fólia futás közben megfeszül vagy megereszkedik. A szabályozott feszültség az, ami a fóliát a felülethez simulva és gyűrődésmentesen tartja, a feszültség pedig a fólia vastagságától és az aljzattól függ, projektenként megerősítve.
A panel vákuumrögzítése
A panelt az asztalon vagy a nyomólapon keresztül alkalmazott negatív nyomás tartja a helyén. A zónás vákuumszabályozás lehetővé teszi a szívás beállítását az alkatrész mérete és rugalmassága szerint, így a dekoratív lemez és a merev panel egyformán tartható anélkül, hogy feszültség érné. A stabil rögzítés megakadályozza a panel elmozdulását a fólia legördülése közben, a zónás szabályozás pedig megakadályozza, hogy a nagy lapok egyenetlen szívás hatására meghajoljanak. A vákuumzónák a lemezek tartományát követik, amelyet projektenként megerősítenek.
Egyenletes résnyomás
A fóliát a teljes munkaszélességben szabályozott nyomást biztosító nyomógörgők segítségével tekerik a felületre. Az egyenletes nyomóerő megakadályozza, hogy levegő szoruljon be a fólia alá, és a ragasztóanyag megszakadjon az ívelt vagy rugalmas paneleken. A görgők követik a panel geometriáját, egyenletesen nyomva széltől szélig, ahelyett, hogy az egyik zónában erősen, a másikban pedig lazán nyomnák. A nyomóerőt anyagonként állítják be, így a magasfényű felületek nem nyomódnak, ezt projektenként erősítik meg.
Átfedő és oldalsó tömítő konfigurációk
A különböző lemezfelhasználási munkákhoz eltérő tömítési geometriára van szükség. Az átlapolásos konfigurációk átfedő varrattal viszik fel a fóliát a panelre, míg az oldalsó tömítő konfigurációk a lemez szélei mentén zárják le a fóliát. A megfelelő konfiguráció a lemez méretét, a fólia szélességét és az áteresztőképességet követi, az átlapolásos varratoknál a fedés a fontos, az éltömítésnél pedig ott, ahol a lemez szélei viselik a terhelést. A konfigurációt és paramétereit projektenként, a valós lemezválasztékon erősítik meg.
A gép kiválasztása
A kiválasztás az alapanyag szélessége, a fóliavastagság, a gyártósor sebessége és a kívánt kidolgozási szint alapján történik. A gép mérete úgy van kialakítva, hogy az applikátor szélessége lefedje a teljes ívtartományt, a vákuumasztal a legnagyobb rugalmas ívet tartsa, és a ciklus illeszkedjen a környező gyártósorhoz. A manuális és az automatizált felvitel a konzisztenciában különbözik leginkább, és az automatizált gépet ott választják, ahol a minőségnek műszakonként megismételhetőnek kell lennie. A lemeztartományt, a fóliatervet és a gyártósor integrációját projektenként megerősítik.
Tipikus konfiguráció
Az alábbi ábrák numerikus értékek helyett funkcionális tervezési határokat sorolnak fel, és projektenként megerősítést nyertek.
| Vizsgált paraméter | Tipikus tartomány, projektenként megerősítve |
|---|---|
| lap | szélesség, hosszúság, vastagság |
| Film | mérőeszköz, anyag |
| Rögzítés | vákuum, zónás |
| Korty | szabályozott nyomás |
| Tömítése | átfedő vagy oldalsó lezáró |
| Áramellátás | 380 V háromfázisú 50 Hz, vagy 220 V egyfázisú könnyű gépekhez, projektenként kiválasztva |
Amit a videó mutat
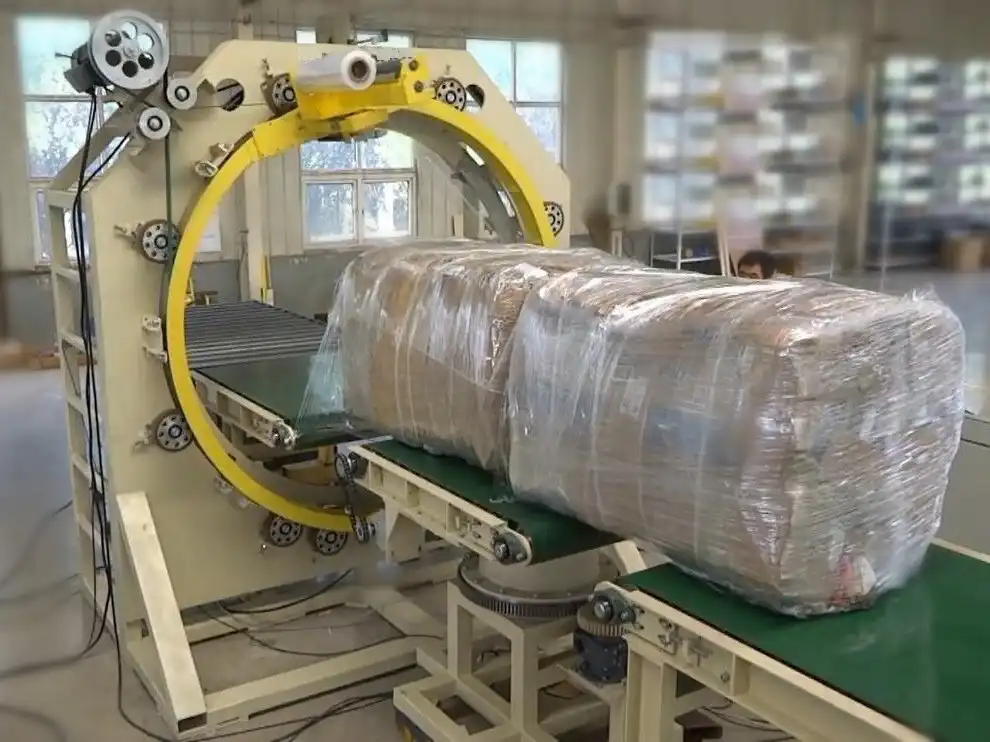
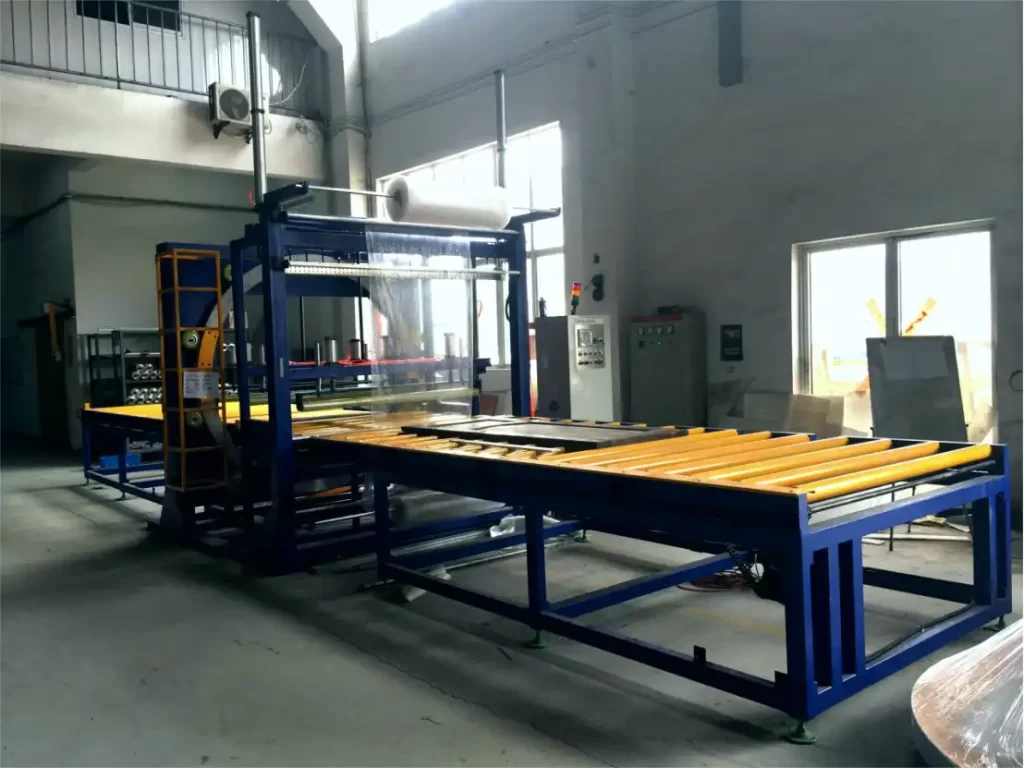
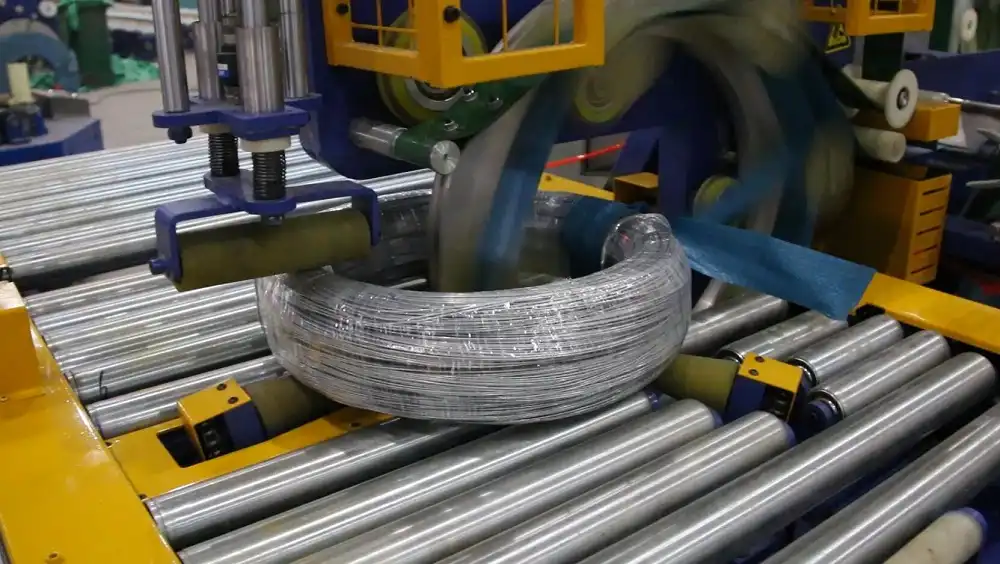
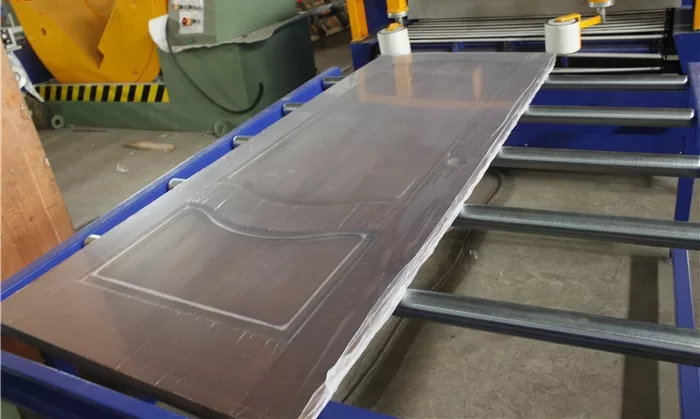
A felvételünkön egy fóliavágó gép látható, amint védőfóliát helyez egy panelre. Ez egy általános bemutató, így a lemezválasztékot és a fóliatervét projektenként egyeztetjük velünk.
Kiválasztási ellenőrzőlista
| Kérdés | Projektenkénti megerősítés |
|---|---|
| Laptartomány | szélesség, hosszúság |
| Filmterv | mérőeszköz, ragasztó |
| Rögzítés | vákuumzónák |
| Rögzítési nyomás | anyagbarát |
| Tömítése | ölben vagy oldalt |
| Áramellátás | feszültség, fázis és frekvencia a helyszínen |
Működés és biztonság
Futtassa a receptet a panelről, és a gép letekeri, rögzíti a ívet, szabályozott nyomással feltekercseli a fóliát, és a konfigurációnak megfelelően lezárja. Működés közben ne tartózkodjon a letekercselő, a görgők és a lezárási terület közelében, a kezelőhelyen pedig védőburkolatot és vészleállító gombot kell alkalmazni. A rutinszerű ellenőrzések a gép kézikönyvének megfelelően kiterjednek a letekercselő meghajtásra, a vákuumasztalra, a nyomógörgőkre, a lezáró mechanizmusra és az érzékelőkre. Minden műszak előtt ellenőrizze a fóliaadagolást, hogy a felvitel soha ne álljon le a panel közepén.
Mérnöki GYIK
K: Mit csinál egy fóliacsapoló gép? V: Szabályozott feszültséggel, vákuumrögzítéssel és egyenletes szorítónyomással visz fel védőfóliát lemezekre és panelekre.
K: Miért képződnek buborékok a fólia alatt? V: A buborékok az egyenetlen feszültségből és a panel mozgásából származnak; a vákuumos rögzítés és az egyenletes szorítónyomás megakadályozza őket.
K: Hogyan szabályozzák a fólia feszességét? V: Egy szervomotoros letekercselő tengely adagolja a fóliát egy beállított feszültséggel, dinamikus visszacsatolással a tekercsen keresztül.
K: Mik azok az átfedő és oldalsó tömítőanyagok? V: Az átfedő varrat átfedi a panelt; az oldalsó tömítőanyag a fóliát a lemez szélei mentén lezárja.
K: Rugalmas lapokat kezel? V: A zónás vákuumszabályozás az alkatrész méretéhez igazítja a szívást, így a rugalmas és a merev paneleket egyformán tartja.
Következő lépés
- Írjon nekünk az info@fhopepack.com címre, és adja meg a kívánt ívválasztékot, fóliát és mennyiségeket.
- 48 órán belül küldünk egy fólialefúrási ajánlatot és egy elrendezési rajzot.
- Helyszíni felmérést szervezünk a lemezválaszték és a gyártósorok integrációjának megerősítésére.
Kapcsolódó olvasmány
- Automatikus fóliahegesztő gép panelajtón
- Lemez- és panelzsugorfóliás csomagológép
- Automata paneles zsugorcsomagoló gép
- FHOPE csomagológépek termékcsaládjai
Források és szabványok
- ISO 12100:2010 Gépek biztonsága, általános tervezési elvek és kockázatértékelés
- EN 415-10:2014 Csomagológépek biztonsága, általános követelmények
- EN ISO 13849-1:2023 Gépek biztonsága, vezérlőrendszerek biztonsággal kapcsolatos részei
FHOPE fóliamenetvágó gép bemutató videó. Általános bemutatóként értékelve; a lemezválaszték projektenként megerősítve.
Utolsó felülvizsgálat: 2026-10-10