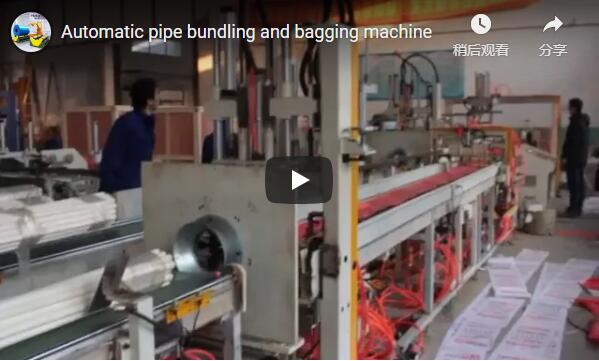
Résumé : Ce guide technique traite de trois défaillances critiques liées au conditionnement des tubes PVC : le sureffectif des lignes automatisées, le choix d’un cerclage de transport inadapté et l’application incorrecte des protocoles de manutention des tubes de petit diamètre. Il explique comment les systèmes intégrés de regroupement et d’ensachage permettent d’atteindre une cadence de 20 à 40 relais par heure avec une précision de comptage de 99.9 %, pourquoi le film étirable est plus performant que les feuillards en polypropylène pour la protection pendant le transport, et quelles spécifications de film ou de sac conviennent aux tubes de Φ16 à 32 mm. Les critères d’approvisionnement sont quantifiés à l’intention des responsables de l’ingénierie et des opérations.
[EMPLACEMENT VIDÉO]
🛠️ Le mythe de l'architecture mono-opérateur
Les systèmes modernes automatisés de regroupement et d'ensachage éliminent le besoin d'opérateurs de ligne dédiés en intégrant le comptage autonome, le contrôle de la tension et la récupération des pannes, permettant à un seul technicien de superviser en toute sécurité jusqu'à quarante lignes d'extrusion tout en réduisant les coûts de main-d'œuvre de plus de 90 %.
Cause : Traditionnellement, les responsables d’usine affectent un opérateur par poste d’emballage, partant du principe qu’une intervention manuelle continue est nécessaire pour le comptage, le regroupement, l’ensachage et le scellage. Ce modèle obsolète ignore les capacités des systèmes de lignes de production intégrées modernes qui remplacent quatre processus manuels distincts par une automatisation unifiée.
Impact : Un effectif pléthorique fait grimper les coûts opérationnels et crée des goulots d'étranglement lors des pics de production d'extrusion. Lorsque les équipements automatisés sont sous-utilisés, le débit diminue et les frais de main-d'œuvre augmentent, ce qui réduit directement les marges bénéficiaires sur les productions à grand volume de tuyaux en PVC et PPR.
Action recommandée : Déployer une architecture d’emballage centralisée où un seul opérateur supervise plusieurs stations via une interface de contrôle unifiée (IHM). Le système gère de manière autonome le comptage des tubes, l’application du film spiralé et le scellage des sachets, ne nécessitant que de brefs contrôles de supervision. Selon les normes industrielles courantes, un technicien peut superviser en toute sécurité jusqu’à quarante extrudeuses, tandis qu’une seule unité automatisée remplace efficacement trois opérateurs manuels.
🏗️ Film étirable ou feuillard PP pour la protection lors du transport
L'emballage sous film étirable offre une compression uniforme et un amortissement des vibrations supérieur à celui des sangles rigides en PP, ce qui en fait la norme industrielle pour prévenir les microfissures et les dommages causés par l'humidité lors du transport longue distance, bien que les sangles en PP restent viables pour la manutention intérieure sur de courtes distances.
Cause : Les équipes d'approvisionnement privilégient souvent le feuillard en polypropylène (PP) en raison de son coût initial plus faible et de sa facilité de retrait manuel. Ce choix néglige les fragilités mécaniques du PVC rigide lors du transport de marchandises et les limites de la fixation par points de charge.
Impact : Les sangles en polypropylène concentrent la pression en des points de contact précis au lieu de répartir la force uniformément sur le faisceau. Lors de longs transports routiers, cette contrainte localisée, combinée aux vibrations de la route, peut provoquer des microfissures dans les parois fragiles en PVC, entraînant des rejets de cargaison et une augmentation du gaspillage de matériaux.
Action recommandée : Optez pour l’emballage automatisé sous film étirable pour tout envoi de plus de 500 kilomètres ou exposé à une forte humidité. La couche de film continue exerce une pression circonférentielle constante (15 à 25 kPa), absorbe les chocs routiers et bloque les rayons UV et l’humidité. Les données vérifiées par les fournisseurs indiquent que, malgré un coût du film étirable supérieur de 40 à 60 % à celui des feuillards en polypropylène, la réduction des dommages liés au transport et des pertes de main-d’œuvre génère généralement des économies opérationnelles nettes. Pour des comparaisons de performance, consultez le tableau ci-dessous.
| Métrique | Emballage sous film étirable | Cerclage PP | Pourquoi c'est important pour les tuyaux en PVC |
|---|---|---|---|
| Compression de faisceaux | Uniforme à 360°, 15–25 kPa | 4 à 6 points, 40 à 60 kPa | Une pression uniforme empêche la déformation |
| Amortissement des vibrations | 60-70% réduction | 20-30% réduction | Les vibrations provoquent des microfissures dans le PVC |
| Barrière d'humidité | Complet (chevauchement du film >50%) | Espaces ouverts entre les sangles | L'humidité affecte la stabilité dimensionnelle |
| protection contre les UV | 95 % bloqué | Aucun | Les UV dégradent la surface du PVC |
| Déplacement du faisceau de His après 8 h | 5 – 15 mm | Les tuyaux déplacés se frottent l'un contre l'autre. | |
| Force de dégroupage | 200–400 N (nécessite un outil de coupe) | 50–100 N (coupe facile) | Compromis entre sécurité et accessibilité |
| Coût matériel | 0.15 à 0.25 $ par lot | 0.08 à 0.15 $ par paquet | 40 à 60 % plus élevé pour le film |
| Recyclabilité | PEBD (facilement recyclable) | PP (souvent contaminé) | Respect de l'environnement |
Remarque : Toutes les mesures sont des indicateurs de performance basés sur des tests effectués par les fournisseurs et sur les retours d’expérience habituels du secteur. Les performances réelles peuvent varier en fonction de l’épaisseur du film, de la tension d’emballage et de l’itinéraire de transport.
🔗 Liens connexes : Découvrez d'autres solutions
📈 Protocoles d'emballage pour tuyaux de petit diamètre (Φ16–32 mm)
Les tuyaux en PVC de petit diamètre nécessitent une application de film à faible tension spécialisée et des fermetures de sacs renforcées pour éviter le déplacement du faisceau et la déchirure du matériau, car les méthodes standard d'emballage à haute pression et de thermoscellage compromettent fréquemment l'intégrité structurelle lors de la manutention automatisée.
Cause : Les opérateurs appliquent souvent les mêmes réglages de film haute tension et les mêmes paramètres de thermoscellage standard que pour les tuyaux de plus grand diamètre aux conduites de petit diamètre. Cette approche uniforme ne tient pas compte de la légèreté et de la flexibilité des conduits de Φ16 à 32 mm, ni des limites mécaniques des matériaux d’emballage à paroi mince.
Impact : Une tension excessive lors de l’emballage écrase les tuyaux à paroi mince, tandis que les soudures thermiques standard n’adhèrent pas correctement au polyéthylène léger ni aux matériaux tissés. Il en résulte des paquets mal fixés qui se déplacent pendant le transport, provoquant la rupture des sacs, la contamination du produit et des retards dans les étapes d’assemblage ultérieures.
Action recommandée : Mettre en œuvre un protocole d’emballage spécifique pour les petits diamètres, réduisant la tension du film afin d’éviter toute déformation des parois et privilégiant les méthodes de fermeture renforcées. Pour les sacs en polyéthylène à parois fines, utiliser le thermoscellage avec un étalonnage précis de la température. Pour les sacs tissés en plastique, appliquer un ruban adhésif combiné à une double couture pour garantir l’étanchéité des coutures. Les systèmes automatisés doivent être adaptés à ces seuils de tension réduits et à ces mécanismes de scellage alternatifs, sans impacter l’efficacité globale de la ligne.
🛡️ Liste de contrôle de validation des achats
La validation des équipements automatisés d'emballage de tuyaux nécessite de vérifier la capacité de débit, l'adaptabilité du diamètre et les plages de contrôle de la tension par rapport à votre mélange de production spécifique, en veillant à ce que le système sélectionné s'intègre parfaitement aux lignes d'extrusion existantes tout en minimisant les temps d'arrêt liés aux changements de production.
Cause : Les équipes d'ingénierie approuvent fréquemment les machines d'emballage sur la base de démonstrations à vide plutôt que sur des tests de production en charge. Cette négligence conduit à des équipements inadaptés, incapables de gérer les variations de diamètre réelles ou un débit d'extrusion continu.
Impact : Les machines sous-dimensionnées peinent à gérer les variations de diamètre, ce qui entraîne des arrêts fréquents, des erreurs de comptage et du gaspillage de film. Lorsque la vitesse d'emballage ne suit pas le rythme d'extrusion, les produits finis s'accumulent, l'espace au sol est gaspillé et le rendement global des équipements (OEE) diminue considérablement.
Action recommandée : Avant d’approuver les dépenses d’investissement, vérifiez que la machine couvre toute la plage de diamètres (16–200 mm) sans recalibrage manuel. Assurez-vous que le système atteint un minimum de vingt paquets par heure tout en maintenant une précision de comptage supérieure à 99.9 % grâce à des capteurs optiques multifaisceaux. La validation finale exige de confirmer les capacités de surveillance à distance, l’accessibilité rapide au rechargement des films et les intervalles de maintenance documentés afin de garantir une fiabilité à long terme.
🔗 Voir aussi : [Équipement associé]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html )
🛡️ Note de conformité : Cet équipement est conçu pour répondre aux exigences des normes ISO et ASTM. Veuillez vérifier les certifications spécifiques auprès du fabricant avant tout achat.
⚙️ FAQ technique et opérationnelle
Les lignes d'emballage automatisées prennent en charge la production de matériaux mixtes en ajustant les paramètres de tension pour les profils PPR plus souples, tandis que les périodes de retour sur investissement varient généralement de huit à quatorze mois en fonction du déplacement de la main-d'œuvre et de la réduction des déchets, à condition que les opérateurs suivent des programmes d'entretien standardisés.
Q : Une ligne automatique peut-elle traiter à la fois les tuyaux en PVC et en PPR ?
R : Oui, à condition que la machine soit équipée d'un système de réglage de la tension. Les profilés PPR étant plus souples que le PVC, une tension de film réduite (entre 25 et 50 Newtons) est nécessaire pour éviter toute déformation des parois. Les configurations validées par le fournisseur confirment qu'une seule unité automatisée peut passer d'un matériau à l'autre sans intervention mécanique.
Q : Quel est le délai de retour sur investissement typique pour le passage du regroupement manuel au regroupement automatique ?
A: Selon les normes du secteur, le remplacement de trois opérateurs manuels par une unité automatisée génère des économies annuelles de main-d'œuvre d'environ 60 000 $ à 80 000 $, en tenant compte des salaires et des frais généraux standards. L'investissement est généralement amorti en huit à quatorze mois, selon les heures de fonctionnement quotidiennes et le coût de la main-d'œuvre locale.
Q : Dois-je changer le matériau du sac lorsque j'utilise du film étirable sur des petits tuyaux ?
R : Non. Le film étirable assure à lui seul le regroupement et la protection. Pour les tubes de 16 à 32 mm de diamètre, l'utilisation d'un film polyéthylène à paroi mince (0.04 mm d'épaisseur) avec thermoscellage constitue la solution la plus économique. Les sacs tissés ne sont nécessaires que si les utilisateurs finaux exigent expressément un emballage extérieur renforcé.
Q : Quel type de maintenance est essentiel pour maintenir la précision du comptage ?
A : Les capteurs optiques nécessitent un nettoyage quotidien pour éliminer la poussière de PVC et les résidus de fabrication, susceptibles de perturber la détection multifaisceaux. Un étalonnage doit être effectué toutes les 500 heures de fonctionnement à l'aide d'un tuyau de référence de diamètre connu. Les systèmes modernes intègrent des alertes d'autodiagnostic qui se déclenchent lorsque la précision de détection descend en dessous de 99.5 %.
Q : Comment la machine gère-t-elle les coudes de tuyaux ou les extrémités non rondes ?
A : Le convoyeur en V et la zone tampon sont conçus pour absorber les variations dimensionnelles mineures, tolérant des courbures jusqu'à 2 mm par mètre. Pour les matières premières fortement déformées, un dispositif de pré-redressage est recommandé. Les fiches techniques du fournisseur doivent indiquer clairement les limites de tolérance avant l'achat.