Résumé : Le choix d'une machine d'emballage de bobines dépend autant de la manière dont la bobine est insérée et extraite que de sa taille. Notre gamme propose quatre configurations de chargement : du roulement de la bobine et de sa descente par grue au chargement par chariot et au positionnement automatisé. Le poids des bobines varie de 20 kg pour le modèle économique à 4 500 kg pour la FPS-800. La méthode de chargement doit être compatible avec les grues et chariots élévateurs que vous utilisez déjà.
Table des Matières
- Agencement et gestion des cellules
- Quatre configurations de chargement
- Fenêtres à serpentin par modèle
- Temps de cycle et débit
- Protection de la surface de la bobine
- Services publics et sécurité
- Liste de contrôle de sélection
- FAQ technique
- Suivant
- Lecture connexe
- Références
Agencement et gestion des cellules
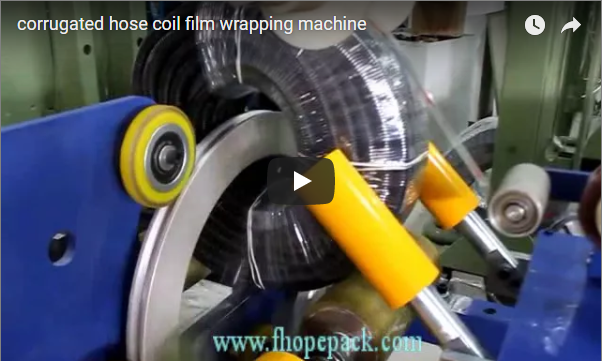
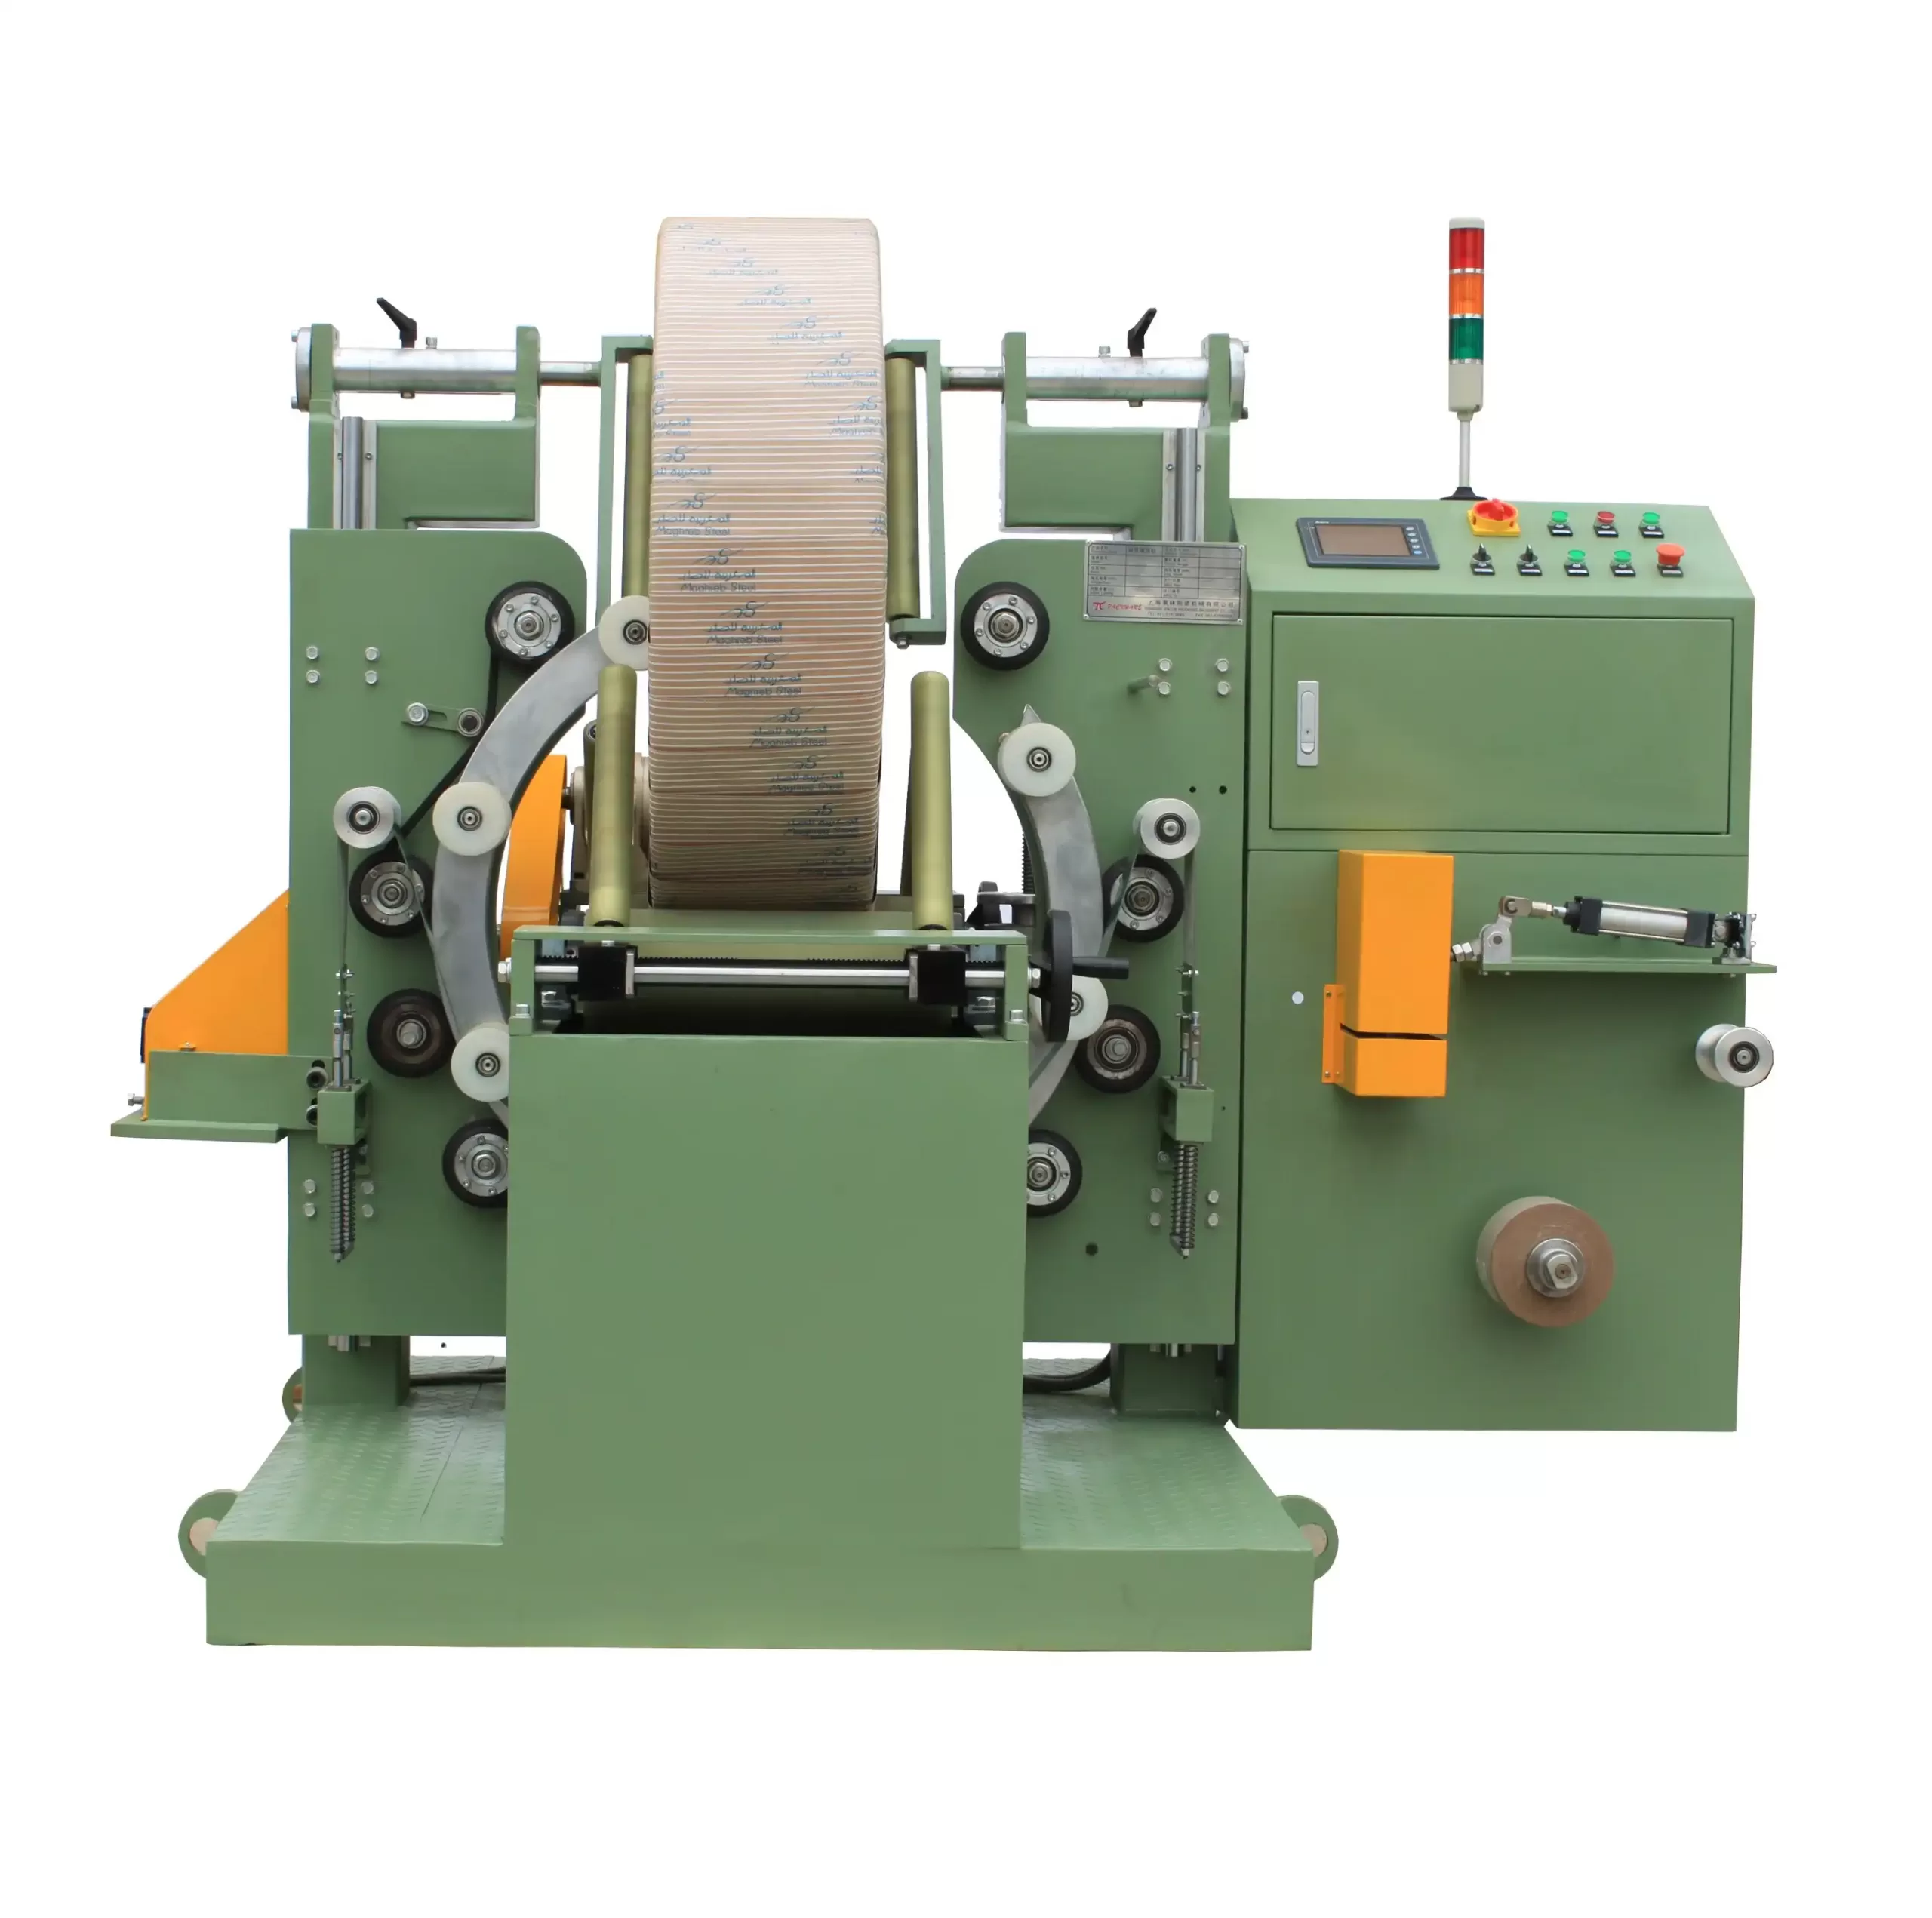
Dans une installation moderne de traitement de l'acier, l'enrouleuse de bobines fonctionne à l'intérieur d'une enceinte de sécurité entièrement verrouillée. La bobine repose horizontalement, œillet vers œillet, sur un double support en V équipé de rouleaux d'entraînement robustes. L'enroulement s'effectue lorsque l'anneau orbital à grande vitesse tourne dans l'alésage interne (œillet) de la bobine, tandis que les rouleaux de support motorisés font lentement tourner la bobine autour de son axe central, assurant ainsi un enrobage radial et circonférentiel complet.
       [ Orbital Wrapping Ring ]
               │       │
         ┌─────┼───────┼─────┐
         │     ▼ (Eye) ▼     │  <-- Ring rotates through coil eye
         │   ┌───────────┐   │
         │   │ SteelCoil │   │
         │   └───────────┘   │
         └─────────┬─────────┘
             ▲           ▲
        [PU Roller] [PU Roller] <-- Driven rollers rotate coil body
Le support en V constitue l'interface principale de manutention. Afin d'éliminer les temps d'attente des ponts roulants, les installations industrielles utilisent souvent une navette de transfert à double support : pendant qu'une bobine est automatiquement emballée, le support de stockage maintient un emballage fini prêt à être déchargé. Adapter la conception du support de l'emballeuse au pont roulant, au crochet en C ou au chariot élévateur de votre installation minimise la dépendance au pont roulant et optimise le rendement global des équipements (OEE).
Quatre configurations de chargement
La méthode de chargement détermine directement l'efficacité du cycle cellulaire, l'encombrement structurel et les niveaux d'automatisation de la ligne :
| Méthode de chargement | Modèle | Meilleur pour |
|---|---|---|
| Rouler dedans et dehors | Modèle économique | Bobines légères, lignes manuelles à faible volume |
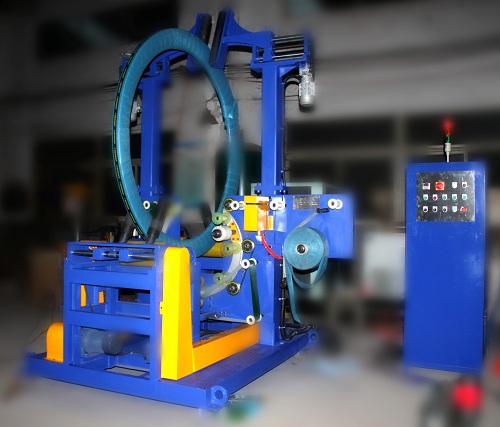
| Grue ou chariot élévateur depuis le haut | SPF-400 | Bobines lourdes et de grand diamètre extérieur dans un espace au sol restreint |
| Chariot, chargé par grue ou crochet en C | SPF-500 | Cycles automatiques avec coupe et serrage intégrés |
| Positionnement automatisé, coupe et alimentation automatiques en option | SPF-800 | Lignes de refendage et d'emballage continues à haut tonnage |
- Déroulage au niveau du sol (Économique) : Conçu pour les opérations manuelles ou avec grue légère, où les bobines roulent sur une pente douce directement dans le berceau. Convient aux bobines en bande légères et non critiques.
- Cadre à ouverture par le haut (FPS-400) : L'arche structurelle supérieure s'ouvre par actionnement pneumatique ou électromécanique, permettant à un pont roulant d'atelier ou à un chariot élévateur à mât de descendre verticalement les bobines dans la selle sans interférence de dégagement aux extrémités.
- Navettes de chariots automatisées (FPS-500) : Les bobines sont déposées sur un chariot de transfert externe, à l'extérieur de la barrière de sécurité. Ce chariot motorisé se déplace ensuite dans la zone d'emballage, dissociant ainsi le déploiement par grue de l'usine du cycle d'emballage.
- Positionnement en ligne motorisé (FPS-800) : Intègre des tables à rouleaux motorisées bidirectionnelles et des stations de centrage pour aligner automatiquement les bobines lourdes, prenant en charge les cellules d'emballage continues sans surveillance.
Fenêtres à serpentin par modèle
Le choix du modèle approprié nécessite de vérifier que les dimensions minimales et maximales de votre bobine correspondent à la section transversale de l'anneau et à l'entraxe des rouleaux :
| Paramètre | Économique | SPF-400 | SPF-500 | SPF-800 |
|---|---|---|---|---|
| Plage de diamètres d'identification de la bobine | 508 – 610 mm | 508 ou 610 mm | 508 ou 610 mm | 400 – 950 mm |
| Plage de diamètre extérieur de la bobine | 600 – 1,200 mm | 800 – 1,400 mm | 700 – 1,400 mm | 700 – 1,600 mm |
| Plage de largeur de bobine | 100 – 300 mm | 100 – 400 mm | 200 – 500 mm | 400 – 850 mm |
| capacité de charge de la bobine | 20-1,000 kg | 100-2,000 kg | 80-1,000 kg | 500-4,500 kg |
| Puissance motrice | 1.5kW | 4.0kW | 2.0kW | Spécifique au projet (environ 5.5–11 kW) |
Règle de dimensionnement en ingénierie : Le diamètre intérieur de l'anneau (ID_ring) doit satisfaire l'enveloppe géométrique de la section transversale de la bobine :
ID_ring ≥ √[ (OD - ID)² / 4 + Width² ] + C
où C ≥ 250 mm représente le dégagement physique requis pour le chariot de film rotatif et la tête de distribution pré-étirée.
Exemple de sélection : Une bobine refendue de 1 500 kg, de diamètre intérieur 610 mm, de diamètre extérieur 1 300 mm et de largeur 350 mm, est compatible avec le chargement par le haut du FPS-400. Une bobine maîtresse de 3 500 kg et de largeur 600 mm nécessite la capacité structurelle et le couple moteur du FPS-800.
Temps de cycle et débit
Le temps d'emballage nominal diffère sensiblement de la capacité opérationnelle de l'atelier en raison des frais généraux liés au chargement et au déchargement :
| Modèle | cycle d'emballage pur | Maximum théorique | Production réelle en ligne (avec grue/chariot élévateur) |
|---|---|---|---|
| SPF-500 | 20 à 45 s par bobine | 80 à 180 spires/heure (3 600 ÷ T_wrap) | 25 à 45 bobines/heure (limité par la manutention) |
| SPF-800 | 45 à 90 s par bobine | 40 à 80 bobines/heure | 20 à 45 bobines/heure (automatisation intégrée) |
Le temps de cycle total par bobine est calculé comme suit :
T_total = T_load + T_wrap + T_clamp_cut + T_unload
Bien que l'anneau orbital puisse effectuer l'enroulement en 30 secondes, les ponts roulants desservant plusieurs postes de production introduisent généralement un délai de transit de 60 à 120 secondes par bobine. L'intégration d'un chariot navette automatisé ou d'un système de mise en place motorisé permet de réduire ce délai en autorisant la mise en place parallèle des bobines en aval.
Protection de la surface de la bobine
Il est essentiel, lors de l'emballage, d'éviter les marques mécaniques, les brûlures par frottement et la corrosion atmosphérique pour les aciers laminés à froid, galvanisés et inoxydables de grande valeur :
- Revêtement de rouleau en polyuréthane (PU) : Les corps des rouleaux des modèles FPS-400 et FPS-800 sont vulcanisés avec du polyuréthane à haute dureté (Shore A 90–95). Ceci empêche le contact métal sur métal, éliminant ainsi les rayures superficielles, les marques de glissement des rouleaux et les plis sur les bords.
- Consommables d'emballage : Compatible avec le film étirable en PEBDL, le film anticorrosion VCI, le papier crêpe neutre, le ruban tissé en PEHD et les films de protection en PVC.
- Emballage synchrone bimatière : Les FPS-400, FPS-500 et FPS-800 prennent en charge les porte-outils à double distributeur pour appliquer deux couches simultanément en un seul passage (par exemple : film VCI interne pour l'inhibition de la corrosion plus film tissé externe pour la résistance à la perforation mécanique).
- Rapport de chevauchement programmable : Les variateurs de fréquence électroniques à anneau et à rouleau permettent d'ajuster précisément les taux de chevauchement entre 10 % et 90 % via l'écran IHM, maintenant ainsi l'intégrité étanche à l'humidité aussi bien sur les bobines à fente étroite que sur les bobines à fente large.
Services publics et sécurité
| Paramètre / Utilitaire | Exigence technique |
|---|---|
| alimentation électrique | 380 V (±10%), 50 Hz, triphasé + PE (FPS-800 prend en charge 415 V / 480 V, 50/60 Hz) |
| Alimentation pneumatique | 0.4–0.6 MPa (4–6 bar), air instrument sec et filtré |
| dimensions du noyau du film étirable | Diamètre intérieur : 50 mm / 76 mm ; diamètre extérieur du rouleau de film : 100–450 mm ; largeur : 100–150 mm |
| Le niveau de bruit | ≤ 78 dB(A) à 1.0 m de périmètre de fonctionnement |
Toutes les emballeuses automatisées sont conformes aux normes internationales en matière de machines. Les machines destinées aux marchés CE sont conçues et évaluées selon les critères suivants :
- ISO 12100:2010 : Sécurité des machines — Principes généraux de conception, d'évaluation des risques et de réduction des risques.
- ET 415-10: 2014: Sécurité des machines d'emballage — Exigences générales.
- Les dispositifs de verrouillage physique standard comprennent une clôture périmétrique robuste, des barrières immatérielles de sécurité optiques de catégorie 4 au niveau du portail de chargement, des interrupteurs de déconnexion LOTO à clé et des freins annulaires électromagnétiques de sécurité.
Liste de contrôle de sélection pour l'emballage et la manutention des bobines
- Enveloppe dimensionnelle de la bobine : Confirmer les valeurs minimales et maximales de diamètre intérieur, de diamètre extérieur, de largeur et de poids.
- Gestion logistique : Pont roulant, crochet en C, chariot élévateur à contrepoids, poutre mobile ou chariot porte-bobines.
- Objectifs de débit : Objectifs de bobines par heure et de taux d'utilisation des grues sur les lignes adjacentes.
- Pack de protection : Emballage monocouche vs. emballage bicouche (VCI + film tissé/étirable).
- Sensibilité de surface : Surfaces finies brutes, polies miroir, peintes ou huilées nécessitant des profils de rouleaux en polyuréthane personnalisés.
- Intégration au sol : Limitations d'emprise au sol, disposition des clôtures de sécurité et zonage interconnecté.
FAQ technique
Q : Quel modèle d'enrouleur est optimal pour le chargement par pont roulant ? R : Le FPS-400. Sa structure de cadre à ouverture supérieure permet aux ponts roulants et aux crochets en C de descendre les bobines directement dans la selle de support par le haut sans restrictions de dégagement horizontal, manipulant des bobines jusqu'à 2 000 kg et 1 400 mm de diamètre extérieur.
Q : Quelle est l'option la plus économique pour les bobines légères en faible volume ? R : Le modèle économique. Les bobines de 20 kg à 1 000 kg sont chargées et déchargées sur des rampes au niveau du sol, ce qui le rend idéal pour le traitement par lots décentralisé ou les lignes de refendage secondaire.
Q : Comment est calculé le débit réel du FPS-500 ? R : Bien que l'anneau d'enroulement termine son cycle en 20 à 45 secondes (ce qui donne une vitesse théorique de 80 à 180 bobines/heure), la production réelle de l'usine est en moyenne de 25 à 45 bobines/heure en raison des temps de chargement et de déchargement manuels ou dépendants d'une grue.
Q : Peut-on appliquer un inhibiteur de corrosion (VCI) et un film étirable en une seule opération ? R : Oui. Les FPS-400, FPS-500 et FPS-800 peuvent être équipés de distributeurs à double bobine synchronisés pour appliquer simultanément le papier/film VCI intérieur et le film étirable de protection extérieur.
Q : Comment sont prises en charge les bobines mères de plus de 2 000 kg ? R : Le FPS-800 est conçu spécifiquement pour les cycles de service intensifs, manipulant des bobines de 500 kg à 4 500 kg (avec des cadres personnalisés configurables jusqu’à 10 000 kg) grâce à des ensembles d’entraînement renforcés et des rouleaux de positionnement motorisés.
Suivant
Pour configurer une station d'emballage de bobines optimisée pour votre installation :
- Soumettez votre matrice de bobines : Veuillez envoyer les dimensions minimales et maximales des bobines, leur poids et le schéma actuel de manutention de l'installation à info@fhopepack.com.
- Recevez une proposition d'ingénierie sous 48 heures : Obtenez un plan d'implantation intégré, les spécifications du modèle, une simulation du temps de cycle et une matrice des besoins en services publics.
- Étude de site et validation technique : Finalisez les dispositifs de sécurité mécaniques, les zones de levage de la grue et les détails d'intégration avec notre équipe d'ingénierie.
Lecture connexe
- gamme de machines d'enroulement de bobines d'acier
- Bobineuse robuste FPS-400
- Bobine à œillet FPS-500
- Bobineuse automatisée FPS-800
- Ligne automatique d'emballage de bobines
Références
- Modèle économique : page sur les machines économiques d'enroulement de bobines d'acier
- FPS-400 : Page FPS-400
- FPS-500 : Page FPS-500
- FPS-800 : Page FPS-800
- Machine en action : Notre vidéo sur notre machine à bobiner est disponible sur YouTube.
- Portée des normes : ISO 12100: 2010, EN 415-10: 2014
Dernière mise à jour : 04/10/2026