Résumé : L' enroulement manuel d'une bobine est soumis aux aléas de l'équipe. Le conditionnement des bobines repose sur trois facteurs clés : la charge de travail nécessaire pour chaque enroulement, la régularité du maintien de la charge par le film et la capacité de la ligne à suivre la cadence de l'enrouleuse. Nous proposons des postes manuels et des lignes automatisées ; le choix de la solution la plus adaptée dépend de vos volumes et des dimensions de vos bobines.
Table des Matières
- Les quatre éléments à peser
- enroulement manuel
- La ligne de bobine automatisée
- Alimentation et positionnement
- Le poste d'emballage de bagues
- Sangle et fermeture
- Configuration typique
- Ce que montre la vidéo
- Liste de contrôle de sélection
- Commandes et sécurité
- FAQ technique
- Suivant
- Lecture connexe
- Sources et normes
Les quatre éléments à peser
Le choix des équipements d'emballage de bobines repose sur quatre critères. Le coût de la main-d'œuvre correspond aux dépenses liées au personnel présent sur le poste de travail. L'intégrité de l'emballage dépend de la capacité du film et des sangles à maintenir la charge pendant le transport. Le débit, quant à lui, vérifie si l'emballage suit la cadence de l'enrouleur en amont. Enfin, la complexité de la ligne correspond aux exigences imposées au sol, au système d'alimentation en air et au tableau électrique.
La plupart des erreurs d'approvisionnement proviennent du choix d'une vitesse sans avoir préalablement réglé la question du centrage de la bobine, car un enroulement décentré se déplace pendant le transport, quelle que soit la vitesse à laquelle il a été réalisé.
enroulement manuel
Un poste manuel comprend un dérouleur de film, une machine à cercler portative et quelques opérateurs. Ces derniers positionnent le rouleau, appliquent le film manuellement et tendent des feuillards en acier ou en PET autour.
Elle fonctionne à faible volume et avec une faible variété. Son principal inconvénient est la constance : la tension appliquée manuellement varie d'un enroulement à l'autre, et le temps de traitement par bobine est maximal lorsque la ligne est en attente.
La ligne de bobine automatisée
Une ligne automatisée transporte la bobine à travers des postes de travail synchronisés sur un convoyeur à chaîne. Un anneau d'enroulement enroule le film autour de la bobine immobile, une unité de cerclage applique des feuillards tendus, et le cycle se déroule de manière contrôlée. La ligne est conçue sur mesure en fonction des dimensions des bobines et de la cadence souhaitées.
Alimentation et positionnement
La bobine arrive sur le convoyeur et passe devant un poste de détection. Des capteurs repèrent sa position, des bras de centrage alignent l'axe du diamètre intérieur avec le centre de l'anneau d'enroulement, et l'enroulement se dépose alors sur une bobine centrée et non décalée.
Le positionnement est la première chose que fait l'emballage automatisé, car rien d'autre ne peut corriger un départ décentré.
Le poste d'emballage de bagues
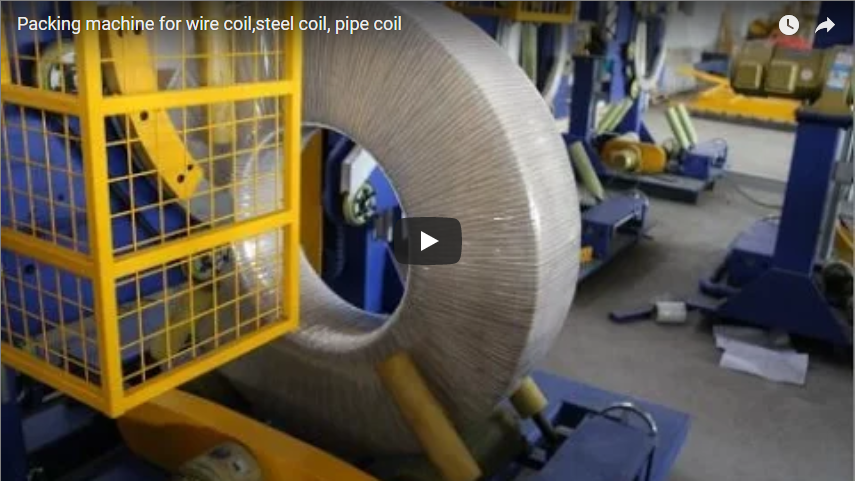
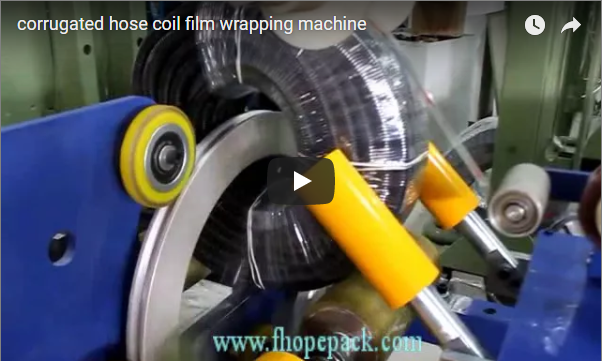
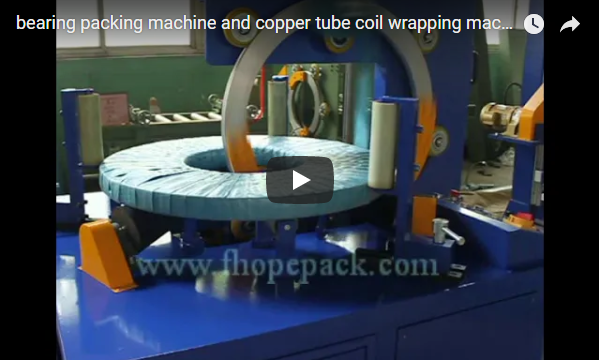
À la station d'emballage, la bobine reste immobile tandis que l'anneau de film tourne autour d'elle, déposant le film avec un chevauchement contrôlé. Des rouleaux de pré-étirage tendent le film avant son application, et la tension est maintenue par le système d'entraînement et non par l'opérateur.
Le résultat est une couverture avec une compression uniforme et un chevauchement constant d'une bobine à l'autre, ce qui permet de maintenir la charge bien tendue malgré les vibrations dues au transport.
Sangle et fermeture
Après l'emballage, la banderoleuse applique les sangles à des points de tension prédéfinis, la tension étant calibrée en fonction de la charge. Le PET convient aux charges qui se tassent et nécessitent une certaine reprise de tension ; l'acier est idéal pour les bords lourds et rigides. Lorsque les bords requièrent un renforcement supplémentaire, une scelleuse automatique ou un bande de rétraction complète le cerclage, et le choix de la bande est défini pour chaque projet.
Configuration typique
Les chiffres ci-dessous correspondent aux enveloppes initiales courantes pour cette catégorie de machines et sont confirmés pour chaque projet.
| Paramètre | Plage de valeurs typique, confirmée par projet |
|---|---|
| Tailles de bobine | Enveloppe personnalisée en fonction du diamètre intérieur et extérieur, de la largeur et du poids de la bobine, sélection par projet |
| Convoyeur | Convoyeur à chaîne dimensionné en fonction de la largeur de la bobine |
| Emballage | anneau rotatif avec contrôle de pré-étirement et de chevauchement |
| Baguage | acier ou PET, tension réglée par charge |
| Sortie | Cycle de ligne réglé sur la vitesse d'enroulement en amont, sélection par projet |
| alimentation électrique | Alimentation triphasée 380 V 50 Hz ou monophasée 220 V pour les stations d'éclairage, sélectionnée en fonction du projet. |
Ce que montre la vidéo
Notre vidéo montre une ligne automatisée d'enroulement d'une bobine sur un convoyeur, puis son acheminement vers le cerclage. Il s'agit d'une démonstration générale ; les dimensions des bobines, la cadence de production et l'agencement de la ligne seront confirmés avec nous pour chaque projet.
Liste de contrôle de sélection
| Questionne toi | Confirmer par projet |
|---|---|
| Bobines par jour | poste manuel vs ligne automatisée |
| Tailles de bobine | convoyeur et enveloppe annulaire |
| Mode de transport | film et feuillard nécessaires par chargement |
| rythme en amont | Sortie ligne correspondant à l'enrouleur |
| Espace au sol | agencement et services disponibles |
| alimentation électrique | tension, phase et fréquence sur site |
Commandes et sécurité
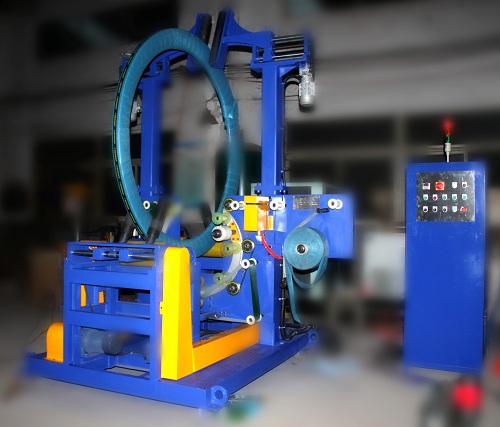
La ligne est pilotée par un panneau de commande équipé d'un arrêt d'urgence à chaque station. Des dispositifs de sécurité empêchent l'opérateur de se déplacer entre les convoyeurs et la tête de cerclage. L'anneau d'emballage est protégé aux endroits où le cycle est automatique. Veillez à maintenir la zone dégagée pendant le fonctionnement de la ligne et suivez les instructions du manuel d'utilisation pour les contrôles de routine.
FAQ technique
Q : Poste manuel ou ligne automatisée ? R : Pour les faibles volumes, un poste manuel ou semi-automatique convient ; pour les volumes plus importants, une ligne automatisée offre un meilleur rendement et une production plus constante. Nous adaptons la solution en fonction des volumes de chaque projet.
Q : Pourquoi le centrage de la bobine est-il primordial ? R : Un enroulement décentré se déplace pendant le transport et engendre des pertes de temps de repositionnement ; un alignement correct avant l'enroulement fait toute la différence entre une charge stable et une charge à retravailler.
Q : Quel film et quel feuillard sont utilisés ? R : Film étirable avec pré-tension, et feuillard en acier ou PET tendu en fonction de la charge. À confirmer pour chaque projet.
Q : La ligne peut-elle suivre le rythme de l'enrouleuse ? R : Le débit de sortie est réglé pour correspondre au taux d'enroulement en amont, de sorte que l'enroulement ne devienne pas le goulot d'étranglement.
Q : Quelles sont les dimensions de bobines prises en charge ? R : Le convoyeur et l'anneau sont dimensionnés en fonction de votre plage de diamètres intérieur et extérieur, de votre largeur et de votre poids pour chaque projet.
Suivant
- Envoyez-nous un e-mail à info@fhopepack.com en précisant les dimensions de vos bobines, leurs volumes et votre vitesse d'enroulement en amont.
- Nous envoyons un tableau comparatif des stations et des lignes ainsi qu'un plan d'aménagement sous 48 heures.
- Nous organisons une visite des lieux pour confirmer les services et la surface au sol.
Lecture connexe
- Machine d'emballage de bobines de fil avec mouvement de la station d'emballage
- Machine de compression de bobines de fil et machines de cerclage PET
- Basculeur de bobines d'acier avec service personnalisé
- Gammes de machines d'emballage FHOPE
Sources et normes
- ISO 12100:2010 — Sécurité des machines. Principes généraux de conception, d'évaluation des risques et de réduction des risques
- EN 415-10:2014 — Sécurité des machines d'emballage. Exigences générales
- EN ISO 13849-1:2023 — Sécurité des machines. Parties des systèmes de commande relatives à la sécurité
- Vidéo de démonstration de la ligne d'emballage automatisée de bobines FHOPE. Présentation à titre de démonstration générale ; les dimensions des bobines, la cadence et la disposition sont conformes aux spécificités de chaque projet.
Dernière mise à jour : 10/10/2026