Résumé Notre ensacheuse à manchons pour tubes fonctionne comme une machine flow-pack adaptée aux produits longs. Elle forme un film en tube autour de chaque tube lors de son passage, le scelle et le coupe à la longueur voulue, de sorte que chaque tube est emballé individuellement . Le manchon protège des rayures pendant le transport et évite que les tubes ne frottent les uns contre les autres dans le paquet. Un tunnel de rétraction peut être utilisé ensuite pour un emballage plus compact, mais la plupart des clients s'en passent.
Table des Matières
- Comment fonctionne l'ensacheuse à manches
- Pourquoi gainer chaque tuyau ?
- Manches seules ou manches et rétrécissement
- Dimensionnement du film
- Adapter la vitesse du laminoir à tubes
- ensacheuse à manchons ou ensacheuse à paquets
- Liste de contrôle de sélection
- FAQ technique
- Suivant
- Lecture connexe
- Références
Comment fonctionne l'ensacheuse à manches
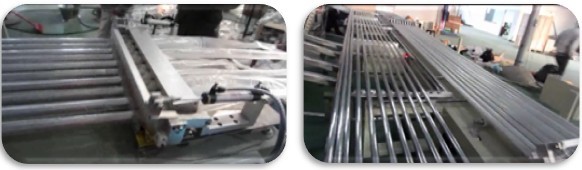
Le tuyau arrive sur le convoyeur d'alimentation et est acheminé vers la section de formage. Le film provenant de la bobine est enroulé autour du tuyau pour former un tube, et une soudure longitudinale le scelle par le dessous. Lorsque l'extrémité du tuyau passe les mâchoires de soudure transversale, celles-ci se referment derrière, scellent le tube et le coupent. Le tuyau sort dans un manchon fermé, et le tuyau suivant est déjà en cours d'insertion dans le film. Cette séquence automatisée d'ensachage et de scellage de tuyaux individuels élimine l'alimentation manuelle et emballe chaque produit en continu [évaluation du fabricant].
[Infeed Conveyor] ──> [Film Former + Longitudinal Fin Seal] ──> [Optical End Detection] ──> [Cross-Seal & Cut Jaws] ──> [Protected Sleeved Pipe]L'écran tactile contrôle l'ensachage à longueur variable. La machine détecte l'extrémité de chaque tube grâce à des capteurs optiques lors de son passage et place la soudure transversale juste derrière, permettant ainsi le traitement en ligne de tubes de longueurs différentes sans changement mécanique. Le même écran IHM permet de régler la température et le temps de maintien de la soudure, paramètres qui s'adaptent en fonction du type de film ou de son épaisseur. Un arrêt d'urgence est monté sur le côté du châssis, à portée de main de l'opérateur au niveau du poste d'alimentation.
Pourquoi gainer chaque tuyau ?
Un faisceau de tubes en acier au carbone ou inoxydable nus est généralement emballé métal sur métal. Lors du chargement, du levage par grue, du transport routier et du déchargement, les tubes glissent les uns contre les autres. Chaque mouvement peut laisser des éraflures, des abrasions ou des rayures sur une surface polie, décapée ou revêtue. De plus, un faisceau principal sanglé frotte contre les faisceaux adjacents, les montants de la remorque et les élingues de chargement.
Un manchon de protection appliqué sur chaque tube crée une barrière polymère continue entre toutes les surfaces de contact métalliques. Ce film n'a pas besoin d'être ultra-résistant ni rétractable ; il doit simplement rester intact et adhérer au tube depuis la table de sortie de l'usine jusqu'au rack de réception du client. C'est pourquoi un manchon de protection non rétractable convient à la plupart des tubes industriels en acier et en inox.
Les tuyaux doivent être emballés à sec et refroidis à température ambiante. Bien qu'une gaine étanche protège les tuyaux de la poussière et de l'humidité ambiantes, l'emballage d'acier au carbone humide ou chaud emprisonne l'humidité résiduelle, ce qui peut entraîner de la condensation, des taches en surface ou une corrosion éclair sous le film isolant.
Manches seules ou manches et rétrécissement
| Configuration du pack | Ce que cela ajoute | Quand le choisir |
|---|---|---|
| Manche seulement | Protection contre les rayures, tuyaux maintenus séparés dans le faisceau principal | La plupart des tuyaux commerciaux en acier, de construction et en acier inoxydable [classement du fabricant] |
| Manchon et tunnel de rétraction | Film appliqué fermement sur l'extérieur du tube, élimination des bavures, présentation plus soignée | Tubes de vente au détail, tuyaux chromés destinés aux consommateurs ou présentoirs où l'esthétique stimule les ventes |
Le tunnel de rétraction applique de l'air chaud contrôlé sur le tube gainé, juste en aval des mâchoires de coupe, ce qui rétracte le film plastique sur la circonférence du tube. L'intégration d'un tunnel augmente l'encombrement total de la ligne et la consommation électrique. Nous recommandons un tunnel de rétraction uniquement lorsque l'utilisateur final exige une finition visuelle parfaitement ajustée. La protection contre les rayures lors du transport reste identique dans les deux configurations.
Dimensionnement du film
Les rouleaux de film plat continu standard — principalement des mélanges de PEBD ou de PEHD [norme du fabricant] — doivent recouvrir entièrement le périmètre du tuyau tout en fournissant une marge de matériau suffisante pour le joint d'étanchéité longitudinal inférieur.
Règle de calcul de la largeur du film :
Film width ≈ π × pipe OD + 2 × fin seal height + clearance
Calcul détaillé pour un tube de 48.3 mm de diamètre extérieur avec un joint à ailettes de 10 mm et un jeu de process de 10 mm [à titre indicatif] :
| Paramètre | Dimension / Valeur |
|---|---|
| Diamètre extérieur du tuyau (DE) | 48.3 mm |
| Périmètre du tuyau (π × 48.3 mm) | 151.7 mm |
| Tolérance de la bride du joint d'étanchéité à ailettes (2 × 10 mm) | 20 mm |
| Jeu de formage mécanique | 10 mm |
| Largeur de film requise pour le rouleau | 182 mm |
La quantité totale de film consommée par tuyau correspond à la longueur nominale du tuyau, augmentée des tolérances pour les deux extrémités scellées et les marges de coupe. Le passage à une autre famille de diamètres extérieurs de tuyau nécessite le montage d'une bobine de largeur adaptée et le réglage des guides d'épaulement de formage en fonction de la nouvelle géométrie. Un manchon libre requiert une marge de jeu plus importante lors du formage qu'un manchon rétreint en ligne, car la contraction thermique resserre l'excédent de film lors des étapes de traitement ultérieures.
Adapter la vitesse du laminoir à tubes
L'ensacheuse automatique doit ensacher les produits à une cadence linéaire égale ou supérieure à la cadence de coupe du laminoir ou de la scierie en amont. Les deux processus doivent être convertis et évalués en mètres par minute (m/min).
Exemple de dimensionnement : Un laminoir produisant des tuyaux de 6 m avec un cycle de coupe de 10 secondes délivre 6 tuyaux par minute [à titre indicatif] :
| Paramètre du cycle de broyage | Valeur d'ingénierie |
|---|---|
| Longueur du tuyau fini | 6 m |
| Temps de cycle du moulin | 10 secondes par tuyau |
| Taux de livraison (60 s / 10 s) | 6 tuyaux/min |
| Vitesse du broyeur linéaire (6 tuyaux × 6 m) | 36 m/min |
Un espace mécanique entre les tubes doit être ajouté à la vitesse de la ligne. Les mâchoires de scellage transversal et de sectionnement nécessitent un espace ouvert entre l'extrémité arrière du tube principal et l'extrémité avant du tube secondaire pour se fermer et couper sans heurter l'acier. L'alimentation de l'ensacheuse est conçue pour fonctionner plus vite que la table de sortie du laminoir afin de créer automatiquement cet espace, entraînant le film continu à travers la séparation. Les systèmes d'emballage doivent toujours être spécifiés avec une marge de débit de 15 % à 25 % supérieure à la production du laminoir pour rétablir la cadence de la ligne après les changements de bobines.
ensacheuse à manchons ou ensacheuse à paquets
| Architecture des machines | Produits par paquet | Champ d'application principal |
|---|---|---|
| Ensacheuse à manchon (Flow-Pack continu) | Un seul tuyau par manchon | Acier de haute qualité, acier inoxydable poli, laiton et tuyaux revêtus qui ne doivent pas entrer en contact métal sur métal [norme du fabricant] |
| Ensacheuse à lots (Automatique série B / Ensacheuse) | 3, 6, 10+ tuyaux regroupés par paquet | Conduits en plastique rigide (PVC, PPR, PE) ou faisceaux de tuyaux non critiques rassemblés, comptés et ensachés ensemble [norme du fabricant] |
L'ensacheuse en faisceaux compte, dispose en couches, aligne et insère un groupe de tuyaux pré-assemblés dans un seul sac ou manchon. Si l'ensachage en faisceaux sécurise les ensembles de plusieurs tuyaux et les protège des projections de la route, le contact interne entre les tuyaux reste exposé. Pour les tuyaux métalliques de grande valeur présentant des finitions de précision, le gainage individuel continu avant le cerclage en faisceaux constitue la méthode de prévention des dommages par excellence.
Liste de contrôle pour la sélection d'une ensacheuse à manchons tubulaires
- Plage de diamètres extérieurs des tuyaux: Diamètre extérieur minimum et maximum dans le catalogue de produits.
- longueurs de tuyaux: Longueurs de coupe fixes versus longueurs de fraisage mixtes aléatoires.
- vitesse de la ligne de broyage: Fréquence de coupure et puissance de crête maximale (tubes/min et m/min).
- Spécifications de surfacePoli miroir, étiré à froid, revêtu de poudre ou laminé à chaud nu.
- Objectif de l'emballage: Isolation anti-rayures par manchon fonctionnel uniquement vs. enveloppement serré par tunnel rétractable.
- Sélection de filmsRouleau standard en PE/PEHD, épaisseur en microns, impression unie ou de marque.
- étape en avalCollecte manuelle, cerclage automatique en ligne ou emballage en caisses de bois.
FAQ technique
Q : Chaque tuyau a-t-il son propre sac ? R : Oui. La machine replie en continu un film plat autour de chaque tuyau qui passe, crée un joint d’étanchéité continu au fond, puis scelle et découpe derrière l’extrémité du tuyau pour isoler chaque élément dans sa propre gaine de protection [norme du fabricant].
Q : Ai-je besoin d’un tunnel de rétraction en ligne ? R : Non, pour la protection pendant le transport. Une gaine thermorétractable non fixée isole les surfaces et empêche tout frottement métal contre métal dans les lots. Le tunnel de rétraction est une option purement esthétique, améliorant l’attrait visuel en magasin.
Q : La machine d’ensachage à manchons peut-elle traiter automatiquement des tuyaux de longueurs différentes ? R : Oui. En mode longueur variable, des capteurs de suivi optique intégrés surveillent en temps réel le bord de fuite de chaque tuyau, déclenchant le scellement transversal et la coupe des mâchoires derrière chaque tuyau sans nécessiter de changement d’outillage.
Q : Comment calcule-t-on la largeur correcte d'un film plat ?
A : Calculez la circonférence du tuyau (π × ODAjoutez deux fois la hauteur du joint d'étanchéité longitudinal et tenez compte du jeu de process. Par exemple, un tuyau de 48.3 mm de diamètre extérieur avec un joint de 10 mm et un jeu de 10 mm nécessite un rouleau de film d'environ 182 mm de large [à titre indicatif].
Q : Quels réglages sont nécessaires lors du changement des dimensions du film ou du tube ? R : Le changement du type de polymère ou de l’épaisseur du film nécessite la mise à jour de la température et du temps de maintien de la barre de scellage sur l’écran tactile. Le changement du diamètre extérieur du tube nécessite le réglage de la largeur du rouleau de film correspondant et le réajustement des guides de la boîte de formage.
Suivant
Nous concevons et intégrons des systèmes d'ensachage de manchons de tubes adaptés aux sorties existantes des laminoirs à tubes :
- Soumettez votre plan d'aménagement: Transmettez vos programmes de diamètre extérieur de tuyaux, vos distributions de longueur et vos vitesses de sortie de ligne de laminage à info@fhopepack.com.
- Vous recevrez une proposition formelle sous 48 heures.: Comprend les calculs dimensionnels du film en rouleau, l'adaptation de la vitesse de ligne et les schémas d'intégration de l'encombrement.
- Planifier une revue technique: Inspectez les hauteurs de sortie du broyeur, les transferts de la table de sortie et l'espace au sol disponible.
Lecture connexe
- Machine d'ensachage automatique de tuyaux, série B
- Machine à emballer de sac de tuyau
- Vidéo : Machine d'emballage de sacs en PVC
- machine d'emballage de sacs à tuyau unique
- Machine automatique de fabrication et d'ensachage de faisceaux de tuyaux en plastique
Références
- Mécanismes de manchonnage et d'étanchéité continus pour tubes uniques : Normes d'ingénierie d'emballage FHOPE, 04/10/2026
- Solutions d'automatisation d'ensachage à tuyau unique : Systèmes d'emballage monotubes FHOPE
- Équipement de regroupement et d'ensachage de faisceaux multicanaux : Ligne d'ensachage de faisceaux de tuyaux FHOPE
- Spécifications d'emballage des tuyaux de la série B : Page de la machine d'ensachage automatique de tuyaux FHOPE
- Démonstrations fonctionnelles des machines : Série d'ingénierie d'emballage de tuyaux FHOPE
- Formules de dimensionnement de film et modèles de synchronisation de la fréquence de lignes : calculs techniques, valeurs illustratives
Dernière mise à jour : 29/10/2026





