
Qu'est-ce qui rend une machine d'emballage automatique de sacs en tubes d'acier essentielle pour des opérations rationalisées ?
J'ai constaté à quel point un emballage manuel lent peut perturber les flux de travail. Les employés peinent à suivre les commandes, et un ensachage irrégulier entraîne des pertes de temps, des tubes endommagés et des erreurs d'expédition coûteuses.
Une machine d'emballage automatique pour tubes d'acier résout ces problèmes récurrents. Elle simplifie les opérations d'emballage grâce à une tension optimale, des fermetures uniformes et une réduction des interventions manuelles. Elle protège également chaque tube des agressions extérieures. Les clients constatent une diminution des expéditions endommagées, tandis que les opérateurs bénéficient de processus plus fluides.
Je suis convaincu que cette solution est bénéfique pour de nombreuses lignes de production. Je souhaite montrer comment la technologie d'ensachage automatisé réduit la charge de travail, améliore la qualité et permet des configurations flexibles. Cette approche permet d'obtenir un environnement plus efficace, capable de gérer des charges de travail importantes sans compromettre la régularité.
Comment l’ensachage automatisé améliore-t-il l’efficacité et la protection des produits ?
Je constate que de nombreuses usines rencontrent des difficultés avec des tubes mal emballés ou des joints mal scellés. Cela entraîne souvent des dommages lors du transport ou une contamination par la poussière ou l'humidité.
Une ensacheuse automatisée résout ces problèmes en scellant les tubes en acier avec une couverture et une tension uniformes. Elle élimine les incertitudes du personnel, garantit la bonne longueur du sac et évite les bords lâches.
Je constate qu'une automatisation précise permet également de gérer les cycles répétitifs sans fatigue. Cela permet de maintenir une cadence élevée et une qualité de produit stable. Les lignes évitent les reprises, bénéficient de délais de conditionnement plus courts et satisfont les clients de manière plus fiable.
Maximiser la fiabilité et préserver les tubes en acier
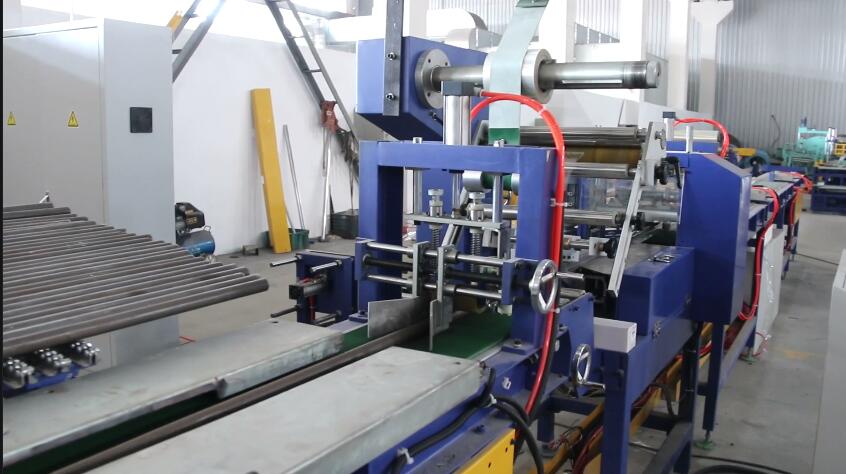
Application uniforme des sacs
Les tubes en acier nécessitent une protection adéquate contre la saleté et l'humidité. Des machines automatisées détectent la longueur ou le diamètre des tubes à l'aide de capteurs ou de mesures prédéfinies. Elles ajustent le film du sac à la taille souhaitée, ferment l'extrémité ouverte et découpent le film avec précision. Cela élimine les frustrations liées aux approximations et aux rubans de mesure. Lorsque chaque tube est entièrement protégé, le taux de produits endommagés diminue considérablement.
Prévention des dommages aux bords
Je constate souvent la formation de petites bosses ou d'arêtes vives lorsque les employés peinent à ensacher manuellement. Le sac peut s'accrocher à la surface du tube, provoquant une déchirure ou une friction. Des systèmes automatisés guident le sac le long d'un trajet contrôlé. Ils maintiennent la tension à un niveau sûr pour éviter de solliciter la surface du tube. Cette approche élimine les bosses et les glissements fréquents lors de l'ensachage manuel, préservant ainsi l'intégrité des bords.
Débit rationalisé
Les commandes volumineuses peuvent submerger le personnel, qui doit charger et sceller manuellement les sacs. Lorsqu'une machine gère l'ensemble du cycle d'emballage, la ligne avance rapidement. Les opérateurs chargent simplement les tubes sur un convoyeur ou une zone de préparation. La machine les emballe séquentiellement. Cette rapidité réduit les interruptions de production et libère le personnel pour se concentrer sur les inspections finales ou des tâches spécialisées.
Protection des surfaces et des finitions
Les tubes en acier présentent souvent des revêtements ou des finitions qui rouillent facilement s'ils sont exposés à l'humidité. Un sac automatisé maintient un environnement contrôlé autour du tube. Il le protège de l'humidité ambiante et de la poussière. Ceci est particulièrement important pour les expéditions longue distance. Toute rayure ou rouille à l'arrivée entame la confiance des clients. Lorsqu'une ligne de conditionnement produit des sacs scellés de manière uniforme, le risque d'oxydation diminue.
| Bénéfice | Comment l'automatisation y parvient | Résultat |
|---|---|---|
| Taille correcte du sac | Des capteurs mesurent chaque tube avant de le sceller | Couverture complète, aucune section exposée |
| Application de tension uniforme | La machine applique une pression uniforme sur les tubes | Empêche les déchirures du film ou les frottements violents |
| Temps de cycle plus rapides | Tâches répétitives gérées par une machine | Heures de travail réduites, rendement plus élevé |
| Protection renforcée | Le film entoure le tube pour le protéger des éléments extérieurs | Moins de corrosion, moins de retours |
| Étanchéité uniforme | Joints thermiques ou mécaniques automatisés | Pas de bords qui fuient ni de fermetures partielles |
Sécurité et confort des employés
L'ensachage manuel peut entraîner des tensions et des efforts répétitifs. Les ouvriers maintiennent de lourds tubes d'acier à des angles inhabituels pour les charger dans des sacs fragiles. À terme, cela entraîne des douleurs articulaires et des heures de travail perdues. Une ligne automatisée utilise des convoyeurs ou des bras mécaniques pour positionner les tubes. L'opérateur les soulève ou les incline rarement. Les employés passent plutôt du temps à surveiller le processus, ce qui leur évite des blessures à répétition.
Réduction des déchets de film
Je me souviens comment les employés coupaient parfois de grandes sections de film pour sachets afin de garantir l'emballage du tube. Cela créait des chutes qui s'accumulaient, ce qui représentait un gaspillage d'argent. Une machine automatisée calculait précisément la longueur requise. La bobine de film ne déroulait que la quantité nécessaire. Sur les grandes séries, cette réduction de la consommation de film permettait de réaliser des économies considérables et de maintenir l'atelier propre.
Maintenir une finition professionnelle
Une ligne d'ensachage automatisée produit des tubes uniformes et parfaitement scellés. Cette uniformité d'aspect impressionne les clients. Elle témoigne de l'investissement de l'entreprise dans un emballage de qualité, ce qui renforce la réputation de la marque. Elle renforce également la confiance des distributeurs, qui constatent moins de plaintes concernant des articles endommagés ou non emballés. L'ensachage automatisé facilite également l'étiquetage ou l'apposition de codes-barres si nécessaire. Chaque tube peut comporter un code scannable identifiant la taille ou le lot.
Je pense que ces facteurs illustrent comment un seul équipement améliore l'efficacité et la protection des produits. En éliminant les erreurs manuelles, le système garantit une couverture stable, des cycles rapides et un lieu de travail plus sûr. Ces améliorations se traduisent par une réduction des coûts, une satisfaction client accrue et un flux opérationnel plus performant.
Quels éléments essentiels favorisent la cohérence et la rapidité du processus d’emballage ?
J'ai rencontré des lignes d'ensachage promettant rapidité, mais manquant de qualité. Elles se bloquent, désalignent les tubes ou appliquent des joints fragiles.
Un système robuste repose sur la synchronisation du matériel et des logiciels. Les entraînements des convoyeurs, les réseaux de capteurs, les contrôleurs de tension et les unités de scellage doivent fonctionner de concert. Cette synergie évite les temps d'arrêt et garantit un emballage précis de chaque tube.
Je trouve que des paramètres ajustables, un retour d'information en temps réel et des interfaces conviviales améliorent également la cohérence. Les opérateurs s'adaptent rapidement et résolvent les problèmes plus rapidement. Il en résulte une ligne stable qui répond aux objectifs de volume élevés.
Aligner la technologie pour une production fiable
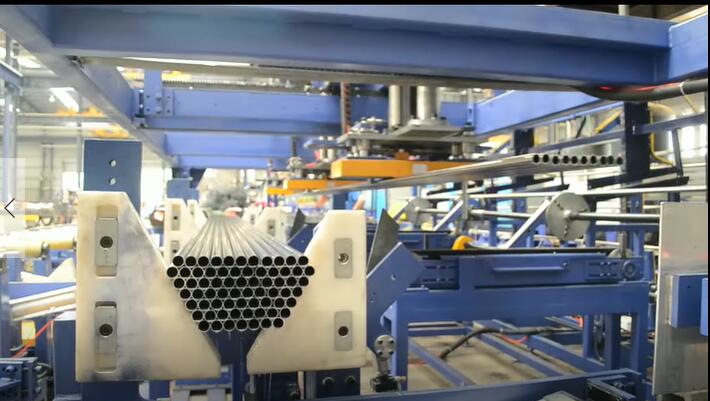 J'ai vu des opérateurs frustrés par des machines capricieuses qui déchirent le film ou mal positionnent les soudures. La véritable clé réside dans la coordination. Si le convoyeur tourne trop vite alors que l'unité de soudure est lente, les tubes se bloquent. Si les capteurs de tension ne correspondent pas à la vitesse d'alimentation du film, le sac se plisse. Une conception bien intégrée résout ces problèmes grâce à des boucles de contrôle précises et à une mécanique robuste.
Capteurs et systèmes de positionnement
Des capteurs détectent la longueur, la largeur ou l'orientation du tube avant l'application du sachet. Ces dispositifs peuvent être des capteurs photoélectriques, laser ou mécaniques. Ils transmettent des données à un contrôleur, qui indique à l'alimentation du sachet la quantité de film à distribuer. Ceci est crucial pour des longueurs de tube variées. Si la machine ne gère qu'une seule taille, les réglages nécessaires sont moindres. Cependant, la plupart des lignes proposent différentes variantes de produits. Des capteurs fiables évitent les approximations. Ils confirment également que le tube est entièrement à l'intérieur de la zone du sachet avant le début du scellage.
Tension contrôlée et alimentation du film
Je me souviens de l'époque où une alimentation irrégulière du film provoquait des plis et une couverture partielle. Un module de contrôle de la tension maintient la tension du film. Il adapte la vitesse du convoyeur à la vitesse de déroulement du film. Si le système détecte un relâchement, il accélère le moteur d'alimentation. En cas de pic de tension, il ralentit. Cette boucle de rétroaction assure un emballage serré, sans déchirure ni espace.
Mécanisme d'étanchéité
De nombreuses machines modernes utilisent le thermoscellage. D'autres utilisent le sertissage mécanique ou les ultrasons. Le choix dépend du matériau du film ou des contraintes de production. Une tête de scellage stable garantit une fermeture parfaite de chaque extrémité du sachet. Si la chaleur est inégale, les bords peuvent se décoller pendant le transport. Si les mâchoires mécaniques glissent, le sachet peut s'ouvrir brusquement. Un étalonnage régulier de la température, du temps ou de la pression de scellage est essentiel pour des fermetures homogènes.
Construction robuste du châssis et du convoyeur
Les convoyeurs doivent rester stables sous la charge des tubes d'acier. Une structure fragile entraîne des dérives d'alignement, qui finissent par bloquer les tubes. Un châssis métallique épais maintient l'alignement de chaque station. Les rouleaux ou les courroies restent parallèles. La tension des courroies ou des chaînes reste stable. Cette fiabilité mécanique est essentielle pour les longs trajets. Si le châssis se déforme, les capteurs peuvent mal interpréter la position des tubes. La maintenance devient également plus difficile. Des châssis épais et des roulements robustes me semblent essentiels à la stabilité d'une ligne.
PLC ou contrôles informatisés
Un automate programmable industriel (API) coordonne chaque étape. Il lit les données des capteurs et ajuste la vitesse du moteur ou les paramètres de scellage. Les opérateurs définissent des recettes pour différentes longueurs ou épaisseurs de tubes. Ils sélectionnent la recette sur un écran tactile, et la machine ajuste la tension, le temps de scellage et la longueur du sac. Cela réduit les interventions manuelles et favorise la reproductibilité des résultats. Chaque équipe peut suivre les mêmes paramètres avec une dérive minimale. En cas de blocage, l'API arrête la ligne et alerte l'opérateur pour qu'il résolve le problème.
| Élément de base | Interet | Résultat |
|---|---|---|
| Réseau de capteurs | Suivi de la position et de la taille du tube | Longueurs de sacs précises, moins de mauvaises alimentations |
| Contrôle de la tension | Adapte la vitesse du film à la vitesse du convoyeur | Couverture lisse, rides minimales |
| Mécanisme d'étanchéité | Ferme chaque extrémité du sac avec une force ou une chaleur constante | Emballage stable et étanche |
| Cadre robuste | Maintient l'alignement sous une charge lourde | Faible vibration, entretien réduit |
| PLC/Contrôle informatisé | Synchronise les moteurs et les capteurs | Cycles cohérents, changements de recettes rapides |
Interverrouillages de sécurité
Les lignes d'emballage évoluent rapidement. Les opérateurs ont besoin de points d'accès sécurisés. De nombreux systèmes sont équipés de dispositifs de verrouillage sur les capots ou les panneaux. Si quelqu'un ouvre un dispositif de protection, la machine s'arrête, protégeant ainsi les opérateurs des courroies en mouvement ou de la tête de scellage. Des barrières immatérielles ou des capteurs de présence peuvent également détecter si une personne pénètre dans la machine. Cette approche prévient les accidents pouvant survenir à grande vitesse. Des dispositifs de sécurité fiables réduisent les temps d'arrêt et renforcent la confiance du personnel dans l'équipement.
Ajustements rapides et minimisation des temps d'arrêt
Chaque machine nécessite un entretien, mais une machine bien conçue permet aux techniciens d'accéder facilement aux pièces critiques. Des portes à charnières ou des modules coulissants sont un atout. En cas d'arrêt de la ligne, chaque minute coûte de la production. Si l'opérateur peut remplacer une courroie usée en quelques minutes, vous gagnez des heures de productivité. Certaines conceptions utilisent des sous-ensembles modulaires. En cas de rupture d'une mâchoire de scellage, l'ensemble peut être remplacé par une pièce de rechange. Cela signifie une réparation plus rapide. Une documentation et une formation de qualité accélèrent également ces tâches.
Collecte et journalisation des données
Un système véritablement moderne enregistre les données de chaque cycle d'ensachage. Il enregistre le nombre de tubes traités, la fréquence des erreurs des capteurs ou les pics de tension. Les opérateurs ou les responsables peuvent consulter ces données pour identifier des tendances. Une légère augmentation de la tension peut indiquer l'usure d'un rouleau. Une température de scellage limitée peut indiquer la nécessité d'une maintenance du réchauffeur. L'analyse de ces journaux permet de planifier la maintenance préventive et d'éviter ainsi les pannes soudaines, susceptibles de paralyser la production pendant des heures.
Je constate que la synergie de ces éléments contribue à une ligne d'emballage performante, jour après jour. Synchronisée, la machine peut ensacher des tubes d'acier avec un minimum de bourrages ou de défauts. Les opérateurs n'interviennent que pour les contrôles de routine ou les changements de bobine. La synergie des capteurs, du contrôle de tension, des unités de scellage et des châssis robustes permet à la ligne de respecter des délais serrés. Cette fiabilité garantit une vitesse et une qualité de produit constantes sur l'ensemble des postes de travail, voire 24 heures sur 24.
Comment intégrer la machine de manière transparente dans votre ligne de production actuelle ?
J'ai vu de nouvelles machines bloquer la production si elles ne s'harmonisaient pas avec les configurations existantes. Parfois, la vitesse de la station d'ensachage dépasse celle des processus en amont, ce qui provoque des empilements de tubes.
Une intégration bien planifiée examine l'agencement, les cadences et les flux de travail. Elle met en place des convoyeurs ou des bras robotisés qui acheminent les tubes au bon rythme. Elle garantit également une sortie fluide des tubes emballés vers la palettisation ou l'expédition.
Je pense que les liens logiciels sont également importants. Si la machine peut échanger des données avec le reste de la ligne, les opérateurs obtiennent des informations en temps réel et peuvent ajuster la production à la volée.
Coordination de la mise en page, de la vitesse et des données pour un flux de travail unifié
Je me souviens avoir aidé un client qui avait installé une station d'ensachage avancée dans un coin, sans espace supplémentaire. Les opérateurs devaient y transporter manuellement les tubes, ce qui allait à l'encontre de l'objectif de l'automatisation. Nous avons réorganisé la ligne, ajouté un convoyeur d'alimentation et intégré les signaux de l'ensacheuse à ceux de la machine de découpe de tubes. Résultat : un flux continu et unique, de la découpe à l'ensachage. Ce flux a permis de réduire les heures de travail et d'augmenter la cadence quotidienne.
Cartographie de la ligne existante
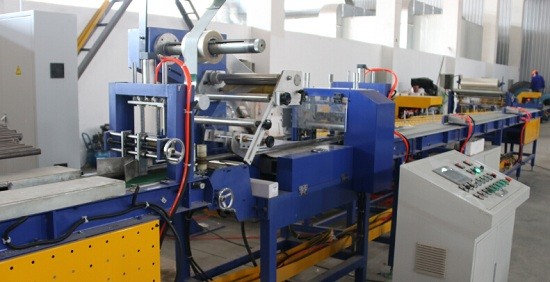 Commencez par esquisser l'agencement de votre installation. Notez l'emplacement d'entrée des tubes après la découpe ou la finition. Vérifiez si le chemin vers le poste d'ensachage est direct. Vérifiez également la destination finale. Placez-vous les tubes sur des palettes ou directement dans des caisses d'expédition ? Cela influence l'emplacement du convoyeur de sortie. Si le chemin est bloqué par des colonnes ou des angles, envisagez des convoyeurs inclinés ou suspendus. Un flux fluide évite les embouteillages.
Correspondance des vitesses et des capacités
Si votre station en amont produit 200 tubes par heure, vous devez vérifier si l'ensacheuse peut gérer 200 tubes par heure sans sauvegarde. Certaines ensacheuses fonctionnent plus vite que les lignes de découpe en amont. Dans ce cas, l'ensacheuse peut rester inactive par moments, ce qui n'est pas un problème majeur, mais cela peut sous-exploiter son potentiel. À l'inverse, si la ligne en amont inonde l'ensacheuse avec plus de tubes qu'elle ne peut en gérer, les convoyeurs se bloquent. Une approche équilibrée ou une station tampon peuvent être utiles. Les tampons retiennent temporairement les tubes et les libèrent vers l'ensacheuse à un rythme régulier.
Intégration de robot ou de convoyeur
Certaines opérations utilisent un bras robotisé pour prélever les tubes d'un bac ou d'une ligne de découpe. Le bras les place dans l'alimentation de l'ensacheuse. D'autres utilisent des convoyeurs. Si vous prévoyez d'utiliser un robot, assurez-vous que l'ensacheuse détecte l'arrivée du tube. Le logiciel peut interrompre le tapis d'alimentation jusqu'au chargement du tube. Une fois le chargement terminé, l'ensacheuse signale au robot de prélever l'article suivant. Cette liaison évite les collisions. Si vous utilisez des convoyeurs, alignez leur hauteur et leur orientation. Assurez-vous que des capteurs à la jonction détectent la présence de chaque tube afin d'éviter que les tubes ne se coincent.
Étiquetage ou code-barres
De nombreuses installations souhaitent étiqueter les tubes avec des codes-barres ou des informations d'expédition. L'ensacheuse peut être équipée d'une imprimante ou d'un applicateur d'étiquettes. Dans ce cas, vous devez alimenter cette imprimante avec les données produit. Ces données peuvent provenir de votre système de planification des ressources de l'entreprise (ERP) ou d'un ordinateur local. L'étiquette est ensuite apposée sur le sac, simplifiant ainsi le suivi des stocks. Ce lien de données boucle la boucle entre la production et la logistique. Si l'étiquette indique le diamètre du tube ou le numéro de commande, les équipes de l'entrepôt peuvent la scanner et vérifier à quel lot elle appartient.
Formation des opérateurs aux nouveaux flux de travail
Je me souviens d'une usine qui avait modernisé sa ligne, mais qui n'avait pas formé son personnel de manière adéquate. Les opérateurs restaient là, ne sachant pas comment alimenter les tubes aux intervalles corrects, ou ne réalisaient pas que l'ensacheuse nécessitait des changements de bobine à intervalles différents. Une formation approfondie permet aux employés de comprendre la communication entre chaque poste. Ils apprennent à corriger les petites erreurs ou à réaligner les tubes. Ils surveillent également l'épuisement des rouleaux de film ou les alertes de température de scellage. Cette connaissance réduit considérablement les temps d'arrêt.
| Élément d'intégration | Action | Bénéfice |
|---|---|---|
| Planification de la mise en page | Carte de l'itinéraire depuis la découpe jusqu'à l'ensachage et l'expédition | Évitez les embouteillages et fluidifiez le flux du tube |
| Taux de cycle équilibrés | Aligner les vitesses des processus en amont | Prévenir les sauvegardes ou les lignes d'ensachage inactives |
| Coordination robot/convoyeur | Synchroniser les mouvements et les signaux des capteurs | Moins de collisions, séquences de chargement stables |
| D'échange de données | Reliez l'ensacheuse à un système ERP ou d'étiquetage | Suivi en temps réel, étiquetage automatisé |
| Formation des opérateurs | Enseignez au personnel comment chaque station est connectée | Moins de confusion, résolution rapide des problèmes |
Planification des fenêtres de maintenance
L'intégration de l'ensacheuse implique l'ajout d'une nouvelle station nécessitant un entretien régulier. Réfléchissez à la gestion de ces temps d'arrêt. Si le reste de la ligne continue de produire des tubes alors que l'ensacheuse est hors service, disposez-vous d'un espace de stockage suffisant ? Prévoyez-vous des arrêts de maintenance sur toute la ligne afin que tout soit hors service simultanément ? Un plan bien coordonné évite les interruptions de dernière minute. Les opérateurs savent à quel moment l'ensacheuse doit être hors service, ce qui leur permet de gérer les retards.
Future extension
Si vos commandes augmentent, l'ensacheuse peut-elle évoluer ? Certaines lignes permettent des extensions modulaires, comme l'ajout de postes d'ensachage parallèles ou l'augmentation de la largeur du convoyeur. D'autres peuvent gérer des tubes de plus gros diamètres grâce à un changement rapide de matériel. Prévoyez cette option si vous prévoyez des changements dans votre gamme de produits. Le meilleur moment pour envisager des extensions est lors de l'installation initiale. Ainsi, votre configuration pourra s'adapter aux futures mises à niveau sans remaniements majeurs.
Tests et mise au point
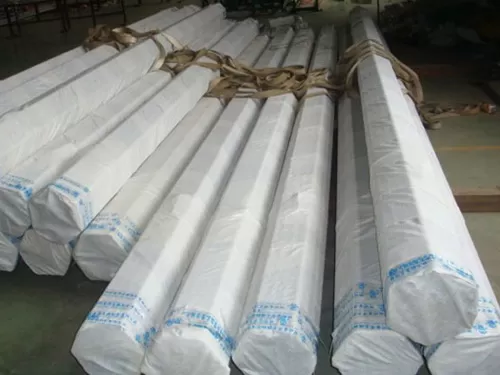 Je trouve judicieux de réaliser des lots d'essai avant la mise en production. Utilisez de vrais tubes et mesurez leur fluidité d'alimentation. Vérifiez que la station d'ensachage respecte le temps de cycle indiqué. Soyez attentif aux petits bourrages ou aux problèmes d'alignement des capteurs. Si vous repérez un problème, corrigez-le immédiatement. Cela peut impliquer d'ajuster la vitesse du convoyeur, la sensibilité des capteurs, voire l'angle de distribution des tubes. Un réglage précis de ces détails garantit un fonctionnement stable et sans bourrage lorsque la production démarre à plein régime.
Une approche intégrée associant l'ensachage, la découpe ou la finition en amont et la logistique en aval permet d'obtenir d'importants gains de rendement. Les opérateurs ne sont plus obligés de déplacer les tubes manuellement ni d'attendre des transitions lentes. Chaque station transmet les tubes de manière fluide, permettant ainsi à votre installation de gérer des commandes plus importantes et des délais plus serrés. Cette synergie constitue la pierre angulaire d'une ligne d'emballage rationalisée. Elle offre également une marge de croissance, car vous pouvez ajouter ou modifier des stations en cas de pic de demande. D'après mon expérience, les meilleurs résultats sont obtenus lorsque toutes les stations partagent les données, les vitesses et partagent le même engagement pour un fonctionnement fluide.
Conclusion
J'ai passé du temps à analyser comment une ensacheuse automatique de tubes en acier optimise la production. Elle assure une fermeture uniforme, une cadence rapide et réduit les erreurs humaines responsables de produits endommagés. Elle préserve également les travailleurs des efforts répétitifs et favorise un quotidien plus fiable. Chez FHOPEPACK, j'ai constaté l'importance d'harmoniser la technologie, les capteurs et les configurations au sein d'un flux intégré. Mise en œuvre judicieusement, cette méthode d'emballage devient un atout majeur qui optimise la rapidité, réduit les coûts et impressionne les clients. Je suis convaincu que ces informations vous aideront à saisir le véritable potentiel de l'ensachage automatisé. Cet investissement améliore les résultats d'emballage et permet à votre équipe de se concentrer sur le reste du processus de fabrication.