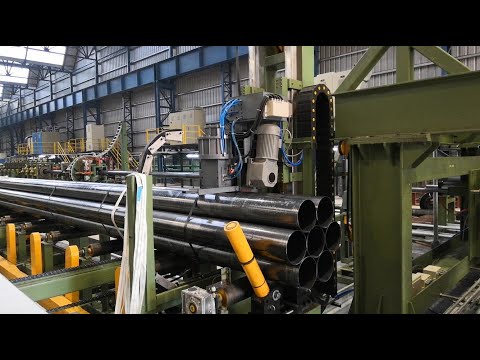
Qu'est-ce qui fait d'une ligne d'emballage de machine de cerclage automatique de tubes en acier un atout essentiel pour la production moderne ?
J'ai vu de nombreuses usines perdre du temps et se heurter à des problèmes de cerclage manuel irrégulier. Cela entraîne des livraisons manquées et des coûts de main-d'œuvre plus élevés, surtout lorsque des commandes importantes s'accumulent simultanément.
Une ligne automatisée de cerclage de tubes en acier prévient ces problèmes en standardisant la tension, en guidant le flux de produits et en réduisant les erreurs. Cette méthode assure un cerclage fiable des tubes, diminue la fatigue des opérateurs et accélère le processus d'emballage. Elle contribue également à garantir aux clients des livraisons homogènes et sans dommages.
Je pense que la compréhension de cette technologie peut aider les responsables de production à résoudre les problèmes courants. J'expliquerai comment le cerclage automatisé améliore la sécurité, gère des tubes de différentes tailles et s'intègre aux flux de travail existants pour une cadence maximale. Lisez la suite pour comprendre pourquoi cette ligne constitue une mise à niveau essentielle.
Comment le cerclage automatisé améliore-t-il la sécurité et l’efficacité au travail ?
Je constate souvent que le cerclage manuel est source de stress pour le personnel. Il plie et soulève de lourds tubes en acier, ce qui augmente les risques de blessures.
Une ligne automatisée inverse ce schéma. Les machines prennent en charge les tâches les plus lourdes. Elles utilisent une tension constante pour maintenir chaque faisceau de tubes en acier, ce qui évite les erreurs et réduit la fatigue de l'opérateur.
Je constate qu'une automatisation bien planifiée réduit également les ralentissements de production. Moins de travail manuel signifie moins de retards, ce qui permet aux commandes d'être traitées à temps. Cela améliore à la fois la sécurité et l'efficacité au quotidien.
Un regard plus approfondi sur la réduction des risques et des retards de production
Je me souviens d'une visite dans une usine où les ouvriers utilisaient des outils portatifs pour cercler de gros faisceaux de tubes en acier. La force répétée requise provoquait régulièrement des tensions au dos et aux épaules. L'entreprise constatait également de fréquents arrêts de production dus à des sangles mal appliquées. Le passage au cerclage automatisé a pratiquement disparu. Le personnel n'avait plus besoin de se baisser ni de se débattre avec les leviers de tension. La machine réglait la tension. Ce changement de poste a remonté le moral et réduit les blessures.
Suppression du levage manuel
Auparavant, les ouvriers soulevaient ou roulaient de lourds tuyaux pour les aligner avant le cerclage. Les lignes automatisées utilisent des convoyeurs qui guident les tuyaux jusqu'à la bonne position. Certaines configurations incluent un mécanisme de rotation pour faire tourner le faisceau. Cette conception élimine une grande partie du levage, source de fatigue musculaire. Un seul opérateur peut superviser plusieurs étapes simultanément, évitant ainsi toute attente manuelle. Cette approche libère des heures de travail pour des tâches telles que les contrôles qualité finaux.
Stabiliser la tension pour éviter les dérapages
J'ai constaté que le cerclage manuel engendre des niveaux de tension incertains. Certains cerclages sont trop serrés et risquent d'endommager la surface des tuyaux. D'autres sont trop lâches et peuvent se déplacer pendant le transport. Les lignes de cerclage automatisées mesurent la tension grâce à des capteurs. Elles garantissent que chaque cerclage maintient une force prédéfinie. Cette constance est essentielle pour les tuyaux en acier, qui doivent rester rigides pendant le transport. Elle permet également d'éviter les fissures ou les bosselures dues à un serrage excessif. Globalement, cela signifie moins de reprises et des expéditions stables.
Simplifier les tâches répétitives
Dans de nombreuses installations, les employés passent des quarts entiers à effectuer les mêmes mouvements répétitifs. Cela entraîne fatigue et risque de troubles musculo-squelettiques. Grâce à l'automatisation du cerclage, le personnel assume des rôles de supervision. Il observe les indicateurs, vérifie les performances des machines et corrige les petits problèmes. Cette nouvelle dynamique renforce leur engagement. Les employés privilégient les tâches variées au travail manuel constant. Résultat : une équipe plus motivée et un turnover réduit.
Augmenter la production globale
Lorsque le personnel ne perd pas de temps à manipuler les sangles, il peut assurer une rotation rapide de la ligne. Des contrôles de tension automatisés serrent chaque paquet en quelques secondes. Un opérateur n'intervient que si un capteur détecte un défaut d'alignement. Cela se traduit par des temps de cycle réguliers et moins de goulots d'étranglement de la production. Un rythme stable simplifie également la planification. Les responsables n'ont pas à ajuster le calendrier de production en fonction des ralentissements fréquents. Les commandes peuvent être projetées avec plus de précision, réduisant ainsi les retards d'expédition.
| Facteur de sécurité ou d'efficacité | Comment l'automatisation aide | Bénéfice résultant |
|---|---|---|
| Moins de levage | Les convoyeurs et les chargeurs automatisés déplacent les tuyaux | Réduit la tension et les blessures des travailleurs |
| Tension constante | Des capteurs contrôlent le serrage de chaque sangle | Empêche les dommages, maintient les paquets stables |
| Tâches répétitives réduites | La machine gère la tension et le regroupement | Réduit la fatigue, augmente la concentration de l'opérateur |
| Temps de cycle plus rapides | Les étapes automatisées éliminent les ralentissements manuels | Amélioration de la production quotidienne et de la planification |
| Risque de blessure réduit | Moins de levages ou de tirages manuels par quart de travail | Main-d'œuvre stable, temps d'arrêt réduits |
Réduire les retours et les réclamations pour dommages

Respecter les normes de sécurité
De nombreuses régions disposent de lois sur les limites de poids à soulever ou sur la prévention des microtraumatismes répétés. Les lignes de cerclage automatisées contribuent à répondre à ces exigences. Elles suppriment une grande partie du travail manuel qui mettait autrefois le personnel en danger. Les inspecteurs souhaitent vérifier si l'établissement investit dans des processus plus sûrs. L'installation d'une ligne automatisée peut réduire les amendes ou garantir la conformité aux nouvelles directives ergonomiques. Elle indique également que l'entreprise se soucie du bien-être de ses employés.
Toutes ces améliorations contribuent à réduire les blessures, à maintenir une production stable et à obtenir des résultats d'emballage constants. Le passage au cerclage automatisé se traduit par un meilleur moral, une meilleure efficacité et une réduction des erreurs. Je suis convaincu qu'il s'agit d'un élément fondamental de la fabrication moderne, notamment pour les tubes en acier qui nécessitent une tension précise.
Quels composants de base simplifient la gestion des différentes tailles de tuyaux ?
Je vois des tubes en acier de toutes formes et de tous diamètres. Cette variation peut compliquer le cerclage manuel. Les ouvriers doivent mesurer chaque paquet, estimer la tension et couper les sangles à la taille souhaitée.
Une cercleuse avancée simplifie tout cela. Elle est équipée de convoyeurs modulaires, d'un alignement piloté par capteurs et de têtes de tension réglables. Elle s'adapte à de nombreuses tailles de tuyaux sans interruption ni reconfiguration majeure.
Je trouve que ces systèmes assurent également la stabilité. Ils maintiennent fermement les faisceaux, petits ou grands, ce qui assure une pression uniforme sur chaque tuyau, réduisant ainsi les risques de flexion ou de rayure.
Comprendre les éléments essentiels d'une solution de cerclage polyvalente
J'ai vu de nombreuses usines acquérir une cercleuse standard pour finalement se rendre compte qu'elle ne prend pas en charge l'ensemble de leur gamme de produits. Cette inadéquation entraîne des interventions manuelles répétées. Les opérateurs doivent bricoler des solutions pour les tubes plus gros ou de forme inhabituelle. Une ligne bien conçue utilise des fonctionnalités spécialisées pour gérer différents diamètres. De mon point de vue, quelques composants essentiels rendent le processus adaptable et fluide.
Convoyeurs flexibles pour charges variées
La conception des convoyeurs est importante. Certaines lignes sont équipées de rouleaux à largeur fixe, difficiles à manipuler avec des paquets larges ou étroits. Un système doté de guides réglables ou de rails latéraux mobiles permet de maintenir en place des tubes de différents diamètres. Les opérateurs utilisent simplement un panneau de commande pour changer de format. C'est plus rapide que de déplacer physiquement les pièces du convoyeur. Cela permet également de maintenir un alignement constant. Je me souviens d'un site qui avait remplacé les convoyeurs rigides par des guides réglables. Cette amélioration a permis de diviser par deux les temps de configuration.
Alignement piloté par capteur
Des capteurs détectent la forme exacte du paquet à son arrivée au poste de cerclage. Ils mesurent le diamètre ou la section. La machine indique ensuite à la tête de cerclage de se positionner à la hauteur ou à l'angle correct. Cette conception évite les cerclages décalés ou les recouvrements partiels. Elle s'adapte également rapidement et en temps réel aux changements de taille des tubes. L'alignement automatique garantit des écarts minimes et évite le cerclage diagonal qui pourrait faire osciller le paquet lors du transport.
Contrôle de tension multipoint
Les gros tubes en acier nécessitent une tension plus élevée que les plus petits. Si la machine ne dispose que d'un seul réglage de tension, elle ne peut pas gérer de grandes variations. Certaines lignes intègrent des servomoteurs qui ajustent la tension en fonction des données des capteurs. Ils appliquent une force plus importante pour les faisceaux plus gros et plus lourds, ou moins pour les faisceaux plus petits et plus fragiles. Cette stratégie de contrôle multipoint garantit que chaque sangle est optimisée pour la charge. De plus, des zones de tension distinctes au sein d'un même faisceau permettent de traiter des pièces de diamètres variés. Je trouve cela particulièrement utile lorsque l'épaisseur des tubes varie légèrement au sein d'un même lot.
Alimentation et découpe automatiques de sangles
Le cerclage manuel implique souvent des bobines de feuillard que les opérateurs doivent couper avec des outils portatifs, ce qui favorise les erreurs de mesure. Des mécanismes d'alimentation automatisés mesurent précisément la longueur de feuillard nécessaire. Ils la coupent, la bouclent et la tendent d'un seul mouvement fluide. La machine surveille également le niveau des rouleaux de feuillard et avertit l'opérateur lorsqu'il est temps de recharger. Cette approche élimine une source importante d'erreurs et de reprises. Elle garantit également des boucles serrées et uniformes autour des tuyaux.
Cadre robuste et mécanismes de serrage
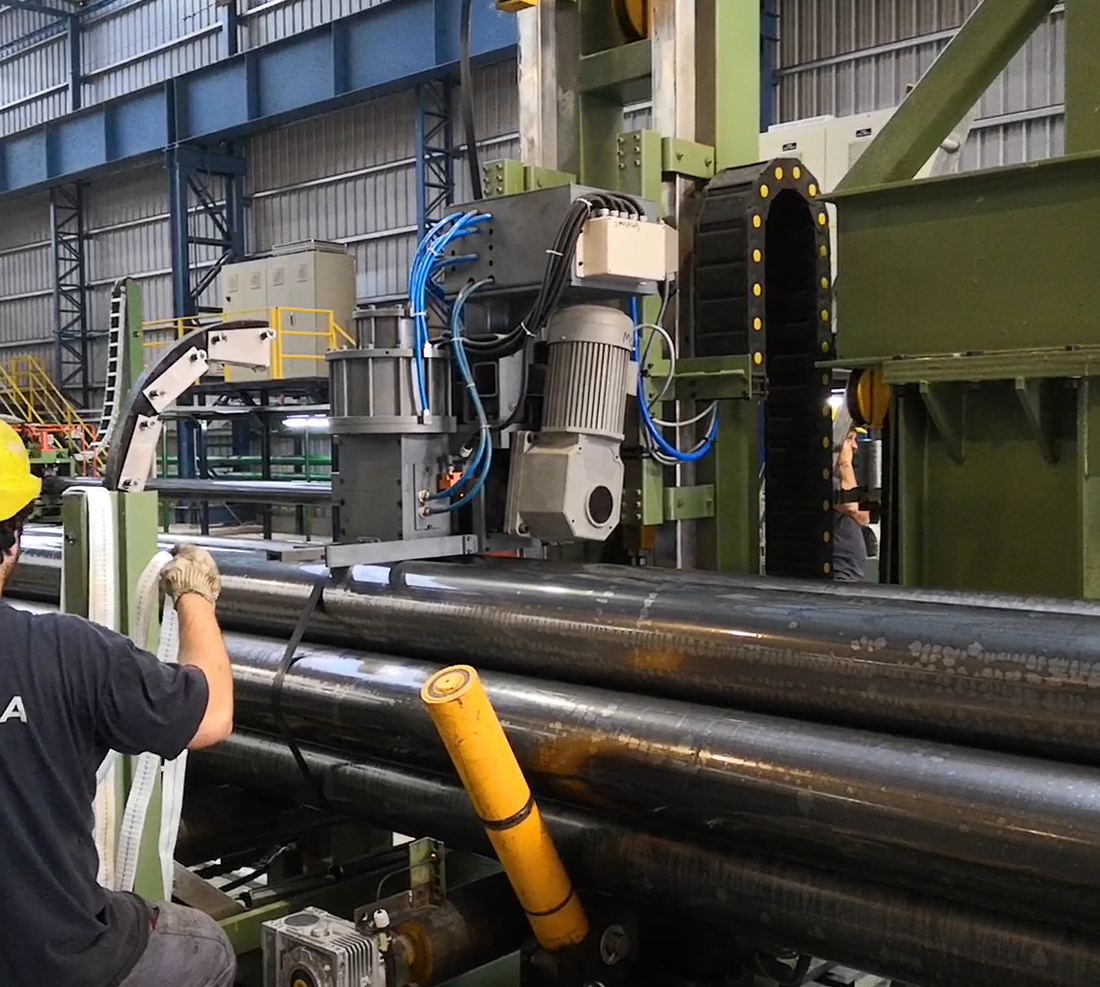
| Composant | Interet | Avantage |
|---|---|---|
| Convoyeurs réglables | S'adapter à différentes largeurs ou formes de faisceaux | Changements rapides, retouches minimales |
| Alignement piloté par capteur | Détecter la taille du tuyau et la position de la tête de cerclage | Placement précis des sangles, moins d'erreurs |
| Tension multipoint | Ajuster la force en fonction du diamètre ou de l'épaisseur du tuyau | Protège les tuyaux, empêche les faisceaux de se détacher |
| Distributeur automatique de sangles | Distribue, coupe et boucle automatiquement la sangle | Longueurs cohérentes, saisie manuelle réduite |
| Système de serrage robuste | Maintient les charges lourdes stables pendant la tension | Paquets stables, sans glissement ni oscillation |
Plateformes rotatives ou inclinables en option
Certaines lignes manipulent des tubes extrêmement lourds ou longs. Les opérateurs peuvent avoir besoin de faire pivoter ou d'incliner la charge pour le cerclage sous plusieurs angles. Une plateforme rotative sous le convoyeur permet d'orienter les tubes dans la bonne direction. Des dispositifs d'inclinaison permettent d'incliner le faisceau pour faciliter l'accès aux chariots élévateurs. Ces options avancées complexifient la production, mais sont utiles si votre gamme de produits comprend des tubes en acier extra-longs ou spécialisés qui doivent être cerclés de plusieurs côtés.
Contrôles logiciels adaptables
Une ligne de cerclage moderne est souvent équipée d'une interface tactile ou d'un panneau informatique. Les opérateurs peuvent enregistrer des préréglages pour différentes tailles de tubes ou configurations de faisceaux. Il suffit d'appuyer sur un préréglage pour que la machine ajuste automatiquement la largeur du convoyeur, les niveaux de tension et les configurations de cerclage. Cette méthode évite les réglages mécaniques fastidieux. Elle garantit également que chaque équipe applique les mêmes paramètres, garantissant ainsi une grande cohérence. Des fonctions de journalisation permettent de suivre les productions quotidiennes, la fréquence des bourrages ou les erreurs de tension. Les techniciens consultent ces données pour planifier la maintenance ou optimiser l'utilisation.
Maintenance et disponibilité des pièces
Une machine capable de traiter des tuyaux de tailles diverses comporte généralement des pièces mobiles complexes. Il est donc nécessaire de disposer d'un approvisionnement fiable en pièces d'usure telles que des courroies, des roulements ou des modules de capteurs. Si la ligne doit rester adaptable, assurez-vous que les composants de rechange sont faciles à obtenir. Vérifiez si le fournisseur maintient un stock ou si vous devez attendre les livraisons. Une conception robuste simplifie également la maintenance. Par exemple, des capots à charnières permettent d'atteindre rapidement les sangles coincées ou les rouleaux mal alignés. Un bon entretien du système garantit la flexibilité nécessaire à votre production.
Investir dans ces composants est rentable lorsque vous traitez des tubes de dimensions variées sans longs arrêts. Votre personnel peut passer de petits à grands paquets en quelques minutes. Des capteurs guident l'alignement, éliminant ainsi les approximations. Le contrôle automatique de la tension évite les serrages excessifs ou insuffisants. Le résultat final est un flux constant de paquets de tubes en acier correctement cerclés, conformes aux normes d'expédition. Cette capacité d'adaptation permet de gagner du temps, de réduire les coûts de main-d'œuvre et d'éviter les erreurs entraînant des retours de produits. À mon avis, c'est la marque de fabrique d'une ligne d'emballage véritablement moderne.
Comment maximiser le débit en intégrant la ligne de cerclage aux opérations existantes ?
J'ai vu des entreprises installer des lignes de cerclage avancées, mais elles peinent à les intégrer aux processus en amont ou en aval. Cela crée des goulots d'étranglement partiels et des machines inutilisées.
Une intégration bien planifiée rationalise l'ensemble du processus, de la découpe des tubes à l'expédition finale. Elle synchronise les systèmes d'alimentation, les convoyeurs, les contrôles qualité et l'accès des chariots élévateurs. Cette synergie réduit les temps d'attente et augmente considérablement le rendement.
Je crois que la réussite passe par l'analyse de l'ensemble de votre flux de travail. Vous devez vous assurer que chaque étape transmet les données ou les documents au bon rythme. Une mise en page appropriée, des liens vers les logiciels et une formation des utilisateurs complètent l'intégration.
Créer un flux fluide du début à la fin
J'observe souvent qu'une ligne automatisée ne garantit pas à elle seule un rendement maximal. Si le poste de découpe de tubes fonctionne à une vitesse donnée et la ligne de cerclage à une autre, des décalages apparaissent. Les opérateurs peuvent empiler les tubes au sol ou laisser le poste de cerclage inactif. En intégrant chaque étape, l'ensemble du processus se déroule de manière stable. Cette synergie améliore l'efficacité plus que n'importe quelle technologie isolée.
Cartographie de votre disposition actuelle
Commencez par cartographier vos étapes de production actuelles : formage ou découpe de tubes, inspection, stockage ou alimentation directe dans l'emballage. Notez le temps de cycle moyen et la capacité de chaque poste. Si votre machine de découpe produit 200 tubes par heure, mais que votre ligne de cerclage peut en gérer 300, la différence peut entraîner des temps d'arrêt au poste de cerclage. Ou si la ligne de cerclage dépasse la capacité des chariots élévateurs, vous constaterez une accumulation de lots finis. Un plan d'implantation avec les données de débit indique où ajuster les vitesses ou ajouter des zones tampons.
Convoyeurs de liaison et stations de transfert
Coordination avec le contrôle qualité
Certaines installations effectuent des contrôles dimensionnels rapides ou des inspections de surface avant le cerclage. Si le poste de contrôle qualité est lent, la ligne de cerclage est surchargée. S'il est trop rapide, des lots importants peuvent s'accumuler. L'automatisation des contrôles de base ou l'installation de capteurs à balayage rapide peuvent équilibrer le flux. Si vous avez besoin d'une inspection plus approfondie, vous pouvez ajouter des lignes d'inspection parallèles. Cette stratégie évite que l'ensemble du système ne se bloque si un seul inspecteur détecte un problème.
Contrôle de surveillance et acquisition de données (SCADA)
De nombreuses usines modernes utilisent des systèmes SCADA pour coordonner les machines. Les lignes de cerclage peuvent alimenter ces systèmes en données, telles que le nombre de paquets traités chaque heure ou les codes d'erreur des capteurs. Le logiciel SCADA peut se connecter aux stations en amont, ajuster les vitesses ou alerter les opérateurs des goulots d'étranglement potentiels. Si la station de découpe constate un pic de production, le SCADA peut signaler à la ligne de cerclage de se préparer à une augmentation de charge. Cette adaptation en temps réel permet à chaque station de s'adapter à la demande réelle.
Palettisation intégrée ou gestion d'entrepôt
Une fois les tubes cerclés, ils peuvent être directement placés sur des palettes ou dans une zone de stockage. Des robots de palettisation automatisés ou des systèmes de guidage pour chariots élévateurs peuvent alimenter la ligne de cerclage sans intervention manuelle. Certaines installations étiquettent chaque lot avec un code-barres, scanné par le système d'entrepôt. Cela relie les données d'emballage aux inventaires. Si le système enregistre chaque lot, les responsables savent exactement quand une commande est prête à être expédiée. Ces données facilitent également la planification des expéditions. En cas de commande urgente, la ligne peut prioriser certains tubes.
| Aspect intégration | Comment cela améliore le débit | Exemple pratique |
|---|---|---|
| Cartographie de mise en page | Aligne les vitesses des machines et l'ordre des stations | Évite les stations de cerclage inactives ou les sauvegardes |
| Correspondance des vitesses des convoyeurs | Fluidifie les transitions entre chaque étape | Moins de temps d'arrêt, flux de matériaux constant |
| Contrôles de qualité automatisés | Garantit l'absence de ralentissements dus à l'inspection manuelle | Temps d'attente réduit, rythme de file plus rapide |
| Coordination SCADA | Synchronise les données et les réponses en temps réel | Les vitesses des machines s'adaptent aux changements en amont |
| Palettisation/Stockage lié | Transfert direct du cerclage à l'expédition | Réduit les déplacements des chariots élévateurs et simplifie la planification |
Formation et coordination des travailleurs
L'intégration exige également que les opérateurs comprennent l'ensemble du système. Ils doivent savoir comment chaque poste impacte le suivant. Si la ligne de cerclage signale une erreur de tension, le personnel du poste de découpe devra peut-être vérifier si les longueurs de tubes varient. La communication est essentielle. Certaines usines organisent de brèves réunions quotidiennes au cours desquelles chaque poste partage ses indicateurs de performance. Cela favorise le travail d'équipe, car chaque groupe voit comment il s'intègre au flux global.
Planifier la maintenance sans tout arrêter
L'un des défis consiste à planifier la maintenance des machines afin d'éviter toute panne de la ligne. Si un convoyeur clé ou la tête de cerclage elle-même nécessite une intervention, vous risquez de provoquer un empilement ou un retard d'expédition. Une intégration intelligente inclut des itinéraires de contournement ou des zones tampons. Ainsi, les tuyaux peuvent s'accumuler ou être redirigés pendant une petite réparation. Vous pouvez également planifier la maintenance pendant les heures creuses, limitant ainsi les pertes de production. Un système intégré performant permet des arrêts partiels sans interrompre chaque station.
Évolutivité pour la croissance future
Une ligne bien intégrée peut s'agrandir lorsque les commandes augmentent. L'ajout d'une machine de découpe ou d'un deuxième chariot élévateur permet au système de gérer l'augmentation du flux. Cela peut nécessiter l'installation de convoyeurs supplémentaires ou la mise à niveau des têtes de cerclage pour supporter des cadences plus élevées. En anticipant les extensions futures, vous évitez de démonter ou de remplacer l'intégralité de votre système. Cette approche progressive est généralement plus rentable et réduit également la courbe d'apprentissage pour le personnel déjà familiarisé avec l'environnement intégré.
Suivi et amélioration continue
Une fois la ligne opérationnelle, suivez les indicateurs clés. Observez le nombre de paquets produits par heure, la fréquence des erreurs ou le nombre d'arrêts du convoyeur. Au fil du temps, vous pouvez identifier des tendances qui signalent des problèmes mineurs avant qu'ils ne deviennent majeurs. Par exemple, si le taux de blocage de la tête de cerclage augmente légèrement chaque semaine, un capteur est peut-être mal aligné. Si les caristes rencontrent régulièrement des encombrements dans la zone de préparation, vous pouvez repenser cette zone. Une surveillance continue permet d'optimiser la ligne pour atteindre un rendement optimal.
D'après mon expérience, une ligne de cerclage automatisée isolée des autres étapes ne peut atteindre son plein potentiel. En reliant la vitesse, les données et l'agencement de chaque station, l'ensemble de l'usine en bénéficie. Le rendement augmente, les erreurs diminuent et les opérateurs voient un système cohérent plutôt qu'une série de machines déconnectées. Cette unité est ce qui optimise le retour sur investissement de votre ligne de cerclage.
Conclusion
J'ai vu de nombreuses installations aux prises avec des processus manuels et obsolètes de cerclage de tubes en acier, source de ralentissements fréquents, de fatigue des opérateurs et d'erreurs d'expédition. Une ligne d'emballage automatisée par cercleuse change la donne. Elle stabilise la tension, s'adapte à différentes tailles de tubes et s'intègre parfaitement à un flux de travail plus large. Elle évite également aux opérateurs de soulever des charges lourdes, tout en augmentant la productivité quotidienne. Selon moi, chez FHOPEPACK, la véritable force réside dans une intégration réfléchie. En planifiant votre implantation, en coordonnant la vitesse des stations et en formant le personnel, vous garantissez un flux fluide de lots correctement cerclés. C'est ainsi que vous respectez des délais de livraison serrés sans compromettre la qualité. J'espère que ce guide vous expliquera pourquoi une ligne de cerclage automatisée est un atout essentiel. Elle allie sécurité et efficacité dans une solution unique et flexible qui évolue avec vos besoins de production.