Intégration des retourneurs de bobines pour les lignes d'enrubannage d'acier : conception et interfaces en priorité
Un retourneur de bobine permet de modifier l'orientation de la bobine, mais il n'est pas systématiquement nécessaire sur toutes les lignes d'enroulement. Il convient d'abord de définir les orientations d'arrivée, d'enroulement et d'expédition, puis de concevoir les surfaces de support, les interfaces de transfert, les dégagements et les zones de sécurité avant de choisir le mécanisme.

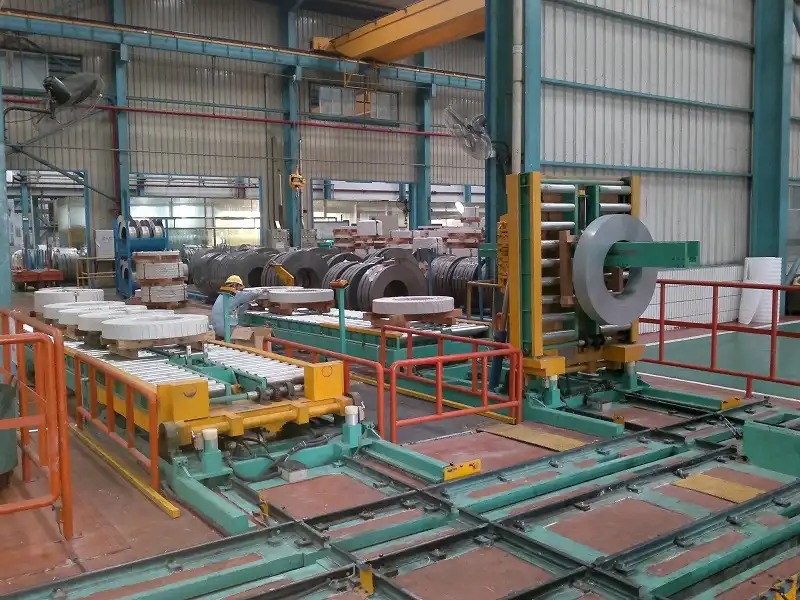
Comment un retourneur de bobines s'intègre à une ligne d'enroulement de bobines d'acier
Comment un retourneur de bobines s'intègre à une ligne d'enroulement de bobines d'acier
Un retourneur modifie l'orientation d'une bobine. Sur une ligne d'enroulement, ce simple mouvement modifie toutes les interfaces adjacentes : surfaces de support, sens de transfert, dégagement, protection de l'emballage, signaux et zone de sécurité. La question pertinente à se poser lors de la conception n'est pas « Avons-nous besoin d'un retourneur ? » mais « À quel moment la bobine doit-elle changer d'orientation, et quelles conditions doivent être remplies avant et après ce changement ? »
Commencez par l'orientation obligatoire
Cartographiez l'orientation de la bobine à son arrivée, l'orientation requise par l'enrouleuse et l'orientation requise pour le stockage ou l'expédition. Certaines lignes nécessitent un virage avant l'enroulement, d'autres après, et d'autres encore n'en nécessitent aucun. Ne présumez pas qu'une enrouleuse et un retourneur de bobines se trouvent toujours sur la même ligne.
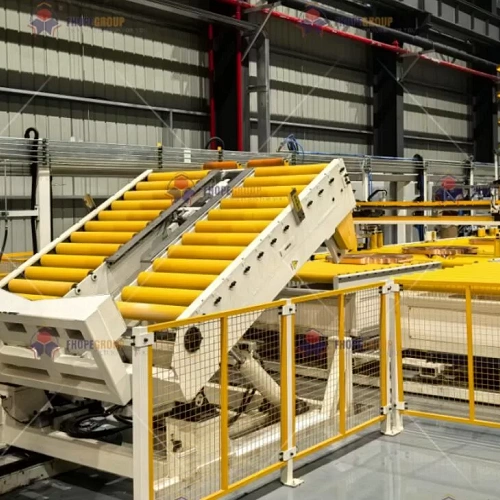
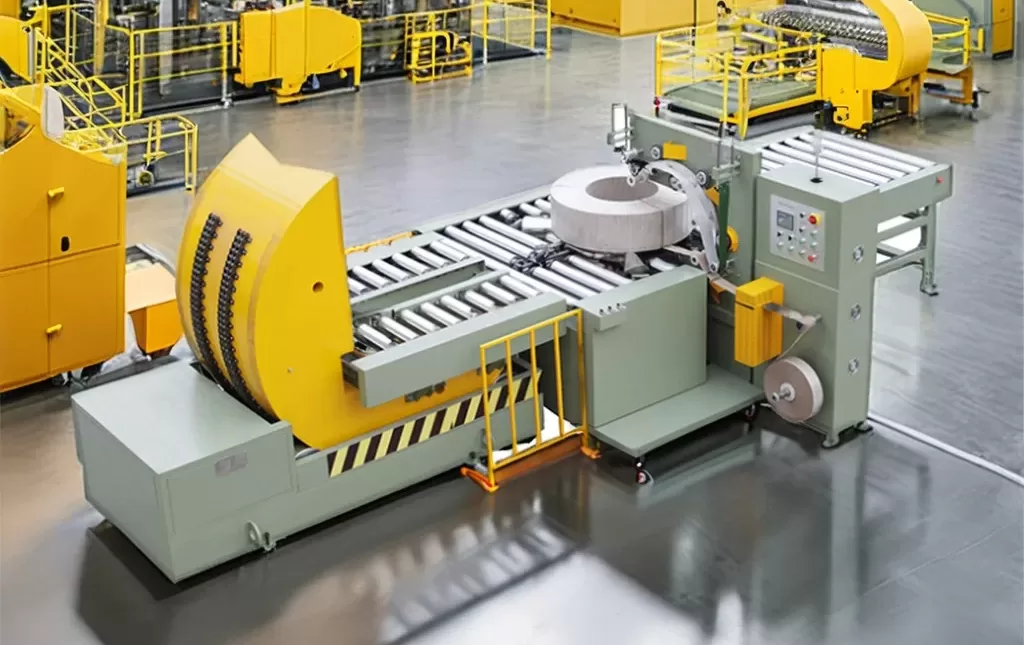
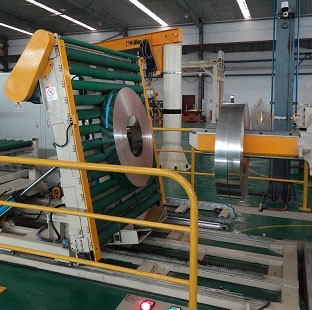
La documentation interne relative aux produits désigne les équipements de retournement , d'inclinaison et de basculement par des termes apparentés. Elle ne précise toutefois pas le point d'intégration optimal, la plage de bobines admissible ni la conception de sécurité pour un projet donné.

Concevez les interfaces avant de choisir le mouvement.
La conception intégrée définit l'entrée de la bobine, son support lors du virage, sa sortie et sa réception par la station suivante. Vérifiez la hauteur, l'axe central, le dégagement, les surfaces de contact et le dispositif empêchant tout mouvement en cas de mauvais positionnement de la bobine. L'ouverture de l'enrouleur et son système de support font partie intégrante de cette interface et ne constituent pas un détail d'installation ultérieur.
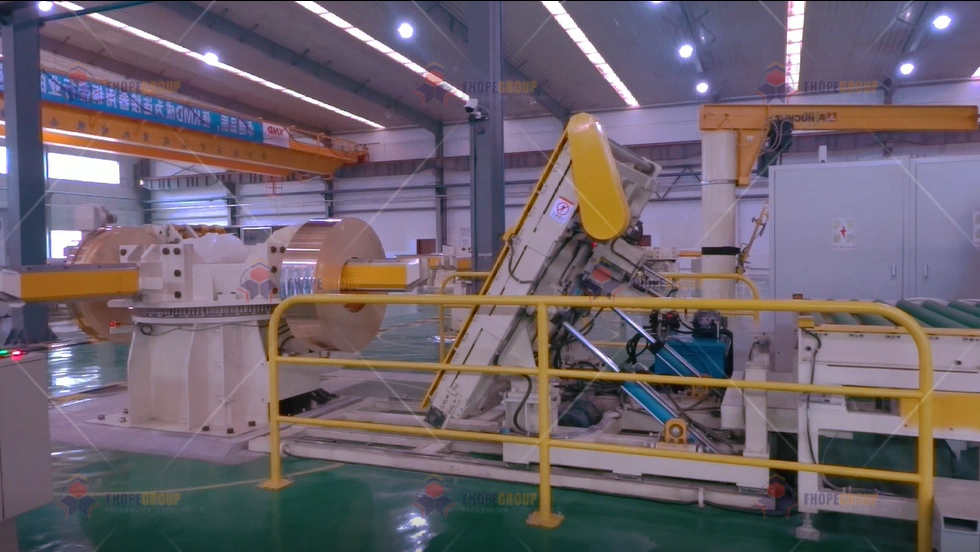
Protéger à la fois la bobine et l'emballage fini
Si l'orientation change après l'emballage, vérifiez chaque point de contact en fonction des matériaux d'emballage, des protections de bord, des étiquettes et des critères d'acceptation. Un emballage visuellement intact ne garantit pas son acceptation après le changement d'orientation. Utilisez des échantillons représentatifs et une méthode d'inspection approuvée.
Traiter la séquence et la sécurité comme un seul système
La séquence d'opérations doit définir explicitement les conditions de préparation et d'achèvement des équipements en amont, du dispositif de retournement, de l'emballeuse et de la manutention en aval. Elle doit également préciser la procédure à suivre en cas de zone de sécurité occupée, de blocage en aval, de mouvement incomplet ou de panne de courant. L'évaluation des risques et la procédure de contrôle définissent les mesures de protection et de reprise ; cette page ne les aborde pas.
Les directives publiques relatives aux opérations de levage peuvent éclairer la planification générale lorsque des équipements de levage sont impliqués, mais elles ne certifient pas un dispositif de basculement et ne remplacent pas une évaluation des risques spécifique à la machine, un examen juridique local ou les instructions du fabricant.
Mesurez l'impact de la ligne au lieu de le supposer.
Le temps d'arrêt du basculeur peut entraîner un délai en série, un chevauchement avec une autre station ou constituer un goulot d'étranglement. Il est essentiel de le déterminer en tenant compte de la séquence complète de la ligne, de la gamme de produits, des règles de stockage tampon et des cas exceptionnels. N'affirmez aucune amélioration de capacité sans méthode de chronométrage et résultats validés.

Une prochaine étape pratique
Figez le plan d'orientation et le tableau d'interface avant l'achat. Le plan FAT/SAT doit ensuite tester les conditions représentatives de la bobine, le positionnement, le transfert normal, le blocage en aval, l'interruption, la limite de redémarrage et l'inspection du boîtier après la séquence sélectionnée.
Détails visuels
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Cliquez pour agrandir
Regardez comment ça marche
Découvrez comment nos solutions d'emballage automatisées optimisent l'efficacité de votre ligne de production. Cette vidéo illustre leur fonctionnement fluide, conçu pour une protection maximale.
Choisi par Aciéries et leaders de l'industrie
Les fabricants mondiaux font confiance aux équipements d'emballage robustes de FHOPE


Prêt à optimiser votre ligne de conditionnement ?
Obtenez un devis personnalisé avec analyse du retour sur investissement. Nos ingénieurs vous répondent sous 24 heures.
- Conception de mise en page gratuite
- Assistance à l'installation globale
- Garantie 2 an incluse
Vos informations sont sécurisées et ne seront jamais partagées.
Machines connexes

Ligne d'emballage de bobines d'acier
Voir les détails →
Ligne d'emballage de bobines verticales
Voir les détails →
Ligne d'emballage de bobine de tuyau
Voir les détails →
Ligne d'emballage de bobines de cuivre
Voir les détails →
Ligne d'emballage de bobines de fil
Voir les détails →
Ligne d'emballage de panneaux
Voir les détails →
Machine à ensacher les tuyaux
Voir les détails →
Ligne d'emballage de profilés en aluminium
Voir les détails →
FHOPE Ligne automatique de groupage et de cerclage de tubes
Voir les détails →
Ligne automatique de cerclage et de groupage de tubes et tuyaux
Voir les détails →
Machine automatique de cerclage de tubes en acier
Voir les détails →
FHOPE Machine d'emballage automatique de tubes en acier
Voir les détails →
Ligne d'emballage automatique de cerclage de tuyaux en plastique
Voir les détails →
Ligne d'ensachage automatique de tuyaux PPR/PVC
Voir les détails →
Machine à emballer de sac de tuyau en plastique
Voir les détails →
Machine d'emballage de pneus FPT-200
Voir les détails →
Machine d'emballage de pneus FPT-300
Voir les détails →
Machine d'emballage de pneus FPT-400
Voir les détails →
Machine d'emballage de bobine de câble-FPCA100
Voir les détails →