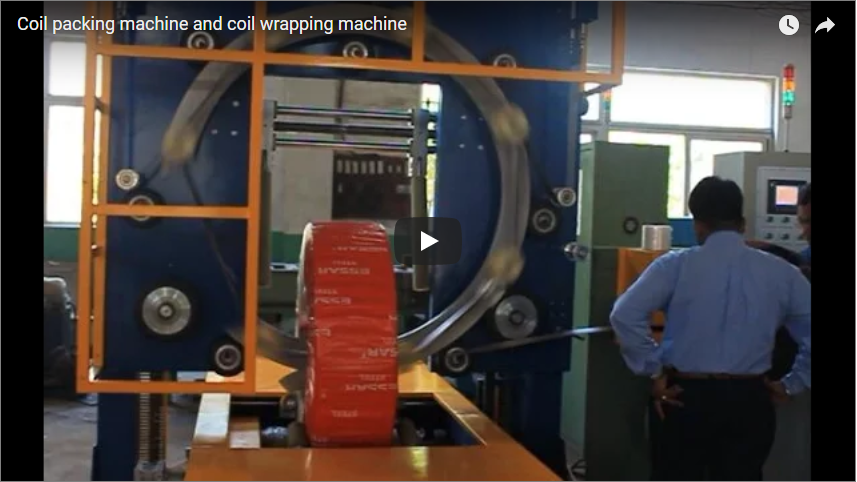
خلاصه اجرایی کویلهای نواری مس و برنج چگالی فیزیکی بالا (۸۹۶۰ کیلوگرم بر متر مکعب)، استحکام تسلیم پایین و حساسیت شدید به خراش سطحی و اکسیداسیون اتمسفری را نشان میدهند. رویکرد استاندارد بستهبندی کویل فولادی در اینجا شکست میخورد: بستن بیش از حد باعث تغییر شکل سوراخ، تماس با فولاد بدون روکش باعث خراشهای اصطکاکی گالوانیکی و قرار گرفتن در معرض هوای آزاد باعث کدر شدن سریع میشود. این راهنمای مهندسی، عملکرد یک خط بستهبندی کویل شکافدار خودکار را که شامل تخلیه دریچه بافر، تسمه شعاعی پرسرعت از طریق چشمی، بستهبندی محافظ و یک سیستم انباشت عمودی سروو-محور با تأیید یکپارچه سلول بار است، شرح میدهد.
معماری سیستم و جریان مواد
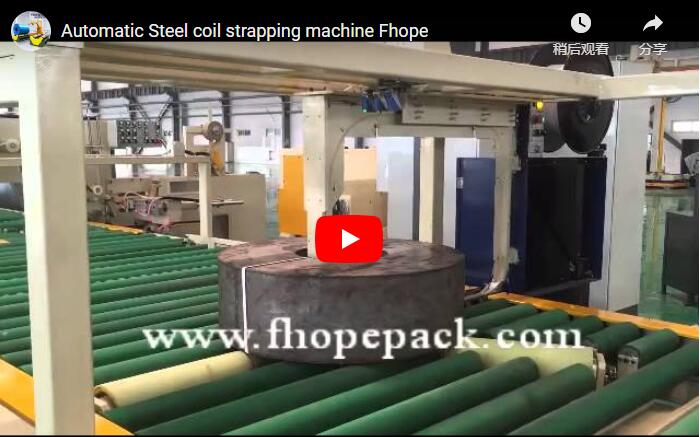
خط بستهبندی کویل نوار مسی خودکار، جابجایی مواد را در پنج منطقه مکانیکی تخصصی هماهنگ میکند. این خط به جای جابجایی دستی با جرثقیل یا قلابهای C، از غلتکهای موتوری پیوسته و مکانیسمهای جابجایی اختصاصی استفاده میکند:
[Slitter Recoiler]
       │
       ▼
[Turnstile Buffer (Horizontal Eye)]
       │
       ▼
[90° Mechanical Tilter / Downender]
       │
       ▼ (Eye-to-Sky Transition)
[Rotary Indexing Strapping Station (Radial Strapping)]
       │
       ▼
[Orbital Eye-Through Wrapping Station]
       │
       ▼
[Vertical Gantry Stacker & Weighing Unit]
       │
       ▼
[Palletized Outfeed Conveyor]| مرحله پردازش | مونتاژ مکانیکی اولیه | عملکرد مهندسی |
|---|---|---|
| ۱. تخلیه کویل | گردان ذخیره سازی چند بازویی | ضربهگیرها کویلها را از شفت دستگاه برش دهنده برش میشکنند؛ کویلها را بدون تماس لبهای به سمت ایستگاه فشار تخلیه هدایت میکنند. |
| ۲. بالا/کج کردن | شیبزن/رو به پایین هیدرولیک ۹۰ درجه | جهت کویل را از سوراخ افقی (چشم افقی) به سوراخ عمودی (چشم به آسمان) روی پایههای بدون علامت با آستر PU تغییر میدهد. |
| ۳. تسمهکشی شعاعی | میز روتاری با سر تسمه ای نمایه سازی | سیمپیچ را در مرکز قرار میدهد، آن را در فواصل برنامهریزیشده (۹۰ درجه یا ۱۲۰ درجه) میچرخاند و تسمه PET را از طریق حلقه عبور میدهد تا کشش نوار را تضمین کند. |
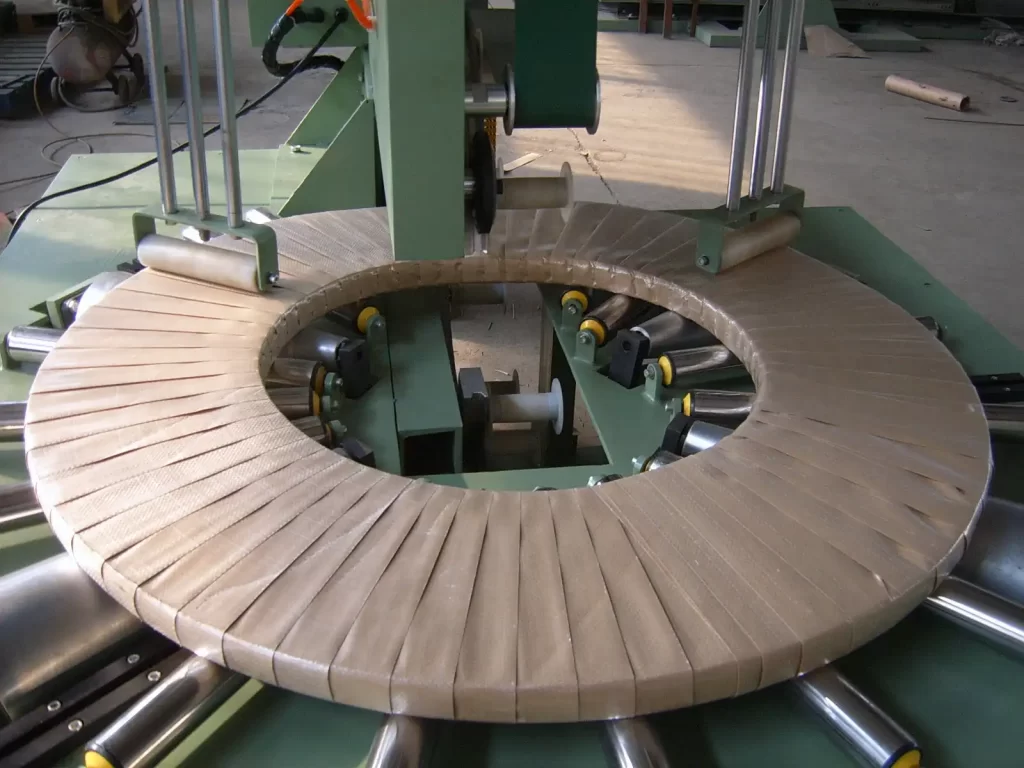
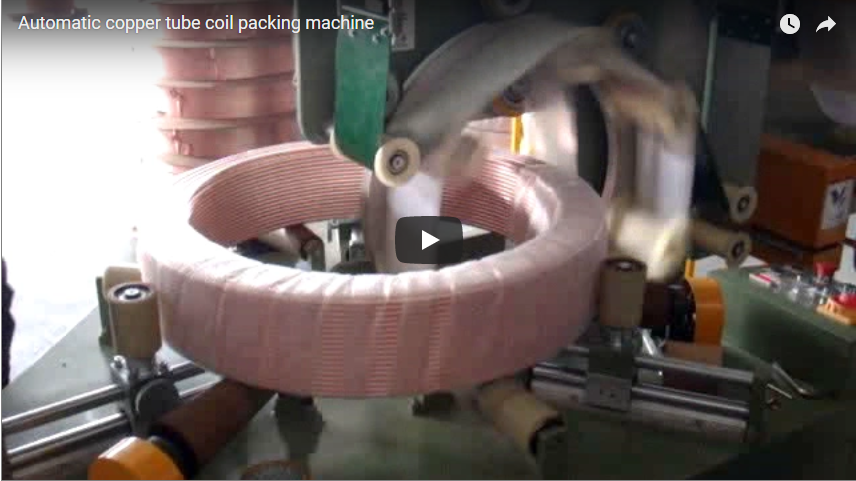
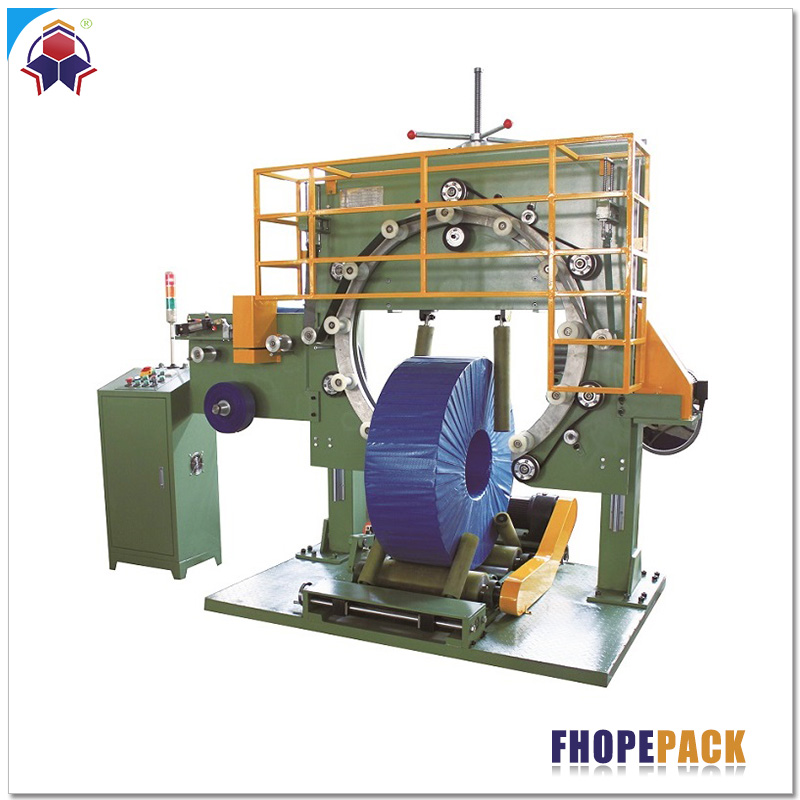
| ۲. محافظت از سطح | حلقه پیچشی مداری توروئیدی | رولهای فیلم یا کاغذ VCI را از سوراخ کویل عبور میدهد و یک مانع همپوشانی 360 درجهای آببندی شده در برابر رطوبت ایجاد میکند. |
| ۵. چیدمان عمودی | استکر دروازهای سروو با بالابر قیچی | کلافهای پیچیده شده را با استفاده از بازوهای منبسط شونده داخلی یا گیرههای محیطی خارجی بلند میکند و آنها را بر اساس محدودیتهای وزنی روی پالتها میچیند. |
چرا کویلهای نوار مسی به دینامیک بستهبندی تخصصی نیاز دارند؟
پردازش مس (Cu-ETP، Cu-OF) و برنجهای تجاری (CuZn37) به پارامترهای بستهبندی متمایز از فلزات آهنی نیاز دارد:
۱. سختی سطح پایین و حساسیت به چین خوردگی لبه
مس خالص دارای سختی ویکرز آنیل شده به میزان کم ۴۰-۶۰ HV است. هرگونه سایش مستقیم فلز به فلز از تسمههای فولادی، غلتکهای فولادی نقاله خشن یا میلههای فلزی لخت باعث ایجاد میکروفرتینگ و شیارهایی میشود که این ماده را برای مهرزنی الکترونیکی یا نیمههادیهای ظریف رد صلاحیت میکند. تمام نقاط تماس تحمل بار در این سیستم با آسترهای پلی اورتان ریختهگری شده (Shore A 85-90) یا UHMW-PE محافظت میشوند.
۲. تراکم بالا و عدم تعادل در چیدمان
با چگالی تقریبی ۸۹۶۰ کیلوگرم بر متر مکعب (۱۴٪ چگالتر از فولاد کربنی)، یک پالت از کویلهای شکاف باریک، خیلی قبل از رسیدن به حداکثر ارتفاع حجمی، به حد مجاز بار مکانیکی و قانونی خود میرسد. پیکربندیهای بستهبندی پالت باید پایداری لایه را بر اساس آستانههای وزنی محاسبه کنند، نه بر اساس ارتفاع حجمی پشته.
۳. کدر شدن در اثر اتمسفر و اکسیداسیون گالوانیک
مس در معرض رطوبت محیط، اتمسفرهای صنعتی اسیدی و میعان به سرعت کدر میشود. خط بستهبندی شامل یک پوشش مداری است که فیلم کششی یا کاغذ کرپ بازدارنده خوردگی فرار (VCI) را از طریق سوراخ کویل اعمال میکند و یک آببندی محکم در برابر اکسیداسیون ایجاد میکند.
فرآیند تسمهکشی شعاعی
تسمههای شعاعی، کویلهای شکافدار منفرد را تثبیت میکنند، تنش باقیمانده فنر ("فنرگیری ساعتی") را خنثی میکنند و از تغییر محوری ("تلسکوپی") در حین جابجایی پاییندست جلوگیری میکنند.
       [Strapping Head]
             │
      ┌──────┴──────┐
      │  Feed Sword │ ──> Passes PET Strap Through Bore (Eye)
      └──────┬──────┘
             ▼
   [Rotary Roller Table] ──> Rotates 90° or 120° for 2 to 4 Radial Straps
مرکزدهی کویل و نمایهسازی صفحه گردان
کویل در امتداد غلتکهای موتوری به سمت بالا حرکت میکند و به ایستگاه تسمهکشی میرسد. بازوهای مرکزی پنوماتیک، قطر بیرونی را محکم میکنند تا سوراخ کویل را به صورت متحدالمرکز با مسیر تسمهکشی عمودی پیدا کنند. سپس صفحه گردان، کویل را از طریق مراحل زاویهای برنامهریزی شده، ایندکس میکند:
- کویلهای با عرض باریک (<50 میلیمتر): معمولاً دو تسمه شعاعی با فاصله ۱۸۰ درجه از هم دریافت میکنند.
- کویلهای متوسط/سنگین (>50 میلیمتر): ۳ تسمه با زاویه ۱۲۰ درجه یا ۴ تسمه با زاویه ۹۰ درجه دریافت کنید.
آببندی اتصالات PET با کنترل تنش
نوار فولادی به دلیل بریدن لبههای سیمپیچ و خطر خوردگی گالوانیکی، مستثنی است. سر تسمهکش خودکار، تسمههای PET (پلیاستر) 12 تا 16 میلیمتری را از طریق یک شمشیر تسمه جمعشونده که از حلقه عبور میکند، تغذیه میکند. کشش تسمه از طریق کنترل گشتاور موتور حلقه بسته تنظیم میشود:
- محدوده تنشاز ۵۰۰ نیوتن تا ۱۸۰۰ نیوتن (از طریق دستورالعمل HMI بر اساس ضخامت نوار مسی از پیش تنظیم شده است).
- مکانیزم آب بندیجوش اصطکاکی یا آببندی اتصال اولتراسونیک، دستیابی به راندمان اتصال بیش از ۸۵٪ بدون آببندیهای فلزی که میتوانند کویلهای مجاور را خراش دهند.
مکانیک چیدمان عمودی خودکار
پس از تسمهکشی و پیچیده شدن در لوله توسط دستگاه بستهبندی مداری، کویلها وارد منطقه انباشت میشوند. دستگاه انباشت خودکار، کویلهای منفرد را در پالتهای منظم و همتراز با مرکز انباشته میکند.
          [Gantry Stacker Overhead Beam]
                        │
                  [Servo Hoist]
                        │
          [Centering / Gripping Assembly]
                        ▼
             ┌─────────────────────┐
             │  Wrapped Coil (ID)  │
             └─────────────────────┘
                        │
                        ▼  (Lowering onto Pallet)
   [Layer Pad Dispenser] ──> Places Dunnage Board
                        │
                        ▼
             ┌─────────────────────┐
             │    Finished Stack   │
             └─────────────────────┘
      [Scissor Lift & Load Cell Conveyor]
سینماتیک بازوی استکر
- مرکزگیری و جمعآورییک گانتری سقفی مجهز به گیرههای داخلی منبسطشونده یا چنگالهای بالابرنده از پایین که با قطر داخلی کویل مطابقت دارد. انگشتیهای گیره با پلیاورتان ولکانیزه روکش شدهاند تا از لوله محافظت کنند.
- سنجش ارتفاع دینامیکییک حسگر فاصله لیزری، سطح دقیق بالایی پالت یا لایه کویل قبلی را تشخیص میدهد و در حین قرارگیری، کاهش سرعت ملایمی را اعمال میکند.
- قرار دادن خودکار پوشالیک بازوی کمکی مکش، پدهای دیسکی موجدار یا حلقههای فاصلهدهنده چوبی را طبق دستورالعمل محصول، بین کویلها قرار میدهد.
- فهرست بندی جدول قیچی: همزمان با چیده شدن کویلها، میز بالابر گیرنده میتواند به تدریج پایین بیاید و ارتفاع انتقال ثابت برداشتن و گذاشتن را برای حداکثر توان عملیاتی حفظ کند.
مکانیک ارتفاع پشته و بار مفید پالت
از آنجا که مس متراکم است، بارگیری پالت به جای محدودیتهای ارتفاع هندسی، بر اساس ظرفیت وزنی تعیین میشود. تجاوز از وزن مجاز پالت باعث خرابی تخته و فروریختن قفسه در حین حمل و نقل بار میشود.
+-------------------------------------------------------+
|  Stack Calculation Principle:                        |
|                                                       |
|  1. Max Coils by Weight:                              |
|     N_stack = floor( M_payload_max ÷ M_coil )         |
|                                                       |
|  2. Total Stack Height:                               |
|     H_total = (N_stack × W_coil)                      |
|               + ( (N_stack - 1) × t_spacer )          |
|               + H_pallet                              |
+-------------------------------------------------------+
متغیرهای فیزیکی
M_payload_max: میزان بار مجاز پالت حمل و نقل (کیلوگرم)M_coilوزن کویل اندازهگیری شده (کیلوگرم)W_coilعرض شکاف / ارتفاع محوری کویل (میلیمتر)t_spacerضخامت لایه میانی مقوایی یا چوبی (میلیمتر)H_palletارتفاع پایه پالت (میلیمتر)floor()گرد کردن اعداد صحیح ریاضی به سمت پایین و رسیدن به نزدیکترین عدد صحیح کامل
مثال کاربردی مهندسی
| پارامتر | مقدار | مرجع / شرایط |
|---|---|---|
عرض کویل (W_coil) |
۶۰ میلیمتر | عرض برش اسمی |
وزن کویل اندازهگیری شده (M_coil) |
کیلوگرم ۷۳۰۰ | کویل نواری مسی با چگالی بالا |
ظرفیت بارگیری پالت (M_payload_max) |
کیلوگرم ۷۳۰۰ | پایه چوبی سنگین استاندارد |
ضخامت تخته اسپیسر (t_spacer) |
۶۰ میلیمتر | دیسک ضد لغزش موجدار توپر |
ارتفاع پایه پالت (H_pallet) |
۶۰ میلیمتر | ترمز صنعتی سنگین با ورودی چهار طرفه |
مرحله ۱: تعداد کویل مجاز را تعیین کنید:
N_stack = floor(2,000 ÷ 285) = floor(7.017) = 7 coils
مرحله 2: ارتفاع کلی پشته را محاسبه کنید:
H_total = (7 × 120 mm) + ((7 - 1) × 3.0 mm) + 140 mm
H_total = 840 mm + 18 mm + 140 mm = 998 mm
مرحله ۳: تأیید بار داده واقعی:
M_actual = 7 × 285 kg = 1,995 kg (≤ 2,000 kg pallet limit — Valid)
نوار نقاله غلتکی خروجی خط شامل یک ترازوی بارگذار صنعتی یکپارچه با پرتو برشی است. اگر وزن تجمعی اندازهگیری شده از آستانه تعیین شده تجاوز کند، دستگاه انباشت، شاخصگذاری چرخه را متوقف کرده و هشداری را در HMI به اپراتور ارسال میکند.
پارامترهای خط قابل تنظیم
خط بستهبندی از یک پایگاه داده مرکزی PLC برای ذخیره دستورالعملهای عملیاتی در مشخصات مختلف محصول استفاده میکند:
| تنظیم خط | متغیر کنترل | مبانی مهندسی |
|---|---|---|
| تسمه در هر کویل | ۲، ۳ یا ۴ تسمه شعاعی | بر اساس قطر خارجی سیمپیچ و عرض شکاف انتخاب میشود تا با فنربندی ساعت مقابله کند. |
| کشش تسمه | 500 N تا 1,800 N | با ضخامت ورق تنظیم میشود؛ از کمانش لبه در ضخامتهای کمتر از 0.4 میلیمتر جلوگیری میکند. |
| همپوشانی پوشش | 30٪ به 70٪ | درصد همپوشانی بالاتری برای بستهبندی صادرات دریایی اعمال شد. |
| رسانه بسته بندی | فیلم استرچ LLDPE یا کاغذ کرپ VCI | بر اساس کلاس خوردگی هدف و مدت زمان حمل و نقل. |
| الگوی روی هم چیدن | ستون وسط چین یا ستون متقاطع | از طریق HMI تنظیم شود تا با سیستمهای پالتزدایی پاییندستی مشتری مطابقت داشته باشد. |
مشخصات فنی ماتریس
| ویژگی | پیکربندی استاندارد | گزینههای سنگین / سفارشی |
|---|---|---|
| قطر بیرونی سیم پیچ (OD) | 600-1,400 میلی متر | تا 1,600 میلی متر |
| قطر داخلی سیم پیچ (ID) | ۵۰۸ میلیمتر استاندارد (۶۱۰ میلیمتر اختیاری) | قابل تنظیم از 300 میلیمتر تا 610 میلیمتر |
| محدوده عرض نوار | 20-400 میلی متر | 15-600 میلی متر |
| حداکثر وزن کویل | ۱۵۰۰ کیلوگرم در هر ایستگاه | اجرای عملیات سنگین ۳۰۰۰ کیلوگرمی |
| زمان چرخه خط | ۴۵ تا ۷۵ ثانیه برای هر کویل (بستن + پیچیدن) | بهینه شده برای خروجی تولید خط برش |
| مواد تسمه | تسمه PET: عرض ۱۲ تا ۱۶ میلیمتر؛ ضخامت ۰.۶ تا ۰.۹ میلیمتر | سازگار با بند PP |
| روش اتصال تسمه | جوش اصطکاکی ارتعاشی | راندمان اتصال ≥ ۸۵٪ |
| مواد بسته بندی | فیلم استرچ PE (15-35 میکرومتر) / رول کاغذ VCI | پارچه کامپوزیت بافته شده تقویت شده |
| حفاظت از سطح تماسی | آسترهای پلی اورتان Shore A 85-90، UHMW-PE | استاپهای مهندسیشده با روکش نمدی یا برنجی |
| معماری کنترل | زیمنس S7-1500 یا آلن-بردلی PLC + لمسی HMI | یکپارچهسازی کامل خطوط SCADA/MES |
الزامات ایمنی و انطباق صنعتی
خطوط انتقال کویل مسی، بارهای سنگین را با سینماتیک خودکار پرسرعت ترکیب میکنند. این سیستم با دستورالعملهای بینالمللی ایمنی ماشینآلات همسو است:
| استاندارد / نقطه خطر | مکانیسم حفاظت | الزامات عملیاتی |
|---|---|---|
| محوطه گردان و داوندر | توری ایمنی پیرامونی سخت با دربهای دسترسی قفلشونده | خاموش شدن خودکار پس از باز شدن دروازه (EN ISO 13849-1 Cat. 4 / PL e). |
| ناحیه شمشیر سر تسمه ای | پردههای نوری نوری در ورودی/خروجی نوار نقاله غلتکی | اگر اجسام خارجی وارد مسیر ضربه شمشیر شوند، تغذیه خودکار متوقف میشود. |
| خطر افتادن استاکر | قفلهای میلهای پنوماتیک و مهارکنندههای سقوط مکانیکی عمودی | از پایین آمدن کالسکه استکر در هنگام قطع ناگهانی پنوماتیک/برق جلوگیری میکند. |
| پروتکل توقف اضطراری | قطع برق اضطراری دسته ۰ که در هر پنل اپراتور قرار دارد | مدار ایمنی دو کاناله، تمام باسهای قدرت محرک را قطع میکند. |
| قفل کردن / برچسب زدن (LOTO) | شیرهای تخلیه پنوماتیک متمرکز و ایزولاتورهای قفل شونده | انطباق اجباری با رویههای اجرایی طبق OSHA 29 CFR 1910.147. |
| استانداردهای ایمنی ماشین آلات | مطابق با استانداردهای EN ISO 12100:2010 و EN 415-10:2014 | اعلامیه انطباق CE برای استقرار در اروپا تأیید شده است. |
چک لیست انتخاب و ادغام
هنگام ارزیابی طرح خط بستهبندی برای تأسیسات برش موجود یا جدید، از این چک لیست استفاده کنید:
- پاکت نواری ابعادیحداقل/حداکثر قطر خارجی، قطر داخلی، عرض نوار شکاف و وزن برش جداگانه را تأیید کنید.
- مشخصات سختی آلیاژبرای نهایی کردن لایه گذاری تماس، گرید مس (مثلاً C11000 ETP، C10200 OF) و شرایط حرارتی (O60 آنیل شده در مقابل H04 سخت) را مشخص کنید.
- محدودیتهای پرداخت سطحنوارهای آینهای صیقل داده شده، قلع اندود شده یا آبکاری شده نیاز به آسترهای نمدی مخصوص یا PU بدون علامت دارند.
- الزامات قرارگیری تسمه: تعداد تسمههای شعاعی عبور داده شده از چشم (۲، ۳ یا ۴ موقعیت) در هر بعد نوار.
- روش حفاظت در برابر خوردگیکپسوله کردن مستقیم با فیلم استرچ در مقابل لایه گذاری تخصصی کاغذ VCI برای تدارکات صادراتی.
- مشخصات پالتابعاد (طول × عرض × ارتفاع)، حداکثر ظرفیت حمل، ورودی چهارطرفه در مقابل دوطرفه، عرشه محکم در مقابل پایههای تختهای.
- تراز خروجی برش: بالا بردن شفت جمع کننده تیغه برش و انتقال فاصله کابین به بازوهای ضربه گیر گردان.
- زیرساختهای خدماتیولتاژ موجود در نیروگاه، پایداری فاز و تأمین مداوم هوای خشک و تمیز (0.5-0.7 مگاپاسکال).
سوالات متداول مهندسی
س: چرا به جای تسمههای قطر خارجی محیطی، تسمههای شعاعی را از طریق چشم اعمال کنیم؟
الف) کویلهای مسی با شکاف باریک (با عرض کمتر از ۲۰۰ میلیمتر) دارای حداقل فضای بیرونی استوانهای هستند. تسمهای محیطی که روی لبه باریک نوار اعمال میشود، احتمال لغزش بالایی در حین انتقال دارد و میتواند لبه بیرونی شکننده نوار را خم کند. تسمه شعاعی از طریق حلقه، لایهها را محکم به دیواره داخلی میچسباند و گردی ساختاری را حفظ کرده و از تلسکوپی شدن جلوگیری میکند.
س: چگونه این سیستم از خراشیدگی روی کویلهای مسی با خلوص بالا جلوگیری میکند؟
الف) این خط، تمام تماسهای بدون روکش با فولاد کربنی را حذف میکند. غلتکهای نوار نقاله با پلی اورتان Shore A 85-90 ولکانیزه یا روکش میشوند؛ بازوهای هدایتکننده جانبی از پلیمر UHMW-PE با اصطکاک کم و بدون آسیب استفاده میکنند؛ و سر انباشتهکننده از پد داخلی سازگار برای محافظت از پوششهای داخلی حیاتی کویل استفاده میکند.
س: چه چیزی از اضافه بار پالت در هنگام تغییر عرض شکاف کویل جلوگیری میکند؟
الف) برنامه PLC از یک پیکربندی پویا برای دستورالعمل استفاده میکند. کنترل استکر تعداد مجاز کویل را از طریق ... محاسبه میکند. floor(Payload Limit ÷ Actual Weight)وقتی با یک ترازوی بارگذار نوار نقاله یکپارچه جفت میشود، هر دسته کویل قبل از قرار گرفتن در انبار تغذیه، تأیید میشود.
س: آیا این خط میتواند هم کویلهای نوار مسی و هم کویلهای نوار برنجی را در خود جای دهد؟
الف) بله. از آنجا که برنج کمی از مس چگالتر است (تقریباً ۸۵۰۰ کیلوگرم بر متر مکعب در مقابل ۸۹۶۰ کیلوگرم بر متر مکعب) اما به طور کلی سختتر است، هر دو آلیاژ با یک خط تولید میشوند. دستورالعمل PLC، کشش تسمه و همپوشانی پیچشی را به صورت پویا بر اساس شناسه آلیاژ انتخاب شده تنظیم میکند.
پشتیبانی استعلام و استعلام قیمت پروژه فنی
مهندسی FHOPE سلولهای تسمهکشی، بستهبندی و انباشت کویل سفارشی را متناسب با توان عملیاتی خط برش پیکربندی میکند:
- مشخصات خط ارسالنقشههای طرحبندی، زمان چرخه برش مورد نظر، محدوده اندازه کویل و ظرفیت وزن پالت خود را به آدرس ایمیل زیر ارسال کنید: info@fhopepack.com.
- پیشنهاد فنی ۴۸ ساعتهمشخصات کامل تجهیزات عملکردی، نقشههای خط مرکزی غلتک، تحلیل زمان چرخه و برنامههای مصرف آب و برق را ظرف ۴۸ ساعت کاری دریافت کنید.
- همترازی سایت مهندسیاتصالات رابط بین دستگاههای برشدهندهی رولگیر، ضربهگیر گردان و سیستمهای پالت خروجی را با تیم مهندسی سیستمهای بستهبندی ما بررسی کنید.
سیستمهای مرتبط و مستندات مرجع
- راهکارهای خط بستهبندی کویل اتوماتیک
- تضمین کیفیت در پرداخت کویل: جلوگیری از آسیب سطحی
- معماری خط بستهبندی کویل مس خودکار
- تحلیل سینماتیکی سیستمهای کج کردن و تسمهکشی خودکار
منابع و استانداردهای صنعتی
- مشخصات ماشین و طرحبندی سینماتیک عملکردی: گروه مهندسی سیستمهای FHOPE.
- خواص فیزیکی مس: چگالی مهندسی استاندارد (۸۹۶۰ کیلوگرم بر متر مکعب) طبق ASTM B152 / DIN EN 13599.
- استانداردهای ایمنی و کاهش ریسک: ISO 12100: 2010 (ایمنی ماشین آلات - اصول کلی طراحی)
- استانداردهای ایمنی ماشین آلات بسته بندی: EN 415-10: 2014 (ایمنی ماشین آلات بسته بندی - الزامات عمومی)
- معماری برق و کنترل: IEC 60204-1 (ایمنی ماشینآلات - تجهیزات الکتریکی ماشینآلات).
آخرین بررسی توسط مهندسی: 2026-10-27