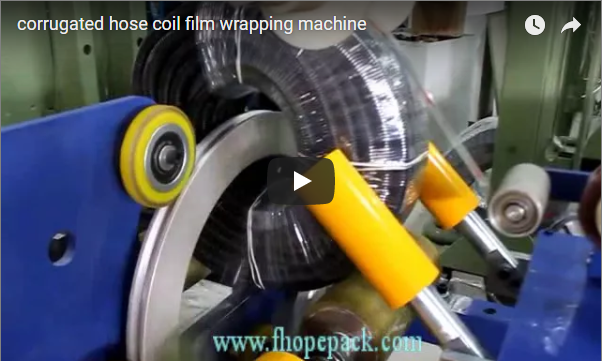
خلاصه اجرایی کویلهای شکافدار مسی و برنجی با خلوص بالا به شدت در برابر خراش سطحی، تغییر شکل برآمدگی لبه و تلسکوپی شدن در حین جابجایی پس از برش آسیبپذیر هستند. این خط بستهبندی خودکار یکپارچه، کویلهای پنکیک را از طریق یک بالابر دوار هیدرولیکی از حالت افقی (پیچشی) به حالت افقی (مسطح) تغییر میدهد، بسته اصلی را از طریق تسمه شعاعی PET با کشش سروو محکم میکند، پروفیل را با بستهبندی کششی مداری با دقت بالا محصور میکند و چیدمان پالت را با یک چنگک مکانیکی بدون علامتگذاری تکمیل میکند. هر نقطه تماس فلز به فلز توسط پلی اورتان (PU) با درجه سختی Shore A 90-95 و پلیمرهای مهندسی شده ایزوله میشود تا حفظ سطح بدون نقص تضمین شود.
چرا مس نیاز به رویکرد ویژه دارد؟
مس و آلیاژهای مس تصفیهشده (مانند C11000 ETP، C10200 OFC و برنز فسفری دقیق) دارای چگالی بالا (تقریباً 8.94 گرم بر سانتیمتر مکعب) همراه با سختی سطحی پایین (اغلب 40 تا 65 HV در حالت آنیل شده) هستند. در پردازش کلاف، این پروفیل متالورژیکی آسیبپذیریهای مکانیکی شدیدی را نشان میدهد:
- حساسیت سطحیلغزش اصطکاکی جزئی بین فلز لخت و فولاد نوار نقاله باعث ایجاد میکروسایشهای برگشتناپذیر، اکسیداسیون سطحی و خراشهای ناشی از سخت شدن کار میشود که باعث رد فوری در کاربردهای باسبار الکتریکی، قاب سربی و سیمپیچ ترانسفورماتور میشود.
- تلسکوپی کردن لبه و خرد کردن فلنجکویلهای پنکیکی با شکاف باریک، پایداری محوری پایینی دارند. بارهای محوری بیش از حد یا ناهموار، پیچههای داخلی کویل را از تراز خارج میکنند (تلسکوپی میشوند)، در حالی که تنشهای شعاعی کنترل نشده تسمه، هندسه لبه بیرونی را فشرده و تغییر شکل میدهند.
- تمرکز تنش تماسیخطوط کویل فولادی استاندارد به غلتکهای فولادی آجدار و گیرههای هیدرولیکی با فشار بالا متکی هستند. هنگامی که این مکانیزمها بر روی مس نرم اعمال میشوند، تنشهای نقطهای بیش از نقطه تسلیم فلز ایجاد میکنند و باعث ایجاد فرورفتگیهای عمیق میشوند.
حذف این خطرات نیازمند سینماتیک مهندسیشدهی هدفمند است: محافظ پلیاورتان پیوسته، منحنیهای شتاب/کاهش سرعت هیدرولیکی بالشتکی، و مکانیسمهای ایمنسازی کالیبرهشده و سروو کنترلشده.
کاری که خط انجام میدهد - گام به گام
توالی بستهبندی، کویلهای مسی شکافدار را از بازوهای تخلیه عمودی برشدهنده منفرد به پشتههای پالت ایمن و آماده حمل و نقل از طریق چهار ایستگاه کاملاً خودکار منتقل میکند.
[Slitter Turnstile / Car]
         │ (Eye-Horizontal)
         ▼
[1. 90° Hydraulic Cushioned Upender]
         │ (Polyurethane contact, proportional decelerated tilt)
         ▼ (Eye-to-Sky)
[2. Radial Eye-Through Strapping Station]
         │ (Cushioned index table, 400–1200 N regulated PET banding)
         ▼
[3. Orbital Eye-Through Wrapping System]
         │ (VCI + Stretch film composite shuttle ring)
         ▼
[4. Overhead Gantry Stacking & Palletizing]
         │ (Internal-bore expanding jaws / cushioned O.D. pads)
         ▼
[Finished Pallet Staging Conveyor]
۱. بالارونده: شیب دینامیکی ۹۰ درجه از حالت افقی چشم تا حالت تخت
کویلها به صورت افقی از گیت گردان برشدهنده وارد میشوند. گهواره با قابلیت کج شدن ۹۰ درجه از یک سیستم متناسب الکتروهیدرولیکی با قابلیت هماهنگسازی دو سیلندر استفاده میکند.
- هم بازوی گیرنده افقی و هم صفحه پشتی کجشونده با پلیاورتان ریختهگری شده با چگالی بالا (Shore A 90-95) به ضخامت ۱۵ تا ۲۰ میلیمتر پوشانده شدهاند تا قطر بیرونی کویل و سطوح جانبی آن ایزوله شود.
- پروفیل حرکت، یک توالی افزایش سرعت و کاهش سرعت منحنی S را اجرا میکند، شوک ضربه را در نقطه انتقال ۸۵ تا ۹۰ درجه حذف میکند و کویل را به آرامی و در جهت چشم به آسمان (مسطح) و بدون کج شدن لبه، به میز غلتکی منتقل میکند.
۲. تسمهکشی شعاعی: کشش دقیق از طریق چشم
پس از قرارگیری صاف روی نوار نقاله، کویل به سمت ایستگاه تسمهکشی هدایت میشود. برخلاف کویلهای فولادی کربنی فلهای که نواربندی قطر بیرونی محیطی خام را میپذیرند، کویلهای مسی پنکیک برای اتصال سیمپیچهای منفرد در برابر جابجایی محوری، نیاز به تسمهکشی شعاعی از طریق سوراخ مرکزی دارند.
- یک صفحه گردان خودکار، کویل را در زیر یک مسیر تسمهایِ در حال حرکت میچرخاند که تسمه PET را از طریق چشم مرکزی شلیک میکند.
- سر کشش تسمه توسط یک حلقه بازخورد سروو پنوماتیک قابل تنظیم کنترل میشود که بین ۴۰۰ نیوتن تا ۱۲۰۰ نیوتن عمل میکند. این امر، سفتی بستهبندی ساختاری را تضمین میکند و در عین حال به طور ایمن زیر آستانه فشاری که باعث پیچ خوردگی لبه کویل میشود، باقی میماند. برای کاربردهای فویل بسیار نازک، میتوان به طور خودکار از ورودیهای تغذیه محافظ لبه استفاده کرد.
۳. پیچیدن مداری از طریق چشم
کویل به ایستگاه بستهبندی کششی مداری منتقل میشود، جایی که یک حلقه شاتل چرخشی با سرعت بالا به طور مداوم از طریق چشم کویل و اطراف محیط بیرونی حرکت میکند.
- شاتل یک مانع مارپیچی پیوسته از فیلم کششی، فیلم ضد خوردگی VCI یا نوار پلی پروپیلن بافته شده اعمال میکند.
- از آنجا که حلقهی پیچشی بدون تماس با سیمپیچ میچرخد، تماس مکانیکی صرفاً به غلتکهای نگهدارندهی غلافدار پلیاورتان که سیمپیچ را حول محور عمودی مرکزی آن میچرخانند، محدود میشود.
- کشش اولیه فیلم به صورت مکانیکی یا الکترونیکی بین ۱۵۰ تا ۲۵۰ درصد حفظ میشود و در عین حال که مس لخت را از رطوبت جوی و اکسیداسیون محافظت میکند، ماندگاری الاستیک بالایی را در اطراف هسته ایجاد میکند.
۴. انبار کردن و پالت بندی کردن
سیمپیچ پیچیده شده به سمت ایستگاه خروجی برداشتن و گذاشتن حرکت میکند. یک سیستم دروازهای سقفی سنگین، سر برداشتن خودکار مجهز به قطعات منبسط شونده داخلی با پوشش پلیاورتان یا گیرههای نگهدارنده محیطی خارجی را پایین میآورد.
- این دروازه روی حلقه مارپیچ قرار میگیرد، بار را با لغزش نسبی صفر درگیر میکند و تحت کنترل بالابر اینورتر برداری به صورت عمودی بلند میکند.
- کویلها منتقل شده و به آرامی بر روی پالتهای چوبی حمل و نقل، طبق دستورالعملهای از پیش برنامهریزی شده لایهبندی (مثلاً ۳ تا ۶ کویل در هر تخته) با روالهای فرود نرم که از ضربه فشاری جلوگیری میکنند، چیده میشوند.
محافظت در برابر خراش - نقاط کنترل کیفیت بحرانی
برای اطمینان از عدم تخریب سطح، پروتکلهای راهاندازی، تأیید سیستماتیک را در هر رابط انتقال الزامی میکنند:
| ایستگاه تجهیزات | تمرکز بازرسی بحرانی | مهندسی مکانیسم دفاعی |
|---|---|---|
| گهواره و صفحه رویی آپندر | علامتگذاری سطح، بارگذاری نقطهای لبه | آستر ریختهگری شده PU با ضخامت ۱۵-۲۰ میلیمتر و سختی ۹۰-۹۵ Shore A؛ شیرهای هیدرولیکی متناسب با فرود نرم |
| سیستم نوار نقاله غلتکی | ساییدگی، لغزش نسبی در حین جابجایی | غلافهای غلتکی PU ولکانیزه شده با کیفیت بالا؛ غلتکهای موتوری هماهنگ با VFD |
| سر تسمهکش از طریق چشم | برش لبه، گاز گرفتن تسمه | تسمه PET 12-16 میلیمتری (با مقطع صاف)؛ کشش تنظیمشده توسط سروو (400-1200 نیوتن) |
| کالسکه بسته بندی مداری | برخورد ماشین، کشش اولیه ناهموار | مرکزدهی پویای سیمپیچ نوری؛ حلقه چرخان غیرتماسی؛ حامل فیلم با گشتاور ثابت |
| گیره جرثقیل دروازه ای | خط کشی سوراخ، ضربه ناشی از افتادن روی پالت | کفشکهای مکانیابی سوراخ UHMW-PE؛ حسگرهای فرود نرم پنوماتیکی؛ کاهش شیب نرم VFD |
برای مس آنیل شده براق فوق حساس و گریدهای بدون اکسیژن (OFC > 99.99%)، غلافهای غلتکی نئوپرن بدون علامت و محیط بستهبندی کامپوزیت VCI سازگار با اتاق تمیز برای جلوگیری از لکههای شیمیایی و سایش مکانیکی مشخص شدهاند.
مدل توان عملیاتی خط و زمان چرخه
توان عملیاتی کلی توسط ایستگاه کاری ضربانساز (کندترین چرخه فرآیند فردی) به علاوه زمانهای انتقال بین ایستگاهها تعیین میشود:
| اقدام ایستگاه | زمان چرخه واحد | پارامترهای عملیاتی مهندسی |
|---|---|---|
| تغذیه کویل و 90 درجه رو به بالا | 40 بازدید کنندگان | شیب هیدرولیکی متناسب شامل نشست نرم |
| انتقال و موقعیت یابی نوار نقاله | 12 بازدید کنندگان | شاخص غلتش نرم هماهنگ (0.2 متر بر ثانیه) |
| تسمهکشی شعاعی (۳ تسمه) | 36 بازدید کنندگان | ۳ × ۱۲ ثانیه در هر چرخه تسمه شعاعی (شامل زاویه قرارگیری کویل ۱۲۰ درجه) |
| پوشش مداری (60٪ همپوشانی) | 45 بازدید کنندگان | روکش دو لایه با سرعت حلقه ۶۰ دور در دقیقه |
| انتخاب، جابجایی و انباشت دروازهای | 35 بازدید کنندگان | چرخه کامل پیمایش با فرود نرم پالت |
| چرخه ایستگاه کاری گام برداری | 45 بازدید کنندگان | عملیات بستهبندی مداری، خط مبنای تک ایستگاهی را تنظیم میکند |
تحلیل مؤثر توان عملیاتی: با مناطق بافر یکپارچه بین دستگاه بالا برنده، واحد تسمهکشی و دستگاه بستهبندی، عملیات بین ایستگاهها به طور همزمان انجام میشود. با احتساب تحویلهای مکانیکی و تأیید شاخصگذاری، سرعت خط پیوسته به ۵۰ تا ۶۵ کویل در ساعت میرسد و تولید مداوم را حفظ میکند و در عین حال محدودیتهای سرعت فیزیکی مورد نیاز برای محافظت از سطح فلز نرم را رعایت میکند.
مشخصات فنی
| پارامتر | محدوده عملیاتی / مشخصات |
|---|---|
| وزن بار مفید کویل | 500 - 5,000 کیلوگرم |
| قطر بیرونی سیم پیچ (OD) | 600 - 1,800 میلیمتر |
| قطر داخلی سیم پیچ (ID) | ۳۰۰، ۴۰۰، ۵۰۸، ۶۱۰ میلیمتر (اندازههای استاندارد مندرل) |
| عرض کویل شکافدار (ارتفاع در حالت صاف) | ۵۰ تا ۵۰۰ میلیمتر (کویلهای پنکیک/نواری) |
| مواد تسمه | تسمه PET ماشینی (عرض: ۱۲ تا ۱۶ میلیمتر؛ ضخامت: ۰.۶ تا ۰.۸ میلیمتر) |
| فیلم بسته بندی | فیلم VCI، فیلم استرچ LLDPE، پارچه بافته شده PE (عرض: ۱۰۰ تا ۲۵۰ میلیمتر) |
| سختی سطح نوار نقاله | پوشش ولکانیزه پلی اورتان/لاستیک (90 – 95 Shore A) |
| معماری کنترل | زیمنس S7-1500 / آلن-بردلی GuardLogix PLC؛ پرو-فیس / زیمنس HMI |
| تامین پنوماتیک / هیدرولیک | ۰.۶ تا ۰.۸ مگاپاسکال (هوای خشک و تمیز)؛ ۱۴ تا ۱۸ مگاپاسکال (پک هیدرولیک تناسبی) |
| منبع تغذیه | ۳۸۰ ولت / ۴۱۵ ولت / ۴۸۰ ولت، ۵۰/۶۰ هرتز، سه فاز (سفارشی در هر کشور) |
چک لیست انتخاب
قبل از نهایی کردن طرح مکانیکی و ارائه قیمت، اطمینان حاصل کنید که پارامترهای مهندسی زیر تأیید شدهاند:
- پاکت ابعادی کویل: حداقل/حداکثر قطر خارجی، قطر داخلی استاندارد، محدوده عرض و وزن هر کویل.
- وضعیت و پرداخت متالورژیکی: نامگذاری آلیاژ، حالت آنیل (نرم در مقابل سخت) و الزامات خاص سطح (مثلاً، پرداخت آینهای، قلع اندود، براق).
- توان عملیاتی مورد نیاز: تعداد کویلهای هدف در ساعت بر اساس ظرفیت خروجی برش برشی.
- پیکربندی تسمهتعداد بستهای شعاعی مورد نیاز (معمولاً ۳ یا ۴ تسمه با فواصل ۱۲۰ درجه یا ۹۰ درجه).
- دستور العمل لایه بندی بسته بندی: فقط فیلم کششی، لایه داخلی فیلم VCI، یا پوشش بافته شده خارجی تقویت شده برای حمل و نقل کانتینری به خارج از کشور.
- مشخصات چیدمانابعاد پالت، حداکثر ارتفاع روی هم چیدن، وزن هدف روی هم چیدن و جهت نوار نقاله تخلیه پالت.
- طرح بندی کارخانه و محدودیت هاجهتگیری خطی در مقابل پیکربندی L شکل ۹۰ درجه نسبت به خروجی دهانه برش.
استانداردهای ایمنی و انطباق
عملیات خودکار جابجایی کویلهای سنگین باید در کنار حفظ یکپارچگی محصول، حفاظت از اپراتور را در اولویت قرار دهد:
- ISO 12100: 2010ارزیابی جامع ریسک که در طراحی اسکلت ماشین، توقفهای هیدرولیکی در برابر پارگی و طراحی فاصله سینماتیکی ادغام شده است.
- EN 415-10: 2014استاندارد ایمنی اختصاصی مربوط به ماشینآلات بستهبندی، تسمهکشی و جابجایی یکپارچه مواد.
- جداسازی منطقهپردههای نوری ایمنی Cat 4 / PL e و حصار ایمنی پیرامونی قفلشده که از مسیر چرخش رو به بالا، حلقه مداری و پوشش گانتری محافظت میکنند.
- جداسازی انرژیقطعکنندههای مدار الکتریکی Lockout/Tagout کاملاً قفلشونده (مطابق با OSHA LOTO) و شیرهای تخلیه هیدرولیکی فشار باقیمانده برای نگهداری ایمن سیستم.
سوالات متداول مهندسی
چرا نمیتوان از سرهای تسمهکشی کویل فولادی معمولی مستقیماً روی نوار مسی استفاده کرد؟
تجهیزات استاندارد تسمهکشی کلاف فولادی بر کشش بالای تسمه (اغلب بیش از ۲۵۰۰ نیوتن) و گیرههای جوش اصطکاکی دندانهدار که برای فولاد کربنی سفت طراحی شدهاند، متکی هستند. در کلافهای مسی نرم، این سرها باعث فرورفتگی عمیق گوشهها، چینخوردگی لایههای لبه و آسیب ناشی از برآمدگی میشوند که عملیات پرسکاری پرسرعت در پاییندست را مختل میکند. خط ما شامل سرهای کشش تنظیمشده با سروو موتور با اینرسی کم، با ناودانهای تغذیه شعاعی و جوشکاری اصطکاکی اتصال صاف است که بهطور خاص برای کلافهای مسی کالیبره شده است.
چه مکانیزمی از تلسکوپی شدن کویل در هنگام چرخش ۹۰ درجه جلوگیری میکند؟
تلسکوپی شدن کویل زمانی اتفاق میافتد که اینرسی محوری بر اصطکاک بین پیچهها در حین کج شدن غلبه کند. طراحی رو به بالای ما با استفاده از یک حرکت کج شدن هیدرولیکی هماهنگ با کاهش سرعت متناسب جریان، این مشکل را کاهش میدهد. کویل در تماس با یک صفحه پایه با پد پلی اورتان قرار میگیرد و نقطه محوری چرخش به گونهای طراحی شده است که بردار گرانش خالص را به آرامی به داخل حفره گوشه تکیهگاه منتقل کند و حرکت برشی محوری را متوقف کند.
آیا این خط میتواند هم کویلهای تک پنکیک و هم کویلهای اصلی انباشته را مدیریت کند؟
بله. سر تسمهکش و چرخ تسمهکشی مداری دارای تشخیص ارتفاع لیزری نوری هستند که به طور مداوم پروفیلهای قطعه کار را محاسبه میکند. چه یک کویل پنکیک شکافدار منفرد با عرض ۶۰ میلیمتر دریافت کنید و چه یک دسته از پیش چیده شده با عرض ۴۰۰ میلیمتر، سیستم به طور خودکار حرکات چرخ تسمهکشی و موقعیتهای تغذیه تسمهکشی را از طریق کدهای دستوری از پیش تعریف شده در PLC تنظیم میکند.
چگونه از میعان و کدر شدن سطح در حین حمل و نقل دریایی جلوگیری میشود؟
برای صادرات دریایی در مسافتهای طولانی، مس لخت مستعد اکسیداسیون و لکهدار شدن توسط رطوبت است. شاتل بستهبندی مداری را میتوان با پخشکنندههای فیلم دوگانه پیکربندی کرد: یک قرقره داخلی که فیلم مهارکننده خوردگی فرار فعال (VCI) را مستقیماً روی فلز لخت اعمال میکند و پس از آن یک لایه بیرونی از فیلم کششی LLDPE با کشش بالا قرار دارد. این آببندی دوگانه، یک ریزمحیط محکم و ضد رطوبت ایجاد میکند که نیاز به روغنهای غوطهوری ضد زنگ را از بین میبرد.
گام های بعدی
برای ارزیابی یک خط یکپارچه جابجایی، تسمهکشی و بستهبندی مداری کویل مسی که مطابق با طرحبندی محفظه شما مهندسی شده است:
- اطلاعات درخواست خود را ارسال کنیدابعاد کویل (قطر خارجی، قطر داخلی، عرض، جرم)، حجم مورد نیاز ساعتی و فضای خالی را به آدرس زیر ارسال کنید. info@fhopepack.com.
- دریافت طرح سه بعدی و مشخصات فنی ظرف ۴۸ ساعتتیم پروژه مکانیکی ما، پیشنهاد خط به خط را به همراه شبیهسازی زمان چرخه، نقشههای جانمایی و جزئیات حفاظت سطح ارائه خواهد داد.
- همترازی سایت مهندسییک بررسی مهندسی در محل یا مجازی برای تأیید بارگذاری فونداسیون، یکپارچهسازی چرخه با گیتهای گردان شکافدار و رابطهای باسبار الکتریکی برنامهریزی کنید.
خواندن مرتبط
- خط بستهبندی و انباشت کویل شکافدار، کج کردن کویل از طریق چشم
- تحلیل سینماتیکی و ساختاری مکانیزمهای کج شدن هیدرولیکی برای کویلهای نواری ظریف
- سیستمهای بستهبندی کویل نوار مسی خودکار - سری تجهیزات
منابع مرجع و مستندات مهندسی
- طراحی و کاربرد ماشین: گروه فنی مهندسی سیستمهای FHOPE
- نمایش ویدیویی: ویترین خط بسته بندی کویل مس اتوماتیک
- محاسبات چرخه کارکرد: استانداردهای مطالعه زمان راهاندازی مهندسی FHOPE
- انطباق با مقررات ایمنی: ISO 12100:2010 (ایمنی ماشینآلات - اصول کلی)؛ EN 415-10:2014 (ایمنی ماشینآلات بستهبندی - بخش 10: الزامات عمومی)
- تحویل طرح پیشنهادی پروژه: پروتکل استاندارد بررسی مهندسی ۴۸ ساعته OEM