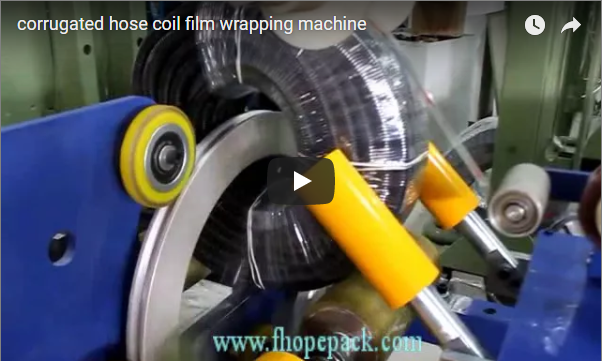
بستهبندی صنعتی کویلهای فولادی شکافدار نیازمند یک رویکرد خودکار است که توان عملیاتی خط را با محافظت کامل از لبهها متعادل کند. هنگامی که نوارهای باریک با سرعت دهها برش در ساعت از خطوط برش پرسرعت خارج میشوند، جابجایی دستی باعث ایجاد تنگناهای شدید میشود و خطر چینخوردگی لبه، ساییدگی سطح و تلسکوپی شدن کویل را افزایش میدهد. یک خط بستهبندی کویل شکافدار مهندسیشده با ادغام شیب ۹۰ درجه به پایین، تسمهکشی شعاعی از طریق چشم، پیچیدن کششی مداری و چیدمان خودکار گانتری در یک سلول جابجایی بدون وقفه و هماهنگ، این حالتهای خرابی را برطرف میکند.
این راهنمای فنی، معماری عملیاتی سیستمهای بستهبندی کویل شکافدار، معیارهای طراحی مکانیکی مورد نیاز برای از بین بردن آسیب تماسی و پارامترهای کلیدی اندازه که باید قبل از مشخصات فنی تجهیزات تعیین شوند را بررسی میکند.
خلاصه اجرایی یک خط بستهبندی خودکار کویل شکافدار، کویلهای خام و افقی را از گیت خروجی دستگاه برش، بدون دخالت جرثقیل دستی، به بستههای پالتی و کاملاً بستهبندی شده تبدیل میکند. این خط که با کویلهایی که به صورت عمودی (چشم به آسمان) قرار گرفتهاند، کار میکند، از نوار نقالههای غلتکی با غلاف پلی اورتان، یک سر تسمهکش نزولی برای تسمهکشی شعاعی PET از طریق چشم، یک شاتل حلقهای مداری برای بستهبندی جامع ضد خوردگی و یک استاکر گانتری با قابلیت گرفتن ID استفاده میکند. هر سطح تماس به گونهای مهندسی شده است که از تغییر شکل لبه و اصطکاک سطح روی کویلهای نواری نورد سرد، گالوانیزه و غیرآهنی جلوگیری کند.
نحوه کار خط بسته بندی کویل شکاف دار
خط بستهبندی کویل شکافدار، کویلهای جدا شدهی جداگانه را مستقیماً از گیت خروجی دستگاه برش دریافت میکند و آنها را از طریق چهار مرحله اتوماسیون هماهنگ هدایت میکند: پایین آوردن، تسمهکشی، بستهبندی و پالتبندی.
[Slitter Turnstile]
       │ (Eye-Horizontal)
       ▼
[Stage 0: 90° Downender] ──► (Rotates to Eye-Vertical)
       │
       ▼
[Stage 1: Radial Strapping] ─► (Lance passes PET through eye; 2-4 radial straps)
       │
       ▼
[Stage 2: Orbital Film Wrapping] ──► (Through-eye ring shuttle wraps VCI / PE film)
       │
       ▼
[Stage 3: Gantry Stacker] ──► (Pneumatic ID-clamp places coils on pallet with dunnage)
مرحله ۰ - ۹۰ درجه خمیدگی به پایین
کویلها از محور برشدهنده در جهت افقی چشم خارج میشوند. یک دستگاه پایینبر هیدرولیکی یا الکترومکانیکی سنگین، کویل را روی یک شاخ یا گهواره بارگیری سفارشی قرار میدهد و آن را پایین میآورد و 90 درجه به سمت عمودی چشم (چشم به آسمان) روی نوار نقاله غلتکی قدرتی کج میکند. این جهتگیری یک پایه پایدار ایجاد میکند و امکان دسترسی عمودی از طریق هسته داخلی را برای همه هدهای بستهبندی پاییندست فراهم میکند.
مرحله ۱ - تسمهکشی شعاعی از طریق چشم
کویل به یک ایستگاه دقیق مرکزدهی و شاخصگذاری هدایت میشود. یک سر تسمهکش سنگین مستقیماً بالای هسته قرار میگیرد؛ یک نیزه تسمهکش موتوری از طریق سوراخ کویل به سمت پایین امتداد مییابد. تسمه PET (پلیاستر) با کشش بالا از طریق حلقه عبور داده میشود، از زیر آن عبور میکند و قبل از جوشکاری اصطکاکی در امتداد قطر خارجی کشیده میشود. صفحه گردان شاخصگذاری، کویل را با گامهای ۹۰ درجه یا ۱۲۰ درجه شاخصگذاری میکند تا ۲، ۳ یا ۴ نوار شعاعی اعمال شود و پیچها را به هم محکم میکند تا از تلسکوپی شدن در حین حمل و نقل بین دو دهانه جلوگیری شود.
مرحله 2 - پیچیدن فیلم از طریق چشم در مدار
کویل نواری به یک پوشش کششی مداری مجهز به یک حلقه چرخان پرسرعت منتقل میشود. این حلقه حامل یک حامل فیلم مداری است که به طور مداوم از طریق چشم کویل و اطراف قطر خارجی میچرخد. همزمان با چرخش آهسته کویل روی غلتکهای پشتیبانی پوشش داده شده با پلی اورتان موتوری، فیلم در یک الگوی مارپیچی پیوسته و همپوشانی (30٪ تا 70٪ همپوشانی قابل تنظیم) اعمال میشود. این فیلم قطر داخلی، قطر خارجی و هر دو طرف را در بر میگیرد و یک مانع محکم، ضد رطوبت و نفوذناپذیر در برابر گرد و غبار ایجاد میکند، بدون اینکه هیچ قطعه فلزی با لبههای نوار تماس پیدا کند.
مرحله ۳ - چیدمان خودکار گانتری
کلاف پیچیده شده وارد ایستگاه انباشت میشود. یک بازوی بازویی سقفی صلب مجهز به یک مندرل انبساط داخلی یا پنجههای قیچی نگهدارنده کف، کلاف را به طور تمیز از طریق هسته آن بلند میکند. این بازویی در امتداد محورهای XZ حرکت میکند تا کلاف را روی یک پالت چوبی قرار دهد. با بلند کردن دقیق از طریق قطر داخلی یا استفاده از صفحات نگهدارنده کف، گیره از گیر کردن روکش فیلم بیرونی نهایی یا فشار آوردن به روکشهای لبه بیرونی حساس جلوگیری میکند.
قابهای سازهای برای همه ایستگاهها از پروفیلهای فولادی سازهای صلب و تنشزداییشده مهندسی شدهاند تا انحراف تحت بارگذاری دینامیکی کویل از بین برود و همترازی نوری و مکانیکی بین غلتکهای نقاله و هدهای پردازش متحرک تضمین شود.
مهندسی نقاط تماس: محافظت از سطح کویل
هدف اصلی بستهبندی خودکار کویل شکافدار، حذف کامل ضایعات ناشی از تماس مکانیکی است. هنگام پردازش مواد حساس - مانند فولاد روکشدار خودرو، فولاد ضد زنگ با سطح بحرانی، مس براق یا آلیاژهای آلومینیوم نرم - بارگذاری نقطهای جزئی میتواند باعث ایجاد چینخوردگی لبه یا علائم فشار موضعی شود که کل برش شکافدار را خراب میکند.
| نقطه تماس ماشین | رابط فیزیکی | روش حفاظت مهندسی شده |
|---|---|---|
| غلطک نوار نقاله | سطح زیرین کویل | غلافهای پلییورتان ریختهگریشدهی مرغوب (Shore A 85-90) از سایش فلز به فلز جلوگیری کرده و شوکهای ناشی از ضربه را در حین انتقال جذب میکنند. |
| گیرههای مرکزی | قطر بیرونی کویل | بازوهای مرکزی دوگانه پنوماتیک یا هیدرولیک مجهز به غلتکهای نایلونی بدون علامت یا پلیمر مهندسی (UHMW-PE). |
| تسمه کشی | سوراخ داخلی و گوشههای بیرونی | تسمه PET برجسته (با کشش کنترلشده ۵۰۰ تا ۲۲۰۰ نیوتن اعمال میشود)؛ در صورت نیاز به تسمهکشی فولادی با کشش بالا، از پدهای گوشهای پنوماتیک استفاده میشود. |
| شاتل بسته بندی | سطوح جانبی و هسته را نواری کنید | مدار حلقهای کاملاً غیرتماسی. کشش منحصراً توسط ترمز فیلم الکترومغناطیسی قابل تنظیم (۱۵۰٪ تا ۲۵۰٪ پیشکشش) حفظ میشود. |
| استکر گریپر | سوراخ کویل (ID) | کفشکهای مندرل که با لاستیک نیتریل ضخیم یا پلی اورتان مهندسی پوشیده شدهاند، به طور یکنواخت در برابر هسته منبسط میشوند و نقاط فشار خارجی را از بین میبرند. |
| جداسازی لایههای پشته | سطوح میانی کویل | فاصلهدهندههای خودکار از جنس چوب کاهگل یا مقوای موجدار دایرهای که بین لایهها قرار میگیرند تا از سایش بین لایهها جلوگیری شود. |
محاسبه ارتفاع پشته و مهندسی لایه
تعیین پیکربندی چیدمان نیازمند تحلیل هندسه کویل، ابعاد پالت، فاصله بالای سر و آستانههای وزنی چیدمانکننده است. برخلاف محاسبات نظری که فاصله صفر را فرض میکنند، یک فرمول چیدمان تولیدی باید ارتفاع پالت و ضخامت فاصلهدهندههای محافظ پوشال بین کویلها را در نظر بگیرد.
مدل محاسبه عملیاتی
تعداد مجاز کویلها در هر دسته (N_coils) با توجه به ارتفاع مجاز کل پشته ( تعیین میشود.H_max)، ارتفاع پالت (H_pallet)، عرض نوار کویل (W_coil) و ضخامت جداکننده لایه (T_spacer):
N_coils ≤ (H_max - H_pallet) ÷ (W_coil + T_spacer)
مثال مهندسی کار شده:
| مشخصات پارامتر | ارزش مهندسی | واحد |
|---|---|---|
عرض نوار کویل (W_coil) |
150 | mm |
| قطر بیرونی کویل (OD) / قطر داخلی (ID) | 1,200 / 508 | mm |
وزن کویل تکی (M_coil) |
350 | kg |
ارتفاع پالت چوبی (H_pallet) |
140 | mm |
ضخامت پوشال چوبی بین لایه ای (T_spacer) |
25 | mm |
ارتفاع مجاز کل (H_max) |
1,400 | mm |
| حداکثر ظرفیت بار مفید استکر دروازهای | 3,000 | kg |
مرحله ۱: محاسبه محدودیت تعداد پشته بر اساس ارتفاع:
Available vertical clearance = 1,400 mm - 140 mm = 1,260 mm
Effective pitch per packed coil layer = 150 mm + 25 mm = 175 mm
Coil count by height = 1,260 mm ÷ 175 mm = 7.20 → 7 coils maximum
مرحله 2: جرم سازه را با توجه به رتبهبندی استکر بررسی کنید:
Total payload mass = 7 coils × 350 kg = 2,450 kg
2,450 kg ≤ 3,000 kg (Safe; within rated payload envelope)
دستورالعمل چیدمان کویلها در PLC به طور ایمن برای یک کویل ۷ تایی پیکربندی شده است و ۳۵ میلیمتر فاصله تا حد مجاز جرثقیل یا قلاب قفسهبندی باقی میماند.
پارامترهای فنی: ماتریس مشخصات کاربرد
هر سیستم بستهبندی خودکار به صورت سفارشی پیکربندی میشود تا با طیف ابعادی خاص، گریدهای متالورژیکی و محدودیتهای چرخه دستگاه برش بالادستی مطابقت داشته باشد:
| پارامتر عملیاتی | گزینههای مهندسی | محرکهای انتخاب اولیه |
|---|---|---|
| متوسط باندینگ | PET (عرض ۱۶ تا ۱۹ میلیمتر) یا فولاد با مقاومت کششی بالا | حساسیت سطحی؛ کلافهای نورد سرد/پوشش داده شده، PET را الزامی میکنند، در حالی که نوارهای سنگین نورد گرم اسیدشویی شده ممکن است به تسمه فولادی نیاز داشته باشند. |
| تعداد تسمههای شعاعی | ۲، ۳ یا ۴ تسمه در هر کویل | قطر خارجی کلاف و حداقل عرض نوار (کلافهای باریک کمتر از ۵۰ میلیمتر از ۲ تسمه استفاده میکنند؛ کلافهای پهن از ۳ تا ۴ تسمه استفاده میکنند). |
| شیمی فیلم و گیج | فیلم استرچ LLDPE (17-35 میکرومتر) / فیلم VCI / نوار بافته شده HDPE | قرار گرفتن در معرض اتمسفر، مدت زمان حمل و نقل دریایی و حساسیت به زنگ زدگی گالوانیکی مس/فولاد نرم |
| نرخ همپوشانی فیلم | همپوشانی قابل برنامهریزی ۳۰٪ تا ۷۰٪ | الزامات آببندی محیطی (ضد گرد و غبار در مقابل بستهبندی کاملاً ضد آب با استاندارد دریایی). |
| نوع گیره استکر | مندرل منبسط شونده داخلی سه فک / قلاب ID / انبر قیچی | محدوده قطر داخلی کویل (مثلاً ۴۰۰ میلیمتر، ۵۰۸ میلیمتر، ۶۱۰ میلیمتر) و حداقل ضخامت پوشش داخلی. |
| گام غلتک نوار نقاله | غلتکهای موتوری با مراکز ۱۰۰ تا ۲۰۰ میلیمتری | حداقل قطر بیرونی کویل برای تضمین تماس مداوم در حداقل سه غلتک نگهدارنده. |
محاسبات توان عملیاتی و همگامسازی خط
زمان چرخه سلول بستهبندی باید با سرعت بیشتری نسبت به چرخه خروجی هد برش عمل کند. اگر سلول بستهبندی نتواند سرعت خود را حفظ کند، دستگاه برش باید بین تخلیههای آربور مکث کند و زمان بیکاری برای تجهیزات تولیدی با ارزش بالا ایجاد کند.
بودجه معمول زمان چرخه ایستگاه بستهبندی:
- تغذیه داخلی و خم شدن ۹۰ درجه: ۲۵–۳۵ ثانیه
- تسمهکشی انتقالی و شعاعی (۳ تسمه با قابلیت تنظیم زاویه صفحه گردان): ۲۵–۳۵ ثانیه
- پیچیدن اوربیتال از طریق چشم (50٪ همپوشانی): ۲۵–۳۵ ثانیه
- برداشتن، عبور و رها کردن پالت با گانتری: ۲۵–۳۵ ثانیه
با استفاده از نوار نقالههای غلتکی انباشتگر بافردار بین ایستگاههای تسمهکشی و بستهبندی مداری، خطوط مدرن این زیرچرخهها را همپوشانی میکنند. زمان چرخه خالص خط توسط کندترین زیرفرآیند (معمولاً تسمهکشی از طریق چشم با زمان ۳۵ تا ۴۵ ثانیه برای هر کویل ) کنترل میشود و نرخ توان عملیاتی پایدار ۸۰ تا ۱۰۰ کویل شکافدار در ساعت را به همراه دارد.
سیستمهای ایمنی و انطباق با استانداردها
یک خط بستهبندی کویل شکافدار پیوسته، چندین محور سنگین سروو، پنوماتیک و هیدرولیک را برای جابجایی بارهای با جرم بالا به کار میاندازد. معماری استاندارد ایمنی سلول شامل موارد زیر است:
- نرده ایمنی محیطی: محفظههای فیزیکی توری سیمی (حداقل ارتفاع ۲ متر) که تمام مناطق خودکار را مطابق با استاندارد ISO 14120 ایزوله میکنند.
- دسترسی با گارد قفل شده: قفلهای ایمنی دو کاناله (PLe / رده ۴ مطابق با ISO 13849-1) با قفل محافظ، که در صورت ورود غیرمجاز، برق درایوها را قطع میکند.
- پردههای نوری ایمنی ورودی/خروجی: شبکههای نوری نوری چند پرتویی مجهز به حسگرهای بیصداکننده خودکار برای تشخیص حرکت پالت از ورود انسان.
- معماری قفل ایمنی و LOTO: نقاط ایزوله انرژی Lockout/Tagout متمرکز برای پنوماتیکهای فشار بالا (شیرهای تخلیه) و خطوط برق در طول پر کردن مجدد تسمه یا تعمیر و نگهداری.
- یکپارچهسازی توقف اضطراری: کلیدهای فشاری توقف الکترونیکی با سر قارچی که در موقعیت استراتژیک قرار گرفتهاند و مستقیماً به یک PLC ایمنی اختصاصی یا حلقه رله ایمنی سیمکشی شدهاند.
برای نصب در اروپا و حوزههای قضایی بینالمللی، تجهیزات کاملاً با استانداردهای ISO 12100:2010 (ایمنی ماشینآلات - اصول کلی طراحی)، EN 415-10:2014 (الزامات ایمنی برای ماشینآلات بستهبندی) و IEC 60204-1 (تجهیزات الکتریکی ماشینآلات) مطابقت دارند.
چک لیست انتخاب مهندسی
هنگام تهیه استعلام یا درخواست قیمت (RFQ) برای خط بستهبندی کویل شکافدار خودکار، اطلاعات فنی زیر را تأیید کنید:
- ابعاد کویل: حداقل و حداکثر قطر خارجی (OD)، قطر داخلی (ID) و عرض نوار (ضخامت گیج).
- مشخصات وزن کویل: حداقل و حداکثر وزن قطعه در هر برش شکاف؛ وزن کل بسته پالت هدف.
- متالورژی مواد و شرایط سطحی: نورد سرد، نورد گرم اسیدشویی شده و روغن کاری شده (HRPO)، گالوانیزه، آلومینیوم، فولاد ضد زنگ یا مس.
- الزامات حفاظت از سطح: سطوح نواری رنگشده، آنیلشده براق، صیقلی یا روغنکاریشده که نیاز به رسیدگی بدون خراش دارند.
- مشخصات باندینگ: تعداد مورد نیاز تسمههای توکار (۲، ۳ یا ۴)؛ تسمههای PET یا فولادی ترجیح داده میشوند.
- مشخصات بسته بندی: فیلم کششی، فیلم ضد خوردگی VCI، کاغذ کرپ یا روکش چند لایه ترکیبی.
- خروجی بالادستی هدف: کلافهای خالص تولید شده در ساعت توسط خط برش در اوج عملکرد.
- مشخصات پالت: ابعاد پالت چوبی (طول × عرض × ارتفاع) و نحوه چیدمان آنها (تک طبقه یا دو طبقه).
- طرح طبقه و ارتفاع: فضای خالی موجود، ظرفیت تحمل بار کف، ارتفاع خط عبور نوار نقاله و تراز وسط خط گردان برش دهنده.
سوالات متداول (FAQ)
تفاوت اصلی بین تسمه چشم به آسمان و تسمه چشم به افقی چیست؟
دستههای تسمهکشی چشم به آسمان (چشم عمودی)، کلافها را به صورت صاف روی سطوح جانبی خود قرار میدهند. این جهتگیری، برشهای باریک شکافی را تثبیت میکند، از واژگونی جلوگیری میکند و امکان تسمهکشی خودکار از طریق چشم و چیدن بعدی روی پالتهای چوبی را بدون نیاز به تعادل جرثقیل سقفی فراهم میکند. تسمهکشی چشم افقی معمولاً برای کلافهای اصلی یا برشهای پهن شکافی نصب شده روی گیتهای گردان در نظر گرفته شده است.
چرا تسمه PET برای کویلهای فولادی شیاردار نسبت به تسمه فولادی ترجیح داده میشود؟
تسمههای PET کشش پایدار بالا و جذب ضربه الاستیک را در طول انبساط حرارتی بدون برش لبههای تیز یا نرم نوار فراهم میکنند. علاوه بر این، تسمه PET آلودگی زنگزدگی را از بین میبرد و برای اپراتورهای کارخانههای پاییندستی به طور قابل توجهی ایمنتر است تا بدون خطرات آسیب شلاقی، برش و جدا کنند.
چگونه پوشش مداری، فیلم را از طریق مرکز کویل اعمال میکند؟
این پوشش مداری دارای یک ساختار حلقهای چرخشی با مرکز باز است که یک شاتل فیلم موتوری یا پیشتنیده را در خود نگه میدارد. در حین کار، حلقه در داخل سوراخ داخلی کویل عمودی میچرخد در حالی که غلتکهای پایین موتوری، کویل را به صورت افقی حول محور عمودی خود میچرخانند و یک پوشش مارپیچی پیوسته و همپوشانی ۳۶۰ درجه ایجاد میکنند.
آیا خط میتواند به طور خودکار فاصلهدهندههای چوبی را بین کویلهای روی هم قرار دهد؟
بله. دستگاههای آمادهی چیدن گنتری میتوانند به یک مکندهی کمکی یا پرتوی مکش مکانیکی مجهز شوند که چوبهای پوشال چوبی یا دیسکهای فاصلهدهندهی موجدار را از مخزن مجاور جمعآوری کرده و قبل از انتخاب برش بعدی، آنها را دقیقاً روی سطح کویل قرار میدهد.
مراحل بعدی برای مهندسی پروژه
یک سیستم تسمهکشی، بستهبندی و انباشت کویل شکافدار آماده، دقیقاً مطابق با توان عملیاتی کارخانه شما مهندسی شده است:
- مشخصات خط ارسال: توزیع اندازه کویل (ID/OD/Width)، وزنها، درجهبندی سطح نوار و نقشههای خروجی دستگاه برش را برای ما ارسال کنید. info@fhopepack.com.
- دریافت پیشنهاد فنی ظرف ۴۸ ساعت: نقشه طرح کارخانه دوبعدی/سهبعدی دقیق، تحلیل زمان چرخه، الزامات تاسیسات و ضمانت عملکرد رسمی را دریافت کنید.
- بررسی مهندسی سایت و بررسی رابط کاربری: نهاییسازی یکپارچهسازی فیلدباس PLC (Profinet، Ethernet/IP)، هماهنگسازی خطوط عبور مکانیکی و منطقهبندی ایمنی با مهندسان فنی FHOPE.
مطالب مرتبط با مهندسی
- سیستمهای ماشین تسمهکشی کویل شکافدار گردان
- خطوط بسته بندی کششی کویل شکاف دار و انباشت خودکار
- راهکارهای بستهبندی خودکار کویل نوار مسی
- خطوط بستهبندی کویل شکافدار اتوماتیک پرسرعت — بررسی فنی محصول
منابع و استانداردهای مرجع
- استانداردهای ایمنی ماشین آلات: ISO 12100: 2010 (ارزیابی ریسک و کاهش ریسک برای ماشین آلات صنعتی)؛ EN 415-10: 2014 (الزامات ایمنی برای ماشین آلات بسته بندی و بسته بندی)
- قابلیت اطمینان سیستم کنترل: ISO-13849 1، (بخشهای مرتبط با ایمنی سیستمهای کنترل - ایمنی عملکردی).
- طراحی مهندسی و محتوای فنی: بخش مهندسی اتوماسیون صنعتی و بستهبندی کویل FHOPE.