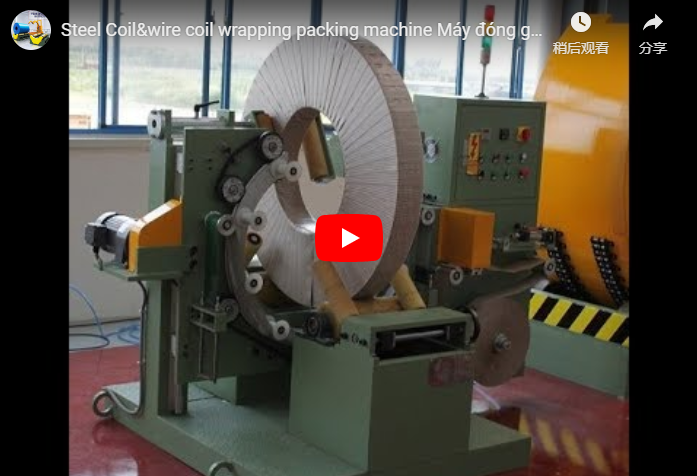
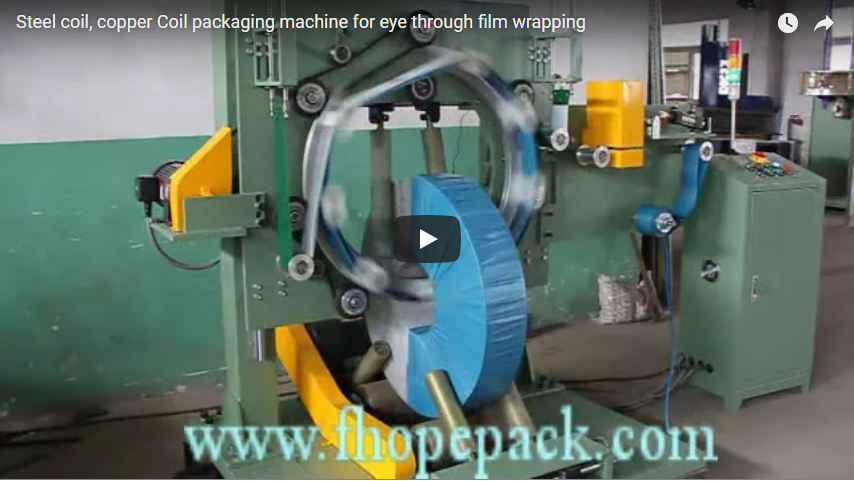
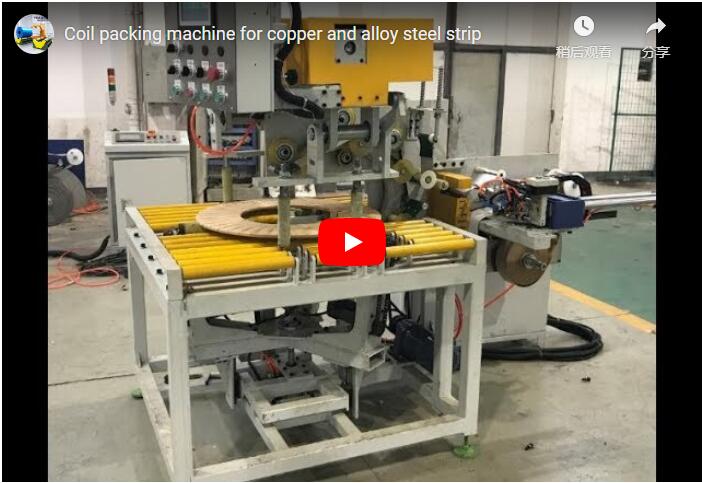
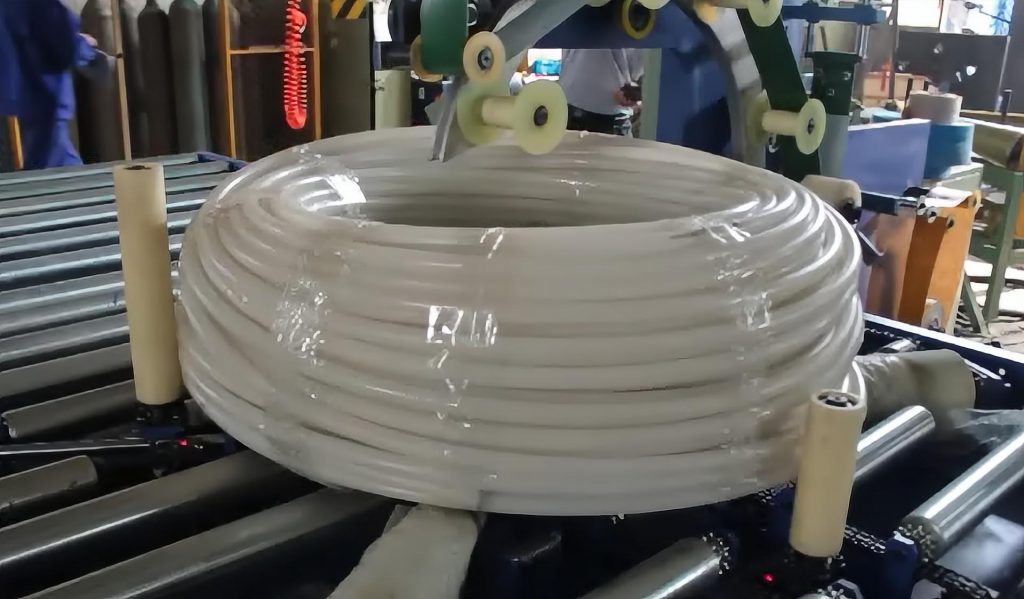
خلاصه اجرایی در بستهبندی خودکار کویل شکافدار، هماهنگی سینماتیک در سراسر بالا برنده ۹۰ درجه، پوشش چشمی مداری و گانتری انباشت، توان عملیاتی خط و محافظت از سطح را تعیین میکند. تنظیم نسبت همپوشانی فیلم، تعداد دورهای حلقه پوشش مورد نیاز را نسبت به قطر خارجی کویل (OD) و قطر داخلی هسته (ID) تعیین میکند. این راهنمای فنی مهندسی، رابطه ریاضی بین ابعاد کویل، پیشروی فیلم در هر چرخه حلقه، هماهنگسازی مکانیکی خط و پارامترهای ادغام را که توسط استانداردهای ایمنی بینالمللی اداره میشوند، به تفصیل شرح میدهد.
چرا کج کنیم، بپیچیم، سپس روی هم قرار دهیم - منطق توالی
یک خط بستهبندی کویل شکافدار در پاییندست، نوارهای فولادی شکافدار باریکی را که از یک دستگاه رولگردان اصلی شکافدار سرچشمه میگیرند، پردازش میکند. حمل و نقل و محافظت از کویلهای شکافدار نیاز به توالی مکانیکی دقیقی دارد که توسط سینماتیک مداری و حفظ بار لبهای کنترل میشود.
+------------------+      +-------------------+      +------------------+      +------------------+
| Slit Strip Exit  | ---> | 90° Upender Tilt  | ---> | Orbital Eye-Thru | ---> | Gantry Transfer  |
| Eye-to-the-Sky   |      | Bore: Horiz (Wall)|      | Stretch Wrapping |      | Pallet Stacking  |
+------------------+      +-------------------+      +------------------+      +------------------+
۱. کج کردن اول (تغییر محور ۹۰ درجه)
کویلهای شکافدار اغلب از ایستگاههای تسمهکشی یا ذخیرهسازی در جهت «چشم به آسمان» (سوراخ عمودی، که روی سطح جانبی لبه شکافدار خود قرار دارد) منتقل میشوند. یک پوشش مداری چشمی نیاز دارد که سوراخ هسته کویل فولادی افقی باشد («چشم به دیوار»). بالابر هیدرولیکی یک شیب 90 درجهای سفت و سخت را روی غلتکهای حامل پلی اورتان محرک اعمال میکند. این مرحله فضای خالی لازم برای حلقه پیچشی چرخان و حامل فیلم را ایجاد میکند تا آزادانه و بدون دخالت مکانیکی از طریق سوراخ داخلی عبور کنند.
۲. پیچیدن بعدی (محفظه چنبره ای)
وقتی لوله به صورت افقی قرار میگیرد، کویل روی دو غلتک نگهدارنده میچرخد در حالی که حلقه شاتل مداری به طور مداوم از طریق چشم کویل میچرخد. فیلم کششی LLDPE یا پوشش کامپوزیتی VCI هر دو وجه جانبی، قطر خارجی و لوله داخلی را به طور همزمان در بر میگیرد. پوشش چشمی از لبههای برشی آسیبپذیر در برابر رطوبت جوی، تراکم و آسیب ناشی از ضربه در حین حمل و نقل محافظت میکند.
۳. آخرین لایه (حفاظت از سطح)
سیستم خودکار برداشتن و گذاشتن گانتری سقفی از چنگکهای قیچی مکانیکی، سرهای الکترومغناطیسی یا محفظههای خلاء برای جابجایی کویلهای نهایی روی پالتها استفاده میکند. با اجرای دقیق توالی چیدن پس از بستهبندی، پیله فیلم به عنوان یک حائل محافظ بین فکهای گیره مکانیکی و سطح نوار عمل میکند و از ایجاد خراش یا تلسکوپی شدن کویل ثانویه جلوگیری میکند.
۴. جریان پیوسته درون خطی
ادغام نوار نقالههای زنجیری یا غلتکی برقی، انتقال بین کارگاهی با جرثقیل سقفی را حذف میکند و تأخیرهای ناشی از گلوگاه، آسیب به زنجیر و نصب دستی پرخطر را از بین میبرد.
چرخش حلقه - یک کویل به چند دور پیچیدن نیاز دارد؟
تعداد کل چرخشهای حلقه مورد نیاز برای دستیابی به ۱۰۰٪ پوشش سطحی به قطر بیرونی کویل (OD)، عرض نوار، عرض شبکه فیلم، درصد همپوشانی هدف و پیشروی مکانیکی سیستم بستگی دارد.
       Film Advance per Ring Turn (OD)
  <--------------------------------------->
  +------------------+--------------------+
  |    Layer Pass 1  |    Layer Pass 2    |
  +------------------+--------------------+
  |<- Overlap Width ->|
مدل پیشرفت سینماتیکی
هنگام پیچیدن یک هندسه چنبره ای، همپوشانی فیلم بین محیط بیرونی و سوراخ داخلی تغییر میکند. زیرا محیط قطر داخلی کوچکتر از محیط بیرونی است (π × ID < π × OD) ، چگالی فیلم به طور طبیعی در دهانه جمع میشود. بنابراین، محاسبات مربوط به پوشش باید در محیط بیرونی برای جلوگیری از ایجاد شکاف:
Advance_OD = Film_Width × (1 - Overlap_Ratio)
Ring_Turns = Coil_Outer_Circumference ÷ Advance_OD = (π × Coil_OD) ÷ [Film_Width × (1 - Overlap_Ratio)]
مثال کاربردی (کالیبراسیون مهندسی)
| پارامتر های فنی | مشخصات / ارزش | فرمول / روش |
|---|---|---|
| قطر بیرونی سیم پیچ (OD) | ۶۰ میلیمتر | ابعاد کویل مشخص شده |
| قطر سوراخ کویل (ID) | ۶۰ میلیمتر | اندازه استاندارد مندرل برش |
| محیط بیرونی کویل | ۶۰ میلیمتر | π × OD = 3.1416 × 1,200 mm |
| عرض فیلم (Wf) | ۶۰ میلیمتر | فیلم کششی با بازده بالا LLDPE |
| نسبت همپوشانی هدف | 50٪ (0.50) | درجه حفاظت صادراتی سنگین |
| پیشروی خطی در هر نوبت (At) | ۶۰ میلیمتر | 150 mm × (1 - 0.50) |
| چرخشهای حلقهای محاسبهشده | ۵۱ چرخش | 3,770 mm ÷ 75 mm = 50.27 (round up) |
| نسبت همپوشانی سوراخ حاصل | ~٪ 79 | با قطر داخلی ۵۰۸ میلیمتر ارزیابی شد (π × ID = 1,596 mm) |
برای تکمیل دو لایه محافظ (پوشش ۲۰۰٪)، کنترلکننده درایو پارامتر چرخه را دو برابر میکند و به ۱۰۲ دور حلقه میرساند و در عین حال سرعت تغذیه غلتک حامل نوار نقاله را تنظیم میکند.
Calculated Coverage Ratio:
Outer Diameter (OD): [==== Overlap 50% ====]
Inner Core (ID):     [======== Overlap 79% ========]
متغیرهای فرآیندی مؤثر بر تعداد چرخه
| شرایط متغیر | تغییر در تعداد حلقهها | دلیل مکانیکی / فرآیندی |
|---|---|---|
| افزایش قطر خارجی کویل | افزایش | محیط بزرگتر به گامهای پیشروی بیشتری برای آببندی محیط نیاز دارد. |
| افزایش همپوشانی (مثلاً، 30٪ -> 60٪) | افزایش | کاهش پیشروی در هر نوبت (A_t) مستلزم تعداد چرخشهای حلقه بیشتر در هر لایه است. |
| کاهش همپوشانی (مثلاً ۵۰٪ -> ۳۰٪) | کاهش می دهد | پیشروی بیشتر در هر نوبت، چرخه را به قیمت از بین رفتن مانع رطوبت، تسریع میکند. |
| فیلم با عرض بیشتر (مثلاً ۱۰۰ میلیمتر -> ۲۵۰ میلیمتر) | کاهش می دهد | پوشش بیشتر در هر دور، زمان کل شاخص خط را کاهش میدهد. |
| عرض شکاف باریک (<50 میلیمتر) | ثابت (کنترل شده) | برای جلوگیری از واژگونی کویل در طول چرخه، به غلتکهای راهنمای جانبی کمکی نیاز دارد. |
تنظیمات در هر خط: ماتریس پیکربندی فرآیند
هر خط کویل شکافدار از طریق پارامترهای از پیش تعیینشده توسط PLC با آلیاژ نوار، گیج، حساسیت سطح و پروفیلهای لجستیکی مطابقت دارد:
| پارامتر کنترل | عامل مکانیکی حاکم | محدوده مهندسی معمول | هدف فرآیند |
|---|---|---|---|
| همپوشانی فیلم | مواجهه با محیط زیست و لجستیک | 30 60٪ -٪ | ۳۰٪ برای حمل و نقل داخلی داخل کشور؛ ۵۰٪ تا ۶۰٪ برای حمل و نقل دریایی بینوجهی |
| نسبت قبل از کشش | چرخ دنده های واگن دو غلتکی برقی | 150 250٪ -٪ | استفاده از فیلم را به حداقل میرساند؛ فیلم را سخت میکند تا لایههای نوار را در برابر برش لبه قفل کند |
| تنش فیلم | ترمز/سلول بار فرکانس متغیر | 150 نیوتن - 350 نیوتن | دستههای نوار را بدون فشردهسازی لبههای حساس نوار، تثبیت میکند. |
| زمان چرخه بالارونده | سرعت شیر متناسب هیدرولیکی | 25 تا 45 ثانیه | شتابگیری نرم از تغییر مکان دورهای بیرونی شل جلوگیری میکند |
| سرعت غلتک حامل | موتورگیربکس سنکرون با درایو اینورتر | 1.5 - 4.5 متر در دقیقه | تغذیه خطی محیط را با دور حلقه پوششی هماهنگ میکند |
| حالت لایه بندی گانتری | مشخصات پالت و محدودیت بار مفید | ۲ تا ۸ کویل/پشته | الگوهای روی هم چیدن با گرانش مرکزی به همراه فاصله دهندههای میانی چوبی یا مقوایی |
مشخصات فنی
| پارامتر ابعاد | پاکت استاندارد خط سنگین |
|---|---|
| ظرفیت بارگیری کویل | ۵۰۰ تا ۵۰۰۰ کیلوگرم در هر ایستگاه |
| قطر بیرونی سیم پیچ (OD) | 600 - 1,800 میلیمتر |
| قطر داخلی سیم پیچ (ID) | ۴۰۰ تا ۶۱۰ میلیمتر (سازگار با مندرل) |
| محدوده عرض کویل شکافدار | 20 - 500 میلیمتر |
| سرعت مداری حلقهای | ۴۰ تا ۱۰۰ دور در دقیقه (با اینورتر کنترل میشود) |
| رسانه فیلم بسته بندی | فیلم استرچ LLDPE / کاغذ کرپ VCI / فیلم بافته شده PP |
| عرض وب فیلم | ۱۰۰ تا ۲۵۰ میلیمتر (قطر خارجی رول: ≤ ۲۰۰ میلیمتر؛ ضخامت هسته: ۵۰/۷۶ میلیمتر) |
| فشار کاری واحد هیدرولیک | 12 - 16 مگاپاسکال |
| توان سیستم اصلی | سه فاز، ۳۸۰ ولت/۴۸۰ ولت، ۵۰/۶۰ هرتز (کل بار متصل: ۱۵–۲۸ کیلووات) |
| الزامات تامین پنوماتیک | 0.6 تا 0.8 مگاپاسکال (هوای فشرده تمیز و خشک) |
| پلتفرم PLC و HMI | زیمنس S7-1500 / آلن-بردلی CompactLogix |
چک لیست انتخاب فنی
قبل از صدور درخواست قیمت (RFQ)، پارامترهای مهندسی زیر را بررسی کنید:
- افراطهای ابعادی کویل: حداکثر و حداقل قطر خارجی، قطر داخلی سوراخ، حداقل و حداکثر عرض شکاف منفرد و حداکثر جرم واحد کویل.
- دست دادن رو به بالا: خروج مستقیم از بازوی گردان، کابین بارگیری رو به پایین، یا گیره خودکار بالاسری.
- متالورژی مواد و سطحفولاد کربنی با مقاومت کششی بالا، فولاد ضد زنگ با روکش آینهای، فولاد سیلیکونی الکتریکی، مس یا کویل از پیش رنگشده (نیاز به تماس اورتان بدون علامتگذاری دارد).
- سیستم هدف، زمان تاکت: تعداد سیکلهای مورد نیاز در ساعت (مثلاً ۲۰ تا ۳۵ کویل در ساعت)، که مشخص میکند آیا به واگنهای دو حلقهای یا درایوهای شاتل پرسرعت نیاز است یا خیر.
- هندسه پالت روی هم چیده شدهابعاد پالت، حداکثر ارتفاع کلی چیدمان، اتوماسیون چوب فاصلهانداز و محدودیتهای چیدمان کف.
- فواصل خطوططول دهانه موجود، ارتفاع خط مرکزی نوار نقاله غلتکی، محدودیتهای ارتفاع آزاد بالابر جرثقیل و عمق فونداسیون.
- دستورالعملهای نظارتیالزامات انطباق (دستورالعمل ماشینآلات CE، استانداردهای EN، OSHA، ساخت تابلو برق UL508A).
دستورالعملهای ایمنی و بینالمللی
ماشینآلات سنگین جابجایی کویل باید حالتهای انرژی جنبشی عملیاتی و انرژی ذخیرهشده را از هم جدا کنند تا از خطرات ناشی از گیر کردن، له شدن و برش جلوگیری شود:
- حصارکشی محیطی و قفل گذاریحصارکشی کامل ایمنی در اطراف مناطق انتقال بالابر و دروازهای مطابق با ISO 14120، همراه با پردههای نوری اپتوالکترونیکی رده ۴ / PLe در نقاط ورودی و خروجی نوار نقاله.
- هماهنگسازی ماشینآلاتاجرای طرح مطابق با ISO 12100: 2010 (ارزیابی ریسک و کاهش ریسک) و EN 415-10: 2014 (الزامات ایمنی برای ماشینهای بستهبندی: سیستمهای بستهبندی مدولار).
- هیدرولیک ضد سقوطشیرهای نگهدارنده متعادل کننده که مستقیماً به سیلندرهای هیدرولیک بالارونده متصل شدهاند تا از فروپاشی میز در هنگام افت ناگهانی فشار خط جلوگیری کنند.
- جداسازی انرژی (LOTO)ایستگاههای قفل/برچسبگذاری متمرکز برای مدارهای الکتریکی، پنوماتیکی و هیدرولیکی مطابق با OSHA 1910.147.
سوالات متداول مهندسی
هدف عملیاتی اصلی این خط یکپارچه چیست؟
این خط سه وظیفه پس از برش که به نیروی کار زیادی نیاز دارند را خودکار میکند: کج کردن کویلهای شکافدار به صورت ۹۰ درجه در موقعیت افقی، اعمال یک لایه فیلم کششی آببندی شده از طریق سوراخ مرکزی کویل، و پالتبندی کویلهای پیچیده شده از طریق یک دروازه سقفی خودکار بدون دخالت جرثقیل.
چرا کویل شکافدار قبل از پیچیدن از طریق چشم باید کج شود؟
کویلهای شکافی که در جهت چشم به آسمان روی سطوح صاف منتقل میشوند، نمیتوانند از طریق چشم پیچیده شوند زیرا سطح پایینی توسط بسترهای نقاله مسدود شده است. کج شدن به موقعیت چشم به دیوار (حفره افقی) فاصله محوری مشخصی را برای شاتل حلقه مداری چرخان فراهم میکند تا از حفره مرکزی داخلی عبور کند.
چرا در محاسبه همپوشانی به جای قطر داخلی کویل، قطر خارجی کویل در نظر گرفته میشود؟
زیرا قطر هسته داخلی محیط بسیار کوچکتری نسبت به محیط بیرونی دارد (π × ID < π × OD) محاسبه پیشروی خطی با استفاده از قطر داخلی، شکافهای پوششی را در محیط بیرونی ایجاد میکند. محاسبات پیشروی اتصال به زمین در محیط بیرونی، پوشش ۱۰۰٪ فیلم را در تمام سطوح کویل تضمین میکند.
خطوط بستهبندی مدرن چگونه درصد همپوشانی دقیقی را حفظ میکنند؟
PLC این خط، موتور محرک حلقه بستهبندی را به موتور محرک غلتک نگهدارنده نوار نقاله متصل میکند. با محاسبه نسبت بین فرکانس چرخش (RPM) حلقه و سرعت محرک سطحی غلتکهای نگهدارنده، سیستم صرف نظر از قطرهای متغیر کویل، پیشروی فیلم را در هر نوبت ثابت نگه میدارد.
آیا میتوان کلافهای باریک (مثلاً با عرض 20 تا 50 میلیمتر) را بدون واژگونی پیچید؟
بله. خطوط بستهبندی خودکار از غلتکهای تثبیتکننده جانبی قابل تنظیم با پوشش پلیاورتان یا بازوهای پرس پنوماتیک با گیره بالا استفاده میکنند. این بازوها، کویل باریک را در حین چرخش روی غلتکهای گهواره پایینی در طول چرخه بستهبندی، محکم عمودی نگه میدارند.
چه پارامترهایی طراحی گانتری انباشته را تعیین میکنند؟
انتخاب گانتری به حداکثر وزن واحد کویل، ارتفاع مورد نیاز برای پشتهسازی و محدودیتهای کیفیت سطح بستگی دارد. کارخانههای با تولید بالا از گانتریهای سروو موتوردار با گیرههای مکانیکی منبسطکننده قطر داخلی یا پدهای بالابر الکترومغناطیسی استفاده میکنند که با ادغام فاصلهدهندههای خودکار چوب بین ردیفهای روی هم چیده شده، کار میکنند.
مراحل بعدی برای مهندسی پروژه
برای پیکربندی خط بستهبندی کویل شکافدار سفارشی:
- ارسال برگه اطلاعات فرآینداندازه کویل اصلی، محدوده عرض شکاف، حداکثر وزن کویل و اهداف توان عملیاتی (کویل در ساعت) را برای ما ارسال کنید. info@fhopepack.com.
- بررسی طرح و پیشنهاد طرحظرف ۴۸ ساعت، طرح یکپارچه ردپای سیستم، شبیهسازی چرخه زمانی، تحلیل مصرف فیلم و بودجه تجهیزات را دریافت کنید.
- ممیزی سایت مهندسی: یک بررسی از محل انجام دهید تا ترازبندی ارتفاعات تخلیه برشدهنده، اتصالات الکتریکی و مشخصات فونداسیون کف انجام شود.
خواندن مرتبط
- شیبسنج کویل با پایه چرخشی ۱۸۰ درجه
- خط تسمه کشی، بسته بندی و انباشت کویل شکاف دار
- دستگاه اتوماتیک جمع آوری و پالت بندی کویل فولادی
- راهکارهای خط بستهبندی کویل شکافدار — کاتالوگ فنی
منابع و استانداردهای مهندسی
- طراحی تجهیزات: گروه سیستم ماشینآلات بستهبندی FHOPE، ۲۰۲۶
- مرجع ویدیوی لاین: مستندات سیستم یوتیوب
- محدوده استاندارد ایمنی: ISO 12100:2010 ایمنی ماشین آلات; ایمنی ماشین آلات بسته بندی EN 415-10:2014
- SLA پیشنهادی: استاندارد CTA خانگی (تحویل ظرف ۴۸ ساعت)
آخرین بررسی: 2026-10-27