خلاصه اجرایی
یک دستگاه بستهبندی صنعتی ورق مس و میله برنز، پروفیلهای غیرآهنی کشیده را از طریق یک حلقه مداری افقی با سرعت بالا در امتداد یک نوار نقاله غلتکی دقیق منتقل میکند و یک پوشش مارپیچی پیوسته را از نوک تا انتهای آن اعمال میکند. این فرآیند بستهبندی محافظ، پرداختهای سطحی آینهای/آسیابشده بحرانی را حفظ میکند، در برابر اکسیداسیون جوی محافظت میکند و سایش مکانیکی ناشی از سایش فلز به فلز را در بستههای ذخیرهسازی یا حمل و نقل از بین میبرد. سیستم نیمهاتوماتیک S200 که برای تطبیقپذیری طراحی شده است، پروفیلهای غیرآهنی بلندتر از 300 میلیمتر را با ابعاد پوشش عرضی تا 200 میلیمتر و وزن بار مفید 10 تا 100 کیلوگرم، با سرعت حلقه کنترلشده توسط اینورتر 20 تا 120 دور در دقیقه، پردازش میکند.
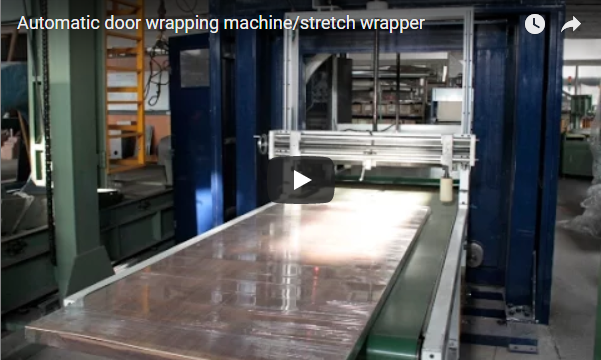
این سیستم بستهبندی مداری افقی تخصصی، بهطور خاص برای نوارهای مسی باریک، باسبارها و میلههای برنزی کشیدهشده طراحی شده است. یک نوار نقاله غلتکی آبیرنگ سنگین، هر پروفیل را مستقیماً از طریق یک حلقه چرخشی فشرده که درون یک قفس ایمنی زرد رنگ مطابق با OSHA/CE قرار دارد، منتقل میکند. مجموعههای نگهدارنده عمودی پنوماتیک سقفی با غلتکهای پلیاورتان بدون علامت، قطعات کار کشیده را بهطور مداوم گیره میکنند و لرزش عمودی، جابجایی عرضی و لرزش لبه را در طول چرخههای بستهبندی مارپیچی با تنش بالا سرکوب میکنند.
فهرست مندرجات
- چرا ورق مس و میله برنز پیچیده میشوند؟
- نحوه عملکرد دستگاه بستهبندی مداری
- نوار تخت در مقابل نوار گرد
- مشخصات فنی S200
- مثال مهندسی کار شده: شینه مسی
- چک لیست انتخاب رشته مهندسی
- استانداردهای ایمنی دستگاه: EN 415-10 و ISO 12100
- سوالات متداول مهندسی
- مرحله بعدی: بررسی مهندسی و ارائه پیشنهاد قیمت
- مطالب فنی مرتبط
- استانداردهای مرجع و منابع
چرا ورق مس و میله برنز پیچیده میشوند؟
پروفیلهای مس با خلوص بالا و برنز معماری، قیمتهای بالایی را به دلیل پرداخت سطحی بینظیر، صافی هندسی دقیق و یکپارچگی متالورژیکی خود ارائه میدهند. حتی عیوب سطحی میکروسکوپی نیز میتوانند باعث رد شدن محصولات از نظر تجاری شوند:
- اکسیداسیون اتمسفری و گالوانیکیرطوبت باقیمانده، سولفاتهای موجود در هوا و روغنهای اسیدی ناشی از اثر انگشت، باعث کدر شدن سریع شیمیایی، تغییر رنگ و ایجاد پتینه مسی میشوند و باعث میشوند که قطعات خام برای استفاده در تابلوهای برق یا تأسیسات معماری غیرقابل قبول باشند.
- سایش ناشی از سایش و خراشهای ریزمس یک فلز غیرآهنی نسبتاً چکشخوار است (سختی موهس حدود ۳). شمشهای بدون پوشش که به صورت دستهای بستهبندی شدهاند، در حین حمل و نقل جادهای یا دریایی به صورت دینامیکی میلرزند و باعث اصطکاک شدید بین پاسی، شیاردار شدن و ساییدگی سطح میشوند.
- گیر کردن تیغه و تغییر شکل لبهلبههای نوار برش خورده اغلب دارای ریزبرجهایی هستند که به اجزای مجاور قلاب میشوند، مگر اینکه تحت کشش پایدار آببندی شوند.
قرار دادن هر قطعه کار یا مینیبستههای یکپارچه در یک پوشش مارپیچی یکپارچه از فیلم کششی LLDPE، کاغذ یا ماده چندلایه VCI (مهارکننده خوردگی فرار) سطوح آسیاب را از برش نهایی تا جعبهگشایی نهایی توسط کاربر، کاملاً سالم نگه میدارد.
نحوه عملکرد دستگاه بستهبندی مداری
فرآیند بستهبندی مداری نیمهخودکار، دو محور سینماتیکی هماهنگ را هماهنگ میکند:
- محور تغذیه طولیپروفیل روی یک نوار نقاله غلتکی تغذیه شونده با موتور قرار دارد که با غلافهای مصنوعی بدون علامت پوشیده شده است. حسگرهای فوتوالکتریک لبه جلویی قطعه کار را تشخیص میدهند و باعث فعال شدن درایو نوار نقاله خودکار و قفلهای متوالی میشوند.
- محور بسته بندی چرخشیپروفیل از طریق حلقه مداری چرخان به جلو حرکت میکند. یک غلتک یکپارچه به صورت مداری در اطراف پروفیل متحرک میچرخد و مواد بستهبندی شده تحت کشش را به صورت مارپیچی یکنواخت در تمام طول آن توزیع میکند.
سرعت چرخش حلقه از طریق یک درایو فرکانس متغیر AC (VFD) تنظیم میشود، در حالی که کشش شبکه به صورت مکانیکی از طریق یک ترمز هسته اصطکاکی قابل تنظیم میکرو حفظ میشود. هر دو نوار نقاله ورودی و خروجی از رمپهای شتاب نرم شروع/توقف نرم قابل برنامهریزی برای جلوگیری از لغزش قطعه کار استفاده میکنند.
سینماتیک همپوشانی
درصد همپوشانی فیلم به شدت توسط نسبت بین سرعت خطی نوار نقاله و سرعت چرخش حلقه تعیین میشود:
Advance per ring revolution (mm) = Conveyor speed (m/min) × 1,000 ÷ Ring rotational speed (r/min)
Effective overlap width (mm) = Film web width (mm) - Advance per ring revolution (mm)
Overlap percentage (%) = [1 - (Advance per ring revolution ÷ Film web width)] × 100%
افزایش پیشروی خطی نوار نقاله یا کاهش سرعت چرخش حلقه، چگالی همپوشانی را کاهش میدهد، در حالی که افزایش سرعت حلقه، یک سد محافظ چندلایه و محکمتر ایجاد میکند.
نوار تخت در مقابل نوار گرد
پروفیلهای غیرآهنی، دینامیک مکانیکی متمایزی را درون یک پوشش مداری از خود نشان میدهند:
| پارامتر مهندسی تطبیقی | نوار مس مسطح / ورق مس | میله برنزی گرد / میله |
|---|---|---|
| قانون فاصلهگذاری حلقهای | مقطع پروفیل مورب √(W² + T²) نباید از 200 میلیمتر تجاوز کند |
قطر خارجی OD نباید از 200 میلیمتر تجاوز کند |
| مهار پویای قطعه کار | غلتکهای نگهدارنده عمودی پنوماتیک از بالا رفتن به سمت بالا، لرزش لبه و پیچش پیچشی جلوگیری میکنند. | غلتکهای راهنمای شیار V شکل، مرکز محوری را حفظ میکنند؛ حداقل نیروی عمودی رو به پایین مورد نیاز است |
| طول پخش فیلم در هر نوبت | محیط نظری: 2 × (Width + Thickness) |
محیط نظری: π × External Diameter |
| آسیبپذیریهای فرآیند اولیه | برش فیلم با لبه چاقو؛ خم شدن پروفیل عرضی تحت کشش بیش از حد نوار | رانش غلتشی چرخشی؛ آسیب ضربهای به انتهای میلگردهای دقیق |
| حفاظت از سطح تماسی | غلتکهای روکشدار پلییورتان (PU) از ایجاد فرورفتگی روی سطوح مسی پهن جلوگیری میکنند. | غلتکهای پلیاتیلن با چگالی بالا (HDPE) رد انتقال فلز را از بین میبرند |
مشخصات فنی S200
مدل S200 نشاندهندهی یک فضای ذخیرهسازی بهینه برای سلولهای بستهبندی مستقل یا میزهای تخلیه خط اکستروژن است:
| پارامتر مهندسی | رتبهبندی استاندارد دستگاه S200 |
|---|---|
| محدوده طول قطعه کار | حداقل ۳۰۰ میلیمتر تا حداکثر بدون محدودیت |
| پوشش مقطعی (OD / مورب) | حداقل ۱۰ میلیمتر تا حداکثر ۲۰۰ میلیمتر |
| محدوده وزن بار مفید | ۱۰ کیلوگرم تا ۱۰۰ کیلوگرم (بار خط متعادل) |
| نوار نقاله های غلتکی ورودی/خروجی | هر کدام به طول ۲۰۰۰ میلیمتر، موتوردار با محافظ غلاف PU |
| محدوده سرعت خطی نوار نقاله | ۴.۰–۱۲.۰ متر بر دقیقه (کنترل سرعت متغیر اینورتر) |
| سرعت چرخش حلقه مداری | ۲۰–۱۲۰ دور در دقیقه (کنترل سرعت متغیر اینورتر) |
| منبع تغذیه نصب شده | تقریباً ۲.۱ کیلووات، برق متناوب ۳۸۰ ولت، سه فاز، ۵۰/۶۰ هرتز (قابل تنظیم) |
| مشخصات مواد مصرفی بسته بندی | فیلم کششی LLDPE (25-50 میکرومتر)، عرض رول 120-200 میلیمتر، قطر خارجی رول 150-200 میلیمتر، قطر داخلی هسته 50 میلیمتر |
| سازگاری با مواد مصرفی جایگزین | کاغذ کرافت کرپ، نوار PE بافته شده، فیلم مهارکننده خوردگی VCI |
توجه: مس برشخورده با ضخامت زیاد و دارای تیغههای تیز، برای جلوگیری از سوراخ شدن و آسیب دیدن، به فیلم با ضخامت ۳۵ تا ۵۰ میکرومتر نیاز دارد. مجموعههای نگهدارنده پنوماتیک مطابق با پروفیل و سیستمهای گیره/برش پنوماتیک خودکار، سفارشیسازی شده و در هنگام ارائه پیشنهاد، تأیید میشوند.
مثال مهندسی کار شده: شینه مسی
پارامترهای بستهبندی یک باسبار مس خالص اکسترود شده با ابعاد ۱۰۰ میلیمتر (عرض) × ۱۰ میلیمتر (ضخامت) و طول کلی برش ۳۰۰۰ میلیمتر ، که با یک فیلم به عرض ۱۲۰ میلیمتر و با همپوشانی ۵۰٪ بستهبندی شده است را ارزیابی کنید. چگالی مس خالص ۸۹۶۰ کیلوگرم بر متر مکعب در نظر گرفته شده است.
| مرحله محاسبه | فرمول مهندسی و دادههای ورودی | خروجی معتبر |
|---|---|---|
| ۱. حجم کل پروفیل | V = 0.100 m × 0.010 m × 3.000 m |
0.003 m³ |
| ۲. جرم کل قطعه کار | M = 0.003 m³ × 8,960 kg/m³ |
26.88 kg (about 27 kg) |
| ۳. مورب مقطعی | D = √(100² + 10²) = √(10,000 + 100) = √10,100 |
100.5 mm |
| ۴. بررسی ابعاد پاکت S200 | طول ≥ ۳۰۰ میلیمتر (طول واقعی ۳۰۰۰ میلیمتر)؛ D ≤ 200 mm (واقعی ۱۰۰.۵ میلیمتر)؛ جرم ۱۰ تا ۱۰۰ کیلوگرم (واقعی ۲۶.۹ کیلوگرم) |
کاملاً منطبق (قبول) |
| ۵. پیشروی به ازای هر دور چرخش حلقه | Advance = Film Width × (1 - Overlap Ratio) = 120 mm × (1 - 0.50) |
60.0 mm |
| ۶. کل چرخشهای حلقه مارپیچ | Turns = Profile Length ÷ Advance = 3,000 mm ÷ 60 mm |
50 revolutions |
| ۷. سینماتیک سرعت عملیاتی | حلقه در 80 r/min; Conveyor Speed = 80 r/min × 0.060 m = 4.8 m/min |
۴.۸ متر بر دقیقه (در محدوده ۴ تا ۱۲ متر بر دقیقه) |
| ۸. زمان بسته شدن چرخه | T = 3.0 m ÷ 4.8 m/min = 0.625 min |
37.5 seconds |
| ۹. مصرف نظری فیلم | 50 turns × 2 × (0.10 m + 0.01 m) = 50 × 0.22 m (به استثنای کشش اولیه و پیچاندن دم) |
11.0 linear meters |
اعتبارسنجی مهندسی: قطر ۱۰۰.۵ میلیمتری تقریباً ۴۹.۷ میلیمتر فضای شعاعی در داخل حفره حلقه ۲۰۰ میلیمتری باقی میگذارد و عدم گیر کردن تسمه را تضمین میکند. کارکرد حلقه با سرعت ۸۰ دور در دقیقه با سرعت نوار نقاله ۴.۸ متر در دقیقه مطابقت دارد و به نرمی در محدوده آستانه مکانیکی S200 (۴.۰ تا ۱۲.۰ متر در دقیقه) کار میکند. اگر حلقه تنها با سرعت ۶۰ دور در دقیقه کار کند، پیشروی ۶۰ میلیمتری به سرعت نوار نقاله ۳.۶ متر در دقیقه نیاز دارد - که پایینتر از حداقل آستانه خنککننده مداوم موتور VFD (۴.۰ متر در دقیقه) است.
چک لیست انتخاب رشته مهندسی
برای پیکربندی مشخصات بهینه دستگاه بستهبندی، پارامترهای کاربردی زیر را بررسی کنید:
- درجه آلیاژ و پرداخت نهاییمس الکترولیتی (ETP/OFHC)، برنز ساختمانی، برنج یا پروفیلهای آینهکاری شده.
- مرزهای مقطعی: حداقل و حداکثر ابعاد مقطع (عرض × ضخامت برای تختها؛ قطر خارجی برای گردها).
- مرزهای طول و جرمحداقل طول برش (برای انتقال مداوم با نوار نقاله باید بیش از ۳۰۰ میلیمتر باشد) و حداکثر وزن بسته.
- تجمیع بستههابستهبندی تکپروفیلی در مقابل بستههای اصلی چند تکهای تودرتو.
- انتخاب مواد مصرفی: فیلم LLDPE ریختهگری شده، فیلم مانع ضد خوردگی VCI یا کاغذ کرافت با pH خنثی.
- سطح اتوماسیون: اتصال/قطع دستی دنباله فیلم در مقابل یکپارچهسازی گیره و برش خودکار پنوماتیکی با مرتبسازی پاییندستی.
استانداردهای ایمنی دستگاه: EN 415-10 و ISO 12100
دستگاه بستهبندی افقی S200 مطابق با استانداردهای هماهنگ ماشینآلات بستهبندی اروپایی مهندسی شده است:
- انطباق با استاندارد EN 415-10الزامات ایمنی برای پوششهای مداری افقی را تعیین میکند و از حفاظ محیطی قفل شونده فیزیکی در اطراف قطعات چرخان، محافظ نقطهای در غلتکهای ورودی/خروجی و قفلهای ایمنی کلید محافظ اطمینان حاصل میکند.
- ارزیابی ریسک ISO 12100پروتکلهای جامع کاهش ریسک، ریسکهای مکانیکی باقیمانده (گیر کردن، گیر کردن، بریدن) را تا حد قابل تحمل در صنعت کاهش میدهند.
- اقدامات حفاظتی اپراتوردارای یک پنل کنترل صنعتی ارگونومیک با دکمههای توقف اضطراری (E-stop)، مدارهای کنترل ولتاژ پایین (24 ولت DC) و سیستم جامع اعلام خطای عملیاتی.
سوالات متداول مهندسی
س: آیا S200 میتواند پروفیلهای برنجی و اکستروژنهای آلومینیومی را بدون اصلاح مکانیکی بپوشاند؟ پاسخ: بله. اصل پیچیدن حلقه مداری کاملاً به ابعاد هندسی بیرونی قطعه کار و جرم کل آن بستگی دارد و کاملاً مستقل از ترکیب آلیاژ غیرآهنی است.
س: چگونه همپوشانی دقیق بستهبندی در طول تغییرات تولید تنظیم میشود؟ ج: همپوشانی به صورت دیجیتالی با تغییر نسبت بین سرعت خطی VFD نوار نقاله و سرعت چرخشی VFD حلقه مداری کنترل میشود. سرعت حلقه بالاتر نسبت به پیشروی نوار نقاله، درصد همپوشانی را افزایش میدهد.
س: آیا میتوان چندین نوار مسی مسطح را به صورت یک دسته یکپارچه به هم پیچید؟ پاسخ: بله. میتوان چندین قطعه را به صورت یک دسته یکپارچه تسمهکشی یا مستقیماً پیچید، مشروط بر اینکه قطر خارجی سطح مقطع دسته از 200 میلیمتر تجاوز نکند و جرم کل دسته در محدوده ظرفیت 100 کیلوگرم سیستم باقی بماند.
س: برای S200 به چه نوع اتصال برق شهری نیاز است؟ ج: سیستم پایه تقریباً به 2.1 کیلووات بار متصل به یک منبع تغذیه سه فاز AC 380 ولت 50/60 هرتز نیاز دارد. بستههای درایو سفارشی برای شبکههای صنعتی 220 ولت، 415 ولت یا 480 ولت بنا به درخواست موجود است.
مرحله بعدی: بررسی مهندسی و ارائه پیشنهاد قیمت
- ارسال اطلاعات محصولنقشههای مقطع عرضی (عرض × ارتفاع یا قطر خارجی)، طول پروفیل و نرخ تولید هدف خود را به آدرس زیر ارسال کنید. info@fhopepack.com.
- بررسی طرح مهندسیمهندسان بستهبندی ما، پوشش پروفیل شما را مدلسازی میکنند، فواصل حلقهها را محاسبه میکنند و ترکیب بهینه PU غلتک و هندسه نگهدارنده را تعیین میکنند.
- پیشنهاد جامعدریافت برگه مشخصات فنی دقیق، پیش فاکتور رسمی و تحلیل زمان چرخه در مدت زمان مقرر 24 ساعت کاری.
مطالب فنی مرتبط
- دستگاه بستهبندی مداری افقی نیمهاتوماتیک S200 (محصول)
- دستگاه بسته بندی اوربیتال افقی پروفیل (محصول)
- دستگاه بسته بندی میله ای
- دستگاه بسته بندی افقی دستی
استانداردهای مرجع و منابع
- مستندات مهندسی FOPEPACK: سیستمهای بستهبندی افقی مداری نیمه اتوماتیک S200
- EN 415-10: ایمنی ماشینآلات بستهبندی - بخش 10: الزامات عمومی
- ISO 12100:2010: ایمنی ماشین آلات - اصول کلی طراحی - ارزیابی ریسک و کاهش ریسک
- انجمن توسعه مس (CDA): حفاظت سطحی و بستهبندی آلیاژهای غیرآهنی آهنگری شده
آخرین بررسی: 2026-10-19