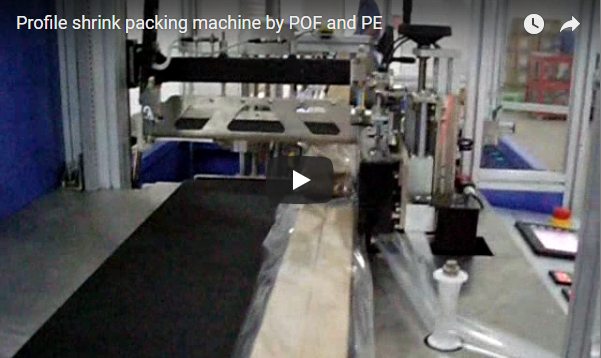
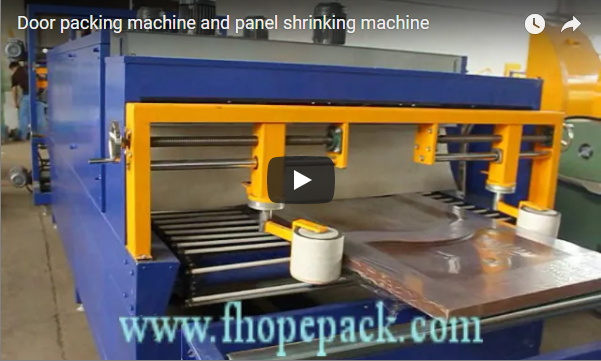
Kokkuvõte Automaatne koti valmistamise ja kokkutõmbamise masin moodustab alumiiniumprofiilide kimbu ümber PE-kahaneva koti ja kuumtihendab selle ühel liinil. Standardkonfiguratsioon hõlmab profiili pikkusi 1000 kuni 8000 mm, töötab kiirusega 8–15 tsüklit minutis ja tihendab temperatuuril 120–200 °C PLC + HMI juhtimisega. See juhend hõlmab liini etappe, parameetrite tabelit ning kile ja kokkutõmbamise seadistuspunkte.
Sisukord
- Mida süsteem teeb
- Profiili katvus
- Joonte arhitektuur
- Tehnilised näitajad
- Kile ja kahanemise seadistus
- Rakendused ja viimistlused
- Masina valiku kontroll-leht
- Turvaelemendid
- Hooldus ja koolitus
- Inseneri KKK
- Järgmine samm
- Seotud lugemine
- Allikad ja standardid
Mida süsteem teeb
Masin töötleb alumiiniumprofiilide kimbud pidevas järjekorras kuumtihendatud kahanevateks pakenditeks. Automaatne kileaplikaator ja koti pakkimisliin söödab PE-kile rullilt maha, koti vormimisjaam vormib selle paki ümber ja sulgemisvarras sulgeb õmbluse. Seejärel läbib pakend kahaneva tunneli, mis pingutab kile profiilipindade vastu.
Kile kantakse profiilidele puudutamata, kuni see tunnelis kokku tõmbub, nii et anodeeritud ja värvitud pinnad tulevad pakkimisetapis kriimustusteta maha. Tihendus- ja tunneliseaded salvestatakse retseptidena, mis võimaldab liinil profiilisuuruste vahel vahetada ilma iga vahetuse järel ümberprogrammeerimata.
Profiili katvus
Standardmasin sobib profiilide pikkustele 1000 kuni 8000 mm ja laiendatud paigutusega versioonid ulatuvad soovi korral 12000 mm-ni. Paki laius ja kõrgus kohanduvad profiili konfiguratsiooniga, mitte ei ole fikseeritud, ning standardne kaalupiirang on 15 kg paki kohta, raskemate variantide puhul on see ette nähtud 25–50 kg. Tunneli pikkus ja kaaluklassi valik kinnitatakse iga projekti jaoks eraldi, sobitades selle teie liini kiiruse ja paki massiga.
Joonte arhitektuur
Liin on jaotatud neljaks jaamaks ühe PLC + HMI juhtimise all.
| Komponent | funktsioon |
|---|---|
| Filmi kerimine | Söödab PE-kilet reguleeritava pingega, kile laiusega 300 kuni 800 mm |
| Koti moodustamine | kujundab kile ümber kimbu, servomootoriga, ±2 mm positsioneerimine |
| Tihendusriba | sulgeb koti, 120–200 °C, PLC-ga juhitav |
| Kahanev tunnel | rakendab kuumust, reguleeritav konveier 0 kuni 15 m/min |
Tehnilised näitajad
Tabelis on loetletud võrdlusmasina avaldatud tüüpilised väärtused. Kontrollige täpseid väärtusi oma profiilisegu ja liinikiiruse suhtes iga projekti kohta.
| Parameeter | spetsifikatsioon |
|---|---|
| Profiili pikkus | 1000 kuni 8000 mm, soovi korral pikendatav kuni 12000 mm-ni |
| Kimbu kaal | kuni 15 kg standardvarustuses, 25–50 kg raskeveokites |
| Film | PE-kahanemistoru, standardpaksus 30 kuni 80 µm, vastupidav kuni 100 µm |
| tsüklit | 8–15 minutis, konfigureeritav |
| Tihendustemperatuur | 120 kuni 200 °C, PID ±2 °C |
| Tunnelkonveier | 0 kuni 15 m/min, reguleeritav |
| Tunneli pikkus | Standardvarustuses 2000 mm, valikuliselt 1500 kuni 4000 mm |
| PLC retseptid | 50 või rohkem, ümberlülitus alla 5 minuti |
| Elektriline | 380 V / 50 Hz, saadaval 220 kuni 480 V 50/60 Hz |
| Õhk | 0.5 kuni 0.8 MPa, integreeritud kompressori valik |
| Machine suurus | 6000 x 1200 x 1800 mm, paigutus kohandatav |
| Vastavus | CE, ISO 9001; UL ja GOST saadaval piirkonniti |
Kile ja kahanemise seadistus
PE-kahanev kile elab selle masinaga iga päev kaasas. Standardpakendi paksus on 30–80 µm ja tugevate pakkide puhul kuni 100 µm. Raskete pakkide või õues ladustamise korral kasutage ristseotud PE-d või POF-i, et saavutada torkekindlus ja UV-stabiilsus.
Kaks temperatuuri seadistatakse sõltumatult ja nende eraldi hoidmine väldib protsessivigu:
| Vali koht | objekt | Tüüpiline väärtus |
|---|---|---|
| Tihendusriba | sulgeb koti õmbluse | 120 kuni 200 ° C |
| Kahanev tunnel | pingutab kile kimbu ümber | 140 kuni 180 ° C |
Komplekssete profiilidega ristlõigete puhul kuumutage tunnel enne esimest läbimist temperatuurini 160–180 °C, et kile tõmbuks ühtlaselt kokku ilma pingepunktideta. Enne täielikku tootmist testige näidispakkidega, et fikseerida konveieri kiiruse ja temperatuuri paar.
Rakendused ja viimistlused
- Arhitektuurne alumiinium: aknaraamid, ukseprofiilid, kardinfassaadi süsteemid.
- Tööstuslikud ekstrusioonid: jahutusradiaatorid, rööbassüsteemid, konstruktsioonielemendid.
- Autoprofiilid: liistud, šassiikomponendid, dekoratiivsed elemendid.
- Päikesepaneelide raamid: alumiiniumist kinnituskonstruktsioonid.
- HVAC õhukanalid: ristkülikukujulised ja ümmargused alumiiniumist õhukanalite sektsioonid.
Liin käitleb anodeeritud, pulbervärvitud, PVDF- ja freesviimistlusega pindu ilma pakkimisetapis jälgi jätmata. Kui kahanevat pakendit tuleb võrrelda venituskilega, siis pikkade koormate puhul vaadake alumiiniumprofiilist venituskilega pakkimise masinat .
Masina valiku kontroll-leht
Enne hinnapakkumise küsimist töötage need punktid läbi ja me kinnitame ülejäänu iga projekti kohta eraldi.
| Kirje | Mida iga projekti puhul kinnitada |
|---|---|
| Pikkus | pikim profiil ja kimbu pikkus segus |
| Kimbu kaal | raskeim kimp, standardne või raskeveokite klass |
| Filmid | PE-mikron ja kas on vaja ristseotud või POF-i |
| Kiirus | sihttsüklit minutis |
| tunnel | tunneli pikkus teie poe paigutuse jaoks |
| Elektriline | pinge ja sagedus kohapeal |
| lõpp | anodeeritud, kaetud või PVDF-i tundlikkuse kontrollid |
Turvaelemendid
Tihendus- ja tunneljaamad on kuumad ja liikuvad punktid, seega on masin töö toimumise kohas kaitstud. Valguskardinad kaitsevad juurdepääsu üle liini, avariipeatused on igas jaamas käeulatuses ja disain vastab CE masinanõuetele.
Hoidke tunneli sissepääs pideva töötamise ajal vaba ja laske tihendusribal enne puhastamist jahtuda.
Hooldus ja koolitus
Jagame hoolduse lihtsaks rutiiniks: iga päev puhastame tihendusribasid ja kontrollime kile joondust; iganädalaselt kontrollime konveierilinte ja määrime liikuvaid osi; igakuiselt kalibreerime temperatuuriandureid ja kontrollime PLC parameetreid. Selle ajakava kohaselt ületab eeldatav keskmine keskmine viga 8000 töötundi.
Operaatorikoolitus kestab 2–4 tundi ja hõlmab HMI kasutamist, rutiinset hooldust ja ohutusrutiini, seega tegeleb uus operaator liiniga vahetuse osana.
Inseneri KKK
K: Milline kahanemiskile sobib alumiiniumprofiilidele? V: 30–80 µm paksune PE-kahanemiskile katab tüüpilisi kimpe. Raskete kimpude või välitingimustes ladustamise korral kasutage läbitorke- ja UV-kindluse tagamiseks ristseotud PE-d või POF-i.
K: Kas liin saab profiili pikkuste vahel vahetada? V: Jah. PLC salvestab 50 või rohkem retsepti ja eelsalvestatud parameetritega ümberlülitamine võtab alla 5 minuti.
K: Kuidas tunneli temperatuur pakendit mõjutab? V: Hoidke tunneli temperatuuri vahemikus 140–180 °C. Liiga madal temperatuur jätab kile lahti; liiga kõrge temperatuur võib rebeneda või pinda kahjustada. PID-regulaator hoiab temperatuuri ±2 °C.
K: Milline on tsüklikiirus? V: 8–15 tsüklit minutis, mida saab tootmisliini järgi konfigureerida.
K: Millist koolitust on vaja? V: Spetsiaalseid programmeerimisoskusi pole vaja. Standardne 2–4-tunnine kasutuselevõtt hõlmab retseptide taaskehtestamist, kilerulli ümberkeermestamist ja ohutusseadete lähtestamist ning kaasas on ka kasutusjuhendid ja videoõpetused.
K: Milline hooldus tagab töökindluse? V: Igapäevane tihendusvarda puhastamine ja kile joondamine, konveieri iganädalane kontrollimine ja määrimine, andurite igakuine kalibreerimine, mille keskmine keskmine vahemik on üle 8000 tunni.
K: Milliseid viimistlusi saab liin töödelda ilma kriimustusteta? V: Anodeeritud, pulbervärvitud, PVDF ja freesviimistlusega pinnad läbivad kõik puhtad protsessid, sest kile moodustab enne kokkutõmbumist kuju ümber kimbu ilma profiile hõõrumata.
K: Kui palju õhku ja energiat liin vajab? V: 380 V / 50 Hz, konfigureeritav vahemikus 220 kuni 480 V 50/60 Hz ja pneumaatiline varustus 0.5 kuni 0.8 MPa.
Järgmine samm
- Saatke meile e-kiri aadressile info@fhopepack.com, lisades oma profiilide pikkused, kimpude kaalud ja sihtkiiruse.
- Saadame küljendusjoonise ja pakkimisliini ettepaneku 48 tunni jooksul.
- Korraldame kohapealse uuringu, et kinnitada jalajälg ja kommunikatsioonidega varustamine.
Seotud lugemine
- Automaatne teibiköitmismasin kasti jaoks
- Automaatne seljakoti- ja kahanemisjoon
- Alumiiniumprofiilist pakkimismasin, pakkeliin
- Automaatne orbitaalvenituskiletaja uksepaneeli mullkattega
- FHOPE pakkemasinate tootesarjad
Allikad ja standardid
- ISO 12100:2010 — Masinate ohutus. Projekteerimise, riskihindamise ja riski vähendamise üldpõhimõtted
- EN 415-10:2014 — Pakkemasinate ohutus. Üldnõuded
- EN ISO 13849-1:2023 — Masinate ohutus. Juhtimissüsteemide ohutusega seotud osad
- FHOPE automaatse kotivalmistamis- ja kahandamismasina demonstratsioonivideo, YouTube.
Viimati üle vaadatud: 2026-10-09