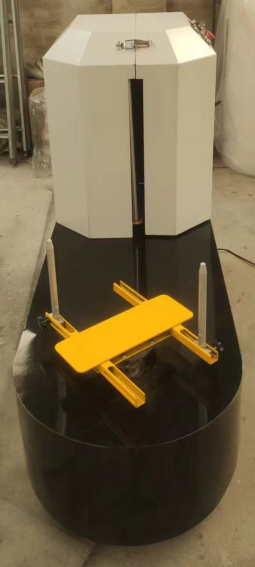
Resumen ejecutivo La serie FPCA envuelve film estirable, PE o PVC a través del ojo de una bobina de cable sostenida por rodillos cónicos motorizados, lo que permite a un solo operario completar un envoltorio orbital protector en 18-30 segundos por bobina en nuestro modelo estándar FPCA-100. Diseñado para bobinas de 2 kg a 200 kg con diámetros interiores (DI) de 90 mm a 510 mm, el equipo garantiza una tensión estable del film y una superposición precisa del diámetro exterior (DE). Debido a que la geometría de la bobina exige que la circunferencia interior sea significativamente menor que la exterior, la superposición se calibra estrictamente al DE; el ojo acumula naturalmente una mayor densidad de capas. Este manual técnico detalla las especificaciones mecánicas, los desgloses del ciclo cinemático, los cálculos de superposición y los parámetros de integración necesarios para la validación de la propuesta.
Índice
- Cómo funciona el ciclo de enrollado de la bobina
- Gama de modelos FPCA
- Superposición en OD e ID: por qué es importante establecer en OD
- Tiempo de enrollado por bobina
- Opciones de películas y materiales
- Controles y automatización.
- Seguridad y normas
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el ciclo de enrollado de la bobina
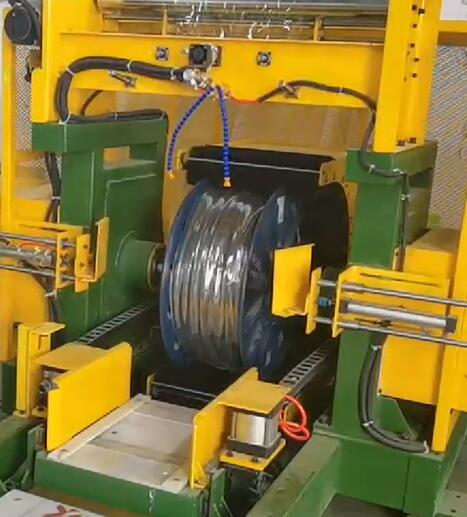
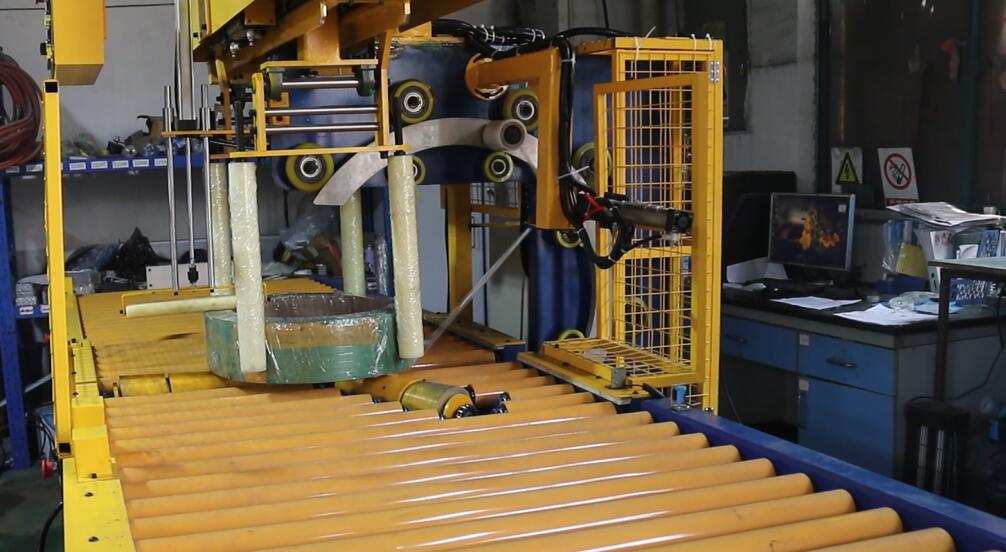
La máquina de empaquetado de bobinas de cable FPCA utiliza un anillo de envoltura orbital que gira en un plano vertical, mientras que la bobina de cable descansa horizontalmente (con el ojo hacia el cielo) sobre una base de rodillos cónicos motorizados. El anillo giratorio impulsa un mecanismo de transporte de película de baja inercia a través del ojo central, aplicando el material radialmente alrededor de la sección transversal, mientras que los rodillos motorizados hacen girar la bobina alrededor de su eje vertical.
          [ Pneumatic Press-Down Roller ]
                     │  (Stabilizes coil)
                     ▼
             ┌──────────────┐
  ===========│  Cable Coil  │===========   <-- Orbital Ring Path
             └──────────────┘                  (Travels through eye)
              ▲            ▲
              │            │
      [ Conical Roller ]  [ Conical Roller ]
(Polyurethane-coated, driven)- Carga y centrado (0–4 s). El operario coloca la bobina, con o sin flejes, plana sobre los rodillos cónicos de accionamiento recubiertos de poliuretano. Unos postes guía verticales ajustables garantizan la alineación física, manteniendo las bobinas de diferentes anchos centradas bajo el plano anular.
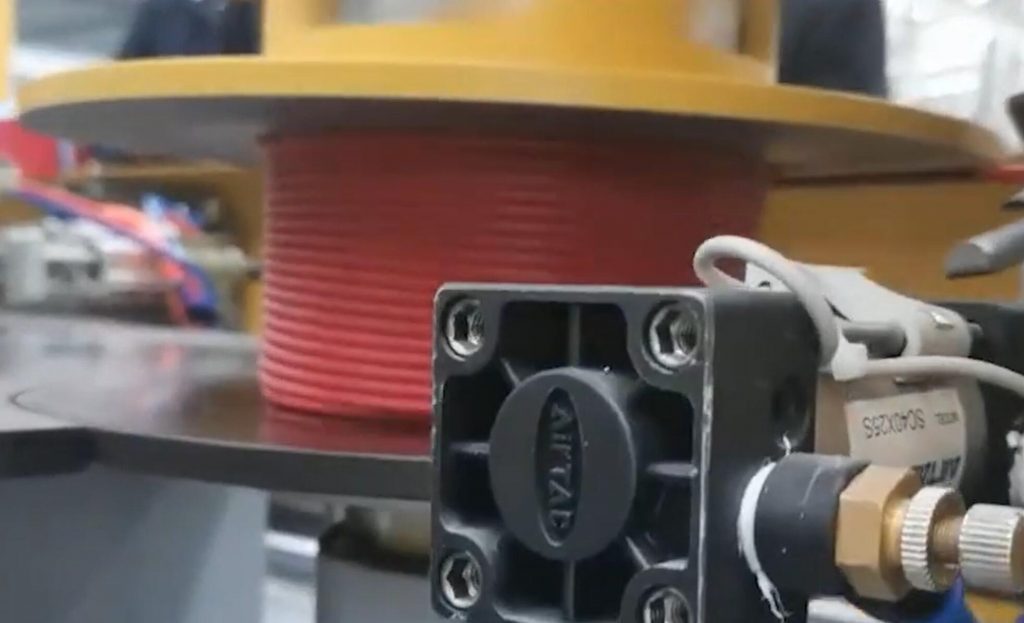
- Sujeción y envoltura (4–28 s). Un rodillo neumático de presión desciende sobre la cara superior de la sección de la bobina (regulado a 0.4–0.6 MPa, proporcionando una fuerza de sujeción de 50–150 N para evitar que la bobina se mueva o se deforme). El anillo orbital acelera suavemente mediante control por inversor, introduciendo la película estirable a través del orificio. Simultáneamente, los rodillos cónicos inferiores hacen girar la bobina a una velocidad superficial sincronizada, haciendo avanzar la circunferencia exterior un paso exacto en cada revolución.
- Cortar y limpiar. En las configuraciones semiautomáticas estándar FPCA-100, el operador realiza un corte manual rápido mediante un soporte de cuchilla de seguridad integrado. En las líneas FPCA-200 y FPCA-300 equipadas con unidades neumáticas de corte y sujeción opcionales, una pinza mecánica atrapa la película sobrante, la corta limpiamente y alisa el extremo contra el cuerpo de la bobina.
- Descarga (28–32 s). El cilindro de presión se retrae. El operario retira la bobina completamente compactada.
La capacidad de la película del sistema de transporte depende de las limitaciones del ojal de la bobina. Los sistemas de transporte estándar admiten rollos sin núcleo o con núcleo pequeño (50–100 mm de ancho, 100–150 mm de diámetro exterior, 1.5–3 kg de peso, lo que produce aproximadamente 150–300 m de película estirable lineal). Con una superposición estándar del 50 % del diámetro exterior, un solo rollo del sistema de transporte cubre aproximadamente 20–40 bobinas pequeñas antes de requerir una recarga rápida de 30 segundos.
Gama de modelos FPCA
El dimensionamiento estructural de cada envoltorio FPCA viene determinado por el espacio libre de paso del anillo y la capacidad de carga útil del rodillo.
| Parámetro de ingeniería | FPCA-100 | FPCA-200 | FPCA-300 |
|---|---|---|---|
| Diámetro interior de la bobina (ID) | 90 – 250 mm | 150 – 400 mm | 250 – 510 mm |
| Diámetro exterior de la bobina (OD) | 150 – 400 mm | 250 – 500 mm | 400 – 900 mm |
| Ancho/altura de la bobina | 50 – 180 mm | 80 – 200 mm | 60 – 300 mm |
| Capacidad de carga máxima | 30 kg | 50 kg | 200 kg |
| Velocidad de rotación del anillo | 10–120 RPM | 10–120 RPM | 10–90 RPM |
| Ciclo de envoltura promedio | 18–30 s/bobina | 20–30 s/bobina | 20–38 s/bobina |
| Potencia de accionamiento instalada | 1.8 kW | 2.0 kW | 2.4 kW |
| Presión de suministro neumático | 0.5–0.7 MPa | 0.5–0.7 MPa | 0.5–0.7 MPa |
La configuración de alimentación estándar es de 380 V CA, trifásica, 50/60 Hz, con la opción de configurar 220 V monofásica u otros voltajes industriales tras una revisión de ingeniería.
Superposición en OD e ID: por qué es importante establecer en OD
El enrollamiento orbital alrededor de un perfil toroidal impone velocidades superficiales desiguales a lo largo de la geometría de la bobina:
- Circunferencia exterior:
C_OD = π × OD - Circunferencia interna del ojo:
C_ID = π × ID
Debido a que el anillo orbital se desplaza a través del ojo una vez por ciclo, el paso lineal avanzado en el diámetro interior se comprime en relación con el diámetro exterior por una proporción geométrica exacta:
Accumulation Ratio = C_OD / C_ID = OD / IDEjemplo práctico de ingeniería
Consideremos una bobina de alambre comercial estándar que funciona con un FPCA-100:
- DI = 100 mm (
C_ID = π × 100 ≈ 314 mm) - OD = 400 mm (
C_OD = π × 400 ≈ 1,257 mm) - Ratio:
1,257 / 314 = 4.0
Si el inversor de la máquina está ajustado para una superposición del 50% en el diámetro exterior utilizando un rollo de película de 100 mm:
- Lanzamiento hacia adelante en OD =
100 mm × (1 - 0.50) = 50 mm - Número de capas depositadas en el OD = capas 2
- Capas acumuladas en el ID =
2 layers × 4.0 =capas 8
   Film Overlap Geometry:

          OD (1,257 mm Circumference): 50% Overlap  ==>  [ Layer 1 ][ Layer 2 ]
          ──────────────────────────────────────────────────────────────────
          ID (314 mm Circumference):   87.5% Overlap ==>  [L1][L2][L3][L4][L5][L6][L7][L8]
Si se establecen los objetivos de superposición en el ojo interior, la circunferencia exterior quedaría sin cobertura, lo que provocaría deshilachamiento de los bordes y exposición a la humedad durante el transporte. Por consiguiente, la receta del PLC siempre calcula las velocidades de indexación a partir del objetivo de diámetro exterior (ajustable del 20 % al 90 %).
Tiempo de enrollado por bobina
El tiempo de ciclo consta de aceleración dinámica del anillo, revoluciones de envoltura continuas y desaceleración gradual. El tiempo de envoltura en estado estacionario se calcula de la siguiente manera:
- Presentación anticipada en OD:
Pitch_OD = W_film × (1 - Overlap_rate)(Ejemplo: película de 100 mm con un solapamiento del 50 % = avance de 50 mm por revolución del anillo) - Revoluciones orbitales totales requeridas:
N_turns = (π × OD) / Pitch_OD(Ejemplo: (π × 400 mm) / 50 mm ≈ 25.13 → 26 vueltas) - Tiempo de ejecución en órbita pura:
T_run = (N_turns / RPM_ring) × 60 s(Con una velocidad de rotación del inversor de 75 RPM: (26 / 75) × 60 ≈ 20.8 s) - Ciclo total de piso a piso:
T_total = T_load + T_accel + T_run + T_decel + T_unload(Normalmente 4 s de carga + 1 s de rampa + 21 s de envoltura + 1 s de parada + 3 s de descarga ≈ 30 s)
Para bobinas de alambre de construcción más pequeñas (200 mm de diámetro exterior), los tiempos de funcionamiento del anillo se reducen a menos de 12 segundos, lo que da como resultado tasas de producción generales de 100 a 140 bobinas por hora de funcionamiento.
Opciones de películas y materiales
El tensor mecánico situado en el interior del transbordador orbital FPCA se adapta a diversos sustratos de banda para satisfacer las necesidades de envío y almacenamiento:
- Película estirable de LLDPE (15–35 µm): El estándar de la industria. Su alta resistencia a la perforación y elasticidad proporcionan un sellado hermético y resistente a la humedad, a la vez que mantienen una alta legibilidad del código de barras gracias a sus capas transparentes.
- Película de cloruro de polivinilo (PVC): Ofrece firmeza estructural y resistencia al desgarro frente a bobinas de cables trenzados con extremos afilados. Su exterior brillante mejora la presentación del empaque para la distribución de hardware al consumidor.
- Cinta de papel crepé y polipropileno tejido (PP): Disponible principalmente en las unidades FPCA-200 y FPCA-300 para cables magnéticos especializados de gran calibre o cables umbilicales submarinos que requieren un embalaje transpirable o protectores contra la abrasión de alta resistencia.
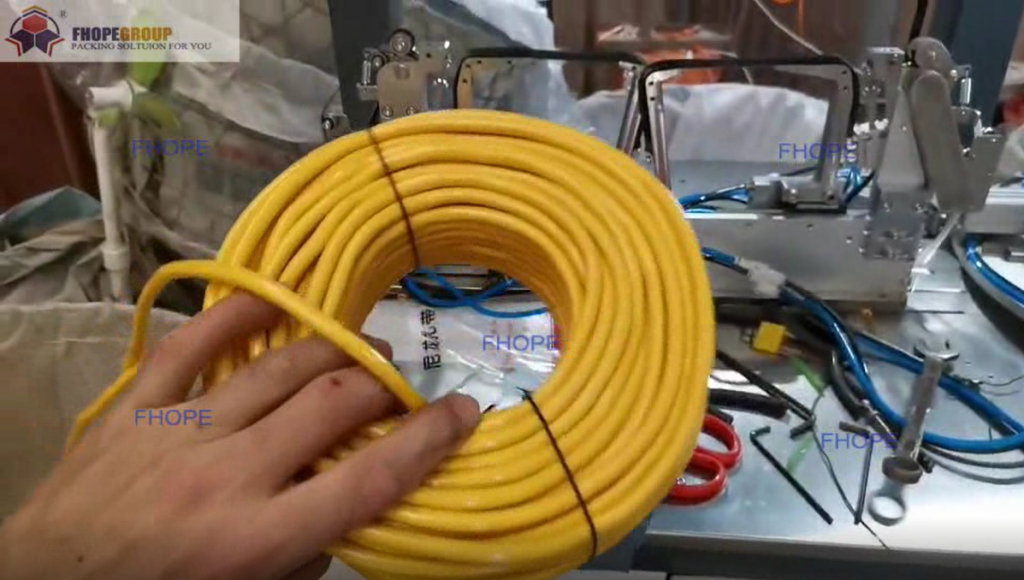
Nota de funcionamiento: Las bobinas enrolladas en bobinadoras semirrígidas modernas no requieren sujeción previa con cinta o fleje; la tensión mecánica de la película enrollada transversalmente mantiene la integridad del aro.
Controles y automatización.
Todos los sistemas FPCA están controlados por un PLC industrial integrado, junto con una interfaz hombre-máquina (HMI) intuitiva con pantalla táctil:
- Variadores de frecuencia independientes (VFD): El motor del anillo orbital y el motor del rodillo cónico son accionados por inversores independientes. La modulación de la relación entre las RPM del anillo y la velocidad de la línea del rodillo permite a los operarios ajustar con precisión la superposición del diámetro exterior desde el 20 % hasta el 90 % sin necesidad de realizar ajustes mecánicos en los engranajes.
- Aceleración/desaceleración en forma de curva S: Los perfiles de arranque y parada suaves del motor evitan las cargas de choque de alta inercia en las ruedas motrices de fricción y eliminan el deslizamiento de la bobina al comienzo del ciclo de bobinado.
- Posicionamiento automático en casa: Los sensores de proximidad confirman la alineación del índice del anillo, lo que permite que el carro se coloque en una posición de reposo exacta al finalizar el ciclo para un acceso rápido y un corte manual.
- Almacenamiento de recetas en memoria: La interfaz hombre-máquina (HMI) almacena parámetros para hasta 16 números de pieza de bobina comunes (diámetro interior, diámetro exterior, relación de velocidad, porcentaje de solapamiento), lo que reduce los intervalos de cambio a menos de 15 segundos.
Seguridad y normas
Los anillos de embalaje orbitales giratorios presentan riesgos de atrapamiento por alta inercia que requieren controles de ingeniería activos y pasivos:
- Recintos de vigilancia: Las protecciones tubulares de acero de gran calibre impiden que el operario entre en contacto con la zona de cizallamiento del anillo durante el funcionamiento.
- Enclavamientos de seguridad: Las puertas de acceso están equipadas con interruptores de límite de seguridad de doble canal que desactivan la alimentación del anillo mediante relés de parada de emergencia de categoría 0.
- Dispositivos ergonómicos facilitadores: Las máquinas estándar incorporan un interruptor de pedal protegido para la activación, lo que garantiza que el operario permanezca alejado del anillo giratorio durante el proceso inicial de plegado de la película.
- Cumplimiento del diseño: A continuación se presentan medidas de mitigación de riesgos estructurales. ISO 12100:2010 (Seguridad de la maquinaria: evaluación y reducción de riesgos) y EN 415-10: 2014 (Requisitos de seguridad para máquinas de envasado).
Lista de verificación de selección
Para determinar la estructura de la máquina y las herramientas adecuadas, verifique las siguientes seis restricciones físicas antes de realizar el pedido:
- Sobre dimensional: Diámetro interior mínimo de la bobina, diámetro exterior máximo de la bobina y altura/ancho máximo de la pila de bobinas.
- Prueba de paso ocular sin núcleo: Confirma eso
Coil_ID_min ≥ Shuttle_Thickness + Ring_Cross_Section + 30 mm Clearance. - Extremos de peso: Masa mínima y máxima (para confirmar el par motor del rodillo de accionamiento y las capacidades de frenado).
- Rendimiento objetivo: Bobinas necesarias por hora (determina si se justifica la automatización del corte y la sujeción automáticos).
- Materiales de embalaje: Ancho, diámetro exterior del rollo, diámetro interior del núcleo y material de la película (polietileno estirable, PVC o papel).
- Suministro eléctrico de la instalación: Tensión de alimentación de la planta, frecuencia y disponibilidad de aire comprimido en la estación de envoltura.
Preguntas frecuentes sobre ingeniería
P: ¿Qué modelo de FPCA maneja una bobina con 180 mm de diámetro interior, 450 mm de diámetro exterior y 120 mm de ancho? R: El FPCA-200 . Si bien el diámetro exterior de 450 mm excede el límite de 400 mm del FPCA-100, se encuentra dentro del rango del FPCA-200 (150–400 mm de diámetro interior, 250–500 mm de diámetro exterior, hasta 50 kg).
P: ¿Por qué la película protectora parece significativamente más gruesa en el orificio interior?
A: Este es un resultado físico inherente de la geometría orbital. Debido a que la circunferencia del ojo es mucho menor que la circunferencia exterior, el anillo orbital aplica el mismo número de pasadas de película sobre un área de superficie significativamente menor, multiplicando la densidad de la capa en el ID por la relación OD / ID.
P: ¿Cómo ajusta el operador el porcentaje de solapamiento de la película? R: El solapamiento se gestiona electrónicamente mediante la pantalla táctil HMI, modificando la relación de velocidad entre el inversor de rodillos y el inversor de anillos. Al aumentar la velocidad de avance de los rodillos, se amplía el paso, reduciendo el solapamiento; al disminuir la velocidad de los rodillos, aumenta la densidad de solapamiento.
P: ¿Puede la FPCA-100 enrollar bobinas sin cinta adhesiva ni flejes preaplicados? R: Sí. El rodillo de presión superior neumático sujeta firmemente las espiras de la bobina contra los rodillos cónicos de poliuretano durante el ciclo orbital, evitando que se desenrollen o se deformen mientras las capas iniciales de película mantienen el haz unido.
P: ¿Qué mantenimiento requiere el sistema de transmisión por fricción anular? R: Inspeccione las ruedas motrices de poliuretano de alta fricción para detectar desgaste cada 1,000 horas de funcionamiento. Verifique la tensión de la correa de transmisión mensualmente y limpie los residuos de la pista del cojinete anular interno para evitar vibraciones rotacionales.
El próximo paso
- Enviar dimensiones de la bobina: Envíe su gama completa de productos (diámetro interior mínimo/máximo, diámetro exterior, altura de la bobina y peso) junto con la producción requerida a info@fhopepack.com.
- Revisión del plano de distribución y la propuesta (en un plazo de 48 horas): Nuestro departamento de ingeniería le enviará una recomendación de equipo, la confirmación de la autorización para el transporte y los tiempos de ciclo calculados.
- Aceptación e integración en fábrica: Envíe muestras de bobinas a nuestras instalaciones de prueba para la validación de la superposición de la película en condiciones reales, el análisis del rendimiento del rollo y la aprobación de fábrica.
Lectura relacionada
- Descripción general de las soluciones para máquinas de empaquetado de cables
- Descripción técnica de la máquina de empaquetado de bobinas de cable FPCA-100
- Máquina semiautomática de bobinado de cables FPCA-200
- Sistema de embalaje de bobinas de alta resistencia FPCA-300
- Línea de producción automática de bobinado y envoltura
- Equipos de envoltura orbital para mangueras y tuberías de plástico
Fuentes
- Autoridad de normalización ISO: ISO 12100:2010 Seguridad de la maquinaria
- Estándares europeos: EN 415-10:2014 Seguridad de las máquinas de envasado
- Documentación técnica de ingeniería de FHOPEPACK: Manual de operación y seguridad de la serie FPCA