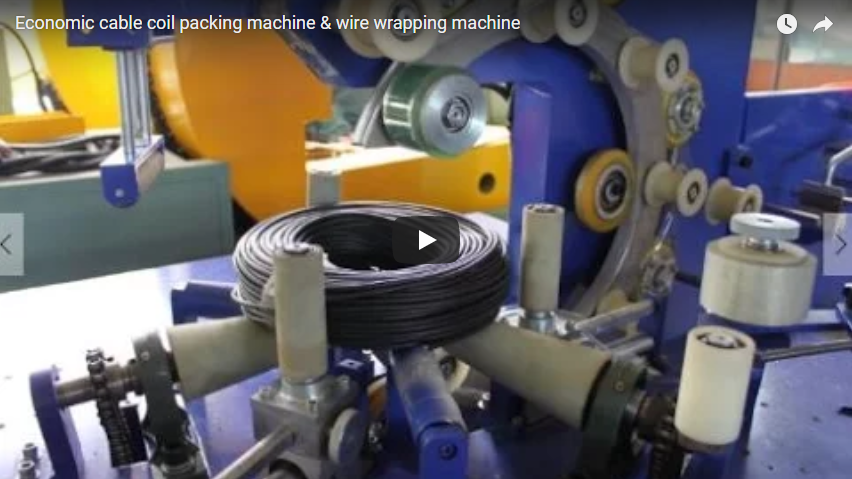
Resumen ejecutivo: Las bobinas metálicas sin protección suelen sufrir daños durante el transporte debido al desplazamiento de la carga, la tensión inadecuada del film y las irregularidades en la manipulación manual. Si bien los porcentajes exactos de pérdida varían según la ruta del transportista y la logística regional, la implementación de embalajes protectores diseñados a medida reduce significativamente las reclamaciones de flete y estabiliza los costos de envío. Esta guía técnica describe los requisitos básicos del sistema, los rangos operativos mecánicos y los pasos de validación de adquisición para los gerentes de instalaciones que supervisan la infraestructura de embalaje automatizado. Todas las métricas operativas y las proyecciones financieras son estimaciones ilustrativas que requieren validación específica del sitio y verificación del proveedor.
🛠️ Punto débil de la industria
El embalaje manual de bobinas genera una tensión de film inconsistente y un desplazamiento impredecible de la carga, lo que aumenta directamente los daños durante el transporte y el tiempo de inactividad operativa. Los sistemas de embalaje automatizados eliminan el error humano al estandarizar los perfiles de tensión y asegurar flejes de alta resistencia, lo que estabiliza directamente los costos de las reclamaciones de flete y acelera el rendimiento de la línea de producción.
Los datos de campo de los centros de servicio de acero de volumen medio y los centros de distribución de metales identifican sistemáticamente el embalaje manual como un cuello de botella crítico. Los operarios suelen tener dificultades para mantener una tensión uniforme de la película en bobinas de diferentes diámetros, lo que provoca desgarros, una densidad de embalaje inconsistente y cortes en los bordes durante el transporte. El movimiento intermitente de los sistemas de plataforma giratoria tradicionales agrava el desplazamiento de la carga, mientras que el corte manual de la película y el termosellado introducen variabilidad que genera órdenes de reproceso. Estos fallos se acumulan rápidamente: el exceso de embalaje aumenta el desperdicio de material, la tensión inconsistente compromete la estabilidad de la carga y la manipulación manual pesada incrementa los incidentes de seguridad laboral. Para los gerentes de producción, el efecto acumulativo es una erosión directa de la confianza del cliente, mayores responsabilidades por reclamaciones de flete y tiempos de inactividad no planificados que interrumpen los cronogramas de envío posteriores. Un proceso de embalaje repetible y controlado por máquina ya no es una opción; es un requisito estructural para mantener los índices de producción y la eficiencia operativa general en la logística de metales de alto volumen.
🏗️ Mecanismo de solución
Los sistemas orbitales de envoltura a través del ojo (TEW) utilizan una bobina fija y un carro de película que se desplaza verticalmente para aplicar una tensión constante sin generar inercia rotacional. Este enfoque mecánico minimiza el error humano, reduce el desperdicio de película y acelera los ciclos de empaquetado, lo que aumenta directamente la eficiencia operativa general y las tasas de producción.
La principal innovación en el empaquetado moderno de bobinas reside en la mecánica orbital, donde la carga permanece fija mientras un anillo de película motorizado gira alrededor de la bobina estacionaria. Este diseño elimina las fuerzas centrífugas y los desplazamientos inerciales asociados con las plataformas giratorias. El sistema se inicia con la carga automatizada de la bobina y el centrado de precisión, lo que garantiza que el eje geométrico de la bobina se alinee perfectamente con la envoltura. Una vez posicionada, la máquina ejecuta el envoltorio a través del ojo (TEW), introduciendo la película a través de la abertura central de la bobina para crear una barrera hermética y sin fisuras que sella la carga desde el interior hacia el exterior. Un controlador lógico programable (PLC), un ordenador digital de grado industrial que automatiza los procesos electromecánicos, coordina todo el ciclo, leyendo las dimensiones de la bobina y ajustando automáticamente la velocidad de envoltura, el número de capas y los parámetros de tensión. El carro de la película suele funcionar en un rango típico de 80 a 140 RPM, mientras que el mecanismo de preestiramiento alarga mecánicamente la película a un rango operativo típico de 200 a 300 % antes de su aplicación. Este proceso de preestiramiento alinea las cadenas poliméricas, aumentando la resistencia a la tracción y reduciendo el consumo de materia prima. El sistema finaliza con el corte automatizado de la película, el termosellado y el etiquetado integrado, adaptándose a materiales de embalaje personalizables como film estirable estándar, film VCI (inhibidor de corrosión por vapor) para protección contra la humedad y la niebla salina, o papel kraft de alta resistencia. Al estandarizar estas variables, el mecanismo orbital reduce directamente la necesidad de mano de obra, minimiza el error humano y acelera el proceso de embalaje sin comprometer la integridad de la carga.
🔗 Relacionado : Explora más soluciones
📈 Detalles y parámetros de implementación
Para una instalación exitosa se requiere una preparación precisa del sitio, incluyendo cimientos de concreto nivelados, alimentación trifásica de 480 V y aire comprimido regulado para el sellado neumático. Los parámetros del sistema deben calibrarse para adaptarse a las diferentes dimensiones, pesos y formas de las bobinas, asegurando que las correas de acero de alta resistencia o poliéster sujeten la carga sin comprometer el rendimiento.
La integración de una línea automatizada de bobinado exige una alineación rigurosa de la infraestructura. Las instalaciones deben preparar una base de hormigón nivelada capaz de absorber vibraciones dinámicas, lo que normalmente requiere el anclaje con pernos y una tolerancia de ±1.5 mm en la cinta transportadora. Los requisitos eléctricos y neumáticos generalmente especifican una fuente de alimentación trifásica de 480 V con un interruptor de 60 A dedicado, junto con un suministro de aire comprimido regulado a 80-100 psi para accionar las abrazaderas neumáticas, los cortadores de película y las mordazas de sellado. La interfaz del PLC debe programarse con conjuntos de parámetros específicos para cada familia de bobinas, teniendo en cuenta las variaciones en el diámetro exterior, el ancho, el peso y el tamaño del núcleo. La holgura interna del anillo orbital debe superar el diámetro exterior máximo de la bobina en un mínimo de 4 pulgadas para evitar interferencias mecánicas durante la rotación. Las configuraciones montadas en el suelo normalmente soportan cargas de hasta 15 toneladas; las geometrías más pesadas o de gran tamaño requieren instalaciones montadas en foso para bajar el centro de gravedad y mejorar la estabilidad. Se integran correas de acero de alta resistencia o poliéster en la estación de sellado para proporcionar una sujeción mecánica secundaria, especialmente para bobinas de alta densidad o de forma irregular. Si bien el cumplimiento específico de las normas ISO o ASTM no es un requisito universal para la maquinaria de envasado, la mayoría de los fabricantes de equipos originales (OEM) diseñan los paneles de control y los sistemas de seguridad para que cumplan con las directrices básicas de CE y UL, aunque la certificación final sigue dependiendo del fabricante y debe verificarse conforme a las normativas locales de seguridad laboral.
🛡️ Resultados verificados y criterios de adquisición
La implementación de líneas automatizadas de empaquetado de bobinas reduce de forma consistente la necesidad de mano de obra y minimiza los errores humanos, lo que se traduce en mejoras significativas en los índices de producción y la eficiencia operativa general. La validación de la adquisición debe verificar la capacidad de carga, la compatibilidad de la película y los tiempos de respuesta del sistema de bloqueo de seguridad para garantizar la fiabilidad y el cumplimiento a largo plazo.
Las instalaciones que pasan del envasado manual al envasado orbital automatizado reportan mejoras significativas en el rendimiento del envasado y la utilización del material. Al eliminar la manipulación manual de la película y estandarizar los perfiles de tensión, los operarios pueden reasignar la mano de obra a tareas de valor añadido, reduciendo directamente el tiempo de inactividad y aumentando la eficiencia operativa general. La capacidad del sistema para adaptarse a diferentes tamaños, pesos y formas de bobina sin recalibración manual garantiza un flujo continuo de la línea, mientras que los módulos integrados de sellado y etiquetado eliminan los cuellos de botella secundarios. Para validar una decisión de compra, los equipos de ingeniería y operaciones deben cotejar las especificaciones del proveedor con los requisitos reales de la planta. Los pasos clave de verificación incluyen confirmar que la holgura del anillo orbital coincide con el diámetro exterior máximo de la bobina, verificar la compatibilidad con películas especializadas como VCI para mercados de exportación y validar que la infraestructura de 480 V/60 A y 80-100 psi de la planta esté disponible. Se debe revisar la documentación del enclavamiento de seguridad para garantizar que los tiempos de respuesta de la cortina de luz y los umbrales de parada de emergencia cumplan con las evaluaciones de riesgo de la planta. Finalmente, se deben establecer protocolos de mantenimiento para los cojinetes del servomotor, las guías del carro de la película y las rutinas de respaldo del PLC para mantener un tiempo de actividad a largo plazo.
Lista de verificación para la validación de adquisiciones:
-
[ ] Espacio libre de la bobina: El diámetro interior del anillo orbital excede el diámetro exterior máximo de la bobina en ≥4 pulgadas.
-
[ ] Compatibilidad de películas: El sistema admite película estirable, película VCI, papel kraft o envolturas compuestas.
-
[ ] Infraestructura: Alimentación trifásica de 480 V (interruptor de 60 A) y aire comprimido de 80 a 100 psi disponible.
-
[ ] Cumplimiento de las normas de seguridad: Tiempo de respuesta de la cortina fotoeléctrica y umbrales de parada de emergencia documentados según las normativas locales.
-
[ ] Capacidad de carga: La configuración del piso o foso coincide con el peso máximo de la bobina y la forma geométrica.
-
[ ] Integración de correas: Módulo de correas de acero de alta resistencia o poliéster incluido para sujeción secundaria.
-
[ ] Soporte de mantenimiento: Inventario de repuestos verificado y SLA de soporte técnico para componentes de servo y PLC.
Descargo de responsabilidad: Todos los rangos operativos, especificaciones de materiales y métricas de rendimiento presentados en esta guía se derivan de los estándares de ingeniería de la industria y la documentación técnica del fabricante. Las proyecciones financieras, los plazos de retorno de la inversión y las métricas de los casos de estudio específicos son solo estimaciones ilustrativas. Todas las especificaciones de los equipos, las certificaciones de seguridad y las afirmaciones de rendimiento requieren validación directa con el fabricante de equipos originales (OEM) y deben cotejarse con los estudios de ingeniería específicos del sitio y los requisitos reglamentarios locales.
🔗 Ver también : Equipos relacionados