Automatización avanzada en la manipulación de tuberías y mangueras: un análisis técnico de las máquinas automáticas de bobinado y flejado
La manipulación y el embalaje eficientes de tuberías de polietileno de alta densidad (HDPE) y diversas mangueras de caucho industriales presentan importantes desafíos logísticos en entornos de fabricación y distribución. Los procesos manuales de enrollado y flejado suelen ser laboriosos, inconsistentes y conllevan riesgos ergonómicos. Los sistemas automatizados de enrollado y flejado ofrecen una solución de ingeniería robusta que mejora drásticamente el rendimiento, la uniformidad y la seguridad. Este artículo analiza el diseño, los componentes, las especificaciones técnicas y las ventajas operativas de la maquinaria moderna de enrollado automático de tuberías y mangueras.
Vídeo que demuestra el funcionamiento de un sistema automático de enrollado y flejado de tuberías.
1. El imperativo de la ingeniería: superar las limitaciones manuales
Los métodos tradicionales para enrollar y asegurar tuberías y mangueras presentan varios inconvenientes:
- Dimensiones de bobina inconsistentes: El bobinado manual produce variaciones en el diámetro de la bobina y en la tensión del bobinado, lo que afecta la densidad de almacenamiento y el procesamiento posterior.
- Tensión de flejado variable: El flejado manual a menudo produce una tensión desigual, lo que puede dañar materiales más blandos o permitir que las bobinas se aflojen durante el transporte.
- Bajo rendimiento: La velocidad de las operaciones manuales es inherentemente limitada, lo que crea cuellos de botella en las líneas de producción.
- Riesgos ergonómicos: Los movimientos repetitivos y la manipulación manual de bobinas pesadas aumentan el riesgo de lesiones musculoesqueléticas para los operadores.
- Costes laborales: Se requiere una cantidad significativa de mano de obra para mantener niveles de producción aceptables.
Los sistemas automatizados abordan directamente estos problemas integrando acciones mecánicas precisas con una lógica de control sofisticada.
2. Principios básicos de diseño y componentes del sistema
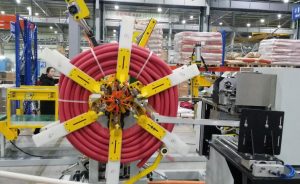
Una máquina flejadora y enrolladora automática de tubos de HDPE, adaptable a mangueras de caucho, es un sistema complejo que integra varios subsistemas clave:
- Sistema de alimentación y guiado: Garantiza que la tubería o manguera entre en el mecanismo de enrollado correctamente alineada y sin tensión excesiva. Suele incluir brazos oscilantes o acumuladores para gestionar las fluctuaciones de velocidad de la línea.
- Cabezal de bobinado/mandril: El mecanismo central sobre el que se enrolla la tubería/manguera. Los diseños varían, a menudo con segmentos plegables para facilitar la extracción de la bobina. Los variadores de velocidad (VSD) controlan con precisión la velocidad de rotación para garantizar un enrollado uniforme.
- Unidad transversal: Guía la tubería/manguera a lo largo del ancho del mandril de bobinado, garantizando una formación de bobina uniforme y en capas. Los servomotores suelen accionar este sistema para un posicionamiento preciso.
- Sistema de medición de longitud: Generalmente se emplean ruedas codificadoras o sensores láser para medir con precisión la longitud de la tubería/manguera y activan la secuencia de corte cuando se alcanza la longitud objetivo.
- Mecanismo de corte: Un cortador neumático o servoaccionado proporciona un corte limpio y recto al alcanzar la longitud de bobina deseada. El material y el diseño de la cuchilla son fundamentales para los diferentes materiales de tuberías y mangueras.
- Unidad de flejadora automática: Transporta la bobina terminada a una estación de flejado. Aplica, tensa, sella (generalmente mediante soldadura por calor o fricción) y corta el material de flejado (normalmente PP o PET) en puntos preestablecidos (p. ej., 3 o 4 puntos alrededor de la circunferencia).
- Sistema de manipulación/expulsión de bobinas: Retira automáticamente la bobina terminada y flejada del área de bobinado/flejado, generalmente sobre un transportador, una mesa inclinable o un estante de acumulación.
- Sistema de control (PLC y HMI): El cerebro de la operación, que generalmente utiliza un controlador lógico programable (PLC) para secuenciar las acciones de la máquina y los enclavamientos de seguridad. Una pantalla táctil con interfaz hombre-máquina (HMI) permite a los operadores configurar parámetros (longitud de la bobina, diámetro, posiciones de flejado), supervisar el estado y solucionar problemas.
3. Descripción general de las especificaciones técnicas
Al evaluar los sistemas automáticos de bobinado y flejado, los indicadores clave de rendimiento (KPI) y las especificaciones incluyen:
| Parámetro | Rango típico/Especificación | Importancia |
|---|---|---|
| Diámetro de la tubería/manguera | 10 mm – 110 mm (según el modelo) | Define la capacidad de la máquina para el tamaño del producto. |
| Diámetro exterior máximo de la bobina | 800 mm – 2000 mm+ | Determina el tamaño final del paquete. |
| Identificación de bobina ajustable | 300 mm – 1000 mm+ | Se adapta a diferentes requisitos de núcleo/carrete |
| Ancho de bobina | 100 mm – 800 mm | Influye en la estabilidad y el manejo de la bobina. |
| Velocidad de bobinado | 20 – 120 metros/minuto (varía según el diámetro) | Afecta directamente el rendimiento de la producción |
| Precisión de longitud | ± 0.1% a ± 0.5% | Garantiza una entrega constante del producto |
| Material de flejado | PP (polipropileno) o PET (poliéster) | La elección depende de la resistencia requerida y el costo. |
| Ancho/grosor de la correa | 9 mm – 19 mm / 0.5 mm – 1.0 mm | Adaptado a la capacidad y carga del cabezal de flejado |
| Tensión de flejado | Ajustable (por ejemplo, 100 N – 800 N) | Previene daños al producto y garantiza la seguridad de la bobina. |
| Número de correas | 2 – 6 (seleccionable por el operador) | Asegura la geometría de la bobina |
| Sistema de control | Siemens, Allen-Bradley, Omron PLC (ejemplos comunes) | Confiabilidad, soporte, capacidad de integración |
| Requisitos de energía | 380 V/415 V, trifásico, 3/50 Hz (según la región) | Requerimientos de infraestructura de las instalaciones |
| Aire Comprimido | 6-8 Bar (Requerido para componentes neumáticos) | Requisito de utilidad |
Nota: Estos son valores representativos. Cada modelo de máquina tendrá hojas de especificaciones detalladas.
4. Ventajas del flujo de trabajo operativo y la automatización
La secuencia automatizada típica procede de la siguiente manera:
- Configuración: El operador selecciona la receta/parámetros en la HMI (longitud, diámetro, ubicación de la correa).
- Entrada: El tubo/manguera se introduce en la máquina desde la extrusora o el soporte de pago.
- Enrollado: El cabezal de enrollado gira, tirando de la tubería/manguera. La unidad de desplazamiento garantiza una estratificación uniforme. La medición de longitud es continua.
- Corte: Al alcanzar la longitud objetivo, la línea puede detenerse momentáneamente (o utilizar un acumulador) mientras se activa el cortador.
- Transfer del aeropuerto: La bobina terminada se transfiere a la posición de flejado (a menudo integrada o inmediatamente adyacente).
- Fornido: Los cabezales de flejado aplican, tensan, sellan y cortan automáticamente las correas en ubicaciones programadas.
- Expulsión: La bobina terminada y flejada se expulsa automáticamente de la máquina a un transportador o área de recolección aguas abajo.
- Repetición del ciclo: El cabezal de bobinado se prepara para aceptar el extremo delantero de la siguiente longitud de tubería/manguera.
Este alto grado de automatización proporciona importantes beneficios operativos más allá de la simple velocidad.
5. Beneficios cuantificables de los sistemas automatizados
La implementación del bobinado y flejado automático produce resultados tangibles:
- Mayor rendimiento: Las velocidades de bobinado significativamente más altas y la eliminación de pasos manuales pueden aumentar la producción entre un 200 y un 500 % o más en comparación con los métodos manuales.
- Consistencia inigualable: El control PLC preciso garantiza que cada bobina cumpla con las especificaciones dimensionales y los parámetros de tensión de flejado, mejorando la calidad del producto y reduciendo los rechazos.
- Seguridad mejorada para el operador: Elimina las arduas tareas manuales de enrollado, elevación y flejado, lo que reduce drásticamente los riesgos ergonómicos y las posibles lesiones. Las protecciones de la maquinaria y los enclavamientos de seguridad protegen aún más al personal.
- Uso optimizado de materiales: La medición precisa de la longitud minimiza el desgaste de tuberías y mangueras. La tensión constante del fleje evita daños y optimiza el uso del material.
- Costos laborales reducidos: Libera al personal que antes se dedicaba al bobinado/flejado manual para tareas de mayor valor. Permite operaciones más eficientes o un mayor rendimiento general con la misma dotación de personal.
- Calidad de embalaje mejorada: Las bobinas bien enrolladas y sujetadas de forma segura son más estables para el almacenamiento, la manipulación y el envío, lo que reduce el riesgo de daños durante el transporte.

6. Diversas aplicaciones industriales
Si bien son importantes en la fabricación de tuberías de HDPE para la construcción y los servicios públicos, estas máquinas son vitales en sectores que tratan con:
- Producción de mangueras de caucho: Mangueras automotrices, líneas hidráulicas industriales, mangueras de jardín.
- Tubería PEX y compuesta: Calefacción radiante, sistemas de fontanería.
- Conductos y tuberías flexibles: Aplicaciones eléctricas, telecomunicaciones y médicas.
- Alambre y cable: Enrollado de productos de menor diámetro antes de empaquetarlos o enrollarlos.
7. Experiencia del usuario y conocimientos de mantenimiento
Desde un punto de vista práctico, la usabilidad y la facilidad de mantenimiento son claves:
- Interfaz HMI: Los sistemas modernos cuentan con pantallas táctiles intuitivas con visualizaciones gráficas, almacenamiento de recetas, informes de diagnóstico y compatibilidad con varios idiomas. La facilidad de ajuste de parámetros para diferentes procesos de producción es crucial.
- Cambian con el tiempo: Las herramientas de cambio rápido o las guías ajustables minimizan el tiempo de inactividad al cambiar entre diferentes diámetros de tuberías/mangueras o tamaños de bobinas.
- Fiabilidad: Un diseño mecánico robusto y componentes de alta calidad (motores, sensores, PLC) son esenciales para minimizar averías en entornos de producción continua.
- Mantenimiento: Las tareas rutinarias incluyen lubricación, reposición de bobinas de fleje, inspección/sustitución de cuchillas de corte, limpieza de sensores y revisión del sistema neumático. Las máquinas bien diseñadas ofrecen fácil acceso a los puntos de mantenimiento.
8. Selección del sistema óptimo de bobinado y flejado
Para elegir la máquina adecuada es necesario evaluar:
- Volumen de producción: Bobinas necesarias por hora/turno.
- Gama de productos: Diámetros, materiales, flexibilidad, tamaños de bobina requeridos.
- Necesidades de integración: Compatibilidad con líneas de extrusión ascendentes y sistemas de paletización o envoltura descendentes.
- Nivel de automatización: Grado de ajuste automático frente a configuración manual para cambios.
- Presupuesto: Inversión inicial versus retorno de la inversión a largo plazo a partir de ahorros de mano de obra y ganancias de eficiencia.
- Soporte de proveedores: Disponibilidad de soporte técnico, repuestos y servicio.
Conclusión
Las máquinas automáticas de bobinado y flejado de tubos de HDPE, junto con sus homólogas para mangueras de caucho y otros productos flexibles, representan un avance significativo en la eficiencia de fabricación y la calidad del empaque. Al sustituir la mano de obra manual por procesos automatizados precisos y de alta velocidad, estos sistemas ofrecen beneficios sustanciales en términos de rendimiento, consistencia, seguridad y reducción de costos. A medida que las industrias buscan operaciones más eficientes y estándares de calidad más altos, la adopción de tecnología de automatización avanzada, como las soluciones que ofrece Fhope, se vuelve cada vez más crucial para mantener una ventaja competitiva.





