Resumen ejecutivo: Fabricamos máquinas automáticas de bobinado de mangueras que toman la manguera directamente de la extrusora, miden su longitud, la bobinan, la cortan y la flejan. Un cabezal de doble estación cambia de bobina sin ralentizar la línea. Nuestra serie FCL-V400 abarca tubos con diámetro exterior de 4 a 30 mm y bobinas con diámetro exterior de 300 a 500 mm, con control PLC Siemens. Esta guía describe el proceso, las especificaciones, el dimensionamiento de la longitud de la bobina y cómo ajustar el tiempo de bobinado a la velocidad de extrusión.
Índice
- Proceso de bobinado
- Especificaciones
- Dimensionamiento de la bobina
- Tiempo del ciclo
- Flejado y embalaje
- Controla
- Instalación
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el bobinado de mangueras en dos estaciones
En este vídeo de 56 segundos, construimos la bobinadora de dos cabezales sobre una torreta indexadora. Cada paso que se describe a continuación explica la lógica de ingeniería:
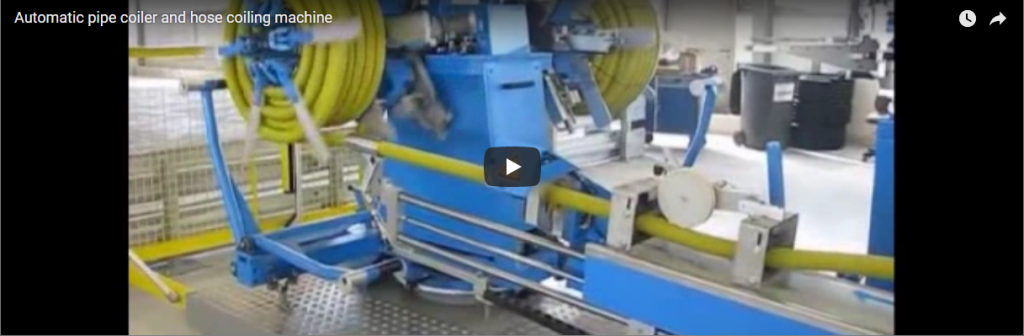
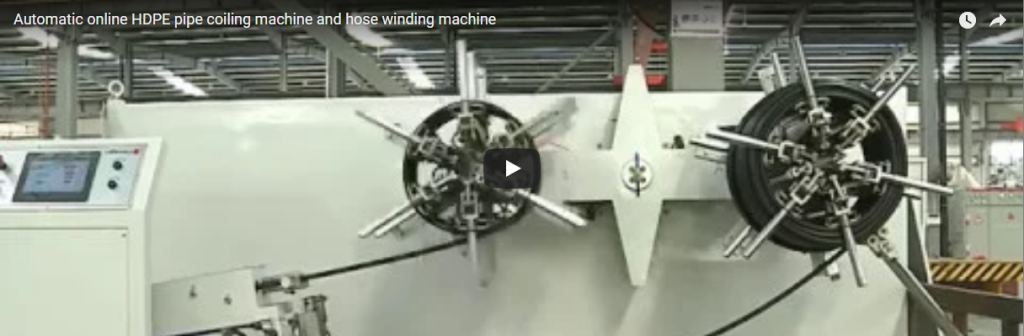
- De 0 a 9 segundos, en espera antes del ciclo automático. Ambos cabezales de bobinado permanecen en posición con la manguera en la entrada antes de que comience el ciclo automático. La disposición de doble bobina permite que un cabezal bobina mientras el otro está descargado, de modo que la extrusora funciona sin detenerse.
- 9–12 s, inicio. El cabezal activo comienza a girar y lleva la manguera hacia el centro.
- 12–30 s, bobinado. La manguera se coloca sobre el cabezal activo capa por capa, ajustando el tubo de alimentación para mantener la tensión de la bobina. El control multieje coloca las vueltas en capas ordenadas a lo ancho de la bobina, de modo que esta se enrolla en una espiral uniforme.
- 30–56 s, acumulación de capas. La bobina crece hasta alcanzar su diámetro exterior preestablecido mientras el cabezal sigue funcionando. El contador de longitud detiene la bobina en la longitud programada y el cortador separa la manguera.
El cambio de estación entre los dos cabezales es el punto clave del diseño. El bobinado continúa en un cabezal mientras la otra bobina se sujeta y se descarga, por lo que la manipulación de la bobina nunca determina la velocidad de extrusión.
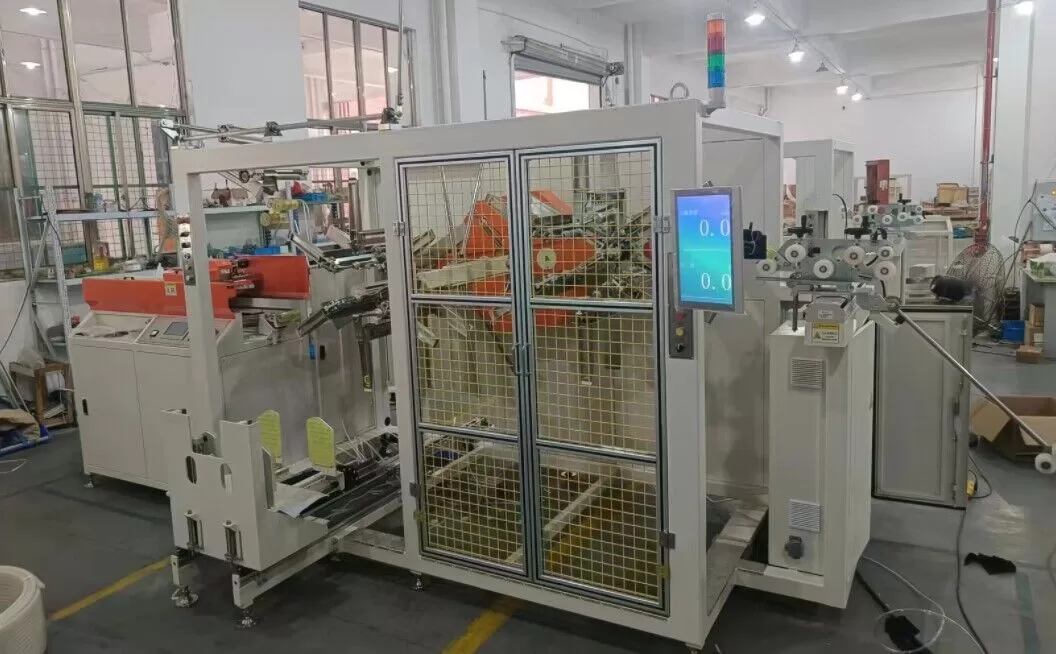
Especificaciones de la enrolladora de mangueras FCL-V400
Valores de nuestra máquina automática de bobinado y flejado FCL-V400, que cubre tubos con diámetro exterior de 4 a 30 mm en tres modelos:
| Parámetro | FCL-V400A | FCL-V400B | FCL-V400C |
|---|---|---|---|
| bobina de OD | Φ300–400 mm | Φ300–500 mm | Φ300–500 mm |
| Altura de la bobina | 40 – 120 mm | 80 – 200 mm | 150 – 300 mm |
| DIÁMETRO INTERIOR DE LA BOBINA | Φ200–300 mm | Φ250–400 mm | Φ250–400 mm |
| Tubo OD | 4 – 10 mm | 10 – 20 mm | 15 – 30 mm |
| Ajustar la longitud de la bobina (contador del medidor) | 10-50 m | 20-100 m | 20-100 m |
| Suministro de aire | 6 bares | 6 bares | 6 bares |
El diámetro exterior (DE), el diámetro interior (DI) y la altura de la bobina son rangos de configuración independientes, no valores emparejados. Seleccione un DI y un DE dentro de cada rango que dejen espacio para las capas radiales necesarias; el método de dimensionamiento de bobinas que se describe a continuación proporciona el número de capas. La longitud de bobina configurada es la longitud por bobina que introduzca en la interfaz hombre-máquina (HMI).
Para bobinas de mayor tamaño, nuestra serie FCL-V600 enrolla bobinas con un diámetro exterior de 400 a 600 mm. Nuestra gama de bobinadoras FCL para tuberías de mayor diámetro alcanza un diámetro exterior de tubería de 63 mm y un diámetro exterior de bobina de 1600 mm en el modelo FCL1000.
Dimensionamiento de la bobina: cuánta manguera cabe en una bobina.
La longitud de la bobina viene determinada por la geometría, así que compruébelo antes de elegir el modelo:
- capas radiales = (diámetro exterior de la bobina − diámetro interior de la bobina) ÷ 2 ÷ diámetro exterior de la manguera.
- Turnos por capa = altura de la bobina ÷ diámetro exterior de la manguera.
- Longitud Mínima ≈ capas × vueltas por capa × π × diámetro medio de la bobina.
Ejemplo práctico en FCL-V400A: manguera de 10 mm, diámetro exterior de la bobina: 400 mm, diámetro interior: 300 mm, altura: 80 mm. Esto da como resultado 5 capas × 8 vueltas = 40 vueltas con un diámetro medio de 350 mm, aproximadamente 44 m por bobina. Esto se encuentra dentro del rango de medición de 10 a 50 m.
Dos comprobaciones más:
- Radio de doblaje: El diámetro interior de la bobina debe ser al menos el doble del radio de curvatura mínimo de la manguera, que se indica en la hoja de datos de la manguera.
- Manguera corrugada: Utilice el diámetro exterior de la corrugación como diámetro exterior de la manguera.
El tiempo de ciclo de la bobina se ajusta a la velocidad de la línea de extrusión.
La bobinadora debe terminar cada bobina dentro del tiempo que tarda la extrusora en producirla:
- Tiempo por bobina = longitud de la bobina ÷ velocidad de la línea. Una bobina de 44 m a 25 m/min tarda aproximadamente 106 s, lo que equivale a 34 bobinas/h.
- Trabajo de estación (el amarre, la eyección y la indexación de la torreta) deben encajar dentro de ese tiempo en el segundo cabezal.
- Velocidad de bobinado: Nuestras máquinas de bobinado y flejado son ajustables a la velocidad de la línea de extrusión, con bobinado a 60 m/min o más.
Nuestros datos de ingeniería para líneas automáticas de bobinado y flejado indican una producción típica de 40 a 60 bobinas por hora. La tasa depende del tamaño de la bobina y del número de flejes. Por lo tanto, para bobinas cortas a alta velocidad de línea, es necesario mantener bajo el número de flejes.
Sujetar y empaquetar la bobina de la manguera
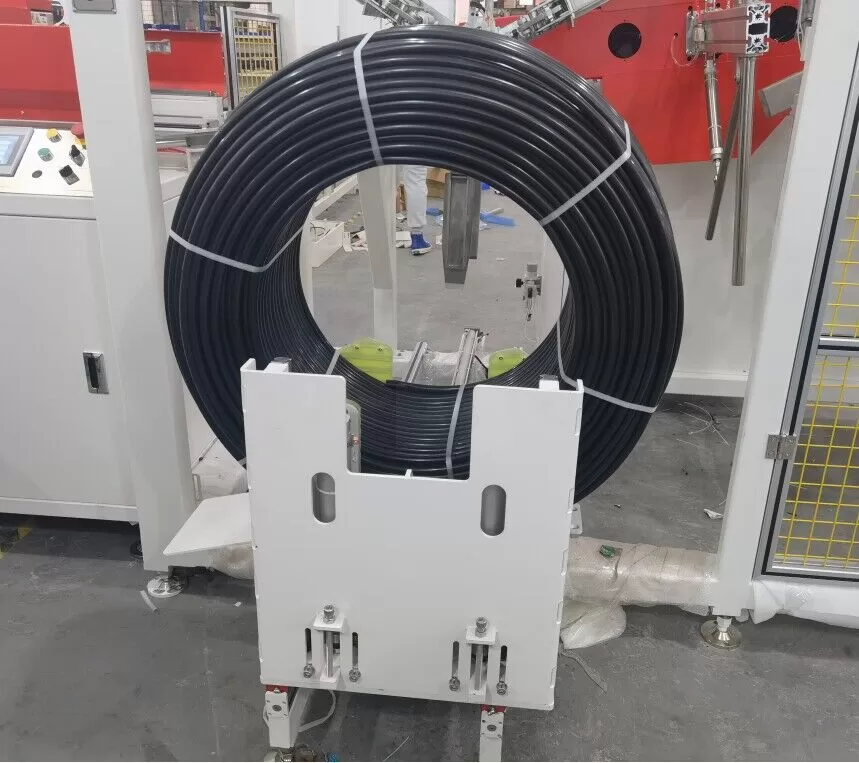
En esta máquina, “embalaje” significa que la bobina se sujeta con correas para que mantenga su forma. Los pasos de nuestra FCL-V400 son:
- Fornido: Cinta PP automática en 2 o 4 posiciones alrededor de la bobina.
- Expulsión de la bobina: Descarga automática de la bobina conectada.
- tensión: El tubo de alimentación es ajustable para regular la tensión de la bobina, de modo que las vueltas se mantengan firmes sin aplanar la manguera flexible.
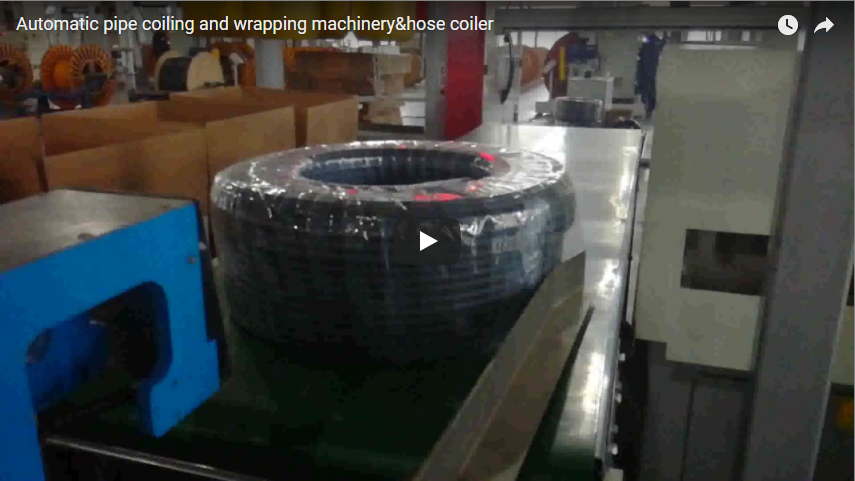
En el caso de las bobinas envueltas en film o embolsadas, la bobina sujeta continúa su recorrido hasta una máquina de envoltura de bobinas de manguera situada más adelante.
Controles PLC y conteo de longitud
El FCL-V400 funciona con un paquete de control de Siemens:
| Componente | Marca / función |
|---|---|
| PLC, HMI, inversor | Siemens |
| Codificador y transductor | Autónica, para el conteo de longitud |
| Cilindros y electroválvulas | Airtac, 6 bares de aire |
| Interruptores, botones, contactores | Schneider |
| Programa de bobinas | Longitud, diámetro exterior y anchura configuradas en la interfaz HMI. |
La longitud de la bobina se introduce en la interfaz hombre-máquina (HMI) y el codificador la mide; cada tramo se corta automáticamente. El diámetro exterior y el ancho de la bobina son ajustables para adaptarse a los cambios de producto.
Instalación en la extrusora
Instalamos la bobinadora en lugar del soporte de bobinado manual al final de la línea de extrusión:
- Cargo: Después del arrastre, en línea con el eje de extrusión. La bobinadora corta cada longitud por sí misma.
- Utilidades: Aire comprimido a 6 bar para el deflector de bobinado neumático, los cilindros y el flejado.
- Partido de velocidad: La velocidad de bobinado se ajusta a la velocidad de la línea de extrusión, por lo que ambas funcionan al mismo ritmo.
La norma ISO 12100 establece el método de evaluación de riesgos. Las normas aplicables a la maquinaria dependen del mercado de destino.
Lista de verificación para la selección de una máquina bobinadora de mangueras
Envía estos valores con tu solicitud:
- Rango de diámetro exterior de la manguera o tubería, material (PE, PVC, corrugado, caucho) y radio de curvatura mínimo.
- Longitud objetivo de la bobina, diámetro exterior (DE), diámetro interior (DI) y altura de la bobina.
- Velocidad de la línea de extrusión en m/min, y línea simple o doble.
- Flejado: número de flejes y tipo de cinta; envoltura con film o embolsado posteriormente.
- Suministro de aire y voltaje disponibles en el lugar.
Preguntas frecuentes sobre ingeniería
P: ¿Es necesario detener la extrusora en cada cambio de bobina? R: No. En una bobinadora de doble estación, la torreta cambia de cabezal y el bobinado continúa en el cabezal vacío mientras se sujeta la bobina completa. Nuestra FCL-V400 cambia de estación sin reducir la velocidad de la línea de extrusión.
P: ¿Qué tamaños de manguera cubre el FCL-V400? R: Diámetro exterior del tubo: 4–10 mm en el V400A, 10–20 mm en el V400B y 15–30 mm en el V400C. El diámetro exterior de la bobina varía de 300 mm a 500 mm.
P: ¿Qué tan rápido puede enrollar la máquina? R: La velocidad de enrollado sigue la línea de extrusión, a 60 m/min o más. La producción típica es de 40 a 60 bobinas por hora, dependiendo del tamaño de la bobina y la cantidad de flejes.
P: ¿Cómo calculo la longitud de la manguera por bobina? R: Multiplique las capas radiales por las vueltas por capa por π × diámetro medio. Una manguera de 10 mm en una bobina de 400 mm de diámetro exterior, 300 mm de diámetro interior y 80 mm de altura da aproximadamente 44 m.
P: ¿Qué servicios necesita la bobinadora? R: Aire comprimido a 6 bar y alimentación eléctrica a la tensión de la instalación. Indíquenos la tensión y la frecuencia en su solicitud para que podamos seleccionar el variador Siemens adecuado.
El próximo paso
Configuramos la bobinadora para su línea de extrusión en tres pasos:
- Envíe su plano de distribución con el diámetro exterior de la manguera, la longitud y el tamaño de la bobina, la velocidad de la línea y las necesidades de flejado. info@fhopepack.com.
- Reciba una propuesta de máquina en 48 horas., con selección de modelo, comprobación del tiempo de bobinado y configuración de flejado.
- Solicitar una visita al sitio para colocar la bobinadora después de su transporte.
Lectura relacionada
- Máquina automática para enrollar y flejar mangueras FCL-V400
- Enrolladora automática de mangueras FCL-V600
- Máquinas para enrollar y flejar mangueras y tuberías
- Máquinas de embalaje de mangueras
- Vídeo: Máquina automática para enrollar y flejar mangueras
- Vídeo: máquina enrolladora de mangueras de alta velocidad
Fuentes
- Rangos de bobinas y tubos FCL-V400, contador de medidores, suministro de aire, características, componentes de control: Página del producto FCL-V400
- Rango de diámetro exterior de la bobina FCL-V600: Página del producto FCL-V600
- Rango de diámetro exterior de tubería horizontal FCL y de bobina: Página de la máquina de bobinado y flejado
- Velocidad de bobinado y rango de bobinas por hora: datos de ingeniería interna de FHOPE
- Pasos del proceso y marcas de tiempo: Nuestro vídeo sobre cómo enrollar una manguera en espiral en YouTube, 56 s
- Evaluación de riesgos: ISO 12100:2010
Última revisión: 03/10/2026