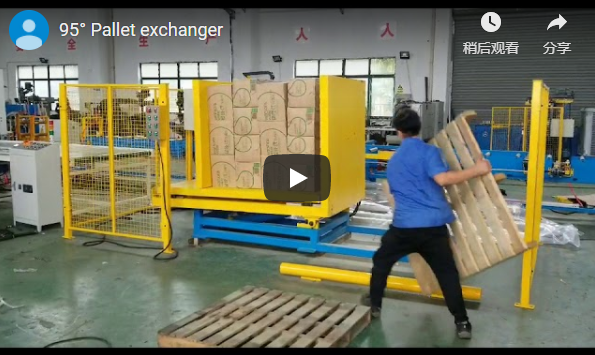
Οι βασικές παράμετροι αυτού του εξοπλισμού κρύβουν μια λογική σχεδιασμού που αξίζει να αναλυθεί. Στα σύγχρονα έξυπνα εργοστάσια και στα οικοσυστήματα logistics βαρέως τύπου, η γεφύρωση του φυσικού χάσματος μεταξύ της «στατικής αποθήκευσης υψηλής πυκνότητας» και της «δυναμικής επεξεργασίας/μεταφοράς υψηλής συχνότητας» είναι κρίσιμη για τον προσδιορισμό της συνολικής Αποτελεσματικότητας του Εξοπλισμού (OEE) ολόκληρου του εργοστασίου. Αυτό το άρθρο παρέχει μια εις βάθος τεχνική ανάλυση του μηχανισμού απρόσκοπτου συντονισμού μεταξύ του Αυτόματου Συστήματος Αλλαγής Παλετών (APC) και του Αυτόματου Συστήματος Αποθήκευσης και Ανάκτησης (AS/RS) από την οπτική γωνία του υποκείμενου ελέγχου, της μηχανικής σύζευξης και της αλληλεπίδρασης δεδομένων.
Βήμα 1: Αρχή Λειτουργίας και Τεχνική Αρχιτεκτονική
Ο πυρήνας αυτού του συστήματος αποτελείται από ένα τραπέζι εργασίας διπλής θέσης για υδραυλική/σερβοανταλλαγή , μια μονάδα ανάκτησης υψηλής ταχύτητας και έναν κεντρικό κόμβο ελέγχου PLC . Επιτυγχάνει αδιάλειπτη ροή υλικών μέσω του online διαχωρισμού και της γρήγορης, ακριβούς εναλλαγής μεταξύ «παλετών υλικών (εσωτερική κυκλοφορία)» και «παλετών αποστολής (εξωτερική μεταφορά)».
Όταν ο γερανός στοίβαξης AS/RS παραδίδει την φορτωμένη παλέτα στον σταθμό διασύνδεσης, το LiDAR και οι διακόπτες εγγύτητας του συστήματος APC ολοκληρώνουν την επαλήθευση ασφαλείας για την αλληλοσύνδεση. Ο μηχανισμός σερβο-ώθησης-έλξης ή ο περιστροφικός εναλλάκτης ενεργοποιείται, εκτελώντας την αποσύνδεση, τη μεταφορά, την ανύψωση και την αναδιαμόρφωση της παλέτας βαρέως τύπου εντός 15 δευτερολέπτων, μεταφέροντας με ακρίβεια τα υλικά στην συγκεκριμένη παλέτα διεργασίας που απαιτείται από τη γραμμή παραγωγής. Ολόκληρη η διαδικασία βασίζεται στην άκαμπτη τοποθέτηση του πείρου αναφοράς και στον πλήρως κλειστού βρόχου σερβοέλεγχο, εξαλείφοντας τα δευτερεύοντα χτυπήματα και τα σημεία συμφόρησης απόδοσης που είναι τυπικά της χειροκίνητης εναλλαγής παλετών.
Βήμα 2: Ανάλυση Βασικών Παραμέτρων (Ακρίβεια / Ταχύτητα / Ωφέλιμο Φορτίο)
Για να ανταποκριθεί στις αυστηρές απαιτήσεις των βιομηχανικών, βαρέων εφαρμογών υψηλής συχνότητας, η δυναμική ακαμψία και ο έλεγχος κίνησης του συστήματος έχουν βελτιστοποιηθεί στο έπακρο:
- Ονομαστική χωρητικότητα ωφέλιμου φορτίου: Η τυπική διαμόρφωση υποστηρίζει έως και 1,200 $ \text{ kg} $, με τις εκδόσεις βαρέως τύπου να υποστηρίζουν έως και 2,500 $ \text{ kg} $, καλύπτοντας τις απαιτήσεις φορτίου μεγάλων αεροδιαστημικών εξαρτημάτων, εξαρτημάτων αυτοκινήτων και βαρέων καλουπιών.
- Επαναληψιμότητα: Χρησιμοποιώντας απόλυτους σερβοκινητήρες σε συνδυασμό με κοχλίες υψηλής ακρίβειας, ακονισμένους, η μηχανική επαναληψιμότητα των αξόνων X/Y του συστήματος φτάνει τα 0.05 mm, εξασφαλίζοντας άψογη ευθυγράμμιση κατά τη διασύνδεση με κέντρα κατεργασίας.
- Χρόνος κύκλου μίας αλλαγής: Υπό ονομαστικές συνθήκες πλήρους φορτίου, ένας πλήρης κύκλος «σφιγκτήρα-ανύψωσης-περιστροφής/μετάθεσης-εδράνου-ξεσφίξιμο» διαρκεί μόνο 12 δολάρια, βελτιώνοντας την απόδοση κατά περισσότερο από 40% σε σύγκριση με τα παραδοσιακά πνευματικά ή αλυσοκίνητα συστήματα.
Βήμα 3: Προδιαγραφές διεπαφής και μέθοδοι ενσωμάτωσης
Για την επίτευξη χαμηλού κόστους και υψηλής αξιοπιστίας ενσωμάτωσης με τις κύριες μάρκες AS/RS, καθώς και με συστήματα MES/WMS, το σύστημα παρέχει εξαιρετικά τυποποιημένες διεπαφές υλικού και λογισμικού:
- Φυσικές και Ηλεκτρικές Διεπαφές: Το ύψος της γραμμής μεταφοράς είναι ρυθμιζόμενο αρθρωτά από $500 \text{ mm}$ έως $900 \text{ mm}$, προσαρμόζοντας τέλεια σε αλυσομεταφορείς ή κυλινδρικούς μεταφορείς. Τα ηλεκτρικά πρότυπα είναι συμβατά με τα κύρια βιομηχανικά πρωτόκολλα fieldbus όπως Profinet, EtherCAT και Ethernet/IP.
- Επικοινωνία Δεδομένων και Λογική Χειραψίας: Για την ανταλλαγή σημάτων ασφαλείας χρησιμοποιείται τυποποιημένη αρχιτεκτονική OPC UA. Δημιουργείται φυσική ασφάλεια μέσω αλληλοσύνδεσης μεταξύ του APC και του AS/RS μέσω ενσύρματων συνδέσεων ασφαλείας, η οποία συμπληρώνεται από τηλεγραφήματα TCP/IP για την παρακολούθηση των αναγνωριστικών παλετών (RFID/γραμμωτοί κώδικες). Εάν παρουσιαστεί κάποια ανωμαλία — όπως μια άδεια παλέτα, μια γεμάτη παλέτα ή μια κακή ευθυγράμμιση — το σύστημα ενεργοποιεί έναν μηχανισμό διακοπής ρεύματος εντός 20 λεπτών για να διακόψει τα κυκλώματα τροφοδοσίας.
Βήμα 4: Συγκριτικός Πίνακας Επιλογής
Κατά τη φάση σχεδιασμού της λύσης, η ομάδα μηχανικών διεξήγαγε μια διατομεακή τεχνική αξιολόγηση των τριών κυρίαρχων μεθόδων αλλαγής παλετών στην αγορά:
| Διάσταση Αξιολόγησης | Αυτό το σερβο/υδραυλικό υβριδικό APC | Παραδοσιακός πνευματικός εναλλάκτης κύκλου εργασιών | Χειροκίνητη / Υποβοηθούμενη από περονοφόρο ανυψωτικό σύστημα ανταλλαγής |
|---|---|---|---|
| Σταθερότητα βαρέως τύπου | Εξαιρετικά υψηλό (Υδραυλική σύσφιξη + Συγκράτηση πίεσης σερβομηχανισμού) | Μέσος όρος (Οι πνευματικές διακυμάνσεις προκαλούν τρέμουλο) | Φτωχό (Εξαιρετικά ευάλωτο σε ανθρώπινους παράγοντες) |
| Ευελιξία & Συμβατότητα | Ισχυρός (Προγραμματιζόμενες ρυθμίσεις διαδρομής, υποστηρίζει παλέτες πολλαπλών προδιαγραφών) | Αδύναμο (Συνήθως περιορίζεται σε μία μόνο προδιαγραφή) | Ισχυρό (Εξαρτάται πλήρως από τη χειροκίνητη ρύθμιση) |
| Επιπτώσεις στο υλικό | $\le 0.1 \text{ G}$ (Ομαλή επιτάχυνση/επιβράδυνση καμπύλης S) | $\ge 0.5 \text{ G}$ (Σοκ υψηλού αντίκτυπου κύκλου εργασιών) | Δεν μπορεί να ποσοτικοποιηθεί (Επιρρεπές σε συγκρούσεις) |
| MTBF (Μέσος χρόνος μεταξύ αποτυχιών) | $\ge 8,000 \text{ Ώρες}$ | $\περίπου 3,500 \text{ Ώρες}$ | - |
Βήμα 5: Τεχνική τεκμηρίωση και λήψεις σχεδίων
Κατανοούμε ότι οι μηχανικοί χρειάζονται λεπτομερή, εμπειρικά δεδομένα κατά το σχεδιασμό διατάξεων εργοστασίων και τοπολογιών δικτύου. Η ομάδα μηχανικών μας έχει συγκεντρώσει το πλήρες πακέτο μηχανικής σε ένα αποθετήριο ανοιχτής πρόσβασης.