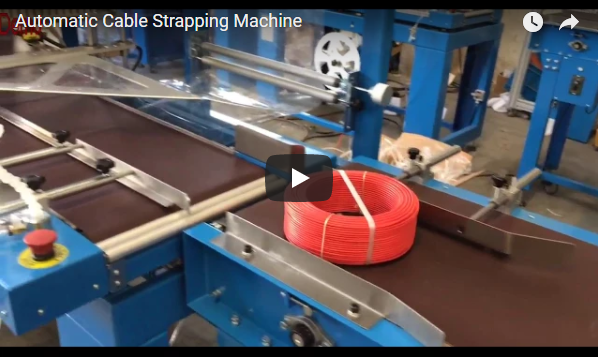
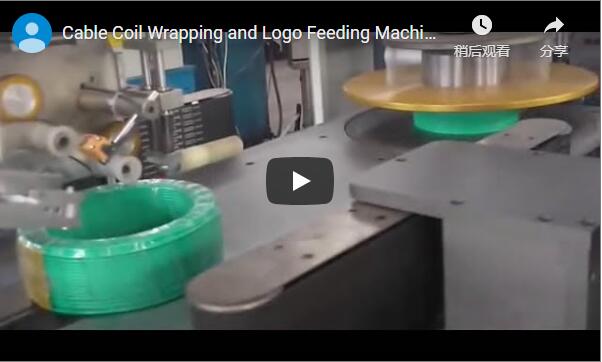
Rationalisierung der Kabelhandhabung: Ein technischer Blick auf automatisierte Wickel-, Umreifungs-, Schrumpf- und Stapellinien
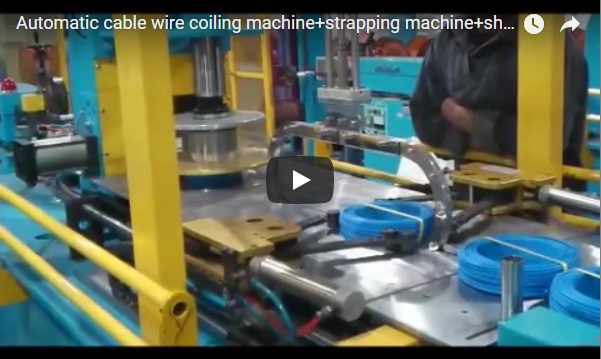
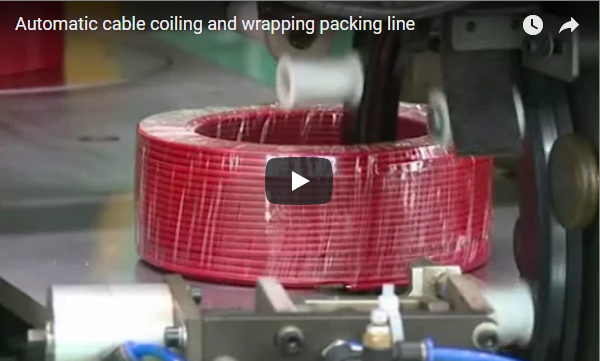
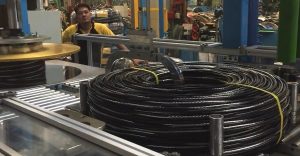
In der heutigen anspruchsvollen Fertigungsumgebung sind Effizienz, Konsistenz und Sicherheit beim Umgang mit Kabeln und Drähten von höchster Bedeutung. Manuelle oder halbautomatisierte Prozesse können oft nicht mithalten, was zu Schwankungen, potenziellen ergonomischen Risiken und erhöhten Arbeitskosten führt. Vollautomatisierte Verpackungslinien, die mehrere Prozesse vom Aufwickeln bis zum Stapeln integrieren, bieten eine robuste Lösung. Dieser Artikel beleuchtet die technischen Aspekte, Designüberlegungen und betrieblichen Vorteile eines umfassenden automatisierten Kabelverpackungssystems, beispielhaft dargestellt durch die oben gezeigte integrierte Linie.
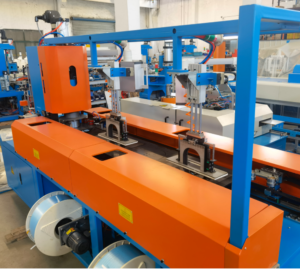
1. Automatisierung in der Kabelverpackung
Die traditionelle Kabelhandhabung umfasst mehrere manuelle Schritte: Messen und Schneiden, Aufwickeln auf Spulen, Sichern der Spule, Schutzverpackung und schließlich Stapeln oder Palettieren für den Versand. Jeder Schritt birgt Herausforderungen:
- Inkonsistenz: Beim manuellen Aufwickeln kann es zu Abweichungen im Spulendurchmesser, der Dichte und der Gesamtdarstellung kommen.
- Arbeitsintensität: Es ist ein erheblicher Personalaufwand erforderlich, wodurch Fachkräfte von anderen wertschöpfenden Aufgaben abgezogen werden.
- Ergonomische Risiken: Wiederholte Bewegungen beim Umgang mit schweren oder sperrigen Kabeln können zu Muskel-Skelett-Verletzungen führen.
- Durchsatzbeschränkungen: Manuelle Prozesse begrenzen zwangsläufig die Geschwindigkeit und das Volumen von Kabelverpackungsvorgängen.
- Materialabfall: Ungleichmäßiges Umwickeln oder Umreifen kann zu übermäßigem Materialverbrauch führen.
Eine integrierte automatisierte Linie geht diese Punkte direkt an, indem sie einen nahtlosen, effizienten Arbeitsablauf schafft.
2. Systemübersicht: Ein integrierter Workflow
Das Kernkonzept ist eine modulare Produktionslinie, in der Kabel ohne manuelle Eingriffe sequenziell durch automatisierte Stationen transportiert werden. Eine typische Hochleistungslinie umfasst:
- Präzisionswicklung: Bildet automatisch saubere, gleichmäßige Spulen basierend auf voreingestellten Parametern.
- Automatisiertes Umreifen: Sichert die Spule mit Materialien wie PP- oder PET-Umreifungsbändern.
- Schrumpfverpackung: Bringt einen schützenden Polymerfilm um die umreifte Spule an und schrumpft ihn.
- Robotergestütztes Stapeln/Palettieren: Ordnet die fertigen Coils nach programmierten Mustern auf Paletten oder in Behältern an.
Diese End-to-End-Automatisierung gewährleistet gleichbleibende Qualität, hohen Durchsatz und minimalen Bedieneraufwand.
3. Detaillierte Einblicke in Prozessphasen und -komponenten
3.1. Automatisiertes Kabelwickeln
Der Prozess beginnt mit präziser Messung und Wicklung. Wichtige technische Aspekte sind:
- Verfahrsystem: Gewährleistet eine gleichmäßige Wicklung für stabile, dichte Spulen. Servogetriebenes Verfahren bietet hohe Genauigkeit und Wiederholbarkeit.
- Wickelkopf: Für bestimmte Kabeltypen und -durchmesser konzipiert. Für die Handhabung unterschiedlicher Produktläufe sind möglicherweise Schnellwechselfunktionen verfügbar.
- Spannungsregelung: Entscheidend zur Vermeidung von Kabelschäden und zur Gewährleistung der Spulenintegrität. Ausgefeilte Systeme verwenden Tänzer oder Lastzellen mit Rückkopplungsschleifen, um eine konstante Spannung aufrechtzuerhalten.
- Schneidemechanismus: Integrierte Schneider sorgen für saubere, präzise Schnitte in der programmierten Länge.
3.2. Coil-Umreifungseinheit
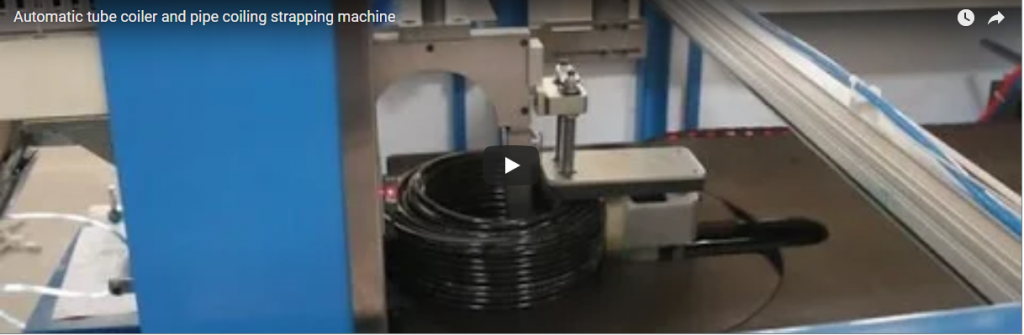
Nach dem Aufwickeln wird das Produkt zur Umreifungsstation transportiert:
- Umreifungskopf: Köpfe in Industriequalität, die auf Zuverlässigkeit und Geschwindigkeit ausgelegt sind und häufig Heißsiegel- oder Reibschweißtechnologie verwenden.
- Armband aus: Normalerweise geeignet für Polypropylen- (PP) oder Polyester- (PET) Umreifungsbänder verschiedener Breiten und Stärken.
- Platzierung des Riemens: Speicherprogrammierbare Steuerungen (SPS) gewährleisten eine genaue Bandplatzierung (z. B. 2, 3 oder 4 Bänder pro Spule) bei konstanter Spannung.
3.3. Schrumpffolienmodul
Für verbesserten Schutz und Einheitlichkeit:
- Filmanwendung: Automatisches Aufbringen und Versiegeln von Schrumpffolie (oft PE – Polyethylen) um die Spule.
- Wärmetunnel: Präzise gesteuerte Temperatur und Luftstrom gewährleisten ein gleichmäßiges Schrumpfen, ohne die Kabelisolierung zu beschädigen. Tunnelabmessungen und Heizelementleistung (kW) sind wichtige Spezifikationen, die auf Durchsatz und Produktgröße basieren.
- Fördersystem: Hitzebeständige Förderbänder (z. B. Maschenbänder oder Rollen) transportieren das Produkt durch den Tunnel.
3.4. Stapeln und Palettieren
Im letzten Schritt erfolgt die automatisierte Abwicklung:
- Roboterarm: Normalerweise handelt es sich um einen 4- oder 6-Achsen-Roboter, der mit einem speziellen Greifer für die Handhabung von Spulen ausgestattet ist.
- Musterprogrammierung: Einfach konfigurierbare Stapelmuster über die Mensch-Maschine-Schnittstelle (HMI).
- Palettenspender (optional): Führt leere Paletten automatisch in die Stapelzone ein.
- Sicherheitszäune: Unverzichtbare Schutzvorrichtungen rund um die Roboterzelle zur Einhaltung von Sicherheitsnormen (z. B. ISO 10218).
automatische Kabelwickel- und Verpackungsanlage 2000×1500 4. Wichtige technische Spezifikationen und Leistungsdaten
Bei der Bewertung eines solchen Systems sollten Hersteller die folgenden Parameter berücksichtigen:
- Kabeldurchmesserbereich: z. B. Ø 5 mm – Ø 50 mm
- Maximales Spulengewicht: z. B. 5 kg – 100 kg
- Außendurchmesser der Spule (OD): z. B. 200 mm – 800 mm
- Innendurchmesser der Spule (ID): z. B. 100 mm – 400 mm
- Wickelgeschwindigkeit: zB bis zu 150 m/min (variabel je nach Kabeltyp und Spulengröße)
- Umreifungszykluszeit: zB 10-20 Sekunden pro Spule (je nach Anzahl der Bänder)
- Durchsatz des Schrumpftunnels: Abgestimmt auf die Wickel- und Umreifungsgeschwindigkeit.
- Stapelkapazität: Definiert durch Roboternutzlast und Zykluszeit, z. B. bis zu 6–10 Spulen/Minute.
- Kontrollsystem: SPS (z. B. Siemens, Allen-Bradley) mit Touchscreen-HMI.
- Leistungsanforderungen: Spannung/Phase/Frequenz (z. B. 480 V/3 Ph/60 Hz), Gesamtanschlussleistung (kW).
- Druckluft: Druck (bar/psi) und Verbrauch (L/min oder CFM).
(Hinweis: Dies sind Beispielbereiche; die tatsächlichen Spezifikationen variieren je nach Hersteller und Modell erheblich.)
5. Design, Konstruktion und Konformität
Eine gut konstruierte Linie priorisiert:
- Modularität: Ermöglicht einfachere Anpassung, Installation und zukünftige Upgrades.
- Robuste Konstruktion: Robuste Stahlrahmen und hochwertige Komponenten gewährleisten eine lange Lebensdauer im industriellen Umfeld.
- Sicherheitsintegration: Umfassende Sicherheitsfunktionen, darunter Lichtvorhänge, Not-Aus-Schalter, Sicherheitsverriegelungen an Zugangstüren und Schutzvorrichtungen gemäß CE- oder relevanten regionalen Normen.
- Benutzeroberfläche (HMI): Intuitive Touchscreen-Oberfläche für Parametereinstellung, Rezeptverwaltung, Diagnose und Produktionsüberwachung.
Die für das vorgestellte System genannte Konformität mit den CE-Richtlinien bedeutet die Einhaltung europäischer Sicherheits-, Gesundheits- und Umweltschutzstandards.
6. Persönliche Erfahrungen: Betriebsvorteile in der Praxis
Aus Anwendersicht bietet der Betrieb und die Wartung einer solchen Linie handfeste Vorteile:
- Reduzierte Belastung des Bedieners: Eliminiert das Heben schwerer Lasten und sich wiederholende manuelle Aufgaben und verbessert so die Ergonomie und Sicherheit am Arbeitsplatz.
- Konsistente Ausgabe: Durch die Automatisierung werden menschliche Schwankungen eliminiert, was jedes Mal zu einheitlichen Spulenabmessungen, sicherer Umreifung und einem professionellen Erscheinungsbild der Verpackung führt.
- Erhöhter Durchsatz: Das System arbeitet kontinuierlich mit Geschwindigkeiten, die manuell oft nicht erreicht werden können, und steigert so die Produktionskapazität erheblich.
- Arbeitsoptimierung: Gibt Personal Zeit für Aufgaben, die menschliches Urteilsvermögen und Geschick erfordern, wie etwa Qualitätskontrolle, Maschinenüberwachung oder Einrichtung für verschiedene Kabeltypen.
- Datenprotokollierung und Rückverfolgbarkeit: Moderne Systeme lassen sich zur Produktionsverfolgung und Qualitätssicherung häufig in Anlagenmanagementsoftware (MES/ERP) integrieren.
- Vereinfachte Umstellungen: Während die Ersteinrichtung Fachwissen erfordert, ermöglichen gut konzipierte HMIs und Werkzeuge einen relativ schnellen Wechsel zwischen verschiedenen Kabelspezifikationen oder Verpackungsformaten, sobald die Rezepte gespeichert sind.
- Wartung: Zur routinemäßigen Wartung gehören typischerweise Schmierung, Sensorprüfung, Bandspulenwechsel und die Überprüfung von Verschleißteilen (Schneider, Dichtungselemente). Diagnosebildschirme auf der Bedienerschnittstelle (HMI) unterstützen die Fehlersuche.
7. Integration und zukünftige Überlegungen
Diese automatisierten Linien sind selten eigenständige Inseln. Eine effektive Integration umfasst:
- Upstream-Konnektivität: Anschluss an Extruder oder Ablaufsysteme zur kontinuierlichen Kabelzufuhr.
- Nachgelagerte Logistik: Schnittstelle zu fahrerlosen Transportfahrzeugen (AGVs) oder Fördersystemen zum Transport fertiger Paletten.
- Industrie 4.0-Bereitschaft: Funktionen wie Fernüberwachung, Warnmeldungen zur vorausschauenden Wartung und Datenanalysefunktionen kommen immer häufiger zum Einsatz und ermöglichen einen intelligenteren Fabrikbetrieb.
Fazit
Automatisierte Kabelwickel-, Umreifungs-, Schrumpf- und Stapelanlagen stellen eine erhebliche Investition dar, die sich jedoch durch höhere Effizienz, verbesserte Sicherheit, verbesserte Produktqualität und optimierte Personalauslastung deutlich auszahlt. Durch die Integration dieser Prozesse in ein einheitliches, flüssiges System mit robusten Komponenten, präziser Steuerung und Einhaltung von Sicherheitsstandards können Hersteller einen entscheidenden Wettbewerbsvorteil im anspruchsvollen Kabel- und Leitungsmarkt erzielen.
Weitere Informationen zu spezifischen Lösungen finden Sie unter: www.fhopepack.com Kontakt: coiler@fhopepack.com