Wie man ein sicheres und effizientes Layout für eine Stahlcoil-Wickelmaschine plant
Vermeiden Sie kostspielige Installationsfehler in Ihrer Stahlcoil-Verpackungslinie. Dieser Layoutleitfaden erklärt, wie Sie Coil-Transportwege planen, Geräte anbinden, Puffer handhaben und einen sicheren Bedienerzugang gewährleisten.

Planungsleitfaden für die Anordnung von Stahlcoil-Wickelmaschinen
Planungsleitfaden für die Anordnung von Stahlcoil-Wickelmaschinen
Planen Sie die Arbeiten rund um die Spule, die damit arbeitenden Personen und die Situationen, in denen der normale Produktionsfluss unterbrochen wird. Die Verpackungsfläche ist nur ein Teil der Planung. Ein durchdachter Plan macht außerdem Transportwege, Bedienerzugänge, Wartungszugänge, Kontrollzonen, Puffer, Versorgungsleitungen und Rückführungswege sichtbar, bevor die Anlagen installiert werden.
Der zuverlässigste Ausgangspunkt ist eine Zeichnung des aktuellen Spulenverlaufs – nicht etwa eine Produktskizze, die in einen leeren Grundriss eingefügt wird.

Beginnen wir mit der Reise der Spule und den Menschen, die sie umgeben.
Verfolgen Sie den Weg einer Spule von ihrem Ankunftsort über Verpackung, Prüfung und Freigabe bis zu ihrem nächsten Bestimmungsort. Verfolgen Sie neben diesem Materialweg auch den Arbeitsweg des Bedieners und den Wartungsweg. Fragen Sie anschließend, wo die Spule sicher zwischengelagert werden kann, wenn der nächste Schritt nicht möglich ist.
Dieser erste Durchgang deckt Konflikte auf, die bei einer Maschinenkontur übersehen werden: eine Transferroute, die einen Bedienerplatz kreuzt, eine Inspektionsaufgabe ohne sicheren Standbereich oder eine Bergungsbewegung, die durch eine aktive Zone führt.

Erstellen Sie das Layout in fünf Ebenen.
Verwenden Sie dieselbe Zeichnung, aber betrachten Sie sie in Ebenen. Jede Ebene beantwortet eine andere Frage und verhindert, dass eine Entscheidung eine andere verdeckt.
1. Fließen
Wo kommt die Spule an, wo hält sie an, wo wird sie in die Wickelstation eingeführt, wo erfolgt die Qualitätskontrolle und wo verlässt sie die Station? Richtung, Ausrichtung, Verantwortlichkeit und die für die Übergabe erforderlichen Bedingungen sind bei jeder Übergabe zu dokumentieren. Die Linie muss über ein definiertes Verfahren verfügen, falls eine nachgelagerte Station blockiert ist.
2. Ausrüstung und Transferumschlag
Zeigen Sie mehr als nur das Maschinengestell. Berücksichtigen Sie die maximale Spulengröße, Schutzvorrichtungen, bewegliche Transfereinrichtungen, Be- und Entladepositionen, Zugangstüren und den benötigten Platz zum Öffnen, Bewegen oder Entfernen von Wartungsteilen. Verwenden Sie für die Bemaßung kontrollierte Zeichnungen; leiten Sie niemals Freiräume aus einem Marketingbild ab.
3. Betrieb
Markieren Sie die Stellen, an denen ein Bediener Material zuführt, einen Prozessschritt bestätigt, eine Verpackung prüft und mit benachbarten Stationen kommuniziert. Wenn ein Arbeitsgang erfordert, dass sich eine Person in einem Übergabe- oder Bewegungsbereich aufhält, muss der Arbeitsablauf überarbeitet oder von einer qualifizierten Fachkraft geprüft werden, bevor er in eine Zeichnungsanweisung aufgenommen wird.
4. Bedienung
Ermitteln Sie, wie die Wartung Antriebe, Sensoren, Steuerungen, Materialwege und Verschleißteile erreicht. Der Servicezugang ist keine ungenutzte Fläche: Er erfordert einen festgelegten Weg, eine durch die geltenden Projektsteuerungsrichtlinien definierte Abgrenzung und Arbeitsbereich sowie eine realistische Vorgehensweise für die Handhabung ausgebauter Teile.
5. Sicherheit und Wiederherstellung
Identifizieren Sie kontrollierte Zugänge, Sicherheitsabgrenzungen, Verantwortlichkeiten für Not-Aus-Vorgänge und den Punkt, an dem das System die Steuerung an eine andere Station übergibt. Zeichnen Sie anschließend den abnormalen Pfad ein: Eine falsch ausgerichtete, beschädigte, unvollständige oder stillstehende Spule muss über einen sicheren Halte- und Bergungspfad verfügen, der nicht das Durchqueren von beweglichen Anlagenteilen erfordert.
Wählen Sie Schnittstellen anhand der Aufgaben aus, die sie erfüllen müssen.
„Kran“, „Laufwagen“, „Förderband“ und „Wendevorrichtung“ beschreiben unterschiedliche Transportfunktionen und sind keine austauschbaren Bezeichnungen für die Anordnung der Bauteile. Die aktuelle Produktklassifizierung ordnet eine Wendevorrichtung einer Kippvorrichtung, einem Kipper oder einem Dreher zu: Sie verändert die Ausrichtung der Spule. Ein Kran, ein Laufwagen oder ein Förderband können die Spule hingegen zuführen, positionieren oder freigeben. Die Überprüfung der Anordnung erfordert die tatsächliche Abfolge, die Verantwortlichkeiten, die Grenzen und die erforderlichen Bestätigungen – nicht nur die Gerätebezeichnungen.
| Interface | Layout-Frage zur Antwort | Nachweise, die vor dem endgültigen Entwurf erforderlich sind |
|---|---|---|
| Kran | Lässt sich der Aufzugsweg, die Hakenanfahrt, die Parkposition und die Übergabe des Transfers realisieren, ohne mit dem Stations- oder Personenweg in Konflikt zu geraten? | Aktueller Hebeplan, Hebemethode für die Spule, bauliche/überkopfbedingte Einschränkungen und zuständige Prüfstelle. |
| Teleskop-Spurstange | Wo beginnt, endet, puffert und gibt die Spule frei, und was bestätigt, dass sie sich bewegen kann? | Gleis-/Übertragungszeichnung, Stopplogik, Schnittstellenverantwortlichkeit und Plan für den Umgang mit abnormalen Positionen. |
| Conveyor | Sind Höhe, Spulenhalterung, Abstand, Übertragungsbedingung, Pufferverhalten und Steuersignale über die Grenze hinweg kompatibel? | Kontrollierte Schnittstellenzeichnung, Last-/Stützdaten, Steuerungsmatrix und Abnahmeverfahren. |
| Kippvorrichtung | Wo ändert sich die Orientierung, wer kontrolliert diesen Schritt und wie wird die veränderte Körperhaltung bei der nächsten Übergabe beibehalten? | Gerätegehäuse, Spulenbereich, Schutzbereich, Ablaufprüfung und Wiederherstellungsverfahren. |
Der Vergleich stellt bewusst keine Rangliste dar. Eine Schnittstelle kann nur dann geeignet sein, wenn Produkt, Standort, angrenzende Geräte und Bedienungsmethode gemeinsam bestätigt wurden.
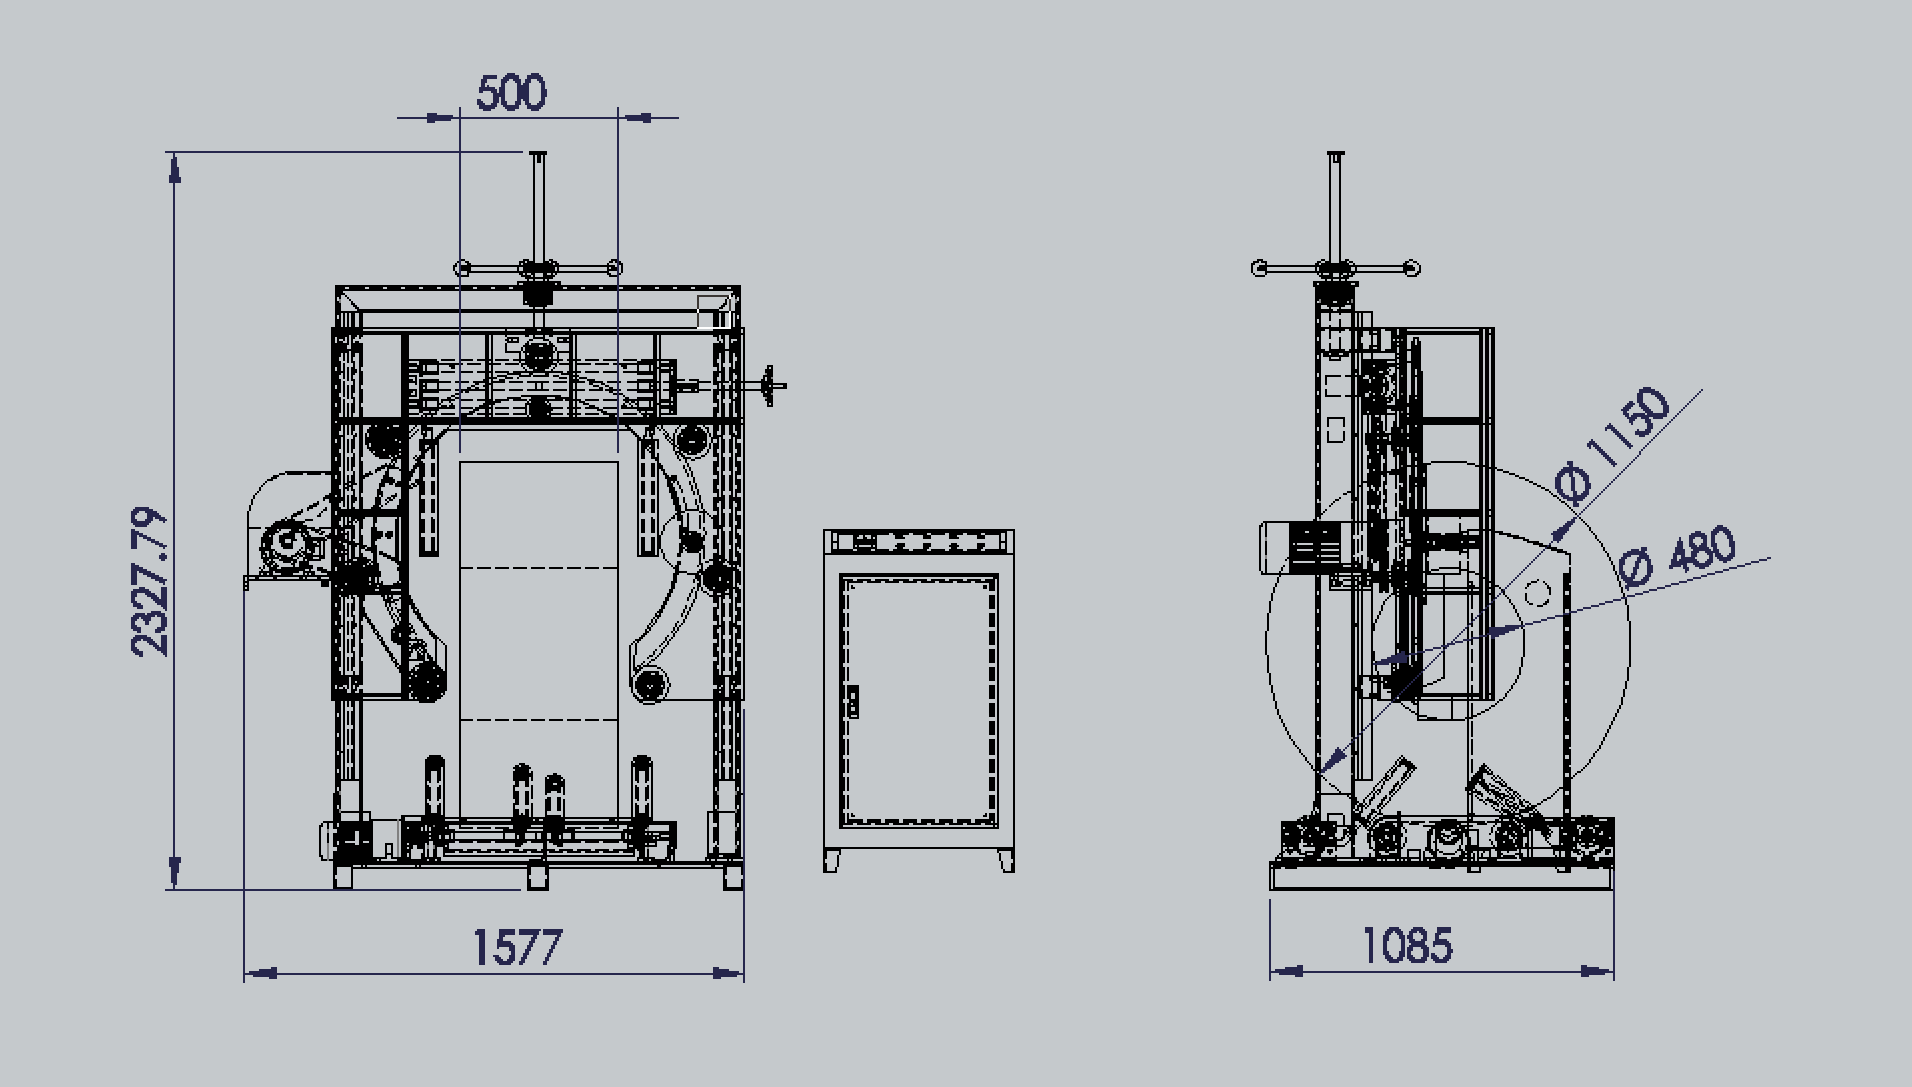
Puffer und abnormale Wiederherstellung explizit machen
Ein Puffer ist ein geplanter Wartebereich für eine Spule mit festgelegten Bedingungen und einem Verantwortlichen. Es handelt sich nicht um eine unbeschriftete, leere Fläche in einer Zeichnung. Definieren Sie die Ein- und Auslagerungsbedingungen, die maximale zulässige Warteschlangenlänge, die Prüfverantwortlichkeit und das Vorgehen bei Nichtverfügbarkeit.
Testen Sie das Layout auch auf vorhersehbare Störungen: eine Spule, die nicht transferieren kann, Verpackungsmaterial, das nicht zugeführt werden kann, Ausfall einer nachgelagerten Freigabe, eine fehlgeschlagene Bestätigung oder ein Paket, das die Abnahmeprüfung nicht besteht. Veröffentlichen oder genehmigen Sie keine Wiederherstellungsanweisungen aus diesem Artikel; verwenden Sie stattdessen die genehmigten Verfahren des Standorts und lassen Sie das System von qualifizierten Fachkräften prüfen.
Tragen Sie die Versorgungs- und Kontrollgrenzen in die Zeichnung ein.
Zeigen Sie an, wo die erforderlichen Dienste in die Gerätegrenzen eintreten, wo sich die Steuerungsverantwortung ändert und welche Signale oder Bestätigungen eine Schnittstelle passieren müssen. Der öffentliche Artikel schreibt keine Anforderungen an Spannung, Luftbedarf, Netzwerkprotokoll, Fundament, Schutzeinrichtungen oder funktionale Sicherheit vor, da diese aus den entsprechenden Maschinendokumenten, den Standortbedingungen und einer qualifizierten Projektprüfung hervorgehen.
Diese Grenzlandkarte ist bereits in der Konzeptphase wertvoll. Sie wandelt „Integration“ in eine Liste benannter Entscheidungen um, die von den Bereichen Entwicklung, Instandhaltung, Automatisierung und dem Lieferanten überprüft werden können.
Überprüfen Sie das Layout, bevor Sie sich endgültig festlegen.
Verwenden Sie drei Prüfinstanzen:
- Konzeptprüfung: Bestätigung des Umfangs, des Spulenverlaufs, der vorläufigen Schnittstellen, des Bedienerwegs, des Puffers und des Konzepts zur Fehlerbehebung bei Störungen.
- Detaillierte Überprüfung der Benutzeroberfläche: Bestätigen Sie die kontrollierten Zeichnungen, Umschläge, Versorgungsleitungen, Kontrollen, Verantwortlichkeiten, Annahmen, Ausschlüsse und Abnahmenachweise.
- Vorinstallations- und Inbetriebnahmeprüfung: Bestätigung der gemessenen Standortbedingungen, der genehmigten Sicherheits- und Betriebskontrollen, der Revisionen, der Schulungs-/Eigentümergrenzen und des für die Übergabe erforderlichen Prüfprotokolls.
An jedem Kontrollpunkt sollten die Zeichnungsrevision, die beteiligten Personen, die getroffenen Entscheidungen, die offenen Punkte und die Bedingungen für deren Abschluss dokumentiert werden. Eine Zeichnung ohne diese Angaben mag zwar für Diskussionen nützlich sein, ist aber kein Beweis dafür, dass eine Installation betriebsbereit ist.
Ein praktischer nächster Schritt
Nehmen Sie die neueste Standortzeichnung und zeichnen Sie gemeinsam mit Vertretern aus Produktion, Instandhaltung, Steuerungstechnik und Sicherheit eine normale und eine fehlerhafte Spule darauf nach. Markieren Sie jeden Übergabepunkt, jede Position, jeden Serviceweg, jeden Puffer, jede Versorgungsgrenze und jede offene Annahme. Weisen Sie jedem offenen Punkt einen Verantwortlichen zu und führen Sie einen Abschlusstest durch, bevor Sie eine endgültige Anlagenplanung oder Installationszusage anfordern.
Visuelle Details
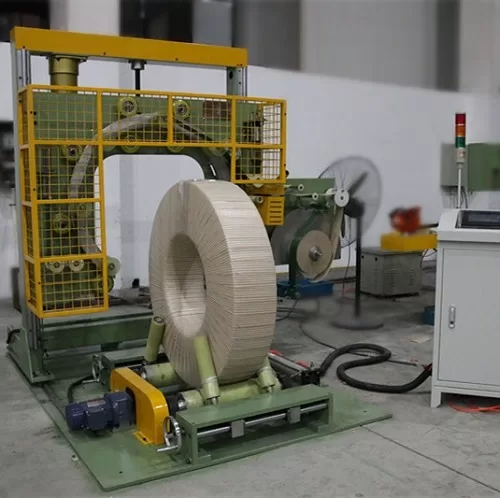
Zum Vergrößern klicken

Zum Vergrößern klicken
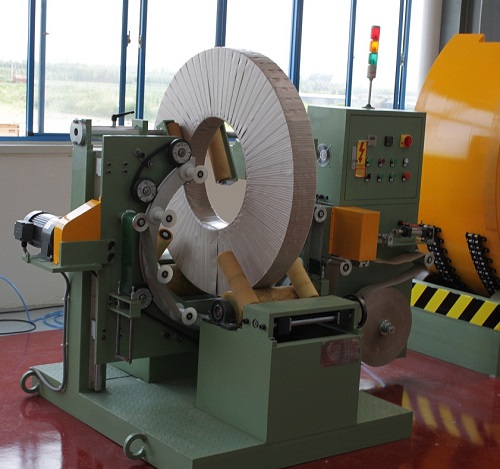
Zum Vergrößern klicken
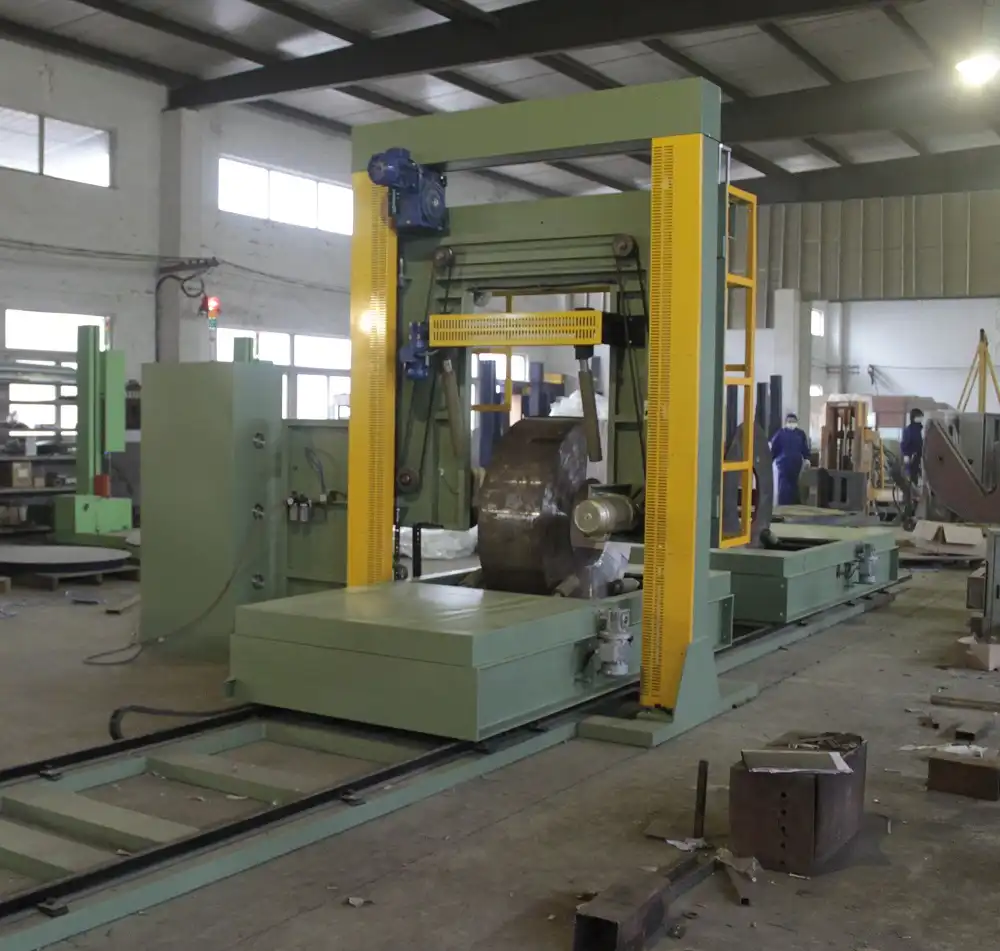
Zum Vergrößern klicken
Sehen Sie, wie es funktioniert
Erfahren Sie, wie unsere automatisierten Verpackungslösungen Ihre Produktionslinieneffizienz optimieren. Dieses Video demonstriert den reibungslosen Ablauf für maximalen Schutz.
Eingesetzt von Stahlwerke & Branchenführer
Globale Hersteller vertrauen auf die robusten Verpackungsanlagen von FHOPE.


Sind Sie bereit, Ihre Verpackungslinie zu optimieren?
Erhalten Sie ein individuelles Angebot inklusive ROI-Analyse. Unsere Ingenieure antworten Ihnen innerhalb von 24 Stunden.
- Kostenlose Layoutgestaltung
- Weltweiter Installationssupport
- 2 Jahr Garantie inklusive
Ihre Daten sind sicher und werden niemals weitergegeben.
Verwandte Maschinen
E100 Horizontale Stretchwickelmaschine
Details anzeigen →
E200 Horizontale Stretchwickelmaschine
Details anzeigen →
E300 Horizontale Stretchwickelmaschine
Details anzeigen →
E400 Horizontale Stretchwickelmaschine
Details anzeigen →
E500 horizontale Verpackungsmaschine und Stretchwickler
Details anzeigen →
E600 Horizontale Stretchwickelmaschine
Details anzeigen →
E1000 Horizontale Stretchwickelmaschine
Details anzeigen →
E1400 Horizontale Stretchwickelmaschine
Details anzeigen →
E2400 Horizontale Stretchwickelmaschine
Details anzeigen →
Horizontale Orbitalwickelmaschine für Rohre
Details anzeigen →
Horizontale Orbitalwickelmaschine für Stangen und Stangen
Details anzeigen →
Horizontale Orbitalverpackungsmaschine aus Aluminium
Details anzeigen →
Horizontale Orbitalwickelmaschine für Profile
Details anzeigen →
Horizontale Stretchwickelmaschine für Paletten
Details anzeigen →
Palettenstretchwickelmaschine-A100
Details anzeigen →
Palettenstretchwickelmaschine-A200
Details anzeigen →
Palettenstretchwickelmaschine-A400
Details anzeigen →
Paletten-Stretchwickelmaschine Typ M
Details anzeigen →
Automatische Stretchwickelmaschine B200
Details anzeigen →