Shrnutí
Automatická páskovací linka na trubky z tvárné litiny počítá hotové trubky, formuje je do těsného svazku a v několika bodech po celé délce je ovázá ocelovou páskou. Tvárná litina je těžká a její povlak a konce s čepy se snadno poškodí, proto musí být svazek těsný a trubky se nesmí odvalovat proti sobě. Tato stránka popisuje kroky linky, dimenzování pásky a napnutí, délku pásky a co je třeba zkontrolovat před nákupem.
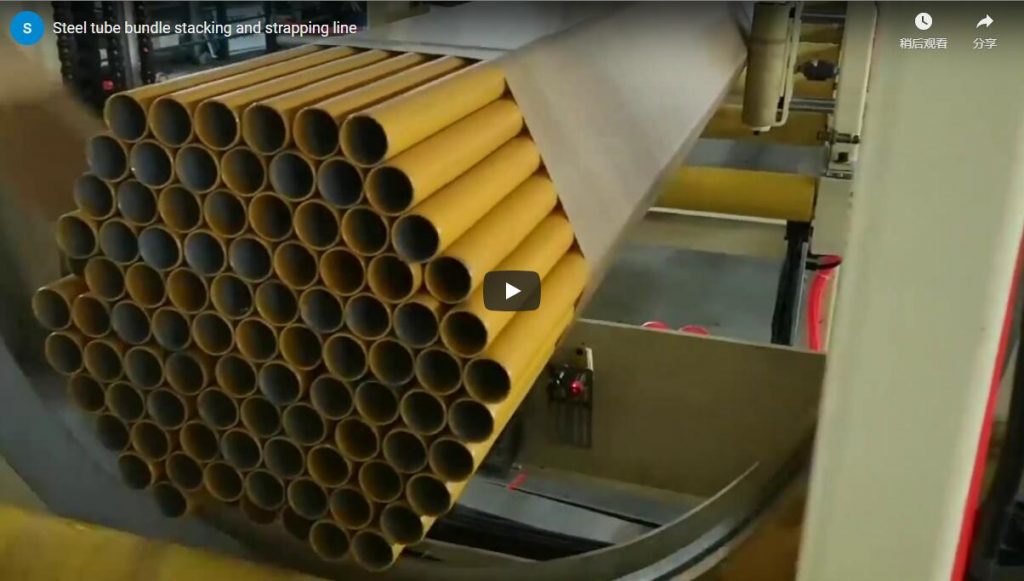
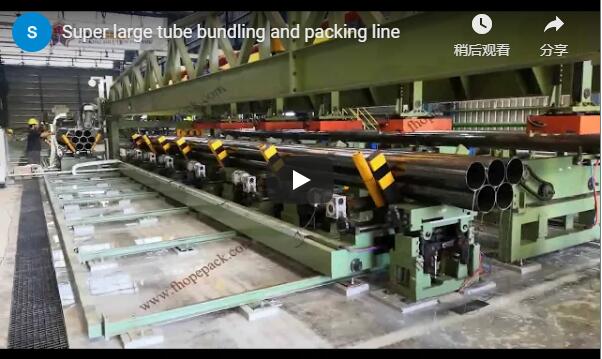
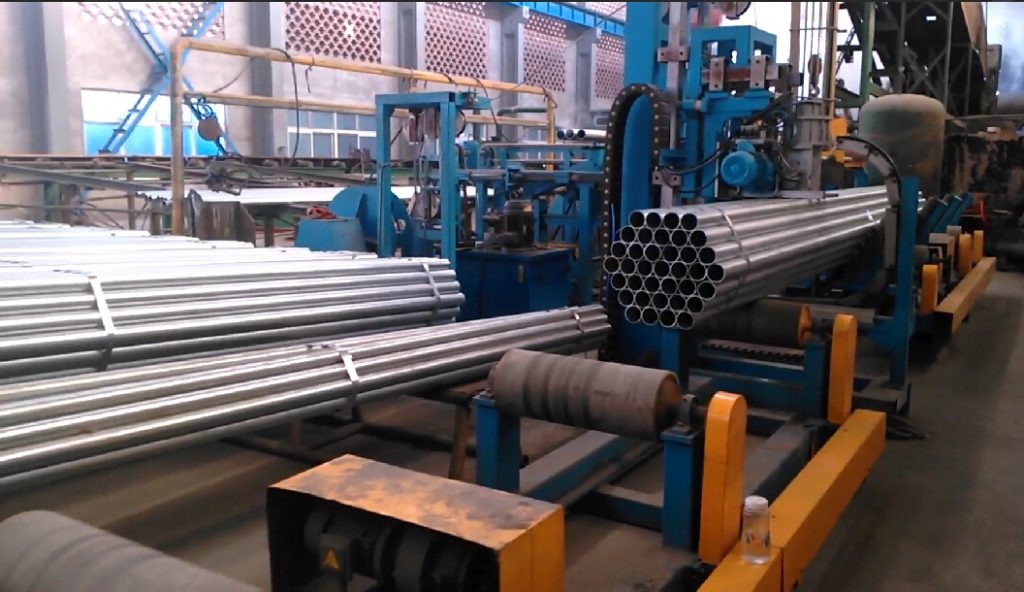
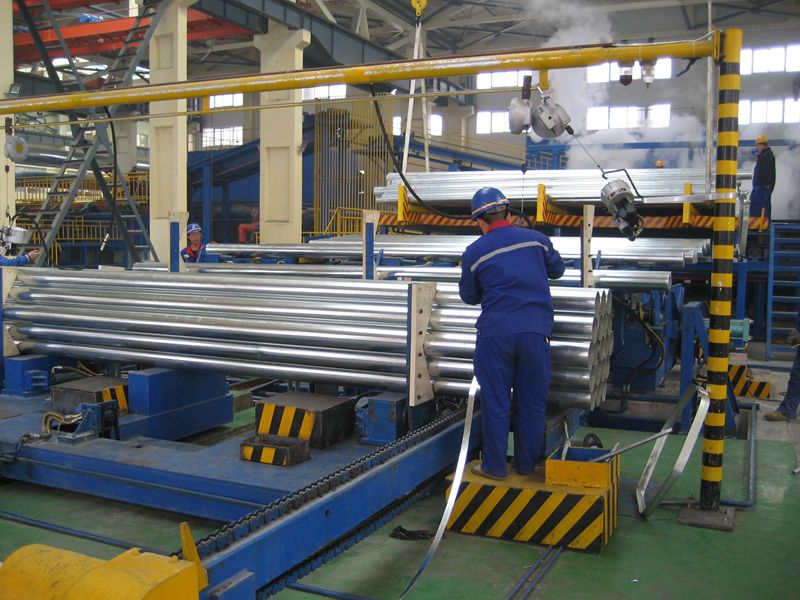
Svazky trubek s červenými a modrými koncovkami se pohybují po modrých válečkových a V-podpěrných dopravnících do žlutého páskovacího oblouku. Hlava umisťuje ocelové pásky kolem svazku v každé poloze, zatímco portál a ochranná zábradlí drží osoby mimo pohyblivou zónu.
Obsah
- Proč svazkovat a páskovat trubky z tvárné litiny
- Linka schodů
- Specifikace páskovacího stroje
- Délka popruhu a doba podávání
- Kolik popruhů v balíčku
- Kontrolní seznam pro výběr
- Bezpečnost
- Často kladené otázky k inženýrství
- Další krok
- Související čtení
- Zdroje
Proč svazkovat a páskovat trubky z tvárné litiny
Tvárná litinová potrubí s menším průměrem se přepravuje ve svazcích, takže jeřáby a nákladní auta manipulují s jednou jednotkou, nikoli s desítkami volných trubek. Volné trubky se kutálí, odlupují se jejich povrchová úprava a promáčknou se jejich kohoutky. Spočítáný, vytvarovaný svazek s ocelovými páskami zůstává pevně uchycen od válcovny k výkopu. Koncové uzávěry zabraňují vniknutí nečistot a poškození do otvoru a spojů trubky.
Linka schodů
- Načíst a zarovnat: single pipes roll into the storage area; a striker plate sets the end position.
- Count: a kick-out device moves pipes one by one to the layer bench, and a photoelectric cell counts each one.
- Form: counted layers drop into a forming bed shaped to the bundle, and stoppers clamp the bundle tight.
- Popruh: the strapping machine stays still while the bundle moves to each strap position along its length.
- Ven: the strapped bundle goes to the stacking or loading area.
Linka jezdí z dotykové stanice v automatickém, poloautomatickém nebo manuálním režimu.
Specifikace páskovacího stroje
| Položka | Automatic steel strapping machine |
|---|---|
| Popruh | cold-rolled low-carbon steel, blued and waxed |
| Šířka řemínku | 25 nebo 32 mm |
| Tloušťka řemínku | 0.8 nebo 1.0 mm |
| Napnutí popruhu | 7,000–18,000 N |
| Seal | notch type; double seal notch on bundle machines |
| Zásobník těsnění | approx. 180 seals |
| Podávání a příjem | 2–3 m/s |
| Rychlost tahu | 6 m / min |
| Hydraulika | 100 bar, working 80–90 bar, water-cooled oil |
| Popruhy v balíčku | 5 7 na |
Velikosti vašich svazků a vzor popruhů budou potvrzeny při cenové nabídce.
Délka popruhu a doba podávání
Strap length around a hexagonal bundle = 6 × (pipes per side − 1) × pipe OD + π × pipe OD. A 19-pipe bundle has 3 pipes per side. For a 100 mm OD pipe: 6 × 2 × 100 + π × 100 = 1,200 + 314 = 1,514 mm per strap (example only). At 2 m/s feed, that strap is fed in 1.514 ÷ 2 = 0.76 s, so the cycle time is set by tensioning and sealing, not by feeding.
Kolik popruhů v balíčku
Straps = bundle length ÷ strap pitch + 1. A 6 m bundle strapped every 1.2 m needs 6 ÷ 1.2 + 1 = 6 straps, inside the 5 to 7 range of our bundle machines (example only). Zásuvky a kohoutky. A socket (bell) end is larger than the pipe body, so bundles of socket pipe are usually formed with sockets alternating end to end; the bundle then stays parallel and straps bear on the pipe body, not the bells. The forming bed and strap positions are set per pipe drawing.
Spoj a nátěr. On our heavy steel-strap quotations the seal joint holds about 75% of the strap breaking force, so size the strap for the bundle weight with that margin. Where straps bear on coated pipe, cardboard or plastic edge protectors go under the strap; we offer automatic protector applicators on our coil strapping lines, and the option for pipe is confirmed at quote.
První a poslední pásku umístěte blízko konců trubek, kde se svazky otevírají jako první, a střed svazku udržujte na středu dopravníku tak, aby každá páska seděla kolmo.
Kontrolní seznam pro výběr
- Pipe DN, OD and length range?
- Počet trubek ve svazku a tvar svazku?
- Strap width, thickness and number of straps?
- Coating type (zinc, bitumen, polyurethane or other), and need for edge protection under straps?
- Line output in pipes per hour?
- Crane, stacking or truck loading after strapping?
Bezpečnost
Linka je navržena podle normy EN ISO 12100:2010 pro posuzování rizik, EN 415-10 pro bezpečnost balicích strojů a EN 60204-1 pro elektrická zařízení. Hlavními nebezpečími jsou pohyblivé svazky, páskovací oblouk a hydraulické napínání, proto je linka oplocena ochrannými zábradlími a značkami a přístup je zajištěn přes vzájemně propojené brány s nouzovými zastaveními.
Často kladené otázky k inženýrství
Q: What strap does the line use? A: Steel strap, 25 or 32 mm wide and 0.8 or 1.0 mm thick.
Q: How tight is the strap? A: 7,000–18,000 N, adjustable to the bundle.
Q: How are pipes counted? A: A photoelectric cell counts each pipe as it is kicked onto the layer bench.
Q: Does the bundle move or the strapper? A: The strapping machine is stationary; the bundle moves to each strap position. A stationary head keeps the heavy hydraulics fixed and simple; a travelling head suits bundles that should not move, and is confirmed per project.
Další krok
- Send your pipe sizes, lengths, bundle pattern and output na adresu info@fhopepack.com.
- My velikosti the counting, forming and strapping stations.
- Odpovídáme do 24 hodin s návrhem a cenovou nabídkou.
Související čtení
- Automatický páskovací stroj na ocelové trubky (produkt)
- Automatický stroj na svazování a páskování ocelových trubek
- Páskovací stroj na svazky ocelových trubek (produkt)
Zdroje
- FHOPE product pages: automatic steel tube strapping machine; steel tube bundle strapping machine; automatic steel pipe bundle packing line
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- The pipe bundle strapping line shown above
Naposledy zkontrolováno: 20. 10. 2026