Shrnutí
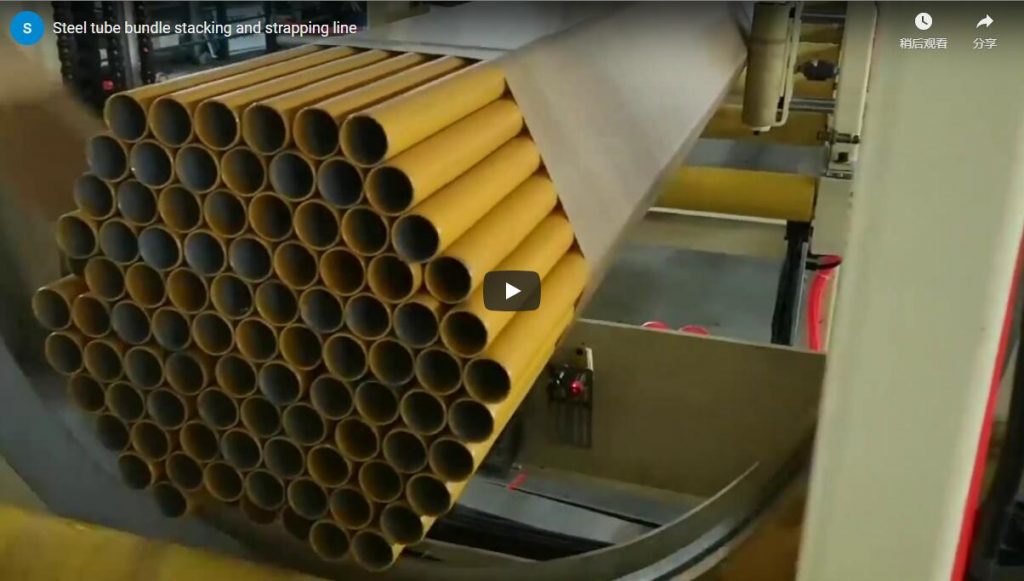
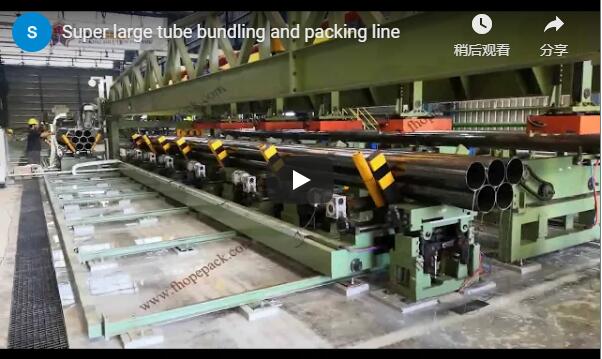
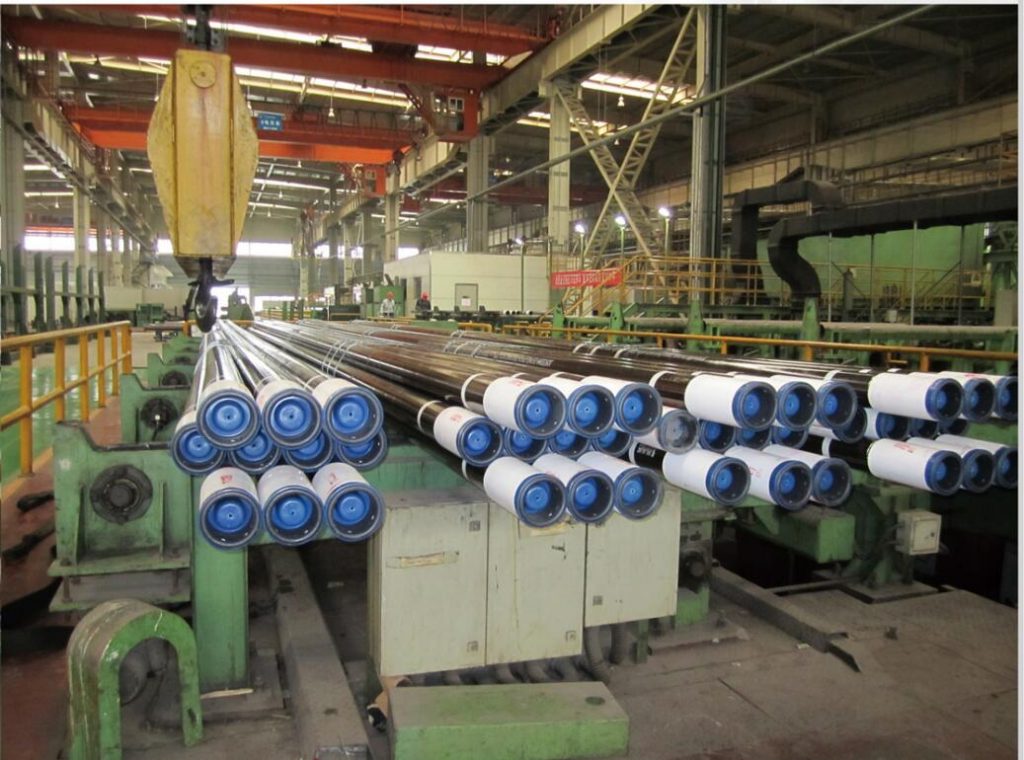
Automatizovaná linka na výrobu svazků ocelových obdélníkových trubek přenáší duté konstrukční profily přímo z výběhového dopravníku válcovny, počítá je, ověřuje orientaci jednotlivých profilů, otáčí každou trubku plochou stranou dolů (široká strana leží vodorovně), vytváří rovnoměrné vrstvy do čtvercových nebo obdélníkových svazků a provádí víceradiální ocelové páskování za hydraulického řízení napětí v uzavřené smyčce. Tento balicí systém, určený pro válcovny těžkých konstrukcí, pojme obdélníkové trubky od 80 × 100 mm do 200 × 300 mm a manipuluje se svazky o hmotnosti až 13 000 kg a délce 16 m. Níže uvedené referenční technické výpočty ilustrují proces balení konstrukčního svazku o hmotnosti 32 trubek a hmotnosti 8.7 tuny.
Obsah
- Proč obdélníkové trubky vyžadují specializovanou logiku sdružování
- Architektura systému: Pracovní postup stanice po stanici
- Kinematika stohování a zhutňování svazků
- Technické specifikace a matice kapacity
- Parametry hydraulického ocelového páskování
- Technický výpočet: Obdélníkový svazek 32 trubek
- Kontrolní seznam pro integraci a výběr mlýna
- Normy průmyslové bezpečnosti: EN 415-10 a ISO 12100
- Často kladené otázky k inženýrství
- Výzva k nabídce projektu a technické konzultace
- Související řešení pro balení tub
- Technické normy a reference
Proč obdélníkové trubky vyžadují specializovanou logiku sdružování
Na rozdíl od kruhových dutých profilů, které se přirozeně usazují do stabilního šestiúhelníkového hnízda samočinným zarovnáním, mají obdélníkové duté profily (RHS) asymetrickou geometrii. Při výstupu z letmé řezací pily trubky náhodně dopadají buď na své úzké, nebo široké plochy. Stohování nezarovnaných profilů vede k poruchám vzájemného zablokování, nepravidelným výškám řad, vnitřním prázdným prostorům a nekonzistentním obvodům, které způsobují ztrátu napětí pásky během přepravy.
Ruční příprava svazků trubek vyžaduje, aby operátoři fyzicky otáčeli těžkými trubkami pomocí hasáků nebo jeřábových pák, což vytváří značné ergonomické zatížení a značné problémy s propustností.
Automatizovaná linka na balení obdélníkových tub využívá optické nebo laserové profilování posunutí k detekci orientace tuby za chodu. Pneumatická nebo servopoháněná mechanická otočná ramena poté otáčejí svislé tuby o 90°, aby se zajistilo, že všechny jednotky leží lícem dolů. Každá vrstva dosahuje konzistentní rovinnosti, což zajišťuje, že napětí pásky poskytuje rovnoměrnou tlakovou sílu přímo přes boční stěny tuby, aniž by docházelo k zkosení obalu.
Architektura systému: Pracovní postup stanice po stanici
Systém svazkování se integruje za linkou pro dimenzování a dělení profilů a synchronizuje přenos profilů napříč sedmi automatizovanými stanicemi:
[1. Mill Run-Out & Reject]
         │
         ▼
[2. Tube Separation & Air Purge]
         │
         ▼
[3. Alignment, Counting & 90° Turnover]
         │
         ▼
[4. Layer Pre-Storage & Staging]
         │
         ▼
[5. Overhead Electromagnetic Stacker]
         │
         ▼
[6. Bundle Indexing Car & Strapping Machine]
         │
         ▼
[7. Transverse Outfeed & Buffer Storage]-
Stanice pro podávání a vyřazování z důvodu kvality Vysoce odolné drážkované nebo polyuretanem potažené válečkové dopravníky přijímají nařezané délky přímo z válcovny. Trubky překračující rozměrové nebo délkové tolerance jsou automaticky směrovány do třídicí kapsy pro vykládku, aby se zabránilo zaseknutí ve stohovací kolébce.
-
Indexovací sběrač a vnitřní proplachování vzduchem Posuvné nebo indexovací řetězové přenášeče oddělují vstupní profily. Vysokotlaké trysky stlačeného vzduchu foukají přes vnitřní otvory a vnější profily, aby se odstranily zbytky ve vodě rozpustné chladicí kapaliny, okuje a piliny, čímž se zabrání povrchové korozi a zlepší se kontakt magnetického zvedáku.
-
Servopohonové zarovnání, optické počítání a otočení o 90°. Vertikální válečky poháněné servopohonem zarovnávají konce trubek vůči dorazu. Nadzemní laserové senzory posunutí ověřují výšku profilu v závislosti na šířce. Trubky spočívající na jejich úzké ploše jsou zachyceny servopohonem poháněnými otočnými háky, které je otáčejí o 90° tak, aby široká vodorovná plocha tvořila základní rovinu.
-
Stanice pro třídění vrstev a předskladování Zkumavky se hromadí na přepravních lůžkách s nízkým třením, dokud není dosaženo předem nastaveného počtu řádků. Pneumatické zarovnávače okrajů zarovnávají konce řádků před jejich sběrem.
-
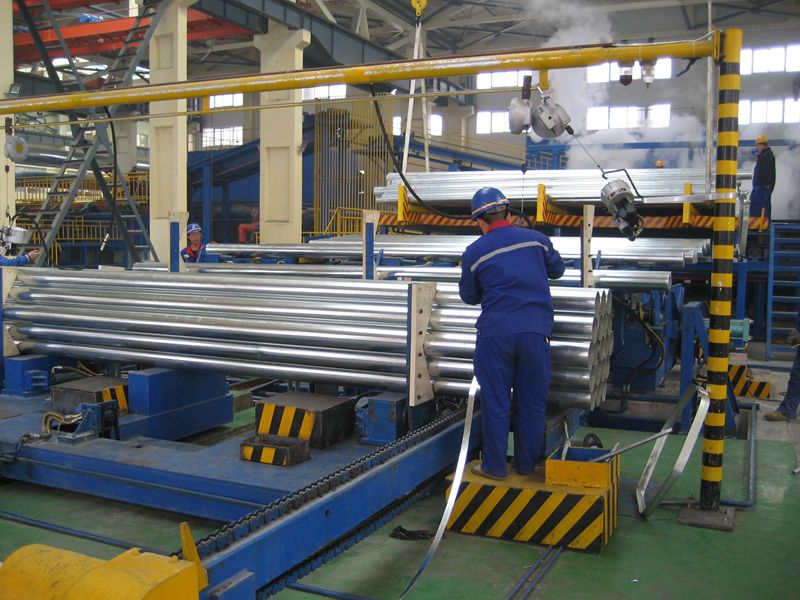
Nadzemní elektromagnetický portálový stohovač Pevný portálový jeřáb vybavený kontinuálními elektromagnetickými upínacími deskami zvedá celou předběžně složené vrstvy. Zvedák je vybaven polohovacím pohonem s uzavřenou smyčkou s proměnnou frekvencí (VFD), který plynule spouští každou vrstvu do kolébky pro vytváření svazků bez poškrábání povrchu nebo silných nárazů.
-
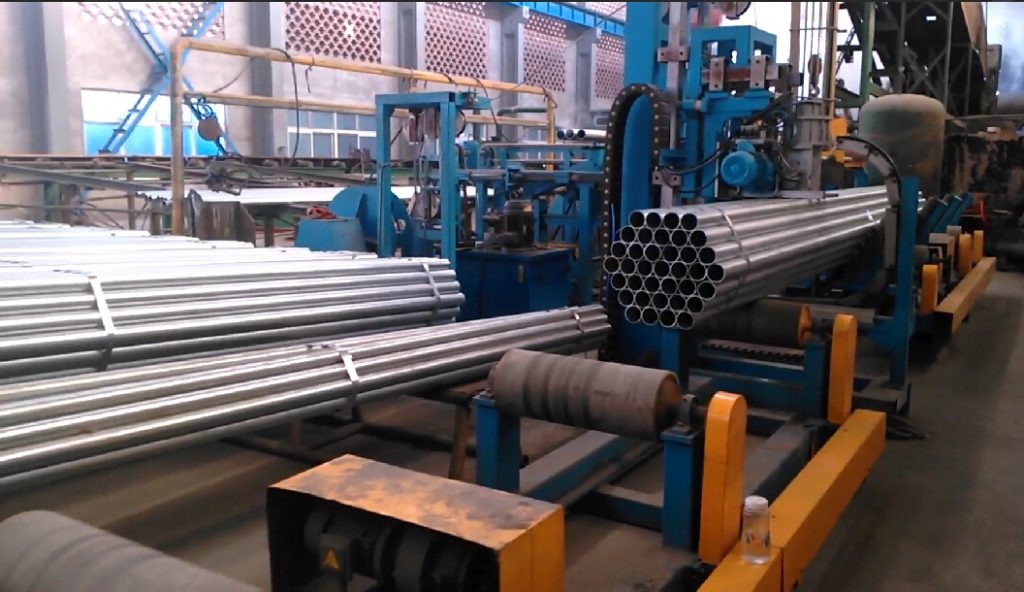
Hydraulická páskovací stanice pro ocelovou pásku Vytvořený svazek je přenesen na automatizovaný indexovací vozík, který se krok za krokem pohybuje přes stacionární vysoce odolnou páskovací hlavu. Vysokopevnostní ocelová páska je aplikována, napínána, děrována a svařována v předem stanovených intervalech.
-
Příčná evakuace svazků a akumulace řetězů Zavázané svazky se zvedají pomocí kráčejících řetězů na externí vícepatrový skladovací regál (s kapacitou až 5 kompletních hlavních svazků), kde čekají na odeslání jeřábem.
Celá buňka běží na centralizované architektuře PLC s průmyslovým dotykovým panelem HMI, který podporuje plně automatické, recepturně řízené a manuální režimy údržby.
Kinematika stohování a zhutňování svazků
Kolébka pro vytváření svazků zajišťuje víceosé mechanické uchycení pro zachování pravoúhlosti svazků během celého stohovacího cyklu:
- Boční zarovnání: Dvojité motorizované boční tvarovací vodicí lišty se symetricky nastavují podle šířky receptury a každou příchozí vrstvu upínají kontrolovaným bočním tlakem, aby se eliminovaly mezery mezi sousedními trubkami.
- Vertikální indexování: Teleskopické vidlice nebo spouštěcí zvedací stůl přijímají řadu přímo z elektromagnetického jeřábu. Jakmile je vrstva bezpečně uvolněna, stoh se spustí dolů přesně o jednu výšku profilu.
- Zhutnění a upínání: Před zahájením páskovacího cyklu hydraulické přítlačné desky a boční zarážky zhutňovače zablokují stohované pole vysokou upínací silou, čímž se eliminuje vnitřní tření a prokluzování před aplikací ocelových pásek.
Technické specifikace a matice kapacity
| Parametr | Metrická specifikace | Technické poznámky |
|---|---|---|
| Vnější rozměry obdélníkové trubky | 80 × 100 mm až 200 × 300 mm | Konfigurace balení širokou stranou dolů |
| Rozměry čtvercových trubek | 90 × 90 mm až 250 × 250 mm | Symetrické konfigurace vrstev |
| Možnosti kulatých trubek | Ø 114.3 mm až Ø 323.9 mm | Vyžaduje pomocné modulární šestihranné vnořovací vodítka |
| Tloušťka stěny trubky | 3.0 – 12.7 mm | Vhodné pro konstrukční a potrubní systémy |
| Rozsah délky trubice | 4.5–16.0 m | Výstupní vozík vybavený několika volnými podpěrnými podvozky |
| Max. průřez svazku | 950 mm (Š) × 800 mm (V) | Obdélníkový / čtvercový hotový hlavní svazek |
| Max. šestiúhelníková obálka svazku | 1,100 mm (Š) × 1,000 mm (V) | Pro sestavy balení kulatých trubek |
| Maximální hmotnost hlavního svazku | 13 000 kg (2 tuny) | Hodnocení konstrukce vysoce výkonného ocelového řetězového dopravníku |
| Hlavní výstupní dopravník | Cca. 43 m | Integrováno s posouvajícím indexovacím páskovacím vozíkem |
Parametry hydraulického ocelového páskování
Hlavní svazky jsou svázány vysokopevnostní ocelovou páskou, aby odolávaly dynamickému zatížení železniční a námořní přepravou:
| Složka | Standardní nastavení | Dynamický rozsah / Možnost |
|---|---|---|
| Materiál a šířka popruhu | Vysokopevnostní ocel, 32 mm | Možnosti 25 mm nebo 1 000 mm |
| Tloušťka popruhu | 0.8 – 1.0 mm | Standardní páskovací materiál válcovaný za studena |
| Mechanismus popruhového spoje | Dvojité krimpovací těsnění | Účinnost těsnění ≥ 85 % zatížení popruhu při přetržení |
| Rozsah napínací síly | 7,000–18,000 N | Řízení proporcionálního hydraulického ventilu s uzavřenou smyčkou |
| Rychlost podávání / navíjení pásky | 2.0–3.0 m/s | Tvrzená vodicí lišta popruhu s nízkým třením |
| Primární hydraulický systém | Provozní tlak: 8.0–9.0 MPa | Maximální nastavení odlehčení čerpadla: 10.0 MPa (100 barů) |
| Hydraulická chladicí média | Integrovaný vodou chlazený výměník tepla | Teplota oleje udržována na ≤ 45 °C |
Stacionární páskovací stanice aplikuje pásky po celé délce balíku, zatímco servopoháněný nosič svazků posouvá svazek páskovacím portálem.
Technický výpočet: Obdélníkový svazek 32 trubek
Parametry základní linie trubice
- Průřez: 200 mm (široká plocha) × 100 mm (úzká plocha)
- Jmenovitá tloušťka stěny (t): 5.0 mm
- Délka (L): 12.0 m
- Orientace: Plochou stranou dolů (vodorovná základna 200 mm)
Strukturální mechanika a ověřování hmoty
| Krok | Návrhový vzorec / logika | Vypočítaný výsledek |
|---|---|---|
| Efektivní plocha průřezu (A) | A ≈ 2 × t × [(W – t) + (H – t)] | 2 × 5 × (195 + 95) = 2 900 mm² |
| Lineární hmotnost (m') | m' = A × ρ_ocel (ρ = 7 850 kg/m³) | 2 900 × 10^-6 × 7 850 ≈ 22.77 kg/m |
| Čistá hmotnost jedné trubky (m_tuba) | m_trubice = m' × L | 22.77 × 12 ≈ 273.2 kg |
| Konfigurace řádků | 4 trubky široké × základna 200 mm | Šířka hotové řady: 800 mm |
| Vrstvení sloupců | 8 řad na výšku × 100 mm svislá výška | Výška hotového stohu: 800 mm |
| Matice svazků | 4 sloupce × 8 vrstev | Celkem 32 zkumavek v hlavním svazku |
| Hrubá hmotnost svazku (M_gross) | M_brutto = 32 × 273.2 kg | 8.74 000 kg (2 tuny) |
                       800 mm wide
         ┌──────┬──────┬──────┬──────┐
 Layer 8 │ 200  │ 200  │ 200  │ 200  │ 100 mm
         ├──────┼──────┼──────┼──────┤
 Layer 7 │      │      │      │      │ 100 mm
         ├──────┼──────┼──────┼──────┤
           ...    ...    ...    ...
         ├──────┼──────┼──────┼──────┤
 Layer 1 │      │      │      │      │ 100 mm
         └──────┴──────┴──────┴──────┘
                  800 mm high
Mechanická analýza: Výsledný obal svazku o rozměrech 800 × 800 mm s celkovou hmotností 8 742 kg bezpečně splňuje systémový limit průřezu 950 × 800 mm a celkového užitečného zatížení 13 000 kg.
Důležité je, že protože všechny trubky jsou potvrzeny plochou stranou dolů, každá vrstva je zarovnaná přesně v krocích po 100 mm. Jediný nekorigovaný svislý profil (spočívající na své 100mm straně) by vytvořil nerovnoměrné bodové zatížení 200 mm v dané vrstvě, což by generovalo stupňovitou nespojitost, která by bránila 32mm ocelovému pásu v aplikaci rovnoměrného tlakového předpětí na sousední trubky.
Kontrolní seznam pro integraci a výběr mlýna
Při návrhu automatizované linky pro vysokofrekvenční válcovnu na ERW nebo duté profily je nutné uvést následující provozní parametry:
- Spektrum geometrie profilu: Úplná matice čtvercových, obdélníkových a kulatých vnějších průměrů; rozsah jmenovité tloušťky stěny (t_min až t_max); a jakosti oceli (mez kluzu ovlivňuje zpětné pružnost během páskování).
- Distribuce délky produktu: Minimální a maximální délky řezů frézováním, včetně frekvencí vzorkování offline.
- Hlavní geometrie balení: Požadované konfigurace vrstev (např. 3 × 3, 4 × 6, 4 × 8), počet zkumavek a maximální hmotnost jednoho svazku.
- Specifikace popruhů: Preferovaná tloušťka pásky (25 mm vs. 32 mm), cílový počet pásek na balení a minimální vzdálenost od okraje pro přední/zadní pásku.
- Kontinuální rychlost mlýna: Jmenovitý výkon v trubkách za minutu při nejkratší délce řezu pro zajištění kompatibility doby cyklu linky.
- Požadavky na integraci downstreamu: Zahrnutí ochranné fólie, automatické integrace váhy, tisku a svařování štítků s čárovými kódy nebo stohovacích stolů pro více svazků.
Normy průmyslové bezpečnosti: EN 415-10 a ISO 12100
Automatizované instalace svazkování ocelových trubek představují vážná mechanická, hydraulická a skřípnutá nebezpečí. Systém je navržen tak, aby splňoval následující bezpečnostní požadavky:
- Shoda s normou EN 415-10: Upravuje bezpečnost páskovacích strojů a souvisejících manipulačních systémů. Zahrnuje bezpečnostní blokování na páskách pro odvíjení pásky, dvoukanálové nouzové hydraulické vypouštěcí ventily a pneumatické blokování s nulovou spotřebou energie.
- Hodnocení rizik dle ISO 12100: Zmírňuje rizika mechanického rozdrcení, která představují pojízdné elektromagnetické stohovací vozíky, upínací čelisti a indexovací vozíky. Linka je ohraničena obvodovým propojeným bezpečnostním pletivovým plotem (výška 2 000 mm) s bezpečnostními světelnými závěsy na výstupních stanicích.
- Odpojení operátora: Běžné provozní úkony se řeší prostřednictvím centrálního řídicího panelu. Všechny přístupové brány pro údržbu jsou vybaveny zámky s uzamčeným klíčem dle normy ISO 13849-1 (kategorie 4, PL e) s integrovanými izolačními body pro uzamčení a označení (LOTO).
Často kladené otázky k inženýrství
Otázka: Jak systém detekuje, zda je vstupní profil umístěn horizontálně nebo vertikálně? Odpověď: Vícebodové laserové triangulační senzorové pole umístěné nad ložem pro zarovnávání válečků nepřetržitě měří výšku profilu a šířku horní plochy. Když senzor zaregistruje úzký okraj profilu (V > Š), PLC spustí sadu rotujících sklopných ramen, která otočí profil o 90° plochou stranou dolů, než trubka vstoupí do vyrovnávací paměti pro porovnávání vrstev.
Otázka: Může tato balicí linka zpracovat standardní svazky kulatých trubek? Odpověď: Ano. Vodicí lišty pro tvarování stran kolébky obsahují modulární šroubované úhlové hnízdní patky s úhlem 60°, které podporují šestiúhelníková balicí pole pro kulaté trubky o průměru od Ø 114.3 mm do Ø 323.9 mm. Receptury se automaticky přepínají pomocí výběru profilu HMI.
Otázka: Proč se předepisuje dvojité krimpování namísto beztěsnicích třecích nebo mikrosvařovaných spojů? Odpověď: Dvojité krimpovací těsnění poskytují robustní odolnost proti dynamickému rázovému zatížení a vlivům prostředí, ke kterým dochází během těžké intermodální přepravy. V aplikacích těžkého strukturálního svazkování (až do 13 000 kg) zajišťují vrubová těsnění integritu spoje až do 85 % pevnosti v tahu základní pásky bez rizika křehnutí v tepelně ovlivněné zóně, ke kterému může docházet u svařovaných pásek.
Otázka: Jaká strojní norma upravuje certifikaci linek pro zámořskou přepravu? Odpověď: Systém je navržen a certifikován podle normy EN 415-10 (bezpečnost balicích a páskovacích zařízení) s celosystémovým hodnocením mechanických rizik splňujícím normu ISO 12100 a elektrickými architekturami postavenými podle normy IEC 60204-1.
Výzva k nabídce projektu a technické konzultace
Integrace automatizované buňky pro svazování a páskování do vaší linky na výrobu konstrukcí:
- Odeslat data mlýna: Odesílat rozměrové matice, délkové varianty, receptury cílových svazků a časy frézovacích cyklů do info@fhopepack.com.
- Kontrola aplikace: Inženýrská společnost FHOPE provede dynamickou simulaci doby cyklu a vypočítá rozměry zařízení.
- Návrh na klíč: Technický návrh, 2D/3D výkres půdorysu zařízení a podrobná cenová nabídka budou doručeny do 24 až 48 hodin.
Související řešení pro balení tub
- Automatická balicí linka pro svazky ocelových trubek
- Automatický páskovací stroj na ocelové trubky
- Horizontální orbitální balicí systém pro svázané profily
- Aplikační portál pro vysoce odolné ocelové pásky o průměru 32 mm
Technické normy a reference
- A 415-10: Bezpečnost balicích strojů – Část 10: Obecné požadavky
- ISO 12100: 2010: Bezpečnost strojních zařízení – základní pojmy a obecné zásady pro konstrukci
- ASTM A500 / EN 10219: Za studena tvarované svařované duté konstrukční profily
- Manuál pro návrh FHOPE: Automatické systémy pro svazování trubek a hydraulické páskování (verze 2026)
Poslední technická kontrola: 19. 10. 2026