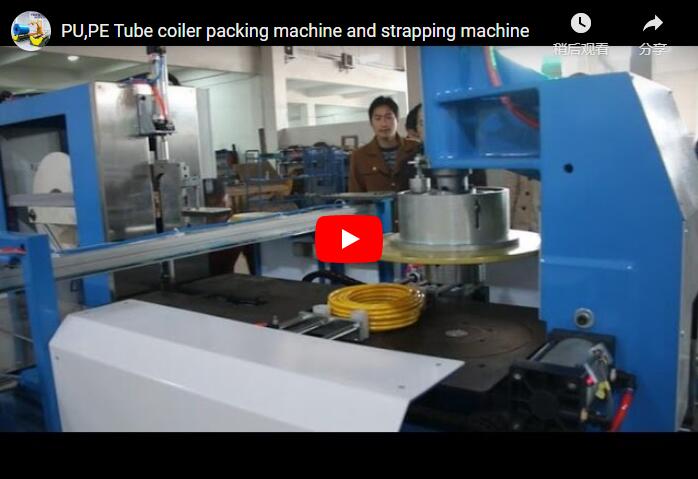
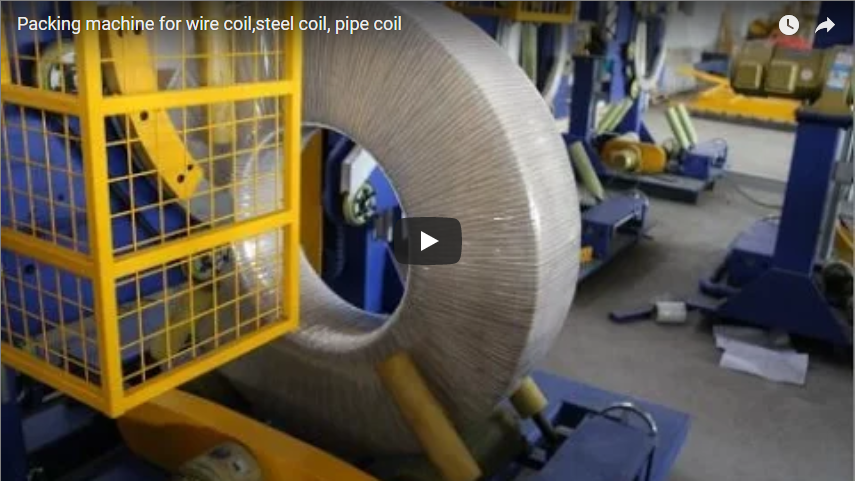
Souhrn: Automatizované systémy pro balení ocelových svitků chrání ocelové svitky o hmotnosti od 30 kg do 25 000 kg a využívají servopoháněné balení (nastavitelný překrytí 10–90 %), vysokorychlostní páskování (≤38 sekund na cyklus) a monitorování s využitím internetu věcí. Tyto integrované linky eliminují manuální variabilitu napětí, snižují počet reklamací poškození při přepravě a obvykle snižují přímou práci o 75 % až 80 % v závislosti na základních pracovních postupech. Standardní konfigurace vyžadují půdorys 15 m × 6 m, výkon 60 kVA a stlačený vzduch 4–6 barů.
🛠️ Problém 1: Jak zabránit poškození ocelových svitků během přepravy a skladování?
Automatizované systémy balení cívek eliminují poškození při vývozu tím, že vynucují rovnoměrné překrytí fólie mezi 10 % a 90 % pomocí ovládacích prvků rozhraní člověk-stroj, zatímco integrované váhové moduly ověřují stabilitu nákladu. Tato přesnost zabraňuje pronikání vlhkosti a strukturálním posunům, čímž přímo řeší primární příčiny koroze a mechanické deformace související s přepravou.
Ruční balení představuje nepřijatelnou variabilitu, protože únava obsluhy přímo ovlivňuje napětí pásky a pokrytí fólií. Automatizované linky tento problém řeší regulací napětí v uzavřené smyčce, která udržuje konzistentní tlak napříč strečovou fólií, obaly s VCI (inhibitor koroze par) a polyethylenové materiály. V kombinaci s automatizovanými protokoly stohování, které rovnoměrně rozkládají hmotnost a využívají ochranné podložky, systém zabraňuje nerovnoměrnému rozložení zatížení, které obvykle způsobuje zhroucení cívky nebo poškrábání povrchu během přepravy.
Řízení skladovacího prostředí zůstává stejně důležité. I při dokonalém balení vyžadují svitky kontrolované klima, aby se zmírnila oxidace způsobená vlhkostí. Plány pravidelných kontrol musí před odesláním ověřit zarovnání a strukturální integritu. Integrací senzorů s podporou internetu věcí, které monitorují podmínky prostředí a sledují počet cyklů, mohou zařízení přejít od reaktivních oprav k prediktivní údržbě a zajistit, aby každá zabalená jednotka splňovala standardy připravenosti k exportu, aniž by se musela spoléhat na manuální kontroly kvality.
Provozní odhady naznačují, že zařízení implementující tyto automatizované protokoly balení a páskování obvykle výrazně snižují počet škod souvisejících s přepravou, v závislosti na základních manipulačních postupech. Systém zaznamenává každý balicí cyklus a vytváří digitální záznam sledovatelnosti, který splňuje požadavky následných logistických auditů. U operací manipulujících se svitky o hmotnosti od 30 kg do 25 000 kg zajišťuje konfigurace linky s nastavitelnými parametry napětí a balicími programy specifickými pro daný materiál konzistentní ochranu napříč různými jakostmi produktů.
🏗️ Problém 2: Můj balicí tým je pomalý – Jak můžeme zdvojnásobit produkci, aniž bychom najali více lidí?
Přechod na automatizované balení cívek obvykle snižuje požadavky na přímou pracovní sílu o 75 % až 80 % v závislosti na základních manuálních pracovních postupech a zároveň dosahuje propustnosti až 150 cívek za hodinu. Vysokorychlostní páskovací jednotky ve spojení s programovatelnými stohovacími sekvencemi eliminují manuální úzká hrdla, což umožňuje jedinému operátorovi řídit nepřetržitý výrobní tok bez kompromisů v oblasti bezpečnosti nebo přesnosti.
Ruční balicí procesy jsou ze své podstaty omezeny lidskou reakční dobou a fyzickými omezeními. Automatizované orientační zařízení otáčí cívky bez závislosti na jeřábu, zatímco třením svařované páskovací hlavy dokončí každý cyklus za ≤35 až 38 sekund. Tato mechanická konzistence nahrazuje variabilní ruční tempo, což umožňuje zařízením rychle zpracovávat dávky smíšených velikostí. Pokročilé řídicí architektury, jako je PLC (programovatelný logický kontrolér) řady Siemens S7-1500F s ProfiNet (průmyslový ethernetový komunikační protokol), synchronizují pohyby balení, páskování a stohování v reálném čase.
Optimalizace práce přesahuje pouhé snížení počtu zaměstnanců. Nasazením balicích vozíků se servopohonem (přesný systém řízení motoru) a automatizovaných stohovacích programů kalibrovaných na vnější průměr a rozložení hmotnosti cívky minimalizují zařízení prostoje při změně směru výroby. Funkce pro vyvolání receptur uložené v řídicím systému umožňují operátorům přepínat mezi specifikacemi produktů během několika minut, nikoli hodin. Tato flexibilita zajišťuje, že se balicí linky přizpůsobí kolísavým výrobním harmonogramům, aniž by bylo nutné najímat další personál nebo rozsáhlé přeškolování.
Doba finanční návratnosti automatizované balicí infrastruktury se obvykle pohybuje mezi 18 a 24 měsíci v závislosti na základních nákladech na pracovní sílu a historické četnosti škodních událostí. Modulární konstrukce systému umožňuje postupné modernizace, což znamená, že zařízení mohou rozšiřovat kapacitu nebo integrovat další balicí stanice bez nutnosti výměny celé linky. Ve spojení s otevřenými komunikačními standardy, které přímo propojují platformy ERP (Enterprise Resource Planning) a MES (Manufacturing Execution System) továrny, se balicí linka stává spíše aktivem generujícím data než samostatným nákladovým střediskem.
🔗 Související : Prozkoumejte další řešení
📈 Problém 3: Zvládne jedna linka celou řadu velikostí cívek – od 200 kg do 25 tun?
Standardní automatizované balicí linky zvládají vnější průměry od 500 do 2 100 mm, vnitřní průměry od 300 do 610 mm a šířky až 1 900 mm s konfigurovatelnou nosností až 25 000 kg. Modulární prodloužení dopravníku a automatické centrovací vodítka zajišťují, že úzké štěrbiny a těžké za tepla válcované svazky dostávají stejnou kalibraci napětí a přesnost stohování.
Hlavní konstrukční výzvou je zvládnutí extrémních rozměrových odchylek bez ohrožení integrity materiálu. Tenké řezané svitky vyžadují snížené napětí fólie a upravené úhly opásání, aby se zabránilo drcení hran, zatímco těžké svitky z válcované za tepla vyžadují zesílené otočné stoly a vyšší páskovací sílu. Pokročilé systémy to řeší pomocí kalibračních tabulek napětí uložených v PLC, které automaticky upravují parametry servopohonů na základě rozměrů vstupních svitek. Tato adaptivní logika eliminuje ruční rekalibraci a zabraňuje mechanickému namáhání choulostivých okrajů materiálu.
Optimalizace podlahové plochy zůstává kritickým hlediskem pro zařízení s více produkty. Jedna integrovaná linka s otočným stohovacím stolem obvykle vyžaduje půdorys přibližně 15 metrů krát 6 metrů, čímž nahrazuje několik specializovaných balicích stanic. Vlastní stohovací programy vypočítávají optimální rozložení hmotnosti a zarovnání vnějšího průměru svitků, maximalizují vertikální hustotu skladování a zároveň zachovávají strukturální stabilitu. Pokud zařízení zpracovávají jak standardní válcovací svitky, tak i produkty s úzkými štěrbinami, umožňují vyměnitelné centrovací přípravky rychlou rekonfiguraci bez přerušení výrobního toku.
Týmy pro nákup by měly před specifikací zařízení zmapovat distribuci velikostí cívek. Pokud 80 % produkce spadá do standardních rámců, poskytuje jediná linka s automatickým stohováním a nastavitelnými parametry balení optimální návratnost investic. Pro operace vyžadující nepřetržité zpracování extrémních rozměrů nebo smíšených tlouštěk materiálu zajišťuje specifikace modulární linky s monitorováním výkonu s využitím internetu věcí dlouhodobou adaptabilitu. Pravidelné intervaly údržby by se měly zaměřit na kontrolu servo pásů, seřízení řezačky fólie a sledování opotřebení páskovací hlavy, aby se udržela maximální provozní efektivita.
🛡️ Kontrolní seznam pro rozhodnutí o nákupu
Před finalizací specifikací zařízení ověřte tyto provozní parametry oproti základním požadavkům vašeho zařízení:
-
[ ] Hmotnost a rozměry cívky – Ověřte minimální a maximální vnější průměr, vnitřní průměr, šířku a hmotnost pro ověření nosnosti dopravníku a kapacity točny.
-
[ ] Cílové kapacity – Standardní linky dosahují 20 až 50 svitků za hodinu; vysokorychlostní konfigurace (až 150 svitků/hodinu) požadujte pouze pro nepřetržitý výkon válcování za tepla.
-
[ ] Fólie a páskovací materiály – Ověřte kompatibilitu vozíku servopohonu se strečovou fólií, obaly VCI nebo polyethylenem a potvrďte limity napětí při svařování třením pro ocelové nebo polyesterové pásky.
-
[ ] Řídicí architektura – Vyžaduje integraci PLC řady Siemens S7-1500F s komunikací ProfiNet pro logické řízení v reálném čase a interoperabilitu MES/ERP.
-
[ ] Podlahová plocha a inženýrské sítě – Pro pneumatické páskovací aktuátory je nutné přidělit minimální rozměry 15 m × 6 m, napájecí zdroj 60 kVA a stlačený vzduch 4–6 barů.
-
[ ] Protokoly skladování a kontroly – Zavádějte automatizované programy stohování, které rovnoměrně rozkládají hmotnost, udržují skladovací podmínky s řízenou teplotou a plánují rutinní kontroly zarovnání.
-
[ ] Požadavky na budoucnost – Specifikujte modulární konstrukční možnosti, senzorová pole s podporou IoT pro prediktivní údržbu a otevřené komunikační standardy pro integraci dat v celém závodě.
🔗 Viz také : Související vybavení
🛡️ Poznámka k shodě : Toto zařízení je navrženo tak, aby splňovalo požadavky ISO a CE. Před zakoupením si ověřte konkrétní certifikace u výrobce.
⚙️ Často kladené otázky
Otázka: Jaká je typická doba návratnosti investice do automatické balicí linky svitků? Odpověď: Provozní odhady ukazují, že zařízení, která dosáhnou 75% až 80% úspory práce a výrazně sníží četnost pojistných událostí, obvykle dosáhnou návratnosti investice během 18 až 24 měsíců v závislosti na základních nákladech na práci a historické míře pojistných událostí. Ověřte prognózy pomocí skutečných metrik propustnosti a regionálních cen energií.
Otázka: Může linka zpracovávat svitky válcované za tepla i za studena? Odpověď: Ano, za předpokladu, že rozměry spadají do specifikovaného rozsahu vnějšího průměru, vnitřního průměru a šířky. PLC ukládá několik receptur pro balení a páskování, což umožňuje obsluze přepínat mezi profily materiálu během několika minut bez nutnosti ruční kalibrace.
Otázka: Potřebuji samostatnou linku pro úzké štěrbiny? Odpověď: Ne nutně. Pokročilé balicí systémy využívají automatické centrovací vodítka a kalibrační stoly pro napětí, které upravují úhly opásání a tlak fólie, aby se zabránilo poškození hran u úzkých šířek (30–350 mm). Vyměnitelné centrovací přípravky umožňují rychlou rekonfiguraci pro operace se smíšenými produkty.
Otázka: Jaká údržba je nutná pro udržení špičkového výkonu? Odpověď: Týdenní kontroly by měly zahrnovat napnutí řemene servopohonu, seřízení řezačky fólie a opotřebení páskovací hlavy. PLC zaznamenává počet cyklů a provozní parametry, aby bylo možné plánovat prediktivní údržbu. Většina výrobců poskytuje vzdálenou diagnostiku a standardizované sady náhradních dílů.
Otázka: Je systém v souladu s mezinárodními přepravními normami? Odpověď: Automatická regulace napětí a nastavitelný překryv fólie (10 %–90 %) zajišťují konzistentní balení, které splňuje běžné požadavky na vývoz. Zařízení by si měla se svými týmy pro dodržování předpisů ověřit specifické regulační normy (např. směrnice IMO pro kontejnery nebo protokoly pro zajištění železniční dopravy), protože univerzální certifikace není instalována ve výrobě.
🛠️ Technický glosář
-
PLC (programovatelný logický kontrolér): Průmyslový počítač používaný pro automatizaci v reálném čase, ukládání vlastních receptur pro balení a páskování a zároveň synchronizaci mechanických pohybů napříč linkou.
-
Servopohon: Přesný systém řízení motoru, který s vysokou přesností upravuje napětí obalu a rychlost vozíku fólie, čímž eliminuje nutnost ruční kalibrace a zajišťuje konzistentní manipulaci s materiálem.
-
ProfiNet: Průmyslový ethernetový komunikační protokol, který umožňuje bezproblémovou výměnu dat s nízkou latencí mezi balicím zařízením, továrními ERP systémy a platformami MES.
-
VCI (inhibitor koroze par): Specializovaný obalový materiál, který uvolňuje ochranné páry, aby se zabránilo rezivění a korozi během přepravy a dlouhodobého skladování.
-
Senzory s podporou IoT: Vestavěná monitorovací zařízení, která shromažďují provozní data pro prediktivní údržbu, sledování výkonu a integraci s digitálními sítěmi v celém zařízení.