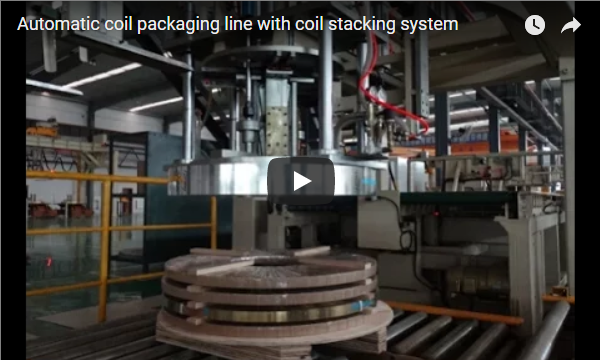
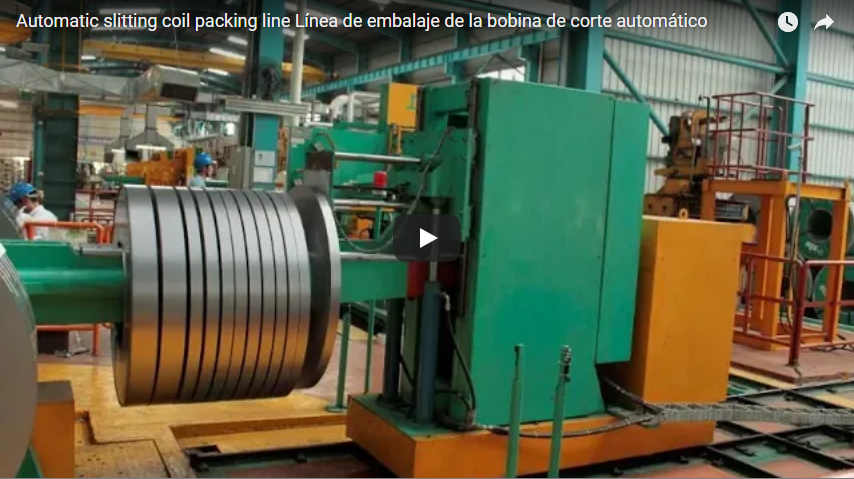
Balicí linka pro řezací svitky pro servisní centra integruje zakončování, centrování, páskování, balení skrz očka, vážení a stohování do jednoho automatizovaného toku. Tato konfigurace umožňuje řezacímu servisnímu centru zpracovávat úzké svitky přímo z řezacího turniketu bez ruční manipulace. Systém je navržen pro manipulaci se svitky do hmotnosti 4 000 kg a šířky 500 mm na úzkopásových linkách nebo s většími rozměry u těžkých konfigurací.
Přehled
Tato příručka vysvětluje, jak linka na balení řezaných svitků integruje následné zpracování pro centra řezacích služeb. Podrobně popisuje sled stanic, přizpůsobení kapacity a technické specifikace potřebné k dimenzování zařízení pro vaše specifické výrobní prostředí.
Které stanice jsou součástí linky?
Linka je konfigurována se šesti primárními stanicemi, které zpracovávají každou svitek od výstupu z řezačky až po finální stoh palet. Sekvence začíná sklápěcím zařízením, které nakloní svitky z polohy „oči ke zdi“ řezacího turniketu do polohy „oči k nebi“. Tato orientace je klíčová pro následné manipulační kroky.
Následně centrovací stanice zarovná cívku s osou dopravníku pomocí senzorů a zvedacího stolu. Správné centrování zajišťuje rovnoměrné nanášení pásky a rovné stohování cívky na paletě. Třetí stanicí je páskovací jednotka, která aplikuje PET nebo ocelové pásky skrz oko cívky ve třech, čtyřech nebo šesti bodech.
Po páskování prochází orbitální balicí stroj papírem nebo strečovou fólií okem cívky pro úplné pokrytí. Pátá stanice zahrnuje vážení a označování inline, kde systém zaznamenává čistou a hrubou hmotnost a aplikuje štítek s čárovým kódem pro sledování. Nakonec stohovací rameno nebo portálový stohovač ubírá zabalené cívky a ukládá je na dřevěné palety, přičemž mezi vrstvami se používají dřevěné oddělovače, aby se zabránilo jejich posunutí během přepravy.
Jak kapacita linky odpovídá řezacímu zařízení?
Balicí linka musí z jedné mateřské cívky odebrat všechny úzké svitky, než další mateřská svitka dorazí k řezacímu stroji. Doba cyklu je určena počtem pásků na mateřskou svitku a dobou páskování na svitek. Páskování je obvykle nejpomalejší stanicí a udává tempo celé linky.
Pro úzké pásky je linka navržena pro balení 25–40 cívek za hodinu. Při 40 cívkách za hodinu má linka na cívku 90 sekund. Pokud řezačka vyrobí 20 pásek na mateřskou cívku, celková doba balení je 20krát 90 sekund, což se rovná 30 minutám. Pokud je doba cyklu řezačky kratší, cívky se budou na turniketu řadit do fronty. V takových případech může konfigurace vyžadovat vyrovnávací paměť, druhou páskovací hlavu nebo rychlejší stohovač, aby se udržela propustnost.
Jaké jsou specifikace pro úzké a široké cívky?
Specifikace se řídí šířkou a hmotností svitku a níže uvedená tabulka uvádí obě konfigurace vedle sebe. Linky na úzké štěrbiny zvládnou svitky o šířce až 500 mm a hmotnosti 4 000 kg s vnějším průměrem (OD) až 1 500 mm, nebo na vyžádání 2 100 mm, a vnitřním průměrem (ID) 508 mm nebo 610 mm. Linka na široké svitky má šířku 450–1 900 mm a pohybuje se pomaleji, aby vyhovovala vyšší hmotnosti a větším rozměrům. Přesnost stohování na portálovém stohovači se potvrzuje pro každý projekt pro každý projekt.
| Parametr | Úzká štěrbinová cívka | Široká řada cívek |
|---|---|---|
| Balicí kapacita | 25–40 cívek za hodinu | 5–8 cívek za hodinu |
| Šířka cívky | Až do 500 mm | 450 – 1,900 mm |
| Hmotnost cívky | Do 4,000 kg | Potvrzeno pro každý projekt |
| Coil OD | Až 1 500 mm, nebo 2 100 mm na vyžádání | Potvrzeno pro každý projekt |
| ID Coil | 508 mm nebo 610 mm | Potvrzeno pro každý projekt |
| urostlý | PET nebo ocel, napětí 2 000–22 000 N | Potvrzeno pro každý projekt |
| Překrytí obalu | 10-90% | Potvrzeno pro každý projekt |
Jak se vypočítává doba páskování?
Doba páskování je hlavním omezením rychlosti linky. Každá aplikace pásky trvá 15 až 35 sekund na automatických PET nebo ocelových hlavách. Celková doba závisí na počtu pásek potřebných na cívku.
Například čtyři pásky po 15 sekundách trvají 60 sekund, což odpovídá 90sekundovému rozpočtu pro linku s kapacitou 40 cívek za hodinu. Čtyři pásky po 35 sekundách však trvají 140 sekund, což omezuje rychlost linky na přibližně 25 cívek za hodinu. Těžké cívky vyžadující šest pásek budou trvat ještě déle a budou fungovat na spodní hranici kapacitního rozsahu. Indexování otočného stolu a přesun dopravníku přidávají další čas k páskovacím cyklům, které se měří pro každé konkrétní uspořádání.
Jaké balicí materiály se používají?
Orbitální balicí stroj prochází materiálem skrz očko cívky, zatímco se cívka otáčí. Překrytí mezi vrstvami se nastavuje mezi 10 % a 90 % pomocí PLC. Volba materiálu závisí na požadavcích na přepravu a skladovacích podmínkách.
Stretch fólie se používá k ochraně před prachem a vlhkostí během skladování. Pro ocelové svitky, které vyžadují ochranu proti korozi během námořní přepravy, se volí papír VCI (Volatile Corrosion Inhibitor). Tkaná textilie poskytuje pevnější vnější vrstvu pro dodatečnou ochranu. Systém umožňuje flexibilitu ve výběru materiálu tak, aby vyhovoval různým potřebám zákazníků.
Jak funguje proces stohování?
Stohovač ubírá zabalené svitky pomocí elektromagnetu nebo vakuového systému a umisťuje je na dřevěné palety s výškou do nebe. Počet svitů na paletu a výška stohu jsou určeny vnějším průměrem, šířkou a hmotností svitku. Mezi vrstvy jsou umístěny oddělovače dřeva, které udržují vysoké stohy stabilní a zabraňují jejich posunu během přepravy.
Hotové palety jsou přepravovány pomocí válečkových dopravníků s pohonem do expediční zóny. V plně automatizovaných linkách může být hotová paleta také zabalena, zvážena a označena odděleně od etiket jednotlivých cívek, což zajišťuje úplnou sledovatelnost a ochranu.
Jaké úrovně automatizace jsou k dispozici?
Tři úrovně automatizace vyhovují různým potřebám servisních center a v tabulce níže je uveden seznam vybavení, které každá z nich přidává. Základní úroveň nahrazuje ruční manipulaci jeřábem a hákem řízenými stroji; plně automatizovaná úroveň také třídí svitky podle šířky, vnějšího průměru a logiky stohování v programu.
| Úroveň automatizace | Hlavní zařízení |
|---|---|
| Základní kompaktní řada | Navíjecí vozík, sklopný o 90°, otočný stůl pro poloautomatické páskování, ruční jeřáb nebo magnetický stohovač |
| Standardní automatizovaná linka | Turniketový zvedák a zvedání, vážení v řadě, automatické nebo poloautomatické svazování, vozíkový zvedák |
| Plně automatizovaná linka | Vozík na cívky a spouštěcí vozík, automatické páskování, balení skrz průhled, stohování na portálu, balení palet, vážení a etiketování |
Jaké jsou požadavky na ovládání a užitné vlastnosti?
Linku řídí PLC Siemens S7-1200 nebo S7-1500F s HMI. S7-1500F je bezpečnostní PLC používané pro bezpečnostní funkce na plně automatizovaných linkách. Systém pracuje na třífázovém napětí 380–480 V, 50/60 Hz. Pneumatické jednotky vyžadují přívod vzduchu 5–8 barů. Tyto přívody vzduchu je nutné naplánovat na místě před instalací.
Jak je zajištěna bezpečnost?
Bezpečnost je kritickým aspektem konstrukce. Hlavní nebezpečí představují pohyblivé cívky, stohovač a páskovací hlavy. Automatické zóny jsou oploceny a na stohovacích a páskovacích stanicích jsou instalovány světelné závěsy a bezpečnostní zámky. Tyto bezpečnostní prvky zastaví stohovač a hlavy, když do zóny vstoupí obsluha.
Pro trhy CE stanoví norma ISO 12100 metodu hodnocení rizik a norma EN 415-10 stanoví obecné požadavky na balicí stroje. Tyto normy slouží jako konstrukční reference. Certifikace dodaného stroje je potvrzena v objednávkové smlouvě; certifikát si samostatně nenárokujeme.
Jaká data jsou potřeba pro reálnou konfiguraci?
Pro přesné dimenzování balicí linky pro dělené cívky je nutné dodavateli poskytnout následující údaje. Tyto informace umožňují přesný výpočet dob cyklů a výběr zařízení.
- Šířka, vnější průměr, vnitřní průměr a rozsah hmotnosti cívky pro úzké i široké cívky.
- Počet pásů na mateřskou cívku a doba cyklu řezačky.
- Počet pásek na cívku a typ pásky (PET nebo ocelová).
- Preferovaný balicí materiál: fólie, VCI papír nebo tkaná textilie.
- Požadavky na velikost palety, výšku stohu a použití separátoru.
- Potřeby pro vážení, označování a propojení s ERP.
Po potvrzení podrobností vám zašleme návrh. Zašlete prosím tyto údaje dodavateli, abyste obdrželi návrh trati se seznamem stanic, kontrolou doby páskování a rozvržením.