- Komplexní hodnocení rizik: Pravidelně provádějte důkladná hodnocení rizik celé balicí linky a souvisejících úkolů s cílem identifikovat nebezpečí a vyhodnotit stávající kontrolní opatření.
- Technické kontroly (vyloučení/nahrazení):
- Upřednostněte automatizaci, abyste eliminovali nebezpečné ruční manipulační úkony.
- Používejte vhodné ochranné kryty strojů (pevné ochranné kryty, blokovací ochranné kryty, světelné závory, bezpečnostní rohože), abyste zabránili přístupu k nebezpečným pohyblivým částem. Zajistěte, aby ochranné kryty splňovaly příslušné normy (např. ISO 13857).
- Začleňte bezpečnostní komponenty a řídicí systémy (např. bezpečnostní PLC, nouzové zastavení) navržené podle norem, jako je ISO 13849-1.
- Navrhněte pracovní stanice ergonomicky, abyste minimalizovali namáhání.
- Pokud je to možné, nahraďte nebezpečné materiály (např. použití PET pásky místo ocelové může snížit riziko pořezání).
- Administrativní ovládací prvky:
- Vypracovat a prosazovat přísné bezpečné pracovní postupy (SWP) pro všechny úkoly, včetně provozu, údržby a řešení problémů.
- Zaveďte robustní postupy blokování/označování (LOTO) pro údržbu a servis, abyste zabránili neočekávanému spuštění stroje. Zajistěte řádné proškolení oprávněných pracovníků.
- Zajistěte komplexní, pro daný úkol specifické bezpečnostní školení pro všechny zaměstnance, včetně rozpoznávání nebezpečí, správného používání vybavení, nouzových postupů a LOTO. Provádějte pravidelná opakovací školení.
- Jasné značení s upozorněním na nebezpečí, požadované OOPP a bezpečnostní postupy.
- Dodržování zásad správné úklidové praxe (5S) pro prevenci uklouznutí, zakopnutí a pádů.
- Osobní ochranné prostředky (OOP): Nařídit a poskytnout vhodné osobní ochranné prostředky na základě posouzení rizik, které obvykle zahrnuje:
- Přilby
- Ochranné brýle nebo obličejové štíty
- Rukavice odolné proti proříznutí
- Bezpečnostní boty s ocelovými špičkami
- Oděv s vysokou viditelností (pokud pracujete v blízkosti mobilních zařízení)
- Pravidelné prohlídky a údržba: Zajistěte, aby bezpečnostní zařízení (nouzové zastavení, blokování, ochranné kryty) byla pravidelně kontrolována, testována a udržována v řádném provozním stavu jako součást programu preventivní údržby.
6.3. Dodržování norem a předpisů
Dodržování právních a oborových norem je zásadní. Mezi klíčové regulační orgány a normy patří:
- Úřad pro bezpečnost a ochranu zdraví při práci (OSHA) (USA): Stanovuje a vymáhá bezpečnostní normy na pracovišti, včetně specifických předpisů pro ochranu strojů (29 CFR 1910.212), kontrolu nebezpečné energie (LOTO - 29 CFR 1910.147), manipulaci s materiálem a osobní ochranné prostředky.
- Evropská směrnice o strojních zařízeních (EU): Nařizuje základní požadavky na ochranu zdraví a bezpečnost (EHSR) pro strojní zařízení uváděná na trh EU. Soulad s nimi často zahrnuje dodržování harmonizovaných norem (např. EN ISO 12100 pro posuzování rizik, EN ISO 13849 pro bezpečnostní řídicí systémy). Vyžaduje označení CE.
- Mezinárodní organizace pro normalizaci (ISO): Vyvíjí celosvětově uznávané normy týkající se bezpečnosti strojů, včetně:
- ISO 12100: Bezpečnost strojních zařízení – Obecné zásady pro konstrukci – Hodnocení rizik a snižování rizik.
- ISO 13849: Bezpečnost strojních zařízení – Bezpečnostní části řídicích systémů.
- ISO 13857: Bezpečnost strojních zařízení – Bezpečné vzdálenosti zabraňující dosažení nebezpečných zón horními a dolními končetinami.
- Národní a místní předpisy: V některých zemích nebo regionech mohou platit další bezpečnostní předpisy, které je nutné dodržovat.
6.4. Podpora kultury bezpečnosti
Kromě pravidel a postupů je zásadní vytvořit silnou bezpečnostní kulturu, kde je bezpečnost prioritou pro všechny, od managementu až po pracovníky v první linii.
- Závazek vedení: Vedení musí viditelně prokázat závazek k bezpečnosti prostřednictvím alokace zdrojů, vymáhání politik a aktivní účasti.
- Zapojení zaměstnanců: Povzbuzujte pracovníky, aby hlásili nebezpečí, navrhovali zlepšení bezpečnosti a účastnili se bezpečnostních výborů nebo auditů.
- Hlášení a vyšetřování incidentů: Zaveďte netrestavý systém pro hlášení všech incidentů a téměř nehod. Provádějte důkladná vyšetřování s cílem identifikovat hlavní příčiny a zavádějte nápravná opatření, aby se zabránilo jejich opakování.
- Neustálé zlepšování: Zacházejte s bezpečností jako s průběžným procesem. Pravidelně kontrolujte výkonnost v oblasti bezpečnosti, aktualizujte hodnocení rizik a upravujte postupy na základě nových informací nebo změn v provozu.
6.5. závěr
Bezpečnost a dodržování předpisů jsou nedílnou součástí úspěšného provozu balení ocelových svitků. Proaktivní identifikací rizik, implementací robustních technických a administrativních kontrol, zajištěním dodržování předpisů, poskytováním důkladného školení a pěstováním silné bezpečnostní kultury mohou výrobci chránit své pracovníky, předcházet nákladným narušením a provozovat činnost odpovědně a udržitelně. Finanční důsledky a aspekty návratnosti investic do těchto systémů budou projednány dále.

7. Analýza nákladové efektivity a návratnosti investic do balicích linek ocelových svitků
Zavedení nebo modernizace balicí linky ocelových svitků představuje významný finanční závazek. Proto je pro odůvodnění výdajů a zajištění pozitivního přínosu systému k finančnímu zdraví společnosti nezbytná důkladná analýza nákladové efektivity a jasné pochopení potenciální návratnosti investic (ROI). Tato část zkoumá různé složky nákladů, strategie pro zvýšení nákladové efektivity a metody pro hodnocení návratnosti investic do balení ocelových svitků.
7.1. Klíčové složky nákladů
Komplexní analýza nákladů musí zohlednit jak počáteční investici, tak i průběžné provozní náklady.
- Kapitálové výdaje (CapEx):
- Nákup vybavení: Primární náklady zahrnují balicí stroje, páskovací systémy, dopravníky, otočné stoly, naklápěcí zařízení, bezpečnostní zábrany, řídicí systémy (PLC, HMI) a potenciálně robotiku nebo AGV. Automatizované linky mají výrazně vyšší kapitálové výdaje než manuální nastavení.
- Instalace a uvedení do provozu: Náklady spojené s přípravou místa, mechanickou a elektrickou instalací, integrací systému, programováním a spouštěcími testy.
- Výcvik: Náklady na počáteční zaškolení obsluhy a údržbářského personálu na novém zařízení.
- Provozní výdaje (OpEx):
- Práce: Mzdy, benefity a režijní náklady pro operátory, údržbářský personál a supervizory. Automatizace výrazně snižuje přímé náklady na práci operátorů ve srovnání s manuálními linkami.
- Spotřební materiál: Průběžné náklady na strečovou fólii, VCI materiály, pásky (ocelové nebo PET), těsnění/klipy, etikety, inkoust, chrániče hran atd.
- Energie: Spotřeba elektřiny motorů, ohřívačů (pro utěsnění), ovládacích prvků, osvětlení atd.
- Údržba a náhradní díly: Náklady na běžnou preventivní údržbu, opravy, náhradní díly a případné servisní smlouvy.
- Náklady na prostoje: Ztráta příjmů z výroby a souvisejících nákladů v případě neočekávaného výpadku linky.
- Nepřímé náklady:
- Podlaha: Náklady ušlé příležitosti nebo náklady na pronájem výrobních prostor, které linka zabírá.
- Nakládání s odpady: Náklady spojené s likvidací obalového odpadu nebo šrotu.
- Pojištění: Pojistné potenciálně ovlivněné bezpečnostními záznamy a hodnotou zařízení.
- Náklady na kvalitu: Náklady spojené s poškozením výrobků v důsledku nedostatečného balení (opravy, šrot, reklamace zákazníků).
7.2. Strategie pro zlepšení nákladové efektivity
Optimalizace nákladů zahrnuje řešení více faktorů v průběhu celého životního cyklu systému.
- Automatizace správného dimenzování: Zvolte úroveň automatizace odpovídající objemu a složitosti výroby. Nadměrná automatizace linky s nízkým objemem nemusí zajistit dobrou návratnost investic, zatímco nedostatečná automatizace linky s vysokým objemem vede k vysokým nákladům na pracovní sílu a úzkým hrdlům.
- Optimalizace využití materiálu:
- Využívejte automatizované systémy s přesným řízením předběžného napínání a napětí fólie pro minimalizaci spotřeby fólie na cívku.
- Vyberte cenově nejvýhodnější páskovací materiál (např. PET vs. ocel), který splňuje výkonnostní požadavky.
- Pravidelně vyhodnocujte a testujte nové, potenciálně efektivnější nebo nákladově efektivnější obalové materiály.
- Minimalizujte odpad během nakládání a výměny materiálu.
- Maximalizace energetické účinnosti:
- Při nákupu zařízení specifikujte energeticky úsporné komponenty (motory, pohony).
- Během nečinnosti implementujte režimy úspory energie.
- Zajistěte řádnou údržbu (např. čištění motorů, mazání součástí), abyste zabránili zvýšené spotřebě energie.
- Zavádění efektivních strategií údržby:
- Robustní program preventivní údržby (PM) je klíčový pro minimalizaci nákladných neplánovaných prostojů a prodloužení životnosti zařízení.
- Zvažte technologie prediktivní údržby (PdM) (analýza vibrací, termovize, analýza oleje) pro předvídání poruch a efektivní plánování oprav.
- Udržujte dostatečný inventář důležitých náhradních dílů pro urychlení oprav.
- Snížení prostojů: Pečlivě sledujte příčiny prostojů a implementujte nápravná opatření. Optimalizujte postupy výměny (SMED). Zajistěte spolehlivé dodávky cívek a materiálů na linku.
- Zlepšení efektivity práce: Zajistěte efektivní školení, jasné standardní operační postupy (SOP) a ergonomické nástroje/pracovní stanice. Využijte automatizaci k přerozdělení práce na úkoly s vyšší hodnotou.
7.3. Hodnocení návratnosti investic (ROI)
Analýza návratnosti investic (ROI) pomáhá určit finanční životaschopnost investice do nové nebo modernizované balicí linky. Porovnává čisté finanční přínosy generované investicí s jejími celkovými náklady.
a. Výpočetní metody
- Jednoduchá návratnost investic:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(Zisk obvykle zahrnuje roční úspory práce, materiálu, snížení poškození a potenciálně i zvýšení příjmů z vyšší propustnosti). - Doba návratnosti:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Ukazuje, jak rychle se vrátí počáteční investice. - Čistá současná hodnota (NPV): Zohledňuje časovou hodnotu peněz diskontováním budoucích peněžních toků zpět na jejich současnou hodnotu. Kladná čistá současná hodnota (NPV) obecně naznačuje výhodnou investici.
- Vnitřní míra návratnosti (IRR): Diskontní sazba, při které se čistá současná hodnota investice rovná nule. Pokud vnitřní míra návratnosti (IRR) překročí požadovanou míru návratnosti společnosti, je projekt obvykle považován za přijatelný.
b. Klíčové faktory ovlivňující návratnost investic
- Úspora mzdových nákladů: Hlavní faktor pro návratnost investic do automatizace.
- Zvýšení propustnosti: Vyšší výrobní kapacita může vést ke zvýšení tržeb.
- Snížení nákladů na materiál: Úspory díky optimalizovanému využití filmu/pásky.
- Vylepšená kvalita / Snížené poškození: Nižší náklady spojené s reklamacemi poškození výrobků, jejich přepracováním nebo zmetkovostí.
- Zvýšená bezpečnost: Snížené náklady spojené s nehodami (dlužní dohled, pojistné, případné pokuty).
- Životnost a spolehlivost zařízení: Déle trvající a spolehlivé zařízení přináší návratnost investic po delší dobu.
c. Nehmotné výhody
I když je obtížnější kvantifikovat, zvažte nehmotné výhody, jako je zlepšená morálka pracovníků (díky lepší bezpečnosti a ergonomii), lepší image společnosti (moderní a efektivní provoz) a větší provozní flexibilita.
7.4. závěr
Dosažení optimální nákladové efektivity a vysoké návratnosti investic z balicí linky ocelových svitků vyžaduje holistický přístup. Zahrnuje pečlivé počáteční plánování a výběr zařízení, pečlivé provozní řízení zaměřené na minimalizaci odpadu a prostojů, efektivní údržbu a průběžné sledování výkonnosti oproti finančním cílům. Důkladnou analýzou nákladů, implementací strategií efektivity a důsledným vyhodnocováním návratnosti investic pomocí vhodných finančních metrik mohou výrobci zajistit, aby jejich balicí operace byly nejen funkční, ale také finančně zdravé a významně přispívaly k celkovému obchodnímu úspěchu. Závěrečná část se zaměří na budoucí trendy, které formují tento kritický průmyslový proces.
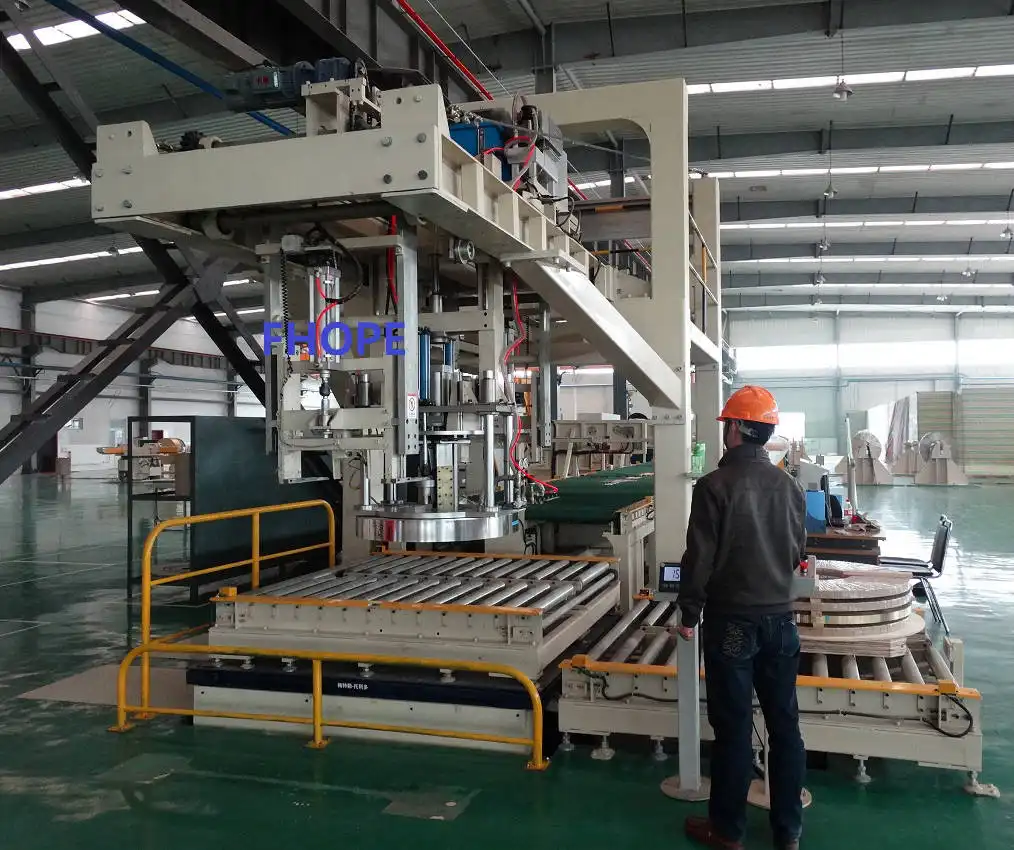
8. Budoucnost balení ocelových svitků: Trendy a vznikající technologie
Průmysl balení ocelových svitků se nachází v inflexním bodě, poháněný sbíhajícími se silami technologických inovací, rostoucími požadavky na efektivitu a udržitelnost a transformačním potenciálem dat. Do budoucna se očekává, že několik klíčových trendů a nově vznikajících technologií nově definuje způsob balení, manipulace a sledování ocelových svitků. Tato závěrečná část zkoumá budoucí situaci a zdůrazňuje inovace, které budou formovat novou generaci systémů balení ocelových svitků.
8.1. Hyperautomatizace a inteligentní systémy
Automatizace se stane ještě sofistikovanější, integrovanější a inteligentnější.
- Optimalizace s umělou inteligencí: Kromě prediktivní údržby bude umělá inteligence stále více optimalizovat parametry balení (vzory ovíjení, umístění/napnutí pásky) v reálném čase na základě specifických charakteristik cívky (rozměry, třída, citlivost povrchu detekovaná senzory) a požadavků místa určení, čímž zajistí optimální ochranu s minimální spotřebou materiálu.
- Autonomní operace: Očekávejte plně autonomnější linky vyžadující minimální lidský dohled. To zahrnuje samonastavovací stroje, automatizované postupy pro odstraňování problémů a integraci s AGV/AMR pro komplexní tok materiálu od výroby až po skladování/expedici bez manuálního zásahu.
- Vylepšené robotické a kamerové systémy: Roboti se stanou obratnějšími a přizpůsobivějšími a budou schopni zvládat širší škálu úkolů. Systémy vidění řízené umělou inteligencí nabídnou sofistikovanější inspekční možnosti, budou identifikovat jemné vady a zajistí téměř dokonalou kvalitu balení.
8.2. Datově orientované ekosystémy (IIoT a digitální dvojčata)
Data budou životní krví budoucích balicích operací, což umožní všudypřítomná konektivita.
- Všudypřítomná integrace IIoT: Téměř každá součást balicí linky bude vybavena a propojena senzory, které budou generovat obrovské množství dat o výkonu, stavu a toku materiálu.
- Pokročilá analytika a cloudové platformy: Cloudové platformy budou agregovat a analyzovat data z více linek nebo dokonce více závodů, což poskytne hlubší vhled do úzkých míst ve výkonu, umožní benchmarking a usnadní optimalizační strategie na úrovni podniku.
- Digitální dvojčata: Vytvoření virtuálních replik (digitálních dvojčat) fyzické balicí linky umožní výrobcům simulovat změny, testovat nové konfigurace, optimalizovat parametry a školit operátory v bezrizikovém virtuálním prostředí před implementací změn na skutečné lince.
- Blockchain pro sledovatelnost dodavatelského řetězce: U vysoce hodnotných cívek nebo regulovaných odvětví by technologie blockchain mohla poskytnout neměnný záznam o cestě cívky, včetně podrobností o balení a dat ze senzorů (např. teploty, otřesů), což by zvýšilo bezpečnost a transparentnost.
8.3. Udržitelnost jako hlavní hnací síla
Odpovědnost za životní prostředí bude stále více ovlivňovat výběr technologií a materiálů.
- Materiály pro oběhové hospodářství: Zvýšený důraz na používání obalových materiálů (fólie, pásky) s vysokým obsahem recyklovaného materiálu a navrhování obalů pro snadnou demontáž a recyklaci v místě určení. Může se objevit vývoj uzavřených systémů pro obalové materiály.
- Biologicky rozložitelné a biomateriály: Neustálé inovace v oblasti biologicky odbouratelných VCI a balicích materiálů, které nabízejí srovnatelný výkon s tradičními plasty, ale s výrazně nižším dopadem na životní prostředí.
- Technologie pro snižování obsahu materiálu: Pokračující vývoj ultratenkých, vysoce pevných fólií a optimalizovaných technik balení/páskování s využitím umělé inteligence s cílem minimalizovat absolutní množství materiálu použitého na jeden obal.
- Získávání energie a ultraúčinné stroje: Integrace systémů pro rekuperaci energie a návrhů, které drasticky snižují energetickou stopu balicích operací, v některých případech potenciálně směřují k energeticky neutrálním systémům.
8.4. Modulární, flexibilní a škálovatelné systémy
Balicí linky se budou muset rychle přizpůsobit měnícím se požadavkům trhu.
- Modulární design: Zařízení navržená jako vyměnitelné moduly (např. různé typy balicích strojů, páskovacích strojů, etiketovacích jednotek), které lze snadno přidávat, odebírat nebo překonfigurovat tak, aby se přizpůsobily možnosti linky novým produktům nebo požadavkům na kapacitu.
- Zvýšená flexibilita: Systémy schopné zpracovat širší škálu velikostí, hmotností a specifikací balení cívek s minimálním ručním nastavením nebo seřizováním, usnadněné robotikou a nastavením parametrů řízeným umělou inteligencí.
- Škálovatelnost: Konstrukce, které umožňují postupné zvyšování kapacity přidáním paralelních modulů nebo modernizací stávajících bez nutnosti kompletní výměny linky.
8.5. Vylepšená spolupráce člověka a stroje
S rostoucí automatizací se lidská role bude vyvíjet směrem k dohledu, optimalizaci a zpracování výjimek.
- Pokročilá HMI rozhraní a rozšířená realita (AR): Intuitivnější rozhraní, potenciálně zahrnující rozšířené překryvy, které poskytují operátorům pokyny v reálném čase, diagnostické informace nebo pokyny k údržbě přímo v jejich pohledu na zařízení.
- Integrace kobotů: Širší využívání kobotů pro úkoly vyžadující kombinaci automatizace a lidské obratnosti či úsudku, což vede k bezpečnějším a ergonomičtějším hybridním pracovním stanicím.
8.6. Závěr: Přijetí transformace
Budoucnost balení ocelových svitků slibuje systémy, které budou výrazně inteligentnější, efektivnější, přizpůsobivější, udržitelnější a datově orientované než dnešní protějšky. Technologie jako umělá inteligence, IIoT, pokročilá robotika a inovativní materiály nejsou jen postupným zlepšováním, ale také katalyzátory zásadní transformace. Výrobci, kteří tyto změny proaktivně přijmou, strategicky investují do nových technologií a podporují kulturu neustálé adaptace, budou mít nejlepší pozici k prosperitě. Využitím těchto pokroků mohou optimalizovat provoz, snižovat dopad na životní prostředí, zlepšovat ochranu výrobků a splňovat stále složitější požadavky globálního trhu s ocelí, čímž si zajistí konkurenční výhodu v nadcházejících letech.

Získejte své nejlepší řešení!
- Čas cyklu: Celková doba potřebná k zabalení jedné ocelové cívky, od naložení na linku až po vyložení hotového balíku. Zkrácení doby cyklu přímo zvyšuje potenciální propustnost.
- Propustnost: Počet úspěšně zabalených cívek za jednotku času (např. cívky za hodinu, cívky za směnu). Toto je primární měřítko produktivity linky.
- Celková účinnost zařízení (OEE): Komplexní metrika pro automatizované linky, vypočítaná jako Dostupnost x Výkon x Kvalita. OEE poskytuje ucelený pohled na efektivitu, berouc v úvahu prostoje, ztráty rychlosti a míru vad.
- Analýza prostojů: Sledování četnosti, trvání a příčin zastavení linky (např. selhání zařízení, změny materiálu, nedostatek cívek, přestávky obsluhy). Minimalizace neplánovaných prostojů je zásadní.
- Spotřeba materiálu: Měření množství balicí fólie, pásky, etiket a dalšího spotřebního materiálu použitého na svitek nebo na tunu oceli. Optimalizace tohoto postupu snižuje náklady a plýtvání.
- Efektivita práce: U manuálních nebo poloautomatických linek jsou sledovací cívky baleny za hodinu práce.
4.2. Nejlepší postupy platné pro manuální i automatizované linky
Určité principy zvyšují efektivitu bez ohledu na úroveň automatizace:
- Standardizujte pracovní postupy (SOP): Vypracujte jasné a zdokumentované postupy pro všechny úkoly balení, včetně nastavení, provozu, manipulace s materiálem, kontrol kvality a změn. Konzistence snižuje chybovost a zvyšuje rychlost.
- Efektivní tréninkové programy: Zajistěte, aby veškerý personál (obsluha, údržbáři) byl důkladně proškolen v obsluze zařízení, standardních operačních postupech (SOP), bezpečnostních protokolech a základním řešení problémů. Vzájemné školení může zvýšit flexibilitu.
- Optimalizace rozvržení řádků a pracovního postupu: Navrhněte fyzické uspořádání tak, aby se minimalizovala vzdálenost přepravy cívek, eliminovaly se úzká hrdla a zajistil se plynulý tok mezi stanicemi. Zajistěte dostatečný prostor pro bezpečný provoz a přípravu materiálu.
- Implementujte principy 5S: Používejte metodologie řazení (Sort), uspořádání (Set in Order), vylepšování (Shine), standardizace (Standardize) a udržování (Sustain) k udržení čistého, organizovaného a efektivního pracovního prostoru. Tím se zkrátí doba vyhledávání, zvýší bezpečnost a upozorní se na potenciální problémy.
- Efektivní správa materiálu: Zajistěte včasnou dostupnost správných obalových materiálů. Implementujte strategie, jako je systém Just-in-Time (JIT) nebo systémy Kanban pro spotřební materiál, abyste zabránili zastavení linky z důvodu nedostatku materiálu. Udržujte silné vztahy s dodavateli.
4.3. Nejlepší postupy specifické pro efektivitu ručního balení
- Ergonomický design pracovní stanice: Uspořádejte pracovní stanice tak, aby se minimalizovala fyzická zátěž. Používejte výškově nastavitelné plošiny, protiúnavové rohože a umístěte nástroje a materiály tak, aby byly snadno dostupné, aby se snížilo ohýbání, natahování a únava.
- Používejte pomocné nástroje: Kdekoli je to možné, používejte nástroje, jako jsou elektrické ruční baličky, ergonomické napínače páskování a zvedací pomůcky, abyste snížili fyzickou námahu a zvýšili rychlost.
- Rotace úkolů: Střídejte pracovníky mezi různými úkoly, abyste snížili monotónnost a riziko zranění z opakovaného přetížení, což pomáhá udržovat bdělost a produktivitu.
- Jasné pokyny pro použití materiálu: Proškolte pracovníky v optimálním množství ovinutí/pásky na typ cívky, abyste minimalizovali odpad a zároveň zajistili dostatečnou ochranu.
4.4. Nejlepší postupy specifické pro efektivitu automatizovaného balení
- Optimalizace nastavení stroje: Pravidelně kontrolujte a dolaďte parametry stroje (např. rychlost otáčení obalovacího kroužku, procento předběžného natažení fólie, napětí pásky, rychlost dopravníku) pro každý typ cívky, abyste maximalizovali rychlost a minimalizovali spotřebu materiálu bez kompromisů v kvalitě.
- Zavádějte robustní preventivní údržbu (PM): Přísně dodržujte plánovaný program údržby, který zahrnuje kontroly, mazání, čištění a výměnu opotřebitelných dílů. Tím se minimalizují neočekávané poruchy, prodlužuje životnost zařízení a udržuje se optimální výkon. Pokud je k dispozici, zvažte prediktivní údržbu (PdM) s využitím senzorů.
- Minimalizace doby přestavby (SMED): Pokud pracujete s různými velikostmi/typy cívek, používejte principy výměny matrice za jednu minutu (SMED) pro zefektivnění výměn. Používejte mechanismy rychlého uvolnění, přednastavená nastavení a efektivní postupy ke zkrácení neproduktivního času. Naplánujte výrobní série tak, abyste minimalizovali četnost výměn.
- Využijte funkce automatizace: Využijte funkce, jako je automatická detekce chyb, diagnostika HMI a protokolování výkonnostních dat, k rychlé identifikaci a řešení problémů. Proškolte operátory v interpretaci zpětné vazby systému.
- Zajistěte správnou funkčnost senzoru: Pravidelně čistěte a kontrolujte zarovnání fotosenzorů a dalších senzorů, protože znečištěné nebo špatně zarovnané senzory jsou častou příčinou zastavení linky.
4.5. Kultura neustálého zlepšování
- Pravidelné hodnocení výkonu: Pravidelně pořádejte schůzky s operátory, údržbáři a managementem, abyste prověřili klíčové ukazatele výkonnosti (KPI), prodiskutovali výzvy a prodiskutovali nápady na zlepšení.
- Analýza kořenových příčin (RCA): Pokud dojde k neefektivnosti nebo selhání, proveďte důkladnou analýzu rizikových faktorů (např. pomocí diagramů rybí kosti nebo 5 důvodů proč), abyste identifikovali základní problémy, spíše než abyste se zabývali pouze symptomy.
- Povzbuzujte zpětnou vazbu zaměstnanců: Vytvořte prostředí, kde se operátoři cítí oprávněni navrhovat vylepšení, protože často mají nejlepší přehled o každodenních provozních překážkách.
- Porovnání a přijetí osvědčených postupů: Zůstaňte informováni o trendech a technologiích v oboru. Pokud je to možné, porovnávejte výkonnost s podobnými provozy.
4.6. závěr
Optimalizace efektivity balicí linky ocelových svitků je neustálým úsilím zahrnujícím pečlivé plánování, důsledné provádění osvědčených postupů, efektivní využívání technologií a závazek k neustálému zlepšování. Zaměřením se na klíčové metriky, standardizací procesů, pečlivou údržbou zařízení, rozumným nakládáním s materiály a podporou angažované pracovní síly mohou výrobci výrazně zvýšit produktivitu, snížit provozní náklady a zajistit, aby jejich balicí operace pozitivně přispívaly k hospodářskému výsledku. Dále prozkoumáme vzrušující technologické inovace, které dále zvyšují efektivitu a schopnosti v této oblasti.
5. Technologické inovace tvarování ocelových svitků a balení
Trh s balením ocelových svitků se neustále vyvíjí, a to díky rychlému technologickému pokroku zaměřenému na zvýšení efektivity, zvýšení bezpečnosti, zlepšení ochrany výrobků, integraci dat a podporu udržitelnosti. Pro výrobce, kteří se snaží udržet si konkurenční výhodu, je klíčové držet krok s těmito inovacemi. Tato část zkoumá nejmodernější technologie a trendy, které v současné době mění tvar systémů balení ocelových svitků.
5.1. Pokročilá automatizace, robotika a umělá inteligence
Automatizace se posouvá od jednoduché mechanizace k inteligentním systémům schopným adaptivních a složitých úkolů.
- Integrace robotiky: Průmyslové roboty (např. roboty s kloubovým ramenem) se stále častěji používají pro úkoly vyžadující vysokou přesnost, rychlost nebo flexibilitu, jako je manipulace s cívkami (nakládání/vykládání), přesné umístění chráničů hran, složité vzory páskování a paletizace balených cívek.
- Kolaborativní roboti (koboti): Koboti, navržení pro bezpečnou práci po boku lidí bez rozsáhlého ochranného dozoru, mohou operátorům pomáhat s fyzicky náročnými nebo opakujícími se úkoly, jako je manipulace s materiálem nebo polohování nástrojů, a spojovat tak výhody automatizace s lidským dohledem a flexibilitou.
- Umělá inteligence (AI) a strojové učení (ML):
- Prediktivní údržba (PdM): Algoritmy umělé inteligence analyzují data ze senzorů (vibrace, teplota, spotřeba energie), aby předpověděly potenciální selhání zařízení dříve, než k nim dojde, což umožňuje proaktivní plánování údržby, minimalizuje neplánované prostoje a prodlužuje životnost strojů.
- Optimalizace procesu: Modely strojového učení dokáží analyzovat historická data o výkonu a identifikovat optimální nastavení stroje (např. napětí obalu, umístění pásky) pro různé typy cívek a podmínky prostředí, přičemž automaticky upravují parametry pro maximální účinnost a minimální plýtvání materiálem.
- Systémy vidění: Systémy strojového vidění s umělou inteligencí dokáží před balením kontrolovat cívky na vady, ověřit správné balení a páskování a číst kódy pro sledování, čímž zlepšují kontrolu kvality.
- Plně integrované a autonomní linky: Trendem je bezproblémová integrace všech fází balení (balení, páskování, označování, vážení, doprava, paletizace) řízených centrálním systémem, čímž se minimalizují manuální dotyky a maximalizuje propustnost. Přepravu cívek na linku a z linky mohou zajišťovat autonomní řízená vozidla (AGV) nebo autonomní mobilní roboti (AMR).
5.2. Inovace v obalových materiálech
Pokroky v materiálové vědě vedou k efektivnějším, účinnějším a udržitelnějším řešením obalů.
- Vysoce výkonné strečové fólie: Nanotechnologie a vícevrstvá extruze vytvářejí tenčí, ale pevnější fólie se zvýšenou odolností proti propíchnutí, větší nosností a průhledností. Předtažené fólie snižují spotřebu materiálu a zároveň zachovávají bezpečné balení.
- Pokročilá technologie VCI (těkavých inhibitorů koroze): Nové složení VCI nabízí dlouhodobější ochranu pro více kovů. Mezi inovace patří zářiče VCI integrované přímo do strečových fólií nebo papírů, které poskytují konzistentnější a účinnější ochranu proti korozi, což je obzvláště důležité pro exportní zásilky. Některé se stávají biologicky odbouratelnými.
- Zesílené a udržitelné páskování: Vysoce pevné PET pásky si i nadále získávají na popularitě oproti ocelovým páskám díky bezpečnosti, recyklovatelnosti a odolnosti vůči vlivům prostředí. Vývoj se zaměřuje na zvyšování pevnosti v tahu a používání recyklovaného materiálu. Kompozitní pásky nabízejí jedinečné vlastnosti kombinující pevnost a flexibilitu.
- Ekologické alternativy: Výzkum biologicky rozložitelných a kompostovatelných fólií (např. na bázi PLA) a papírů stále probíhá, a to v souladu s environmentálními předpisy a cíli udržitelnosti firem. Jako alternativy k plastům jsou zkoumána i řešení balení na bázi papíru.
5.3. Systémy chytrého balení a průmyslový internet věcí (IIoT)
Konektivita a data transformují balicí linky v inteligentní, datově řízená aktiva.
- Senzory s podporou IIoT: Stroje vybavené senzory nepřetržitě shromažďují data o provozních parametrech (rychlost, napětí, teplota, vibrace), spotřebě materiálu a stavu stroje.
- Monitorování v reálném čase a dashboardy: Data jsou bezdrátově přenášena do HMI, systémů SCADA nebo cloudových platforem, což operátorům a manažerům poskytuje přehled o výkonu linky, OEE a potenciálních problémech v reálném čase prostřednictvím intuitivních dashboardů.
- Vzdálená diagnostika a podpora: Konektivita IIoT umožňuje dodavatelům zařízení vzdáleně diagnostikovat problémy, aktualizovat software a poskytovat rychlejší technickou podporu, čímž se zkracují prostoje.
- Integrace se systémy MES/ERP: Bezproblémová výměna dat mezi balicí linkou a nadřazenými obchodními systémy umožňuje automatizované zpracování objednávek, přesné sledování zásob, kvalitní protokolování dat a efektivní řízení dodavatelského řetězce.
- Inteligentní označování a sledování: RFID štítky nebo pokročilé čárové kódy integrované s platformou IIoT poskytují vylepšenou sledovatelnost jednotlivých cívek v celém dodavatelském řetězci a nabízejí cenné údaje o podmínkách přepravy a manipulaci.
5.4. Zaměření na energetickou účinnost a udržitelnost
- Energeticky úsporný návrh strojů: Výrobci začleňují energeticky úsporné komponenty, jako jsou vysoce účinné motory, frekvenční měniče (VFD), rekuperační brzdové systémy a inteligentní režimy vypínání během klidového stavu, aby snížili celkovou spotřebu energie a uhlíkovou stopu linky.
- Optimalizované systémy využití materiálu: Technologie, které přesně řídí natažení fólie a napětí pásky, nejen šetří náklady na materiál, ale také přispívají k udržitelnosti snížením spotřeby zdrojů a produkce odpadu.
- Integrace snižování odpadu a recyklace: Systémy navržené tak, aby minimalizovaly zmetkovitost během nakládání a výměny materiálu, spolu s integrovanými řešeními pro sběr a zpracování recyklovatelných materiálů (jako jsou zbytky PET pásky), podporují principy cirkulární ekonomiky.
5.5. závěr
Tempo technologických inovací v oblasti balení ocelových svitků se zrychluje. Zavádění pokročilé automatizace, umělé inteligence, chytřejších materiálů, konektivity IIoT a udržitelných postupů již není volitelné, ale nezbytné pro výrobce, kteří se snaží zvýšit efektivitu, zlepšit kvalitu, zajistit bezpečnost a uspokojit vyvíjející se požadavky trhu. Tyto technologie společně slibují budoucnost vysoce optimalizovaných, datově bohatých, flexibilních a ekologicky šetrných operací balení ocelových svitků. Následující kapitola se bude zabývat kritickými aspekty bezpečnosti a dodržování předpisů v tomto technologickém kontextu.
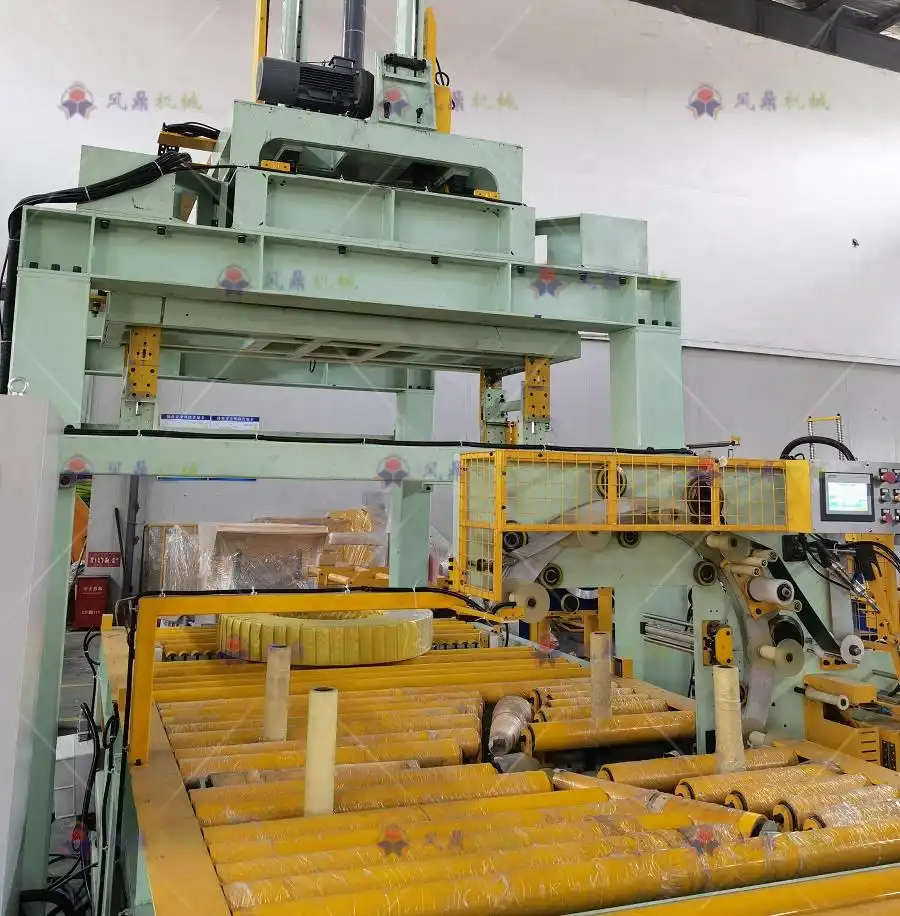
6. Bezpečnostní aspekty a shoda s předpisy při balení ocelových svitků
Bezpečnost je v jakémkoli průmyslovém prostředí nedílnou součástí a operace balení ocelových svitků představují specifická rizika kvůli jejich obrovské hmotnosti, přítomnosti těžkých strojů a povaze manipulovaných materiálů. Zajištění bezpečného pracovního prostředí není jen morální a právní povinností, ale je také zásadní pro udržení kontinuity provozu, ochranu cenného majetku a řízení nákladů spojených s nehodami a prostoji. Dále je povinné přísné dodržování příslušných průmyslových norem a vládních předpisů. Tato část shrnuje klíčové bezpečnostní aspekty a požadavky na shodu s předpisy pro balicí linky ocelových svitků.
6.1. Identifikace klíčových bezpečnostních rizik
Pochopení potenciálních nebezpečí je prvním krokem k jejich zmírnění. Mezi běžná rizika patří:
- Zranění způsobená rozdrcením a nárazem: Vzhledem k obrovské hmotnosti představují padající nebo posunující se cívky vážné nebezpečí rozdrcení. Osoby mohou být zasaženy také pohybujícími se cívkami na dopravnících nebo manipulačních zařízeních.
- Místa zamotání a sevření: Pohyblivé části balicích strojů, páskovacích hlav, dopravníků a robotických ramen představují riziko zamotání nebo sevření, pokud nejsou na místě řádné ochranné kryty.
- Muskuloskeletální poruchy (MSD): Ruční manipulační úkony, i ty občasné, jako je nakládání materiálů, odstraňování zaseknutých předmětů nebo pomoc s polohováním, mohou vést k natažení a podvrtnutí, pokud se ignorují ergonomické zásady.
- Tržné rány a bodné rány: Ostré hrany ocelových svitků, páskovacích materiálů (zejména ocelových pásek) a řezných nástrojů představují nebezpečí pořezání.
- Uklouznutí, zakopnutí a pády: Rozlitý olej nebo tuk, nečistoty z obalových materiálů, nerovný povrch nebo špatně vedené kabely mohou vést k pádům.
- Elektrická nebezpečí: Nesprávná údržba nebo poškozené zapojení automatizovaných zařízení představuje riziko úrazu elektrickým proudem.
6.2. Nejlepší postupy pro zajištění bezpečnosti
Pro vytvoření a udržení bezpečného obalového prostředí je nutný mnohostranný přístup.
- Komplexní hodnocení rizik: Pravidelně provádějte důkladná hodnocení rizik celé balicí linky a souvisejících úkolů s cílem identifikovat nebezpečí a vyhodnotit stávající kontrolní opatření.
- Technické kontroly (vyloučení/nahrazení):
- Upřednostněte automatizaci, abyste eliminovali nebezpečné ruční manipulační úkony.
- Používejte vhodné ochranné kryty strojů (pevné ochranné kryty, blokovací ochranné kryty, světelné závory, bezpečnostní rohože), abyste zabránili přístupu k nebezpečným pohyblivým částem. Zajistěte, aby ochranné kryty splňovaly příslušné normy (např. ISO 13857).
- Začleňte bezpečnostní komponenty a řídicí systémy (např. bezpečnostní PLC, nouzové zastavení) navržené podle norem, jako je ISO 13849-1.
- Navrhněte pracovní stanice ergonomicky, abyste minimalizovali namáhání.
- Pokud je to možné, nahraďte nebezpečné materiály (např. použití PET pásky místo ocelové může snížit riziko pořezání).
- Administrativní ovládací prvky:
- Vypracovat a prosazovat přísné bezpečné pracovní postupy (SWP) pro všechny úkoly, včetně provozu, údržby a řešení problémů.
- Zaveďte robustní postupy blokování/označování (LOTO) pro údržbu a servis, abyste zabránili neočekávanému spuštění stroje. Zajistěte řádné proškolení oprávněných pracovníků.
- Zajistěte komplexní, pro daný úkol specifické bezpečnostní školení pro všechny zaměstnance, včetně rozpoznávání nebezpečí, správného používání vybavení, nouzových postupů a LOTO. Provádějte pravidelná opakovací školení.
- Jasné značení s upozorněním na nebezpečí, požadované OOPP a bezpečnostní postupy.
- Dodržování zásad správné úklidové praxe (5S) pro prevenci uklouznutí, zakopnutí a pádů.
- Osobní ochranné prostředky (OOP): Nařídit a poskytnout vhodné osobní ochranné prostředky na základě posouzení rizik, které obvykle zahrnuje:
- Přilby
- Ochranné brýle nebo obličejové štíty
- Rukavice odolné proti proříznutí
- Bezpečnostní boty s ocelovými špičkami
- Oděv s vysokou viditelností (pokud pracujete v blízkosti mobilních zařízení)
- Pravidelné prohlídky a údržba: Zajistěte, aby bezpečnostní zařízení (nouzové zastavení, blokování, ochranné kryty) byla pravidelně kontrolována, testována a udržována v řádném provozním stavu jako součást programu preventivní údržby.
6.3. Dodržování norem a předpisů
Dodržování právních a oborových norem je zásadní. Mezi klíčové regulační orgány a normy patří:
- Úřad pro bezpečnost a ochranu zdraví při práci (OSHA) (USA): Stanovuje a vymáhá bezpečnostní normy na pracovišti, včetně specifických předpisů pro ochranu strojů (29 CFR 1910.212), kontrolu nebezpečné energie (LOTO - 29 CFR 1910.147), manipulaci s materiálem a osobní ochranné prostředky.
- Evropská směrnice o strojních zařízeních (EU): Nařizuje základní požadavky na ochranu zdraví a bezpečnost (EHSR) pro strojní zařízení uváděná na trh EU. Soulad s nimi často zahrnuje dodržování harmonizovaných norem (např. EN ISO 12100 pro posuzování rizik, EN ISO 13849 pro bezpečnostní řídicí systémy). Vyžaduje označení CE.
- Mezinárodní organizace pro normalizaci (ISO): Vyvíjí celosvětově uznávané normy týkající se bezpečnosti strojů, včetně:
- ISO 12100: Bezpečnost strojních zařízení – Obecné zásady pro konstrukci – Hodnocení rizik a snižování rizik.
- ISO 13849: Bezpečnost strojních zařízení – Bezpečnostní části řídicích systémů.
- ISO 13857: Bezpečnost strojních zařízení – Bezpečné vzdálenosti zabraňující dosažení nebezpečných zón horními a dolními končetinami.
- Národní a místní předpisy: V některých zemích nebo regionech mohou platit další bezpečnostní předpisy, které je nutné dodržovat.
6.4. Podpora kultury bezpečnosti
Kromě pravidel a postupů je zásadní vytvořit silnou bezpečnostní kulturu, kde je bezpečnost prioritou pro všechny, od managementu až po pracovníky v první linii.
- Závazek vedení: Vedení musí viditelně prokázat závazek k bezpečnosti prostřednictvím alokace zdrojů, vymáhání politik a aktivní účasti.
- Zapojení zaměstnanců: Povzbuzujte pracovníky, aby hlásili nebezpečí, navrhovali zlepšení bezpečnosti a účastnili se bezpečnostních výborů nebo auditů.
- Hlášení a vyšetřování incidentů: Zaveďte netrestavý systém pro hlášení všech incidentů a téměř nehod. Provádějte důkladná vyšetřování s cílem identifikovat hlavní příčiny a zavádějte nápravná opatření, aby se zabránilo jejich opakování.
- Neustálé zlepšování: Zacházejte s bezpečností jako s průběžným procesem. Pravidelně kontrolujte výkonnost v oblasti bezpečnosti, aktualizujte hodnocení rizik a upravujte postupy na základě nových informací nebo změn v provozu.
6.5. závěr
Bezpečnost a dodržování předpisů jsou nedílnou součástí úspěšného provozu balení ocelových svitků. Proaktivní identifikací rizik, implementací robustních technických a administrativních kontrol, zajištěním dodržování předpisů, poskytováním důkladného školení a pěstováním silné bezpečnostní kultury mohou výrobci chránit své pracovníky, předcházet nákladným narušením a provozovat činnost odpovědně a udržitelně. Finanční důsledky a aspekty návratnosti investic do těchto systémů budou projednány dále.
7. Analýza nákladové efektivity a návratnosti investic do balicích linek ocelových svitků
Zavedení nebo modernizace balicí linky ocelových svitků představuje významný finanční závazek. Proto je pro odůvodnění výdajů a zajištění pozitivního přínosu systému k finančnímu zdraví společnosti nezbytná důkladná analýza nákladové efektivity a jasné pochopení potenciální návratnosti investic (ROI). Tato část zkoumá různé složky nákladů, strategie pro zvýšení nákladové efektivity a metody pro hodnocení návratnosti investic do balení ocelových svitků.
7.1. Klíčové složky nákladů
Komplexní analýza nákladů musí zohlednit jak počáteční investici, tak i průběžné provozní náklady.
- Kapitálové výdaje (CapEx):
- Nákup vybavení: Primární náklady zahrnují balicí stroje, páskovací systémy, dopravníky, otočné stoly, naklápěcí zařízení, bezpečnostní zábrany, řídicí systémy (PLC, HMI) a potenciálně robotiku nebo AGV. Automatizované linky mají výrazně vyšší kapitálové výdaje než manuální nastavení.
- Instalace a uvedení do provozu: Náklady spojené s přípravou místa, mechanickou a elektrickou instalací, integrací systému, programováním a spouštěcími testy.
- Výcvik: Náklady na počáteční zaškolení obsluhy a údržbářského personálu na novém zařízení.
- Provozní výdaje (OpEx):
- Práce: Mzdy, benefity a režijní náklady pro operátory, údržbářský personál a supervizory. Automatizace výrazně snižuje přímé náklady na práci operátorů ve srovnání s manuálními linkami.
- Spotřební materiál: Průběžné náklady na strečovou fólii, VCI materiály, pásky (ocelové nebo PET), těsnění/klipy, etikety, inkoust, chrániče hran atd.
- Energie: Spotřeba elektřiny motorů, ohřívačů (pro utěsnění), ovládacích prvků, osvětlení atd.
- Údržba a náhradní díly: Náklady na běžnou preventivní údržbu, opravy, náhradní díly a případné servisní smlouvy.
- Náklady na prostoje: Ztráta příjmů z výroby a souvisejících nákladů v případě neočekávaného výpadku linky.
- Nepřímé náklady:
- Podlaha: Náklady ušlé příležitosti nebo náklady na pronájem výrobních prostor, které linka zabírá.
- Nakládání s odpady: Náklady spojené s likvidací obalového odpadu nebo šrotu.
- Pojištění: Pojistné potenciálně ovlivněné bezpečnostními záznamy a hodnotou zařízení.
- Náklady na kvalitu: Náklady spojené s poškozením výrobků v důsledku nedostatečného balení (opravy, šrot, reklamace zákazníků).
7.2. Strategie pro zlepšení nákladové efektivity
Optimalizace nákladů zahrnuje řešení více faktorů v průběhu celého životního cyklu systému.
- Automatizace správného dimenzování: Zvolte úroveň automatizace odpovídající objemu a složitosti výroby. Nadměrná automatizace linky s nízkým objemem nemusí zajistit dobrou návratnost investic, zatímco nedostatečná automatizace linky s vysokým objemem vede k vysokým nákladům na pracovní sílu a úzkým hrdlům.
- Optimalizace využití materiálu:
- Využívejte automatizované systémy s přesným řízením předběžného napínání a napětí fólie pro minimalizaci spotřeby fólie na cívku.
- Vyberte cenově nejvýhodnější páskovací materiál (např. PET vs. ocel), který splňuje výkonnostní požadavky.
- Pravidelně vyhodnocujte a testujte nové, potenciálně efektivnější nebo nákladově efektivnější obalové materiály.
- Minimalizujte odpad během nakládání a výměny materiálu.
- Maximalizace energetické účinnosti:
- Při nákupu zařízení specifikujte energeticky úsporné komponenty (motory, pohony).
- Během nečinnosti implementujte režimy úspory energie.
- Zajistěte řádnou údržbu (např. čištění motorů, mazání součástí), abyste zabránili zvýšené spotřebě energie.
- Zavádění efektivních strategií údržby:
- Robustní program preventivní údržby (PM) je klíčový pro minimalizaci nákladných neplánovaných prostojů a prodloužení životnosti zařízení.
- Zvažte technologie prediktivní údržby (PdM) (analýza vibrací, termovize, analýza oleje) pro předvídání poruch a efektivní plánování oprav.
- Udržujte dostatečný inventář důležitých náhradních dílů pro urychlení oprav.
- Snížení prostojů: Pečlivě sledujte příčiny prostojů a implementujte nápravná opatření. Optimalizujte postupy výměny (SMED). Zajistěte spolehlivé dodávky cívek a materiálů na linku.
- Zlepšení efektivity práce: Zajistěte efektivní školení, jasné standardní operační postupy (SOP) a ergonomické nástroje/pracovní stanice. Využijte automatizaci k přerozdělení práce na úkoly s vyšší hodnotou.
7.3. Hodnocení návratnosti investic (ROI)
Analýza návratnosti investic (ROI) pomáhá určit finanční životaschopnost investice do nové nebo modernizované balicí linky. Porovnává čisté finanční přínosy generované investicí s jejími celkovými náklady.
a. Výpočetní metody
- Jednoduchá návratnost investic:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(Zisk obvykle zahrnuje roční úspory práce, materiálu, snížení poškození a potenciálně i zvýšení příjmů z vyšší propustnosti). - Doba návratnosti:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Ukazuje, jak rychle se vrátí počáteční investice. - Čistá současná hodnota (NPV): Zohledňuje časovou hodnotu peněz diskontováním budoucích peněžních toků zpět na jejich současnou hodnotu. Kladná čistá současná hodnota (NPV) obecně naznačuje výhodnou investici.
- Vnitřní míra návratnosti (IRR): Diskontní sazba, při které se čistá současná hodnota investice rovná nule. Pokud vnitřní míra návratnosti (IRR) překročí požadovanou míru návratnosti společnosti, je projekt obvykle považován za přijatelný.
b. Klíčové faktory ovlivňující návratnost investic
- Úspora mzdových nákladů: Hlavní faktor pro návratnost investic do automatizace.
- Zvýšení propustnosti: Vyšší výrobní kapacita může vést ke zvýšení tržeb.
- Snížení nákladů na materiál: Úspory díky optimalizovanému využití filmu/pásky.
- Vylepšená kvalita / Snížené poškození: Nižší náklady spojené s reklamacemi poškození výrobků, jejich přepracováním nebo zmetkovostí.
- Zvýšená bezpečnost: Snížené náklady spojené s nehodami (dlužní dohled, pojistné, případné pokuty).
- Životnost a spolehlivost zařízení: Déle trvající a spolehlivé zařízení přináší návratnost investic po delší dobu.
c. Nehmotné výhody
I když je obtížnější kvantifikovat, zvažte nehmotné výhody, jako je zlepšená morálka pracovníků (díky lepší bezpečnosti a ergonomii), lepší image společnosti (moderní a efektivní provoz) a větší provozní flexibilita.
7.4. závěr
Dosažení optimální nákladové efektivity a vysoké návratnosti investic z balicí linky ocelových svitků vyžaduje holistický přístup. Zahrnuje pečlivé počáteční plánování a výběr zařízení, pečlivé provozní řízení zaměřené na minimalizaci odpadu a prostojů, efektivní údržbu a průběžné sledování výkonnosti oproti finančním cílům. Důkladnou analýzou nákladů, implementací strategií efektivity a důsledným vyhodnocováním návratnosti investic pomocí vhodných finančních metrik mohou výrobci zajistit, aby jejich balicí operace byly nejen funkční, ale také finančně zdravé a významně přispívaly k celkovému obchodnímu úspěchu. Závěrečná část se zaměří na budoucí trendy, které formují tento kritický průmyslový proces.
8. Budoucnost balení ocelových svitků: Trendy a vznikající technologie
Průmysl balení ocelových svitků se nachází v inflexním bodě, poháněný sbíhajícími se silami technologických inovací, rostoucími požadavky na efektivitu a udržitelnost a transformačním potenciálem dat. Do budoucna se očekává, že několik klíčových trendů a nově vznikajících technologií nově definuje způsob balení, manipulace a sledování ocelových svitků. Tato závěrečná část zkoumá budoucí situaci a zdůrazňuje inovace, které budou formovat novou generaci systémů balení ocelových svitků.
8.1. Hyperautomatizace a inteligentní systémy
Automatizace se stane ještě sofistikovanější, integrovanější a inteligentnější.
- Optimalizace s umělou inteligencí: Kromě prediktivní údržby bude umělá inteligence stále více optimalizovat parametry balení (vzory ovíjení, umístění/napnutí pásky) v reálném čase na základě specifických charakteristik cívky (rozměry, třída, citlivost povrchu detekovaná senzory) a požadavků místa určení, čímž zajistí optimální ochranu s minimální spotřebou materiálu.
- Autonomní operace: Očekávejte plně autonomnější linky vyžadující minimální lidský dohled. To zahrnuje samonastavovací stroje, automatizované postupy pro odstraňování problémů a integraci s AGV/AMR pro komplexní tok materiálu od výroby až po skladování/expedici bez manuálního zásahu.
- Vylepšené robotické a kamerové systémy: Roboti se stanou obratnějšími a přizpůsobivějšími a budou schopni zvládat širší škálu úkolů. Systémy vidění řízené umělou inteligencí nabídnou sofistikovanější inspekční možnosti, budou identifikovat jemné vady a zajistí téměř dokonalou kvalitu balení.
8.2. Datově orientované ekosystémy (IIoT a digitální dvojčata)
Data budou životní krví budoucích balicích operací, což umožní všudypřítomná konektivita.
- Všudypřítomná integrace IIoT: Téměř každá součást balicí linky bude vybavena a propojena senzory, které budou generovat obrovské množství dat o výkonu, stavu a toku materiálu.
- Pokročilá analytika a cloudové platformy: Cloudové platformy budou agregovat a analyzovat data z více linek nebo dokonce více závodů, což poskytne hlubší vhled do úzkých míst ve výkonu, umožní benchmarking a usnadní optimalizační strategie na úrovni podniku.
- Digitální dvojčata: Vytvoření virtuálních replik (digitálních dvojčat) fyzické balicí linky umožní výrobcům simulovat změny, testovat nové konfigurace, optimalizovat parametry a školit operátory v bezrizikovém virtuálním prostředí před implementací změn na skutečné lince.
- Blockchain pro sledovatelnost dodavatelského řetězce: U vysoce hodnotných cívek nebo regulovaných odvětví by technologie blockchain mohla poskytnout neměnný záznam o cestě cívky, včetně podrobností o balení a dat ze senzorů (např. teploty, otřesů), což by zvýšilo bezpečnost a transparentnost.
8.3. Udržitelnost jako hlavní hnací síla
Odpovědnost za životní prostředí bude stále více ovlivňovat výběr technologií a materiálů.
- Materiály pro oběhové hospodářství: Zvýšený důraz na používání obalových materiálů (fólie, pásky) s vysokým obsahem recyklovaného materiálu a navrhování obalů pro snadnou demontáž a recyklaci v místě určení. Může se objevit vývoj uzavřených systémů pro obalové materiály.
- Biologicky rozložitelné a biomateriály: Neustálé inovace v oblasti biologicky odbouratelných VCI a balicích materiálů, které nabízejí srovnatelný výkon s tradičními plasty, ale s výrazně nižším dopadem na životní prostředí.
- Technologie pro snižování obsahu materiálu: Pokračující vývoj ultratenkých, vysoce pevných fólií a optimalizovaných technik balení/páskování s využitím umělé inteligence s cílem minimalizovat absolutní množství materiálu použitého na jeden obal.
- Získávání energie a ultraúčinné stroje: Integrace systémů pro rekuperaci energie a návrhů, které drasticky snižují energetickou stopu balicích operací, v některých případech potenciálně směřují k energeticky neutrálním systémům.
8.4. Modulární, flexibilní a škálovatelné systémy
Balicí linky se budou muset rychle přizpůsobit měnícím se požadavkům trhu.
- Modulární design: Zařízení navržená jako vyměnitelné moduly (např. různé typy balicích strojů, páskovacích strojů, etiketovacích jednotek), které lze snadno přidávat, odebírat nebo překonfigurovat tak, aby se přizpůsobily možnosti linky novým produktům nebo požadavkům na kapacitu.
- Zvýšená flexibilita: Systémy schopné zpracovat širší škálu velikostí, hmotností a specifikací balení cívek s minimálním ručním nastavením nebo seřizováním, usnadněné robotikou a nastavením parametrů řízeným umělou inteligencí.
- Škálovatelnost: Konstrukce, které umožňují postupné zvyšování kapacity přidáním paralelních modulů nebo modernizací stávajících bez nutnosti kompletní výměny linky.
8.5. Vylepšená spolupráce člověka a stroje
S rostoucí automatizací se lidská role bude vyvíjet směrem k dohledu, optimalizaci a zpracování výjimek.
- Pokročilá HMI rozhraní a rozšířená realita (AR): Intuitivnější rozhraní, potenciálně zahrnující rozšířené překryvy, které poskytují operátorům pokyny v reálném čase, diagnostické informace nebo pokyny k údržbě přímo v jejich pohledu na zařízení.
- Integrace kobotů: Širší využívání kobotů pro úkoly vyžadující kombinaci automatizace a lidské obratnosti či úsudku, což vede k bezpečnějším a ergonomičtějším hybridním pracovním stanicím.
8.6. Závěr: Přijetí transformace
Budoucnost balení ocelových svitků slibuje systémy, které budou výrazně inteligentnější, efektivnější, přizpůsobivější, udržitelnější a datově orientované než dnešní protějšky. Technologie jako umělá inteligence, IIoT, pokročilá robotika a inovativní materiály nejsou jen postupným zlepšováním, ale také katalyzátory zásadní transformace. Výrobci, kteří tyto změny proaktivně přijmou, strategicky investují do nových technologií a podporují kulturu neustálé adaptace, budou mít nejlepší pozici k prosperitě. Využitím těchto pokroků mohou optimalizovat provoz, snižovat dopad na životní prostředí, zlepšovat ochranu výrobků a splňovat stále složitější požadavky globálního trhu s ocelí, čímž si zajistí konkurenční výhodu v nadcházejících letech.
Balicí linky ocelových svitků: Od základů k budoucím inovacím (komplexní průvodce)
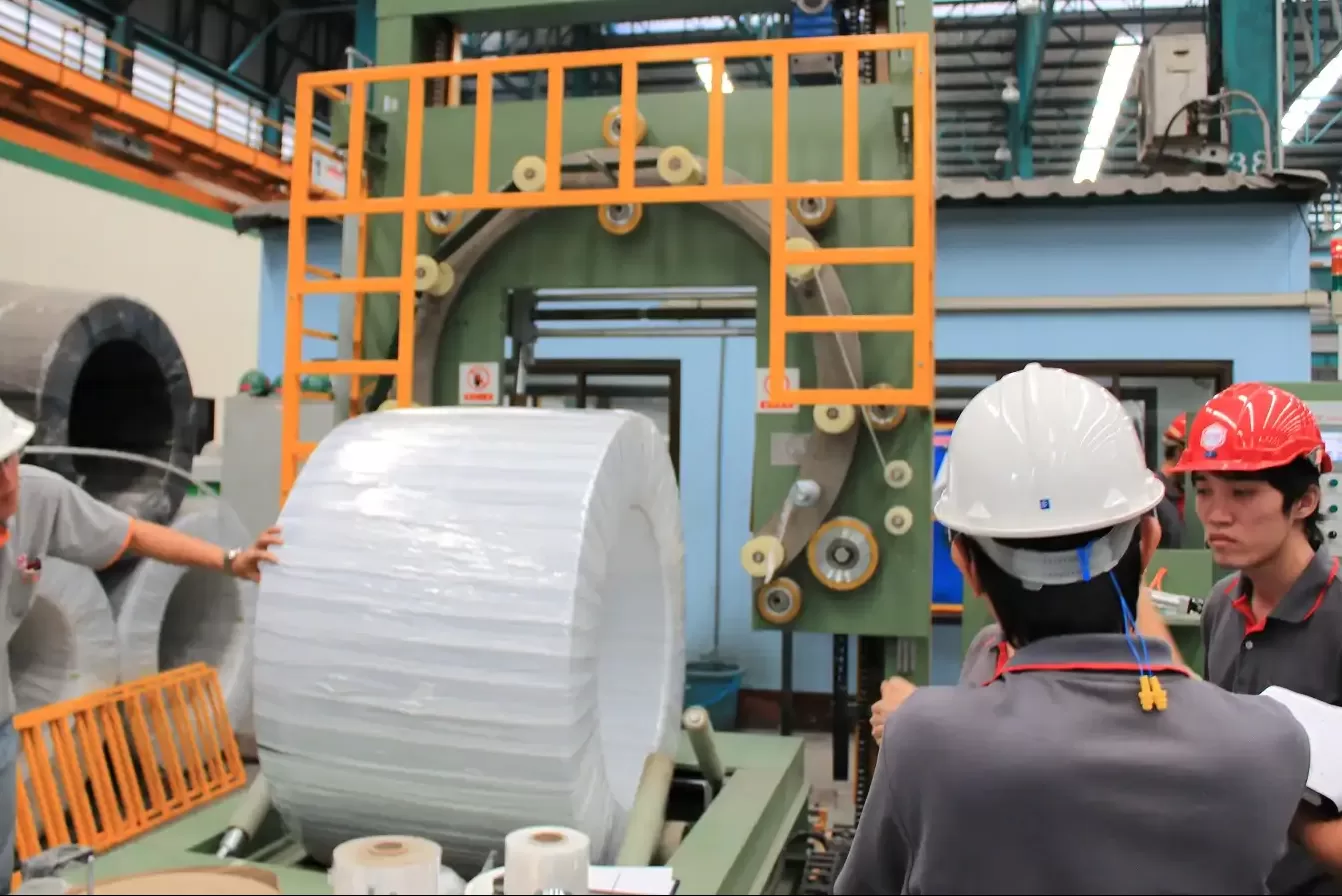
Pochopení balení ocelových svitků
Globální ocelářský průmysl tvoří páteř mnoha odvětví, včetně stavebnictví, automobilového průmyslu a výroby energie. Ústředním bodem tohoto odvětví jsou ocelové svitky, klíčová součást dodavatelského řetězce. Ocelové svitky jsou však ze své podstaty velké, těžké a náchylné k faktorům prostředí, jako je vlhkost a fyzické poškození. Efektivní balení proto není jen logistickou nutností, ale klíčovým faktorem pro zachování kvality svitek během skladování a přepravy. Tuto zásadní roli plní balicí linky na ocelové svitky.
Balicí linka ocelových svitků představuje specializovaný, často automatizovaný systém navržený tak, aby řešil specifické výzvy spojené s balením těchto rozměrných produktů. Tyto linky zajišťují, že svitky jsou bezpečně zabaleny, svázány páskou a chráněny před korozí, kontaminanty a nárazy při manipulaci. Balení ocelových svitků, které bylo historicky manuálním a pracným úkolem, se s technologií výrazně vyvinulo. Moderní systémy využívají automatizaci k zajištění konzistentního a vysoce kvalitního balení s minimálním lidským zásahem, což zvyšuje jak efektivitu, tak bezpečnost.
Tato příručka s názvem „Zvládnutí balicích linek ocelových svitků: Od základů k budoucím inovacím“ nabízí komplexní přehled procesů, technologií a osvědčených postupů, které definují současné balení ocelových svitků. Ať už jste výrobce oceli, logistický profesionál, inženýr nebo manažer v oboru, pochopení složitosti těchto systémů je zásadní pro optimalizaci provozní efektivity, snižování nákladů a udržení integrity produktu.
V této příručce si rozebereme základní komponenty typické balicí linky ocelových svitků, porovnáme manuální a automatizované systémy a podrobně popíšeme osvědčené postupy pro dosažení špičkového výkonu. Získáte vhled do nejnovějších technologických inovací, které přinášejí revoluci v efektivitě a spolehlivosti.
Důkladně prozkoumáme bezpečnostní aspekty, které jsou při manipulaci s těžkými ocelovými svitky zásadní, a probereme důležitost dodržování průmyslových norem a předpisů. Dále budeme analyzovat nákladovou efektivitu a návratnost investic (ROI), což jsou klíčové faktory pro podniky, které se snaží udržet si vysoké standardy balení a zároveň řídit náklady.
Nakonec se podíváme na horizont a identifikujeme nově vznikající trendy, jako je integrace umělé inteligence, inteligentní systémy a udržitelné postupy, které utvářejí budoucnost balení ocelových svitků. Tato příručka slouží jako instruktážní zdroj jak pro nováčky v oboru, tak pro zkušené profesionály, kteří se chtějí informovat v dynamickém oboru. Pojďme se ponořit do umění a vědy balení ocelových svitků.
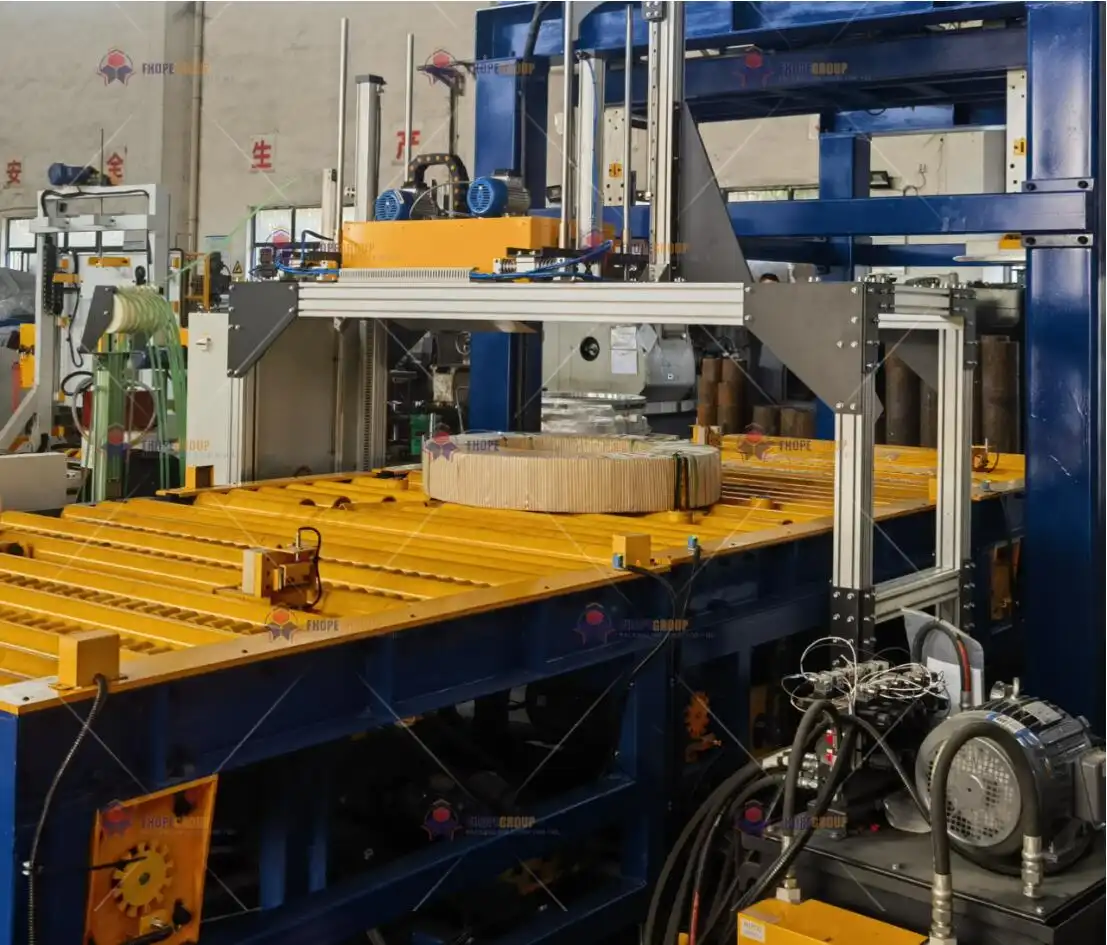
1. Úvod do balicích linek ocelových svitků: Komplexní přehled
Balení ocelových svitků přesahuje pouhou logistiku; je to zásadní proces, který chrání cenné materiály, zajišťuje provozní bezpečnost a optimalizuje efektivitu dodavatelského řetězce. Tato první část pokládá základy pro pochopení balicích linek ocelových svitků a nabízí hloubkový pohled na jejich účel, základní procesy a nepostradatelnou roli v moderním ocelářském průmyslu.
Balicí linka na ocelové svitky je ve své podstatě navržena tak, aby zvládla ocelové svitky různých velikostí, hmotností a specifikací a zajistila jejich bezpečné zabalení pro skladování i přepravu. Typický postup balení zahrnuje několik fází – balení, páskování a často i označování – z nichž každá přispívá ke stabilnímu a chráněnému obalu. Tyto kroky chrání svitek před environmentálními hrozbami, jako je vlhkost (vedoucí ke korozi), koroze a fyzické poškození během manipulace a přepravy.
Historicky bylo balení ocelových svitků náročnou manuální záležitostí. Dělníci pracně aplikovali ochranné materiály, jako je papír nebo fólie s VCI (těkavý inhibitor koroze), strečová fólie a kovové pásky. Tyto manuální metody byly nejen pomalé a nekonzistentní, ale také představovaly značná bezpečnostní rizika a vyžadovaly, aby personál manipuloval s těžkými svitky v potenciálně nebezpečných podmínkách.
Nástup automatizace způsobil revoluci v balení ocelových svitků. Moderní balicí linky integrují sofistikované technologie, které minimalizují lidský zásah a zároveň výrazně zvyšují rychlost, přesnost, konzistenci a bezpečnost celého procesu. Automatizované systémy využívají pokročilé senzory, robustní dopravníkové systémy, otočné stoly a robotické prvky k rovnoměrnému balení a páskování svitků, což zaručuje optimální integritu balení pokaždé.
Klíčovou výhodou automatizovaných balicích linek do ocelových svitků je možnost přizpůsobení. Balicí procesy lze přizpůsobit specifickým požadavkům zákazníka nebo koncového uživatele. Volbu materiálů a metod ovlivňují faktory, jako je typ oceli, citlivost jejího povrchu a klima v místě určení. Vysokorychlostní páskovací systémy (s využitím PET nebo ocelových pásek), pokročilé stroje na balení svitků aplikující strečovou fólii nebo VCI materiály a efektivní dopravníková logistika vytvářejí bezproblémový a automatizovaný pracovní postup.
Samotné obalové materiály jsou zásadní. Mezi běžné volby patří odolné strečové fólie z polyethylenu (PE), vysokopevnostní ocelové nebo polyesterové (PET) pásky a specializované fólie nebo papíry z VCI, které aktivně bojují proti korozi během delšího skladování nebo přepravy po moři. Výběr materiálu závisí na rozměrech, hmotnosti, hodnotě a předpokládané expozici cívky vlivům prostředí během její přepravy.
Význam správného balení svitků navíc přesahuje rámec fyzické ochrany. Bezpečně zabalené ocelové svitky se ze své podstaty snáze a bezpečněji manipulují, stohují a přepravují, což snižuje riziko nehod a ztráty výrobků. Pro firmy se to přímo promítá do nižších nákladů na pojištění, minimalizace nároků na náhradu škody, snížení nákladů na přepracování a v konečném důsledku do zvýšené spokojenosti zákazníků – což je klíčový rozlišovací znak na konkurenčním trhu s ocelí.
Tato část slouží jako úvod do podrobného fungování balicích linek ocelových svitků. Dotkneme se typů použitých strojů, běžných provozních problémů a průmyslových standardů upravujících balení ocelových svitků. Ať už máte v úmyslu zavést nový systém nebo vylepšit své stávající operace, pochopení těchto základů je nezbytné.
Pochopením zde uvedených základů budete dobře připraveni na pokročilejší témata v následujících částech. Pochopíte, proč efektivní, spolehlivé a bezpečné balení není jen logistickou funkcí, ale strategickou konkurenční výhodou v náročném ocelářském průmyslu.
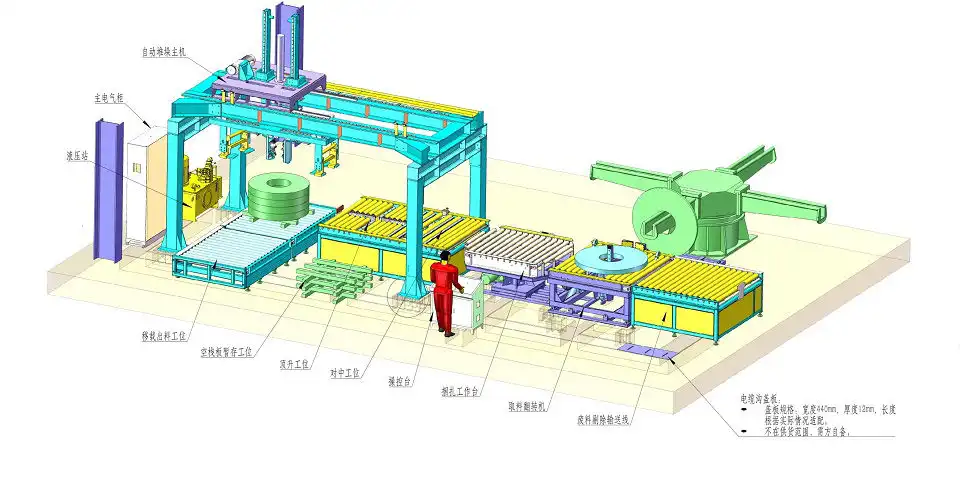
2. Základní komponenty balicí linky ocelových svitků
Balicí linka ocelových svitků je sofistikovaná sestava vzájemně propojených komponent, z nichž každý je navržen tak, aby plnil specifické úkoly, které zajišťují efektivní a bezpečné balení ocelových svitků. Pochopení funkce a souhry těchto základních komponent je klíčové pro optimalizaci výkonu linky, zaručení bezpečnosti výrobků a dodržování průmyslových standardů balení. Tato část podrobně popisuje klíčové prvky typické balicí linky ocelových svitků.
2.1. Stanice pro nakládání a vykládání svitků
Proces balení začíná bezpečným a efektivním zavedením svitků na linku. Stanice pro nakládání svitků jsou navrženy tak, aby zvládly značnou hmotnost a různé rozměry ocelových svitků a správně je umístily pro následné kroky balení.
- Zařízení pro zvedání cívek: Mechanismy jako hydraulické nůžkové zvedáky, vozíky na svitky nebo mostové jeřáby vybavené C-háky nebo drapáky na svitky bezpečně umisťují svitky na počáteční dopravník nebo točnu, čímž minimalizují ruční manipulaci a související rizika.
- Automatizované mechanismy načítání: Pokročilé systémy využívají senzory pro přesnou detekci a zarovnání cívek spolu s robotickými rameny nebo posuvnými mechanismy pro přesné umístění cívek, čímž zvyšují rychlost a snižují chyby při umístění.
Naopak vykládací stanice řídí efektivní a bezpečné odstraňování plně zabalených svitků z linky, často s využitím automatizovaných systémů k jejich přepravě do skladovacích prostor nebo přepravních vozidel.
2.2. Stroje na balení cívek
Stroje na balení cívek jsou ústředním bodem balicí linky a nanášejí primární ochrannou vrstvu – obvykle strečovou fólii, VCI fólii nebo papír – kolem ocelové cívky. Toto balení chrání cívku před vlhkostí, prachem a poškozením povrchu a zároveň pomáhá stabilizovat strukturu cívky.
- Typy obalů: Horizontální orbitální baličky jsou běžné pro ocelové svitky, které otáčejí balicím materiálem kolem svitku, když prochází prstencem stroje nebo když svitek leží na otočném stole. Mohou být také použity vertikální balicí systémy, zejména pro balení z očí do nebe. Volba závisí na orientaci svitku a požadavcích na balení.
- Obalové materiály: Mezi běžné materiály patří standardní PE strečová fólie, vysoce výkonné vyztužené fólie, fólie nebo papíry impregnované VCI pro ochranu proti korozi a někdy i ochranné papíry nebo lepenky.
- Automatická regulace napětí: Zajišťuje konzistentní natažení fólie a aplikační sílu, čímž zabraňuje uvolněným ovinutím, která poskytují špatnou ochranu, nebo příliš těsným ovinutím, která by mohla poškodit citlivé okraje cívky nebo odpadní materiál.
- Aplikátory ochrany hran: Integrované systémy dokáží automaticky aplikovat ochranné materiály (jako je karton nebo plastové profily) na okraje cívky před balením nebo během něj, aby se zabránilo poškození páskováním nebo manipulací.
2.3. Páskovací systémy
Po zabalení páskovací systémy zajistí cívku a její ochranný obal, čímž zachovají celistvost obalu během manipulace, skladování a přepravy. Popruhy zabraňují odvíjení cívky a drží balicí materiál pevně na místě.
- Automatické páskovací stroje: Tyto stroje, nezbytné pro moderní linky, rychle aplikují pásky buď radiálně (po obvodu), nebo axiálně (přes očko), napínají, utěsňují (obvykle tepelným nebo třecím svařováním pro PET nebo krimpováním pro ocel) a automaticky stříhají pásku.
- Popruhové materiály: Vysokopevnostní ocelová páska se používá pro velmi těžké nebo náročné aplikace. Polyesterová (PET) páska nabízí srovnatelnou pevnost pro mnoho aplikací, je lehčí, bezpečnější na manipulaci, odolná vůči korozi a často nákladově efektivnější a recyklovatelnější. Polypropylenová (PP) páska je vhodná pro lehčí cívky.
- Regulace napětí a umístění popruhu: Přesné ovládání zajišťuje dostatečné napnutí popruhů k zajištění nákladu bez poškození cívky nebo obalu. Automatizované systémy umožňují programovatelný počet a polohu popruhů na základě velikosti cívky a požadavků.
2.4. Otočné stoly a naklápěcí stoly s cívkami
Tyto komponenty usnadňují manipulaci a orientaci během procesu balení.
- Gramofony: Otočné plošiny umožňují otáčení svitků o 90, 180 nebo 360 stupňů, což umožňuje obalování nebo páskování na různých stranách nebo usnadňuje přesun mezi sekcemi dopravníku.
- Naklápěcí zařízení (zdvihací/sklopné): Používá se ke změně orientace cívky mezi oko-nebe (vertikální oko) a oko-horizont (horizontální oko) v závislosti na požadavcích na balení, skladování nebo přepravu.
2.5. Dopravníkové systémy
Dopravníkové systémy jsou tepnami balicí linky, které plynule přepravují svitky mezi stanicemi. Jsou klíčové pro udržení pracovního postupu a minimalizaci ruční manipulace.
- Typy dopravníků: Pro ocelové svitky se obvykle používají těžké válečkové a řetězové dopravníky, a to díky své robustnosti a schopnosti zvládat značnou hmotnost. Pásové dopravníky lze použít ve specifických úsecích, například při etiketování.
- Integrované senzory a ovládací prvky: Fotosenzory a senzory přiblížení detekují přítomnost a polohu cívky, koordinují pohyb mezi stanicemi, zabraňují kolizím a zajišťují správné zarovnání cívek pro každý proces. Pohony s proměnnými otáčkami umožňují optimalizované řízení toku.
2.6. Systémy označování a značení
Po zabalení vyžadují svitky jasnou identifikaci pro správu zásob, sledování a kontrolu kvality. Systémy označování používají odolné a informativní štítky.
- Automatické aplikátory etiket: Systémy pro tisk a aplikaci automaticky generují a lepí štítky s nezbytnými údaji (např. ID cívky, hmotnost, rozměry, jakost, informace o zákazníkovi, čárové kódy, QR kódy) na povrch zabalené cívky nebo štítek.
- Systémy značení: Inkoustové nebo laserové systémy pro značení mohou nanášet informace přímo na povrch cívky (pokud je to před balením povoleno) nebo na pásky či štítky.
- Integrace dat: Systémy jsou často propojeny se systémem pro řízení výroby (MES) nebo systémem pro plánování podnikových zdrojů (ERP) závodu, aby byla zajištěna přesnost štítků a usnadněno sledování v reálném čase.
2.7. Řídicí a monitorovací systémy (HMI/SCADA)
Mozek automatizované balicí linky, řídicí systémy, koordinují všechny komponenty a poskytují operátorům monitorovací a řídicí funkce.
- Programovatelné logické řadiče (PLC): Koordinujte sled, načasování a činnosti všech strojů a dopravníků na lince.
- Rozhraní člověk-stroj (HMI): Dotykové panely poskytují operátorům grafické rozhraní pro sledování stavu linky, úpravu nastavení (např. balicích programů, napnutí pásky), řešení problémů a příjem alarmů.
- Dohledová kontrola a získávání dat (SCADA): Pokročilejší systémy nabízejí centralizované monitorování, řízení, zaznamenávání dat a reporting pro celou linku, často se integrují s nadřazenými systémy závodu.
- Bezpečnostní integrace: Řídicí systémy zahrnují bezpečnostní obvody, nouzové zastavení, světelné závory a bezpečnostní blokování pro zajištění ochrany pracovníků.
2.8. závěr
Zvládnutí funkce každé základní komponenty – od nakládání svitků až po balení, páskování, dopravu, označování a řízení – je zásadní pro návrh, provoz a optimalizaci efektivní balicí linky ocelových svitků. Pokud jsou tyto komponenty bezproblémově integrovány do dobře navrženého automatizovaného systému, mohou výrobci dosáhnout významného zvýšení kvality balení, propustnosti, bezpečnosti a nákladové efektivity. V další části budou porovnány výhody a nevýhody manuálních a automatizovaných přístupů.
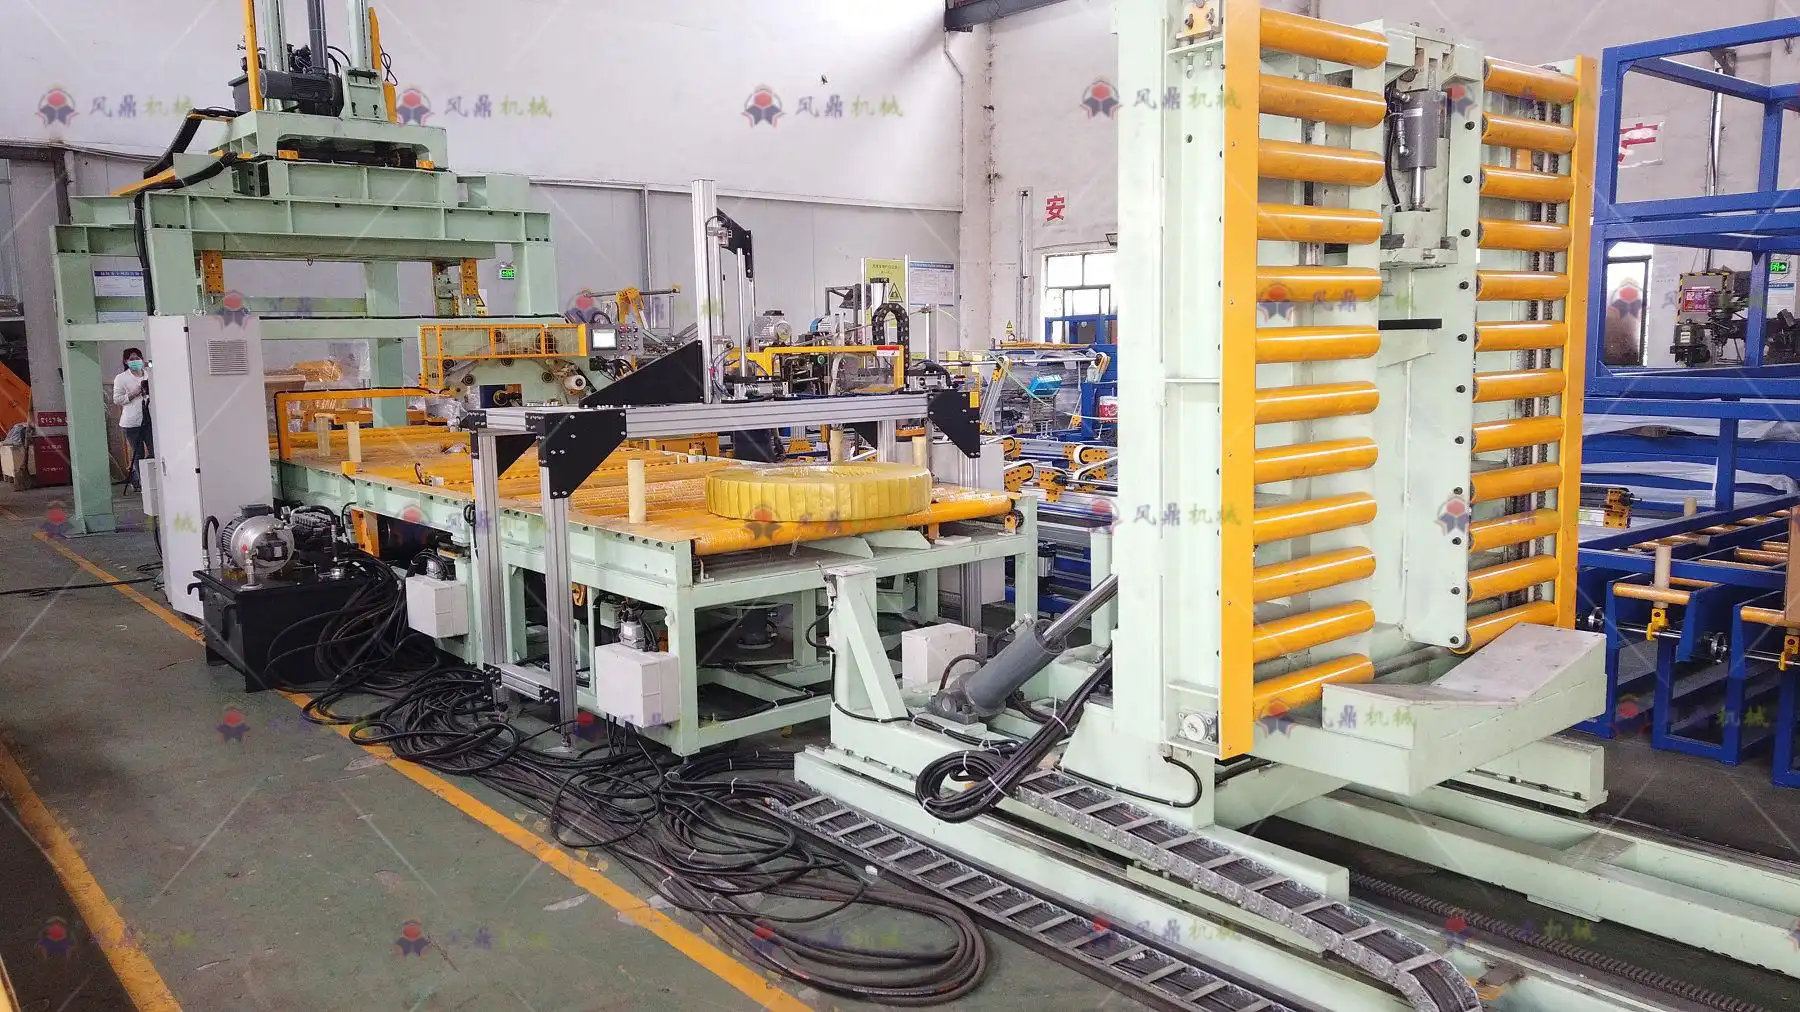
3. Manuální vs. automatizované balení ocelových svitků: klíčové rozdíly a aspekty
Vývoj balení ocelových svitků odráží širší průmyslové trendy, které se přesouvají od převážně manuálních, pracných metod k vysoce efektivním, automatizovaným systémům. Oba přístupy mají odlišné vlastnosti, výhody a nevýhody. Pochopení těchto klíčových rozdílů je pro výrobce zásadní při výběru nebo modernizaci jejich balicích systémů tak, aby odpovídaly provoznímu rozsahu, rozpočtu, bezpečnostním požadavkům a dlouhodobým strategickým cílům. Tato část poskytuje srovnávací analýzu manuálního a automatizovaného balení ocelových svitků.
3.1. Manuální balení ocelových svitků
Ruční balení zahrnuje pracovníky, kteří většinu nebo všechny balicí úkony provádějí ručně nebo pomocí základního ručního nářadí. I když je méně běžné ve velkých moderních zařízeních, v určitých kontextech zůstává relevantní.
A. Přehled procesu
- Pracovníci ručně aplikují ochranné obaly (jako je VCI papír nebo strečová fólie) kolem cívky, často pomocí ručních dávkovačů nebo jednoduchých balicích pomůcek.
- Pásky (ocelové nebo PET) se aplikují pomocí ručních napínačů, svářeček a řezaček. To obvykle vyžaduje značnou fyzickou námahu.
- Štítky nebo visačky se aplikují ručně.
- Manipulace s cívkami (zvedání, polohování) může zahrnovat základní pomůcky, jako jsou jeřáby nebo vysokozdvižné vozíky, ale přesné polohování pro balení/páskování často vyžaduje ruční nastavení.
b. Výhody ručního balení
- Nižší počáteční investice: Hlavní výhodou jsou výrazně nižší počáteční investiční náklady ve srovnání s automatizovanými linkami. Díky tomu je vhodná pro menší provozy, výrobce s nízkým objemem výroby nebo podniky s omezeným rozpočtem.
- Flexibilita: Ruční procesy se snadno přizpůsobí nestandardním velikostem, tvarům cívek nebo jedinečným požadavkům na balení bez složitého přeprogramování. Ideální pro vysoce variabilní sortiment produktů nebo zakázkové objednávky.
- Jednodušší údržba: Ruční nářadí vyžaduje méně specializované údržby ve srovnání se složitými automatizovanými stroji.
C. Výzvy ručního balení
- Vysoké mzdové náklady: Silně se spoléhá na pracovní sílu, což vede ke značným průběžným nákladům na pracovní sílu (mzdy, benefity, školení). Efektivita je přímo úměrná dostupnosti a dovednostem pracovní síly.
- Pomalá propustnost: Manuální procesy jsou ze své podstaty pomalejší než automatizované, což omezuje celkovou výrobní kapacitu a potenciálně vytváří úzká hrdla.
- Nekonzistentní kvalita: Dosažení rovnoměrného napětí obalu, umístění pásky a celkové kvality balení je manuálně obtížné. Variabilita může ohrozit ochranu a vzhled cívky.
- Významná bezpečnostní rizika: Ruční manipulace s těžkými svitky a používání páskovacích nástrojů zvyšuje riziko muskuloskeletálních poranění, řezných ran a nehod. Výrazné jsou ergonomické problémy.
- Materiálový odpad: Méně přesná aplikace často vede k vyšší spotřebě balicích a páskovacích materiálů ve srovnání s optimalizovanými automatizovanými systémy.
3.2. Automatizované balení ocelových svitků
Automatizované systémy využívají stroje k provádění většiny nebo všech balicích úkolů s minimálním lidským zásahem a nabízejí řešení mnoha problémů s ručním balením.
A. Přehled procesu
- Svitky jsou automaticky nakládány a přepravovány pomocí dopravníků.
- Automatické balicí stroje nanášejí fólii nebo papír s přednastaveným, kontrolovaným napětím a překrytím.
- Automatizované páskovací stroje aplikují, napínají, svařují a stříhají pásky na naprogramovaných místech.
- Integrované systémy označování tisknou a aplikují štítky automaticky.
- Celý proces je obvykle řízen pomocí HMI a vyžaduje pouze dohledovou práci.
b. Výhody automatického balení
- Zvýšená rychlost a propustnost: Automatizace dramaticky zvyšuje počet svitků zabalených za hodinu, což zvyšuje celkovou kapacitu a efektivitu závodu.
- Konzistentní kvalita: Stroje aplikují obaly a pásky s vysokou přesností a opakovatelností, což zajišťuje jednotnou kvalitu balení a optimální ochranu cívky.
- Snížené mzdové náklady: Výrazně snižuje závislost na manuální práci, což vede k dlouhodobým úsporám provozních nákladů i přes vyšší počáteční investici.
- Zvýšená bezpečnost: Minimalizuje ruční manipulaci s těžkými svitky a interakci s potenciálně nebezpečnými strojními součástmi, čímž drasticky snižuje riziko úrazů na pracovišti. Automatizované systémy zahrnují bezpečnostní prvky, jako jsou ochranné kryty, blokování a nouzové zastavení.
- Optimalizované využití materiálu: Přesné ovládání natahování fólie a aplikace pásky minimalizuje plýtvání materiálem, což přispívá k úspoře nákladů a udržitelnosti.
- Integrace a sledování dat: Automatizované linky se snadno integrují s řídicími systémy závodu (MES/ERP) pro lepší monitorování procesů, sběr dat (efektivita, prostoje, spotřeba materiálu) a sledovatelnost produktů.
C. Výzvy automatizovaného balení
- Vysoká počáteční investice: Hlavní překážkou jsou značné počáteční náklady na pořízení, instalaci a uvedení automatizovaného zařízení do provozu.
- Požadavky na údržbu: Automatizované systémy vyžadují kvalifikovaný personál údržby a pravidelné plány preventivní údržby, aby byla zajištěna spolehlivost a minimalizovány prostoje. Opravy mohou být složité a nákladné.
- Menší flexibilita (potenciálně): I když jsou moderní systémy stále přizpůsobivější, vysoce přizpůsobené nebo často se měnící potřeby v oblasti balení mohou vyžadovat značné přeprogramování nebo úpravy, což může ve srovnání s manuální flexibilitou způsobovat zpoždění.
- Požadavky na prostor: Automatizované linky obvykle vyžadují více podlahové plochy než manuální pracovní stanice.
3.3. Souhrn porovnání nákladů
- Manuální: Nízké kapitálové výdaje (CAPEx), vysoké provozní výdaje (OpEx - primárně práce). Vhodné pro nízký objem, vysokou variabilitu a omezené rozpočty.
- Automatizovaný: Vysoké kapitálové náklady, nižší provozní náklady (snížení pracovních nákladů, optimalizované materiály). Příznivá návratnost investic (ROI) pro středně až vysokoobjemové operace se zaměřením na konzistenci, rychlost a bezpečnost.
3.4. Výběr správného systému
Optimální volba mezi ručním a automatizovaným balením ocelových svitků závisí do značné míry na specifických provozních faktorech:
- Objem výroby: Vyšší objemy obecně ospravedlňují investici do automatizace díky významnému zvýšení propustnosti a úspoře práce.
- Rozpočet: Pro menší firmy je často rozhodujícím faktorem dostupnost počátečního kapitálu.
- Mix produktů: Vysoce standardizované produkty nejvíce těží z automatizace, zatímco vysoce variabilní nebo zakázkové produkty mohou upřednostňovat manuální flexibilitu nebo vyžadovat sofistikovanější (a dražší) automatizovaná řešení.
- Priority bezpečnosti: Provozy, které upřednostňují snižování rizik ruční manipulace, budou silně upřednostňovat automatizaci.
- Požadavky na kvalitu: Pokud je konzistentní, vysoce kvalitní balení prvořadé (např. pro citlivé povrchy nebo náročné zákazníky), je automatizace nadřazená.
- Dlouhodobá strategie: Společnosti, které plánují růst a zvýšení efektivity, se obvykle přiklánějí k automatizaci.
3.5. závěr
Zatímco ruční balení ocelových svitků nabízí nižší vstupní náklady a flexibilitu, automatizované systémy poskytují přesvědčivé výhody v rychlosti, konzistenci, bezpečnosti a dlouhodobé nákladové efektivitě, zejména pro střední a velké výrobce. Trend s technologickým pokrokem a rostoucím konkurenčním tlakem jednoznačně upřednostňuje automatizaci. Vyhodnocení výše uvedených faktorů pomůže výrobcům učinit informované rozhodnutí, které nejlépe odpovídá jejich provozním potřebám a strategickým cílům. Následující část se ponoří do osvědčených postupů pro optimalizaci efektivity zvoleného systému.
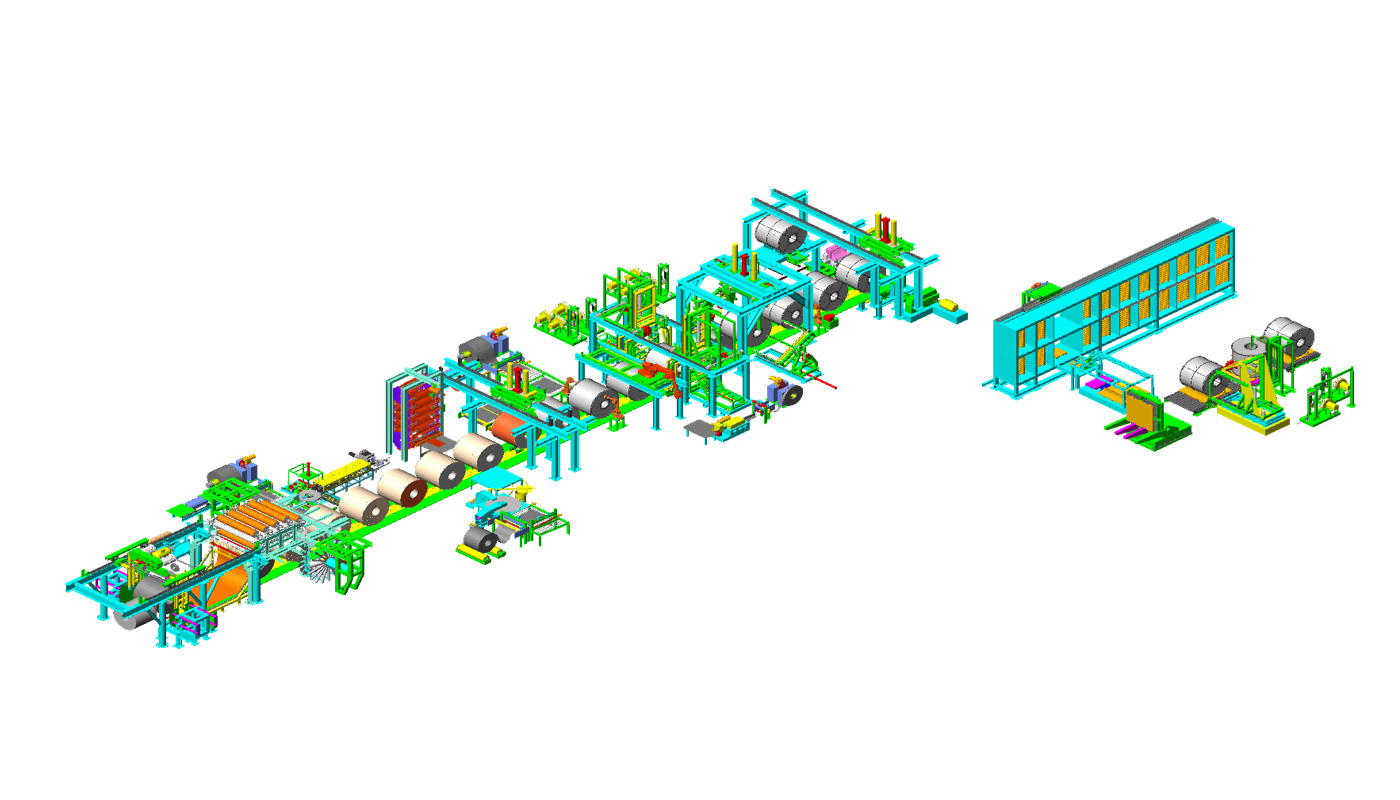
4. Optimalizace efektivity: Nejlepší postupy při balení ocelových svitků
Maximalizace efektivity operací balení ocelových svitků je zásadní pro kontrolu nákladů, plnění výrobních cílů, zajištění včasných dodávek a udržení konkurenční výhody. Ať už se používají manuální metody, poloautomatické systémy nebo plně automatizované linky, implementace osvědčených postupů může vést k významnému zlepšení produktivity, využití zdrojů a celkové výkonnosti. Tato část popisuje klíčové strategie a postupy pro zvýšení efektivity procesů balení ocelových svitků.
4.1. Pochopení a sledování klíčových ukazatelů efektivity (KPI)
Efektivní optimalizace začíná měřením. Identifikace a důsledné sledování klíčových ukazatelů výkonnosti (KPI) poskytuje klíčové poznatky o aktuální výkonnosti a zdůrazňuje oblasti pro zlepšení.
- Čas cyklu: Celková doba potřebná k zabalení jedné ocelové cívky, od naložení na linku až po vyložení hotového balíku. Zkrácení doby cyklu přímo zvyšuje potenciální propustnost.
- Propustnost: Počet úspěšně zabalených cívek za jednotku času (např. cívky za hodinu, cívky za směnu). Toto je primární měřítko produktivity linky.
- Celková účinnost zařízení (OEE): Komplexní metrika pro automatizované linky, vypočítaná jako Dostupnost x Výkon x Kvalita. OEE poskytuje ucelený pohled na efektivitu, berouc v úvahu prostoje, ztráty rychlosti a míru vad.
- Analýza prostojů: Sledování četnosti, trvání a příčin zastavení linky (např. selhání zařízení, změny materiálu, nedostatek cívek, přestávky obsluhy). Minimalizace neplánovaných prostojů je zásadní.
- Spotřeba materiálu: Měření množství balicí fólie, pásky, etiket a dalšího spotřebního materiálu použitého na svitek nebo na tunu oceli. Optimalizace tohoto postupu snižuje náklady a plýtvání.
- Efektivita práce: U manuálních nebo poloautomatických linek jsou sledovací cívky baleny za hodinu práce.
4.2. Nejlepší postupy platné pro manuální i automatizované linky
Určité principy zvyšují efektivitu bez ohledu na úroveň automatizace:
- Standardizujte pracovní postupy (SOP): Vypracujte jasné a zdokumentované postupy pro všechny úkoly balení, včetně nastavení, provozu, manipulace s materiálem, kontrol kvality a změn. Konzistence snižuje chybovost a zvyšuje rychlost.
- Efektivní tréninkové programy: Zajistěte, aby veškerý personál (obsluha, údržbáři) byl důkladně proškolen v obsluze zařízení, standardních operačních postupech (SOP), bezpečnostních protokolech a základním řešení problémů. Vzájemné školení může zvýšit flexibilitu.
- Optimalizace rozvržení řádků a pracovního postupu: Navrhněte fyzické uspořádání tak, aby se minimalizovala vzdálenost přepravy cívek, eliminovaly se úzká hrdla a zajistil se plynulý tok mezi stanicemi. Zajistěte dostatečný prostor pro bezpečný provoz a přípravu materiálu.
- Implementujte principy 5S: Používejte metodologie řazení (Sort), uspořádání (Set in Order), vylepšování (Shine), standardizace (Standardize) a udržování (Sustain) k udržení čistého, organizovaného a efektivního pracovního prostoru. Tím se zkrátí doba vyhledávání, zvýší bezpečnost a upozorní se na potenciální problémy.
- Efektivní správa materiálu: Zajistěte včasnou dostupnost správných obalových materiálů. Implementujte strategie, jako je systém Just-in-Time (JIT) nebo systémy Kanban pro spotřební materiál, abyste zabránili zastavení linky z důvodu nedostatku materiálu. Udržujte silné vztahy s dodavateli.
4.3. Nejlepší postupy specifické pro efektivitu ručního balení
- Ergonomický design pracovní stanice: Uspořádejte pracovní stanice tak, aby se minimalizovala fyzická zátěž. Používejte výškově nastavitelné plošiny, protiúnavové rohože a umístěte nástroje a materiály tak, aby byly snadno dostupné, aby se snížilo ohýbání, natahování a únava.
- Používejte pomocné nástroje: Kdekoli je to možné, používejte nástroje, jako jsou elektrické ruční baličky, ergonomické napínače páskování a zvedací pomůcky, abyste snížili fyzickou námahu a zvýšili rychlost.
- Rotace úkolů: Střídejte pracovníky mezi různými úkoly, abyste snížili monotónnost a riziko zranění z opakovaného přetížení, což pomáhá udržovat bdělost a produktivitu.
- Jasné pokyny pro použití materiálu: Proškolte pracovníky v optimálním množství ovinutí/pásky na typ cívky, abyste minimalizovali odpad a zároveň zajistili dostatečnou ochranu.
4.4. Nejlepší postupy specifické pro efektivitu automatizovaného balení
- Optimalizace nastavení stroje: Pravidelně kontrolujte a dolaďte parametry stroje (např. rychlost otáčení obalovacího kroužku, procento předběžného natažení fólie, napětí pásky, rychlost dopravníku) pro každý typ cívky, abyste maximalizovali rychlost a minimalizovali spotřebu materiálu bez kompromisů v kvalitě.
- Zavádějte robustní preventivní údržbu (PM): Přísně dodržujte plánovaný program údržby, který zahrnuje kontroly, mazání, čištění a výměnu opotřebitelných dílů. Tím se minimalizují neočekávané poruchy, prodlužuje životnost zařízení a udržuje se optimální výkon. Pokud je k dispozici, zvažte prediktivní údržbu (PdM) s využitím senzorů.
- Minimalizace doby přestavby (SMED): Pokud pracujete s různými velikostmi/typy cívek, používejte principy výměny matrice za jednu minutu (SMED) pro zefektivnění výměn. Používejte mechanismy rychlého uvolnění, přednastavená nastavení a efektivní postupy ke zkrácení neproduktivního času. Naplánujte výrobní série tak, abyste minimalizovali četnost výměn.
- Využijte funkce automatizace: Využijte funkce, jako je automatická detekce chyb, diagnostika HMI a protokolování výkonnostních dat, k rychlé identifikaci a řešení problémů. Proškolte operátory v interpretaci zpětné vazby systému.
- Zajistěte správnou funkčnost senzoru: Pravidelně čistěte a kontrolujte zarovnání fotosenzorů a dalších senzorů, protože znečištěné nebo špatně zarovnané senzory jsou častou příčinou zastavení linky.
4.5. Kultura neustálého zlepšování
- Pravidelné hodnocení výkonu: Pravidelně pořádejte schůzky s operátory, údržbáři a managementem, abyste prověřili klíčové ukazatele výkonnosti (KPI), prodiskutovali výzvy a prodiskutovali nápady na zlepšení.
- Analýza kořenových příčin (RCA): Pokud dojde k neefektivnosti nebo selhání, proveďte důkladnou analýzu rizikových faktorů (např. pomocí diagramů rybí kosti nebo 5 důvodů proč), abyste identifikovali základní problémy, spíše než abyste se zabývali pouze symptomy.
- Povzbuzujte zpětnou vazbu zaměstnanců: Vytvořte prostředí, kde se operátoři cítí oprávněni navrhovat vylepšení, protože často mají nejlepší přehled o každodenních provozních překážkách.
- Porovnání a přijetí osvědčených postupů: Zůstaňte informováni o trendech a technologiích v oboru. Pokud je to možné, porovnávejte výkonnost s podobnými provozy.
4.6. závěr
Optimalizace efektivity balicí linky ocelových svitků je neustálým úsilím zahrnujícím pečlivé plánování, důsledné provádění osvědčených postupů, efektivní využívání technologií a závazek k neustálému zlepšování. Zaměřením se na klíčové metriky, standardizací procesů, pečlivou údržbou zařízení, rozumným nakládáním s materiály a podporou angažované pracovní síly mohou výrobci výrazně zvýšit produktivitu, snížit provozní náklady a zajistit, aby jejich balicí operace pozitivně přispívaly k hospodářskému výsledku. Dále prozkoumáme vzrušující technologické inovace, které dále zvyšují efektivitu a schopnosti v této oblasti.
5. Technologické inovace tvarování ocelových svitků a balení
Trh s balením ocelových svitků se neustále vyvíjí, a to díky rychlému technologickému pokroku zaměřenému na zvýšení efektivity, zvýšení bezpečnosti, zlepšení ochrany výrobků, integraci dat a podporu udržitelnosti. Pro výrobce, kteří se snaží udržet si konkurenční výhodu, je klíčové držet krok s těmito inovacemi. Tato část zkoumá nejmodernější technologie a trendy, které v současné době mění tvar systémů balení ocelových svitků.
5.1. Pokročilá automatizace, robotika a umělá inteligence
Automatizace se posouvá od jednoduché mechanizace k inteligentním systémům schopným adaptivních a složitých úkolů.
- Integrace robotiky: Průmyslové roboty (např. roboty s kloubovým ramenem) se stále častěji používají pro úkoly vyžadující vysokou přesnost, rychlost nebo flexibilitu, jako je manipulace s cívkami (nakládání/vykládání), přesné umístění chráničů hran, složité vzory páskování a paletizace balených cívek.
- Kolaborativní roboti (koboti): Koboti, navržení pro bezpečnou práci po boku lidí bez rozsáhlého ochranného dozoru, mohou operátorům pomáhat s fyzicky náročnými nebo opakujícími se úkoly, jako je manipulace s materiálem nebo polohování nástrojů, a spojovat tak výhody automatizace s lidským dohledem a flexibilitou.
- Umělá inteligence (AI) a strojové učení (ML):
- Prediktivní údržba (PdM): Algoritmy umělé inteligence analyzují data ze senzorů (vibrace, teplota, spotřeba energie), aby předpověděly potenciální selhání zařízení dříve, než k nim dojde, což umožňuje proaktivní plánování údržby, minimalizuje neplánované prostoje a prodlužuje životnost strojů.
- Optimalizace procesu: Modely strojového učení dokáží analyzovat historická data o výkonu a identifikovat optimální nastavení stroje (např. napětí obalu, umístění pásky) pro různé typy cívek a podmínky prostředí, přičemž automaticky upravují parametry pro maximální účinnost a minimální plýtvání materiálem.
- Systémy vidění: Systémy strojového vidění s umělou inteligencí dokáží před balením kontrolovat cívky na vady, ověřit správné balení a páskování a číst kódy pro sledování, čímž zlepšují kontrolu kvality.
- Plně integrované a autonomní linky: Trendem je bezproblémová integrace všech fází balení (balení, páskování, označování, vážení, doprava, paletizace) řízených centrálním systémem, čímž se minimalizují manuální dotyky a maximalizuje propustnost. Přepravu cívek na linku a z linky mohou zajišťovat autonomní řízená vozidla (AGV) nebo autonomní mobilní roboti (AMR).
5.2. Inovace v obalových materiálech
Pokroky v materiálové vědě vedou k efektivnějším, účinnějším a udržitelnějším řešením obalů.
- Vysoce výkonné strečové fólie: Nanotechnologie a vícevrstvá extruze vytvářejí tenčí, ale pevnější fólie se zvýšenou odolností proti propíchnutí, větší nosností a průhledností. Předtažené fólie snižují spotřebu materiálu a zároveň zachovávají bezpečné balení.
- Pokročilá technologie VCI (těkavých inhibitorů koroze): Nové složení VCI nabízí dlouhodobější ochranu pro více kovů. Mezi inovace patří zářiče VCI integrované přímo do strečových fólií nebo papírů, které poskytují konzistentnější a účinnější ochranu proti korozi, což je obzvláště důležité pro exportní zásilky. Některé se stávají biologicky odbouratelnými.
- Zesílené a udržitelné páskování: Vysoce pevné PET pásky si i nadále získávají na popularitě oproti ocelovým páskám díky bezpečnosti, recyklovatelnosti a odolnosti vůči vlivům prostředí. Vývoj se zaměřuje na zvyšování pevnosti v tahu a používání recyklovaného materiálu. Kompozitní pásky nabízejí jedinečné vlastnosti kombinující pevnost a flexibilitu.
- Ekologické alternativy: Výzkum biologicky rozložitelných a kompostovatelných fólií (např. na bázi PLA) a papírů stále probíhá, a to v souladu s environmentálními předpisy a cíli udržitelnosti firem. Jako alternativy k plastům jsou zkoumána i řešení balení na bázi papíru.
5.3. Systémy chytrého balení a průmyslový internet věcí (IIoT)
Konektivita a data transformují balicí linky v inteligentní, datově řízená aktiva.
- Senzory s podporou IIoT: Stroje vybavené senzory nepřetržitě shromažďují data o provozních parametrech (rychlost, napětí, teplota, vibrace), spotřebě materiálu a stavu stroje.
- Monitorování v reálném čase a dashboardy: Data jsou bezdrátově přenášena do HMI, systémů SCADA nebo cloudových platforem, což operátorům a manažerům poskytuje přehled o výkonu linky, OEE a potenciálních problémech v reálném čase prostřednictvím intuitivních dashboardů.
- Vzdálená diagnostika a podpora: Konektivita IIoT umožňuje dodavatelům zařízení vzdáleně diagnostikovat problémy, aktualizovat software a poskytovat rychlejší technickou podporu, čímž se zkracují prostoje.
- Integrace se systémy MES/ERP: Bezproblémová výměna dat mezi balicí linkou a nadřazenými obchodními systémy umožňuje automatizované zpracování objednávek, přesné sledování zásob, kvalitní protokolování dat a efektivní řízení dodavatelského řetězce.
- Inteligentní označování a sledování: RFID štítky nebo pokročilé čárové kódy integrované s platformou IIoT poskytují vylepšenou sledovatelnost jednotlivých cívek v celém dodavatelském řetězci a nabízejí cenné údaje o podmínkách přepravy a manipulaci.
5.4. Zaměření na energetickou účinnost a udržitelnost
- Energeticky úsporný návrh strojů: Výrobci začleňují energeticky úsporné komponenty, jako jsou vysoce účinné motory, frekvenční měniče (VFD), rekuperační brzdové systémy a inteligentní režimy vypínání během klidového stavu, aby snížili celkovou spotřebu energie a uhlíkovou stopu linky.
- Optimalizované systémy využití materiálu: Technologie, které přesně řídí natažení fólie a napětí pásky, nejen šetří náklady na materiál, ale také přispívají k udržitelnosti snížením spotřeby zdrojů a produkce odpadu.
- Integrace snižování odpadu a recyklace: Systémy navržené tak, aby minimalizovaly zmetkovitost během nakládání a výměny materiálu, spolu s integrovanými řešeními pro sběr a zpracování recyklovatelných materiálů (jako jsou zbytky PET pásky), podporují principy cirkulární ekonomiky.
5.5. závěr
Tempo technologických inovací v oblasti balení ocelových svitků se zrychluje. Zavádění pokročilé automatizace, umělé inteligence, chytřejších materiálů, konektivity IIoT a udržitelných postupů již není volitelné, ale nezbytné pro výrobce, kteří se snaží zvýšit efektivitu, zlepšit kvalitu, zajistit bezpečnost a uspokojit vyvíjející se požadavky trhu. Tyto technologie společně slibují budoucnost vysoce optimalizovaných, datově bohatých, flexibilních a ekologicky šetrných operací balení ocelových svitků. Následující kapitola se bude zabývat kritickými aspekty bezpečnosti a dodržování předpisů v tomto technologickém kontextu.
6. Bezpečnostní aspekty a shoda s předpisy při balení ocelových svitků
Bezpečnost je v jakémkoli průmyslovém prostředí nedílnou součástí a operace balení ocelových svitků představují specifická rizika kvůli jejich obrovské hmotnosti, přítomnosti těžkých strojů a povaze manipulovaných materiálů. Zajištění bezpečného pracovního prostředí není jen morální a právní povinností, ale je také zásadní pro udržení kontinuity provozu, ochranu cenného majetku a řízení nákladů spojených s nehodami a prostoji. Dále je povinné přísné dodržování příslušných průmyslových norem a vládních předpisů. Tato část shrnuje klíčové bezpečnostní aspekty a požadavky na shodu s předpisy pro balicí linky ocelových svitků.
6.1. Identifikace klíčových bezpečnostních rizik
Pochopení potenciálních nebezpečí je prvním krokem k jejich zmírnění. Mezi běžná rizika patří:
- Zranění způsobená rozdrcením a nárazem: Vzhledem k obrovské hmotnosti představují padající nebo posunující se cívky vážné nebezpečí rozdrcení. Osoby mohou být zasaženy také pohybujícími se cívkami na dopravnících nebo manipulačních zařízeních.
- Místa zamotání a sevření: Pohyblivé části balicích strojů, páskovacích hlav, dopravníků a robotických ramen představují riziko zamotání nebo sevření, pokud nejsou na místě řádné ochranné kryty.
- Muskuloskeletální poruchy (MSD): Ruční manipulační úkony, i ty občasné, jako je nakládání materiálů, odstraňování zaseknutých předmětů nebo pomoc s polohováním, mohou vést k natažení a podvrtnutí, pokud se ignorují ergonomické zásady.
- Tržné rány a bodné rány: Ostré hrany ocelových svitků, páskovacích materiálů (zejména ocelových pásek) a řezných nástrojů představují nebezpečí pořezání.
- Uklouznutí, zakopnutí a pády: Rozlitý olej nebo tuk, nečistoty z obalových materiálů, nerovný povrch nebo špatně vedené kabely mohou vést k pádům.
- Elektrická nebezpečí: Nesprávná údržba nebo poškozené zapojení automatizovaných zařízení představuje riziko úrazu elektrickým proudem.
6.2. Nejlepší postupy pro zajištění bezpečnosti
Pro vytvoření a udržení bezpečného obalového prostředí je nutný mnohostranný přístup.
- Komplexní hodnocení rizik: Pravidelně provádějte důkladná hodnocení rizik celé balicí linky a souvisejících úkolů s cílem identifikovat nebezpečí a vyhodnotit stávající kontrolní opatření.
- Technické kontroly (vyloučení/nahrazení):
- Upřednostněte automatizaci, abyste eliminovali nebezpečné ruční manipulační úkony.
- Používejte vhodné ochranné kryty strojů (pevné ochranné kryty, blokovací ochranné kryty, světelné závory, bezpečnostní rohože), abyste zabránili přístupu k nebezpečným pohyblivým částem. Zajistěte, aby ochranné kryty splňovaly příslušné normy (např. ISO 13857).
- Začleňte bezpečnostní komponenty a řídicí systémy (např. bezpečnostní PLC, nouzové zastavení) navržené podle norem, jako je ISO 13849-1.
- Navrhněte pracovní stanice ergonomicky, abyste minimalizovali namáhání.
- Pokud je to možné, nahraďte nebezpečné materiály (např. použití PET pásky místo ocelové může snížit riziko pořezání).
- Administrativní ovládací prvky:
- Vypracovat a prosazovat přísné bezpečné pracovní postupy (SWP) pro všechny úkoly, včetně provozu, údržby a řešení problémů.
- Zaveďte robustní postupy blokování/označování (LOTO) pro údržbu a servis, abyste zabránili neočekávanému spuštění stroje. Zajistěte řádné proškolení oprávněných pracovníků.
- Zajistěte komplexní, pro daný úkol specifické bezpečnostní školení pro všechny zaměstnance, včetně rozpoznávání nebezpečí, správného používání vybavení, nouzových postupů a LOTO. Provádějte pravidelná opakovací školení.
- Jasné značení s upozorněním na nebezpečí, požadované OOPP a bezpečnostní postupy.
- Dodržování zásad správné úklidové praxe (5S) pro prevenci uklouznutí, zakopnutí a pádů.
- Osobní ochranné prostředky (OOP): Nařídit a poskytnout vhodné osobní ochranné prostředky na základě posouzení rizik, které obvykle zahrnuje:
- Přilby
- Ochranné brýle nebo obličejové štíty
- Rukavice odolné proti proříznutí
- Bezpečnostní boty s ocelovými špičkami
- Oděv s vysokou viditelností (pokud pracujete v blízkosti mobilních zařízení)
- Pravidelné prohlídky a údržba: Zajistěte, aby bezpečnostní zařízení (nouzové zastavení, blokování, ochranné kryty) byla pravidelně kontrolována, testována a udržována v řádném provozním stavu jako součást programu preventivní údržby.
6.3. Dodržování norem a předpisů
Dodržování právních a oborových norem je zásadní. Mezi klíčové regulační orgány a normy patří:
- Úřad pro bezpečnost a ochranu zdraví při práci (OSHA) (USA): Stanovuje a vymáhá bezpečnostní normy na pracovišti, včetně specifických předpisů pro ochranu strojů (29 CFR 1910.212), kontrolu nebezpečné energie (LOTO - 29 CFR 1910.147), manipulaci s materiálem a osobní ochranné prostředky.
- Evropská směrnice o strojních zařízeních (EU): Nařizuje základní požadavky na ochranu zdraví a bezpečnost (EHSR) pro strojní zařízení uváděná na trh EU. Soulad s nimi často zahrnuje dodržování harmonizovaných norem (např. EN ISO 12100 pro posuzování rizik, EN ISO 13849 pro bezpečnostní řídicí systémy). Vyžaduje označení CE.
- Mezinárodní organizace pro normalizaci (ISO): Vyvíjí celosvětově uznávané normy týkající se bezpečnosti strojů, včetně:
- ISO 12100: Bezpečnost strojních zařízení – Obecné zásady pro konstrukci – Hodnocení rizik a snižování rizik.
- ISO 13849: Bezpečnost strojních zařízení – Bezpečnostní části řídicích systémů.
- ISO 13857: Bezpečnost strojních zařízení – Bezpečné vzdálenosti zabraňující dosažení nebezpečných zón horními a dolními končetinami.
- Národní a místní předpisy: V některých zemích nebo regionech mohou platit další bezpečnostní předpisy, které je nutné dodržovat.
6.4. Podpora kultury bezpečnosti
Kromě pravidel a postupů je zásadní vytvořit silnou bezpečnostní kulturu, kde je bezpečnost prioritou pro všechny, od managementu až po pracovníky v první linii.
- Závazek vedení: Vedení musí viditelně prokázat závazek k bezpečnosti prostřednictvím alokace zdrojů, vymáhání politik a aktivní účasti.
- Zapojení zaměstnanců: Povzbuzujte pracovníky, aby hlásili nebezpečí, navrhovali zlepšení bezpečnosti a účastnili se bezpečnostních výborů nebo auditů.
- Hlášení a vyšetřování incidentů: Zaveďte netrestavý systém pro hlášení všech incidentů a téměř nehod. Provádějte důkladná vyšetřování s cílem identifikovat hlavní příčiny a zavádějte nápravná opatření, aby se zabránilo jejich opakování.
- Neustálé zlepšování: Zacházejte s bezpečností jako s průběžným procesem. Pravidelně kontrolujte výkonnost v oblasti bezpečnosti, aktualizujte hodnocení rizik a upravujte postupy na základě nových informací nebo změn v provozu.
6.5. závěr
Bezpečnost a dodržování předpisů jsou nedílnou součástí úspěšného provozu balení ocelových svitků. Proaktivní identifikací rizik, implementací robustních technických a administrativních kontrol, zajištěním dodržování předpisů, poskytováním důkladného školení a pěstováním silné bezpečnostní kultury mohou výrobci chránit své pracovníky, předcházet nákladným narušením a provozovat činnost odpovědně a udržitelně. Finanční důsledky a aspekty návratnosti investic do těchto systémů budou projednány dále.
7. Analýza nákladové efektivity a návratnosti investic do balicích linek ocelových svitků
Zavedení nebo modernizace balicí linky ocelových svitků představuje významný finanční závazek. Proto je pro odůvodnění výdajů a zajištění pozitivního přínosu systému k finančnímu zdraví společnosti nezbytná důkladná analýza nákladové efektivity a jasné pochopení potenciální návratnosti investic (ROI). Tato část zkoumá různé složky nákladů, strategie pro zvýšení nákladové efektivity a metody pro hodnocení návratnosti investic do balení ocelových svitků.
7.1. Klíčové složky nákladů
Komplexní analýza nákladů musí zohlednit jak počáteční investici, tak i průběžné provozní náklady.
- Kapitálové výdaje (CapEx):
- Nákup vybavení: Primární náklady zahrnují balicí stroje, páskovací systémy, dopravníky, otočné stoly, naklápěcí zařízení, bezpečnostní zábrany, řídicí systémy (PLC, HMI) a potenciálně robotiku nebo AGV. Automatizované linky mají výrazně vyšší kapitálové výdaje než manuální nastavení.
- Instalace a uvedení do provozu: Náklady spojené s přípravou místa, mechanickou a elektrickou instalací, integrací systému, programováním a spouštěcími testy.
- Výcvik: Náklady na počáteční zaškolení obsluhy a údržbářského personálu na novém zařízení.
- Provozní výdaje (OpEx):
- Práce: Mzdy, benefity a režijní náklady pro operátory, údržbářský personál a supervizory. Automatizace výrazně snižuje přímé náklady na práci operátorů ve srovnání s manuálními linkami.
- Spotřební materiál: Průběžné náklady na strečovou fólii, VCI materiály, pásky (ocelové nebo PET), těsnění/klipy, etikety, inkoust, chrániče hran atd.
- Energie: Spotřeba elektřiny motorů, ohřívačů (pro utěsnění), ovládacích prvků, osvětlení atd.
- Údržba a náhradní díly: Náklady na běžnou preventivní údržbu, opravy, náhradní díly a případné servisní smlouvy.
- Náklady na prostoje: Ztráta příjmů z výroby a souvisejících nákladů v případě neočekávaného výpadku linky.
- Nepřímé náklady:
- Podlaha: Náklady ušlé příležitosti nebo náklady na pronájem výrobních prostor, které linka zabírá.
- Nakládání s odpady: Náklady spojené s likvidací obalového odpadu nebo šrotu.
- Pojištění: Pojistné potenciálně ovlivněné bezpečnostními záznamy a hodnotou zařízení.
- Náklady na kvalitu: Náklady spojené s poškozením výrobků v důsledku nedostatečného balení (opravy, šrot, reklamace zákazníků).
7.2. Strategie pro zlepšení nákladové efektivity
Optimalizace nákladů zahrnuje řešení více faktorů v průběhu celého životního cyklu systému.
- Automatizace správného dimenzování: Zvolte úroveň automatizace odpovídající objemu a složitosti výroby. Nadměrná automatizace linky s nízkým objemem nemusí zajistit dobrou návratnost investic, zatímco nedostatečná automatizace linky s vysokým objemem vede k vysokým nákladům na pracovní sílu a úzkým hrdlům.
- Optimalizace využití materiálu:
- Využívejte automatizované systémy s přesným řízením předběžného napínání a napětí fólie pro minimalizaci spotřeby fólie na cívku.
- Vyberte cenově nejvýhodnější páskovací materiál (např. PET vs. ocel), který splňuje výkonnostní požadavky.
- Pravidelně vyhodnocujte a testujte nové, potenciálně efektivnější nebo nákladově efektivnější obalové materiály.
- Minimalizujte odpad během nakládání a výměny materiálu.
- Maximalizace energetické účinnosti:
- Při nákupu zařízení specifikujte energeticky úsporné komponenty (motory, pohony).
- Během nečinnosti implementujte režimy úspory energie.
- Zajistěte řádnou údržbu (např. čištění motorů, mazání součástí), abyste zabránili zvýšené spotřebě energie.
- Zavádění efektivních strategií údržby:
- Robustní program preventivní údržby (PM) je klíčový pro minimalizaci nákladných neplánovaných prostojů a prodloužení životnosti zařízení.
- Zvažte technologie prediktivní údržby (PdM) (analýza vibrací, termovize, analýza oleje) pro předvídání poruch a efektivní plánování oprav.
- Udržujte dostatečný inventář důležitých náhradních dílů pro urychlení oprav.
- Snížení prostojů: Pečlivě sledujte příčiny prostojů a implementujte nápravná opatření. Optimalizujte postupy výměny (SMED). Zajistěte spolehlivé dodávky cívek a materiálů na linku.
- Zlepšení efektivity práce: Zajistěte efektivní školení, jasné standardní operační postupy (SOP) a ergonomické nástroje/pracovní stanice. Využijte automatizaci k přerozdělení práce na úkoly s vyšší hodnotou.
7.3. Hodnocení návratnosti investic (ROI)
Analýza návratnosti investic (ROI) pomáhá určit finanční životaschopnost investice do nové nebo modernizované balicí linky. Porovnává čisté finanční přínosy generované investicí s jejími celkovými náklady.
a. Výpočetní metody
- Jednoduchá návratnost investic:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(Zisk obvykle zahrnuje roční úspory práce, materiálu, snížení poškození a potenciálně i zvýšení příjmů z vyšší propustnosti). - Doba návratnosti:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Ukazuje, jak rychle se vrátí počáteční investice. - Čistá současná hodnota (NPV): Zohledňuje časovou hodnotu peněz diskontováním budoucích peněžních toků zpět na jejich současnou hodnotu. Kladná čistá současná hodnota (NPV) obecně naznačuje výhodnou investici.
- Vnitřní míra návratnosti (IRR): Diskontní sazba, při které se čistá současná hodnota investice rovná nule. Pokud vnitřní míra návratnosti (IRR) překročí požadovanou míru návratnosti společnosti, je projekt obvykle považován za přijatelný.
b. Klíčové faktory ovlivňující návratnost investic
- Úspora mzdových nákladů: Hlavní faktor pro návratnost investic do automatizace.
- Zvýšení propustnosti: Vyšší výrobní kapacita může vést ke zvýšení tržeb.
- Snížení nákladů na materiál: Úspory díky optimalizovanému využití filmu/pásky.
- Vylepšená kvalita / Snížené poškození: Nižší náklady spojené s reklamacemi poškození výrobků, jejich přepracováním nebo zmetkovostí.
- Zvýšená bezpečnost: Snížené náklady spojené s nehodami (dlužní dohled, pojistné, případné pokuty).
- Životnost a spolehlivost zařízení: Déle trvající a spolehlivé zařízení přináší návratnost investic po delší dobu.
c. Nehmotné výhody
I když je obtížnější kvantifikovat, zvažte nehmotné výhody, jako je zlepšená morálka pracovníků (díky lepší bezpečnosti a ergonomii), lepší image společnosti (moderní a efektivní provoz) a větší provozní flexibilita.
7.4. závěr
Dosažení optimální nákladové efektivity a vysoké návratnosti investic z balicí linky ocelových svitků vyžaduje holistický přístup. Zahrnuje pečlivé počáteční plánování a výběr zařízení, pečlivé provozní řízení zaměřené na minimalizaci odpadu a prostojů, efektivní údržbu a průběžné sledování výkonnosti oproti finančním cílům. Důkladnou analýzou nákladů, implementací strategií efektivity a důsledným vyhodnocováním návratnosti investic pomocí vhodných finančních metrik mohou výrobci zajistit, aby jejich balicí operace byly nejen funkční, ale také finančně zdravé a významně přispívaly k celkovému obchodnímu úspěchu. Závěrečná část se zaměří na budoucí trendy, které formují tento kritický průmyslový proces.
8. Budoucnost balení ocelových svitků: Trendy a vznikající technologie
Průmysl balení ocelových svitků se nachází v inflexním bodě, poháněný sbíhajícími se silami technologických inovací, rostoucími požadavky na efektivitu a udržitelnost a transformačním potenciálem dat. Do budoucna se očekává, že několik klíčových trendů a nově vznikajících technologií nově definuje způsob balení, manipulace a sledování ocelových svitků. Tato závěrečná část zkoumá budoucí situaci a zdůrazňuje inovace, které budou formovat novou generaci systémů balení ocelových svitků.
8.1. Hyperautomatizace a inteligentní systémy
Automatizace se stane ještě sofistikovanější, integrovanější a inteligentnější.
- Optimalizace s umělou inteligencí: Kromě prediktivní údržby bude umělá inteligence stále více optimalizovat parametry balení (vzory ovíjení, umístění/napnutí pásky) v reálném čase na základě specifických charakteristik cívky (rozměry, třída, citlivost povrchu detekovaná senzory) a požadavků místa určení, čímž zajistí optimální ochranu s minimální spotřebou materiálu.
- Autonomní operace: Očekávejte plně autonomnější linky vyžadující minimální lidský dohled. To zahrnuje samonastavovací stroje, automatizované postupy pro odstraňování problémů a integraci s AGV/AMR pro komplexní tok materiálu od výroby až po skladování/expedici bez manuálního zásahu.
- Vylepšené robotické a kamerové systémy: Roboti se stanou obratnějšími a přizpůsobivějšími a budou schopni zvládat širší škálu úkolů. Systémy vidění řízené umělou inteligencí nabídnou sofistikovanější inspekční možnosti, budou identifikovat jemné vady a zajistí téměř dokonalou kvalitu balení.
8.2. Datově orientované ekosystémy (IIoT a digitální dvojčata)
Data budou životní krví budoucích balicích operací, což umožní všudypřítomná konektivita.
- Všudypřítomná integrace IIoT: Téměř každá součást balicí linky bude vybavena a propojena senzory, které budou generovat obrovské množství dat o výkonu, stavu a toku materiálu.
- Pokročilá analytika a cloudové platformy: Cloudové platformy budou agregovat a analyzovat data z více linek nebo dokonce více závodů, což poskytne hlubší vhled do úzkých míst ve výkonu, umožní benchmarking a usnadní optimalizační strategie na úrovni podniku.
- Digitální dvojčata: Vytvoření virtuálních replik (digitálních dvojčat) fyzické balicí linky umožní výrobcům simulovat změny, testovat nové konfigurace, optimalizovat parametry a školit operátory v bezrizikovém virtuálním prostředí před implementací změn na skutečné lince.
- Blockchain pro sledovatelnost dodavatelského řetězce: U vysoce hodnotných cívek nebo regulovaných odvětví by technologie blockchain mohla poskytnout neměnný záznam o cestě cívky, včetně podrobností o balení a dat ze senzorů (např. teploty, otřesů), což by zvýšilo bezpečnost a transparentnost.
8.3. Udržitelnost jako hlavní hnací síla
Odpovědnost za životní prostředí bude stále více ovlivňovat výběr technologií a materiálů.
- Materiály pro oběhové hospodářství: Zvýšený důraz na používání obalových materiálů (fólie, pásky) s vysokým obsahem recyklovaného materiálu a navrhování obalů pro snadnou demontáž a recyklaci v místě určení. Může se objevit vývoj uzavřených systémů pro obalové materiály.
- Biologicky rozložitelné a biomateriály: Neustálé inovace v oblasti biologicky odbouratelných VCI a balicích materiálů, které nabízejí srovnatelný výkon s tradičními plasty, ale s výrazně nižším dopadem na životní prostředí.
- Technologie pro snižování obsahu materiálu: Pokračující vývoj ultratenkých, vysoce pevných fólií a optimalizovaných technik balení/páskování s využitím umělé inteligence s cílem minimalizovat absolutní množství materiálu použitého na jeden obal.
- Získávání energie a ultraúčinné stroje: Integrace systémů pro rekuperaci energie a návrhů, které drasticky snižují energetickou stopu balicích operací, v některých případech potenciálně směřují k energeticky neutrálním systémům.
8.4. Modulární, flexibilní a škálovatelné systémy
Balicí linky se budou muset rychle přizpůsobit měnícím se požadavkům trhu.
- Modulární design: Zařízení navržená jako vyměnitelné moduly (např. různé typy balicích strojů, páskovacích strojů, etiketovacích jednotek), které lze snadno přidávat, odebírat nebo překonfigurovat tak, aby se přizpůsobily možnosti linky novým produktům nebo požadavkům na kapacitu.
- Zvýšená flexibilita: Systémy schopné zpracovat širší škálu velikostí, hmotností a specifikací balení cívek s minimálním ručním nastavením nebo seřizováním, usnadněné robotikou a nastavením parametrů řízeným umělou inteligencí.
- Škálovatelnost: Konstrukce, které umožňují postupné zvyšování kapacity přidáním paralelních modulů nebo modernizací stávajících bez nutnosti kompletní výměny linky.
8.5. Vylepšená spolupráce člověka a stroje
S rostoucí automatizací se lidská role bude vyvíjet směrem k dohledu, optimalizaci a zpracování výjimek.
- Pokročilá HMI rozhraní a rozšířená realita (AR): Intuitivnější rozhraní, potenciálně zahrnující rozšířené překryvy, které poskytují operátorům pokyny v reálném čase, diagnostické informace nebo pokyny k údržbě přímo v jejich pohledu na zařízení.
- Integrace kobotů: Širší využívání kobotů pro úkoly vyžadující kombinaci automatizace a lidské obratnosti či úsudku, což vede k bezpečnějším a ergonomičtějším hybridním pracovním stanicím.
8.6. Závěr: Přijetí transformace
Budoucnost balení ocelových svitků slibuje systémy, které budou výrazně inteligentnější, efektivnější, přizpůsobivější, udržitelnější a datově orientované než dnešní protějšky. Technologie jako umělá inteligence, IIoT, pokročilá robotika a inovativní materiály nejsou jen postupným zlepšováním, ale také katalyzátory zásadní transformace. Výrobci, kteří tyto změny proaktivně přijmou, strategicky investují do nových technologií a podporují kulturu neustálé adaptace, budou mít nejlepší pozici k prosperitě. Využitím těchto pokroků mohou optimalizovat provoz, snižovat dopad na životní prostředí, zlepšovat ochranu výrobků a splňovat stále složitější požadavky globálního trhu s ocelí, čímž si zajistí konkurenční výhodu v nadcházejících letech.