Optimalizace vaší balicí linky: Běžné problémy a efektivní řešení
V moderních průmyslových provozech je efektivní automatická balicí linka na cívky zásadní pro zachování kvality svitkových materiálů, jako jsou dráty, kabely, ocel a hliník. Efektivní balení chrání tyto produkty během přepravy a skladování, minimalizuje plýtvání materiálem, zvyšuje provozní efektivitu a udržuje spokojenost zákazníků. Přestože automatizace výrazně zlepšila procesy balení cívek, může se objevit několik přetrvávajících problémů, které mohou vést k poškození produktu, zvýšeným nákladům a narušení pracovního postupu. Pochopení těchto běžných problémů s balicí linkou na cívky a zavedení preventivních opatření je klíčem k maximalizaci produktivity a zajištění konzistentní kvality balení.
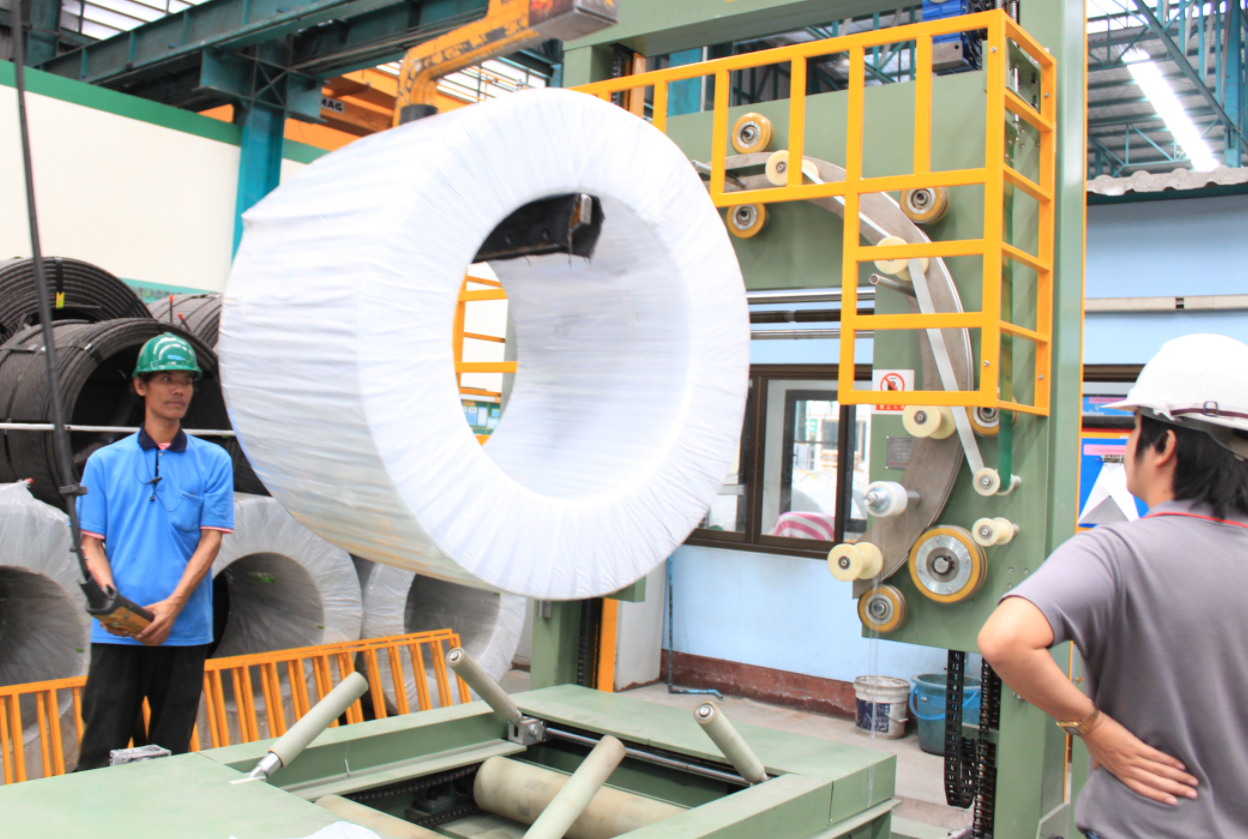
Tato příručka se ponoří do častých problémů, s nimiž se setkáváme na balicích linkách cívek, zkoumá jejich základní příčiny a nabízí praktická řešení. Proaktivním řešením těchto výzev mohou výrobci výrazně zlepšit integritu balení, zefektivnit operace a udržet vysoké výrobní standardy.
1. Nesouosost cívky a poškození překrytí
1.1 Popis problému
Během procesu balení mohou být cívky nesprávně umístěny (nevyrovnané) nebo se mohou navzájem fyzicky překrývat. K tomu často dochází v důsledku faktorů, jako je nekonzistentní pohyb dopravníku, nepřesné ovládání robotického ramene nebo neadekvátní rozestupy při manipulaci se svitky. Takové problémy mohou způsobit značné problémy, včetně:
- Povrchové poškození: Zvýšené tření mezi nesprávně zarovnanými nebo překrývajícími se cívkami může poškrábat, odřít nebo promáčknout povrch produktu a snížit tak kvalitu.
- Materiálový odpad: Nesprávné umístění často vede k neefektivní aplikaci balicích materiálů, zvýšení spotřeby a nákladů.
- Nestabilita dopravy: Špatně vyrovnané cívky mají za následek nestabilní zatížení, což zvyšuje riziko posunutí, zhroucení nebo poškození během přepravy a manipulace.
1.2 Běžné příčiny
Nesouosost obvykle pramení z:
- Kolísání rychlosti dopravního pásu nebo vibrace.
- Nepřesná kalibrace nebo programování automatizovaných manipulačních zařízení (robotů, zvedáků).
- Nesprávné počáteční umístění nebo vystředění cívky při zavedení do balicí linky.
- Nedostatek odpovídajících vodicích mechanismů podél dráhy dopravníku.
1.3 Preventivní řešení
Pro zmírnění nesouososti a překrytí cívky:
- Stabilizace dopravy: Zajistěte, aby dopravníkové systémy fungovaly konzistentní, optimalizovanou rychlostí. Provádějte pravidelnou údržbu pro odstranění opotřebovaných řemenů nebo válečků, které způsobují vibrace.
- Kalibrace automatizace: Pravidelně kalibrujte robotická ramena, senzory a polohovací systémy pro dosažení přesnosti. Používejte plány preventivní údržby pro všechny automatizované komponenty.
- Vylepšit zdroj: Implementujte přesné centrovací a vodicí mechanismy na vstupním bodě vlasce, abyste zajistili, že cívky začnou svou dráhu správně zarovnané.
- Používejte senzory: Nainstalujte systémy vidění nebo snímače přiblížení, abyste včas odhalili nesouosost a spustili nápravná opatření nebo výstrahy.
2. Nedostatečné nebo nekonzistentní napětí ovinutí
2.1 Popis problému
Použití správného množství napětí během procesu balení (např. pomocí stretch fólie) je rozhodující pro zajištění cívky. Nedostatečné napětí vede k volnému balení, které nabízí špatnou ochranu proti vlivům prostředí a namáhání při manipulaci. Volné obaly umožňují, aby se cívky v balíku posouvaly, což by mohlo způsobit odvíjení, zamotávání nebo poškození nárazem. Naopak nadměrné napětí může deformovat měkčí cívky nebo poškodit citlivé materiály.
2.2 Běžné příčiny
Problémy s napětím balení často vznikají z:
- Poruchy nebo opotřebení mechanismů řízení napětí (např. válečků, brzd, motorů) ovinovacího stroje.
- Nesprávné nastavení napětí naprogramované v balicím stroji, které nezohledňuje typ, velikost nebo hmotnost cívky.
- Změny rozměrů cívky (průměr, šířka), kterým se systém automaticky nepřizpůsobí.
- Nekonzistentní kvalita nebo vlastnosti samotného obalového materiálu.
2.3 Preventivní řešení
Pro dosažení a udržení optimálního napětí ovinutí:
- Pravidelná údržba: Provádějte časté kontroly, čištění a kalibraci systémů regulace napětí podle doporučení výrobce. Opotřebované díly proaktivně vyměňte.
- Adaptivní nastavení: Využijte ovinovací stroje s programovatelným nastavením, které lze snadno upravit pro různé specifikace svitků. Zvažte systémy s automatickým nastavením napětí na základě průměru cívky.
- Systémy zpětné vazby: Implementujte siloměry nebo snímače napětí, které poskytují zpětnou vazbu v reálném čase řídicímu systému a umožňují dynamické nastavení napětí během balicího cyklu.
- Kontrola kvality materiálu: Zajistěte stálou kvalitu balicích materiálů (strečová fólie, páskování) získáváním od spolehlivých dodavatelů a prováděním vstupních kontrol kvality.
3. Nedostatečná ochrana okraje cívky
3.1 Popis problému
Hrany (vnitřní a vnější průměr) svitků jsou zvláště náchylné k poškození během manipulace, stohování a přepravy. Zářezy, promáčkliny, škrábance nebo deformace na okrajích mohou způsobit, že části cívky nebudou použitelné, což vede k nákladnému odpadu nebo stížnostem zákazníků. Nedostatečná ochrana hran je běžným nedopatřením, které významně ovlivňuje integritu produktu.
3.2 Běžné příčiny
Poškození hran je často způsobeno:
- Použití nedostatečných nebo nevhodných materiálů na ochranu hran (např. karton, plast, pěna, která je příliš tenká nebo málo odolná).
- Nesprávné nebo nekonzistentní umístění chráničů hran manuálními operátory nebo automatickými aplikátory.
- Nedostatek standardizovaných postupů pro aplikaci ochrany hran u různých typů nebo velikostí cívek.
- Hrubé zacházení při nakládce, vykládce nebo vnitropodnikovém pohybu.
3.3 Preventivní řešení
Pro zvýšení ochrany okraje cívky:
- Vyberte vhodné materiály: Používejte robustní, specializované materiály na ochranu hran navržené pro konkrétní typ cívky, hmotnost a manipulační prostředí. Pokud je riziko koroze, zvažte možnosti VCI (Vapor Corrosion Inhibitor).
- Standardizovat postupy: Vypracujte jasné, zdokumentované standardní provozní postupy (SOP) pro aplikaci chráničů hran. Zajistěte, aby byla obsluha o těchto postupech důkladně proškolena.
- Automatizace aplikace: Kde je to možné, implementujte automatizované systémy pro konzistentní a přesné umístění chráničů hran.
- Kontroly kvality: Zahrňte vizuální nebo senzorové kontroly k ověření správného umístění a přiměřenosti ochrany hran před konečnými fázemi balení nebo páskování. Poraďte se se zdroji, jako je např Institut výrobců balicích strojů (PMMI) pro osvědčené postupy v ochranných obalech.
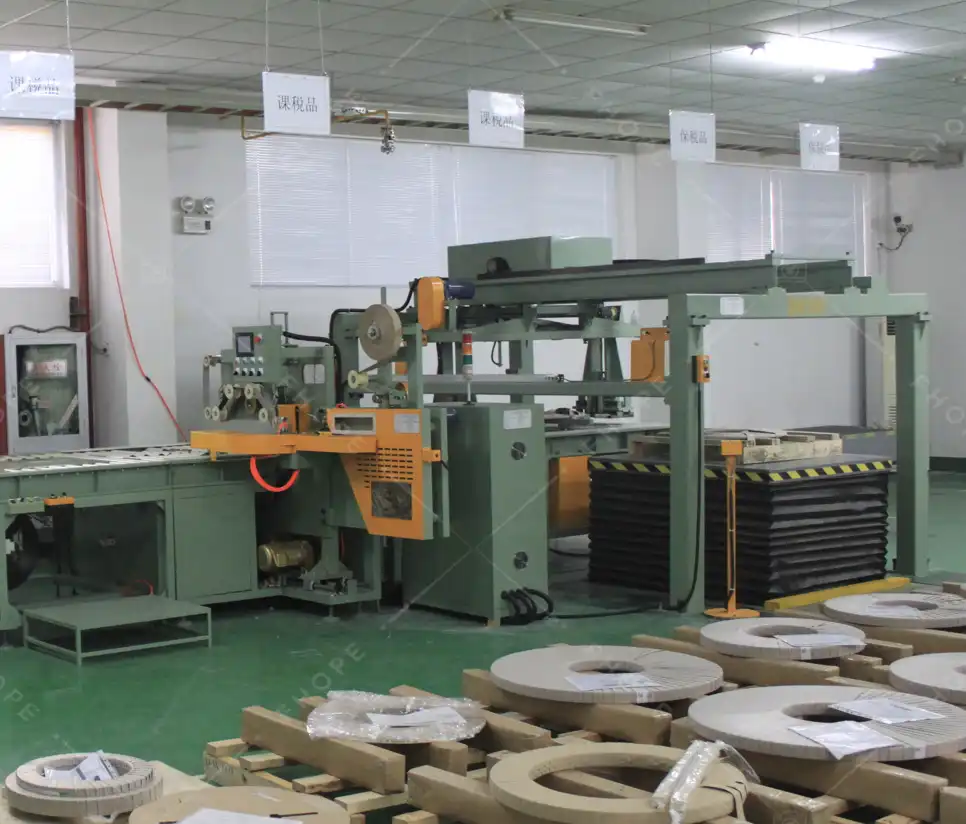
linka na balení ocelových svitků (1)
4. Nadměrná spotřeba obalového materiálu
4.1 Popis problému
Použití většího množství obalového materiálu (strečové fólie, pásky, chrániče hran), než je nutné, zvyšuje provozní náklady a vytváří odpad, kterému lze předejít, což je v rozporu s cíli udržitelnosti. K této neefektivitě často dochází, když balicí linky nejsou optimalizovány pro přizpůsobení použití materiálu specifickým požadavkům každého svitku.
4.2 Běžné příčiny
Nadměrné používání materiálů obvykle pramení z:
- Nedostatek přesných systémů pro automatické měření rozměrů cívky (průměr, šířka, hmotnost).
- Pevné nebo neflexibilní parametry balení, které aplikují „univerzální“ množství materiálu bez ohledu na velikost svitku.
- Zastaralý nebo špatně nakonfigurovaný automatizační software, který neoptimalizuje vzory balení nebo umístění popruhů.
- Přístup „lepší bezpečnost než líto“ bez optimalizace založené na datech.
4.3 Preventivní řešení
Pro optimalizaci využití materiálu a snížení odpadu:
- Automatické měření: Integrujte senzory (laserové, ultrazvukové, kamerové systémy) pro přesné měření rozměrů každé příchozí cívky.
- Dynamická úprava receptury: Použijte pokročilý PLC nebo řídicí software, který automaticky upraví množství fólie, počet ovinutí, polohy popruhu a napětí na základě naměřených rozměrů cívky a předem definovaných receptur balení.
- Optimalizace softwaru: Pravidelně kontrolujte a aktualizujte vzory balení a konfigurace páskování v softwaru stroje, abyste zajistili optimální rovnováhu mezi bezpečností a efektivitou materiálu.
- Neustálé zlepšování: Stanovte klíčové ukazatele výkonu (KPI) pro spotřebu materiálu na svitek nebo na tunu. Pravidelně tato data analyzujte, abyste identifikovali trendy a příležitosti pro další snižování.
5. Nekonzistentní nebo nepřesné označení a označení
5.1 Popis problému
Přesné, čitelné a konzistentně umístěné štítky jsou zásadní pro identifikaci produktů, sledovatelnost, řízení zásob a logistiku přepravy. Chyby, jako jsou nesprávné informace, špatná kvalita tisku, chybějící štítky nebo nesprávné umístění, mohou vést k závažným následným problémům, včetně:
- Ztracené nebo zpožděné zásilky.
- Nesrovnalosti v zásobách.
- Potíže se sledováním produktů pro účely kontroly kvality nebo stažení z trhu.
- Problémy s dodržováním zákaznických nebo regulačních požadavků (např. ISO normy související s označováním).
5.2 Běžné příčiny
Nesrovnalosti v označení a označení často vyplývají z:
- Poruchy tiskového zařízení (např. ucpané tiskové hlavy, málo inkoustu/pásky).
- Chyby v datech odeslaných do tiskárny (nesprávné kódy produktů, čísla šarží, data).
- Chyby ručního zadávání dat.
- Štítky se odlupují nebo se poškozují kvůli špatné kvalitě lepidla nebo znečištění povrchu (olej, prach).
- Selhání automatických aplikátorů štítků při správném umístění štítků.
- Nedostatek ověřovacích kroků k zajištění přesnosti a čitelnosti štítku.
5.3 Preventivní řešení
Abyste zajistili konzistentní a přesné označení:
- Údržba vybavení: Zaveďte přísný plán údržby tiskáren a aplikátorů štítků, včetně pravidelného čištění a výměny spotřebního materiálu.
- Automatizovaný přenos dat: Minimalizujte ruční zadávání dat integrací systému označování přímo se systémy řízení výroby nebo ERP, abyste získali přesné informace o produktu.
- Implementovat ověření: Okamžitě po aplikaci štítku použijte skenery čárových kódů nebo kamerové systémy, abyste ověřili čitelnost a přesnost dat ve vztahu k výrobní zakázce.
- Kontroly kvality: Zahrňte pravidelné kontroly kvality, kdy operátoři vizuálně kontrolují umístění štítků, přilnavost a kvalitu tisku.
- Odolné štítky: Vyberte materiály štítků a lepidla vhodná pro povrch cívky a podmínky prostředí, se kterými se setkáte během skladování a přepravy.
Závěr: Dosažení optimálního výkonu balení svitků
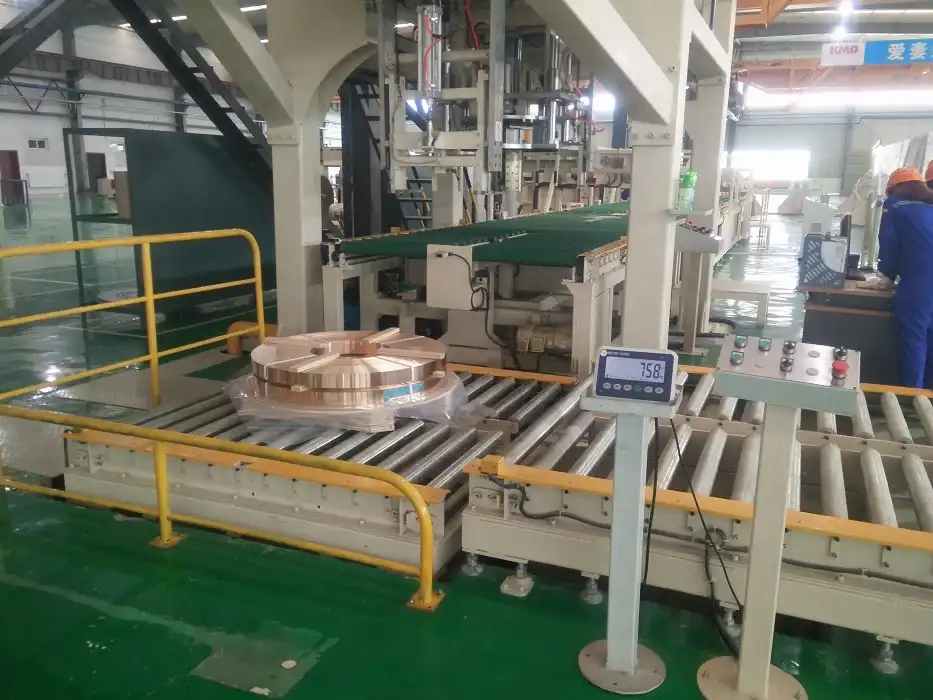
Řešení běžných problémů u balicích linek svitků – nesprávné vyrovnání, nesprávné napnutí, nedostatečná ochrana hran, plýtvání materiálem a chyby při označování – je zásadní pro ochranu hodnoty produktu, kontrolu nákladů a zlepšení celkové efektivity balicí linky. Pochopením základních příčin a implementací cílených řešení zahrnujících pravidelnou údržbu, přesnou automatizaci, robustní kontrolu kvality, standardizované postupy a neustálé zlepšování mohou výrobci tato rizika výrazně zmírnit. Optimalizovaná linka na balení svitků nejen zajišťuje, že se produkty dostanou k zákazníkům v perfektním stavu, ale také zvyšuje provozní propustnost, snižuje množství odpadu a posiluje pověst společnosti z hlediska kvality a spolehlivosti na konkurenčním trhu.