1. Úvod
V současném kovoprůmyslu patří ocelové svitky k logisticky nejnáročnějším a z hlediska bezpečnosti nejdůležitějším produktům. Jejich naprostá hmotnost, choulostivé hrany a přepravní požadavky vyžadují spolehlivá a efektivní řešení balení. Dobře navržená balicí linka svitek se obvykle skládá z (1) balicího stroje svitek, (2) páskovacího stroje svitek a (3) stohovacího stroje svitek – každý je poháněn kombinací elektromotorů, servosystémů a hydraulických pohonů. Základem celého provozu je sofistikovaný systém programovatelného logického regulátoru (PLC), který koordinuje pohyby, regulaci rychlosti pomocí frekvenčních měničů (VFD) a pokročilé řízení pohybu pomocí servomotorů.
Tento dokument se zaměřuje na fázi montáže ve výrobním postupu balicí linky cívek. Cílem je poskytnout zákazníkům a zúčastněným stranám jasnou představu o tomto pečlivém procesu – který zahrnuje vše od integrace dílčích komponent až po konečné kontroly kvality – a zároveň zdůraznit příslušné normy mechanického návrhu, bezpečnostní standardy a filozofii řízení celého životního cyklu. Důraz je kladen na to, jak je každý krok montáže důsledně plánován, prováděn a ověřován v souladu s mezinárodními inženýrskými normami, jako jsou ISO 12100, EN 415-8 (bezpečnost balicích strojů) a směrnice GB/T, což zajišťuje dlouhodobou provozní excelentnost.
2. Sestavení: Pečlivá integrace systémů
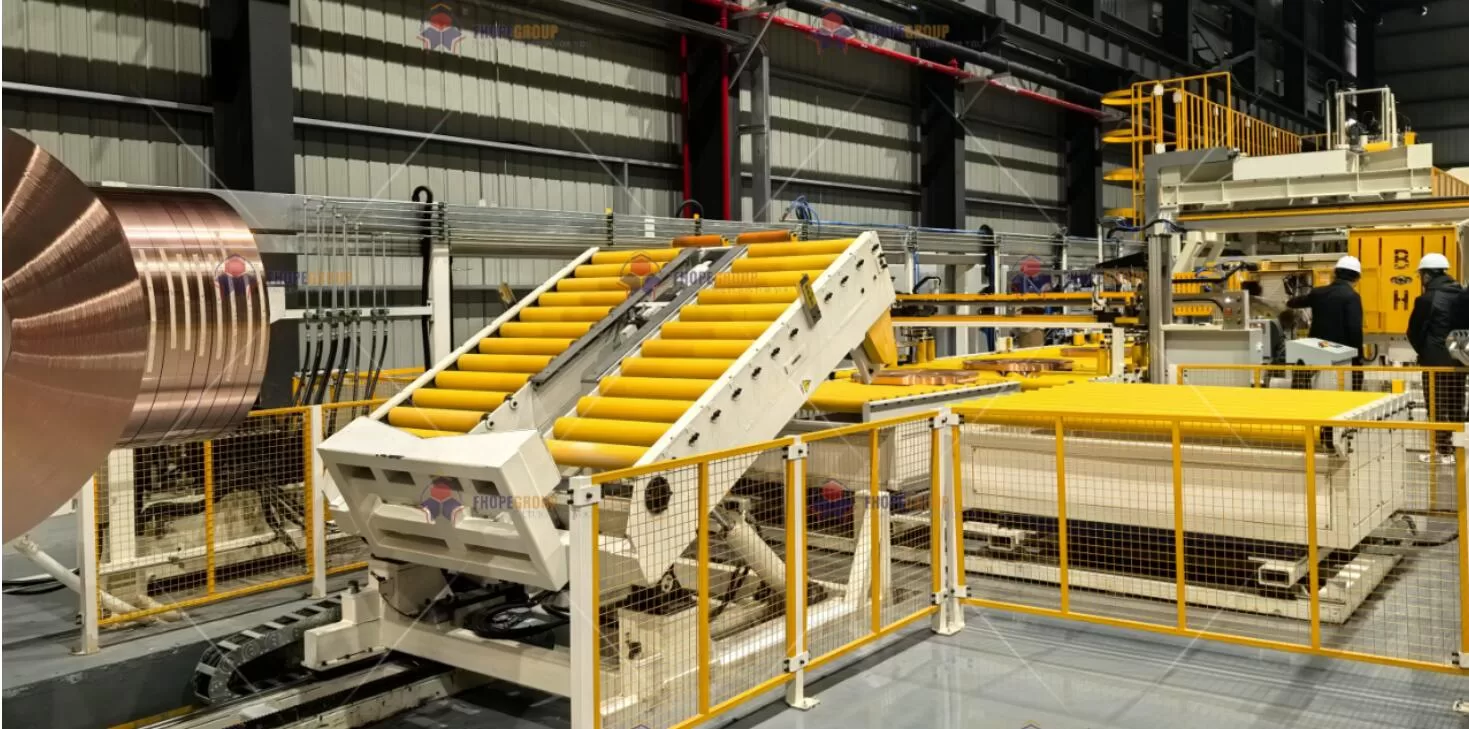
Montáž je fáze, ve které se jednotlivé moduly, zakázkově opracované díly a standardní komponenty sbíhají do plně funkčního systému. V případě moderní balicí linky svitků tyto moduly často obsahují:
-
Moduly pro přepravu cívky
- Motorizované válečky, vodicí kolejnice nebo turnikety pro umístění cívky.
- Nosné konstrukce vyrobené z vysokopevnostní oceli, aby unesly hmotnost svitků.
-
Páskovací a balicí jednotky
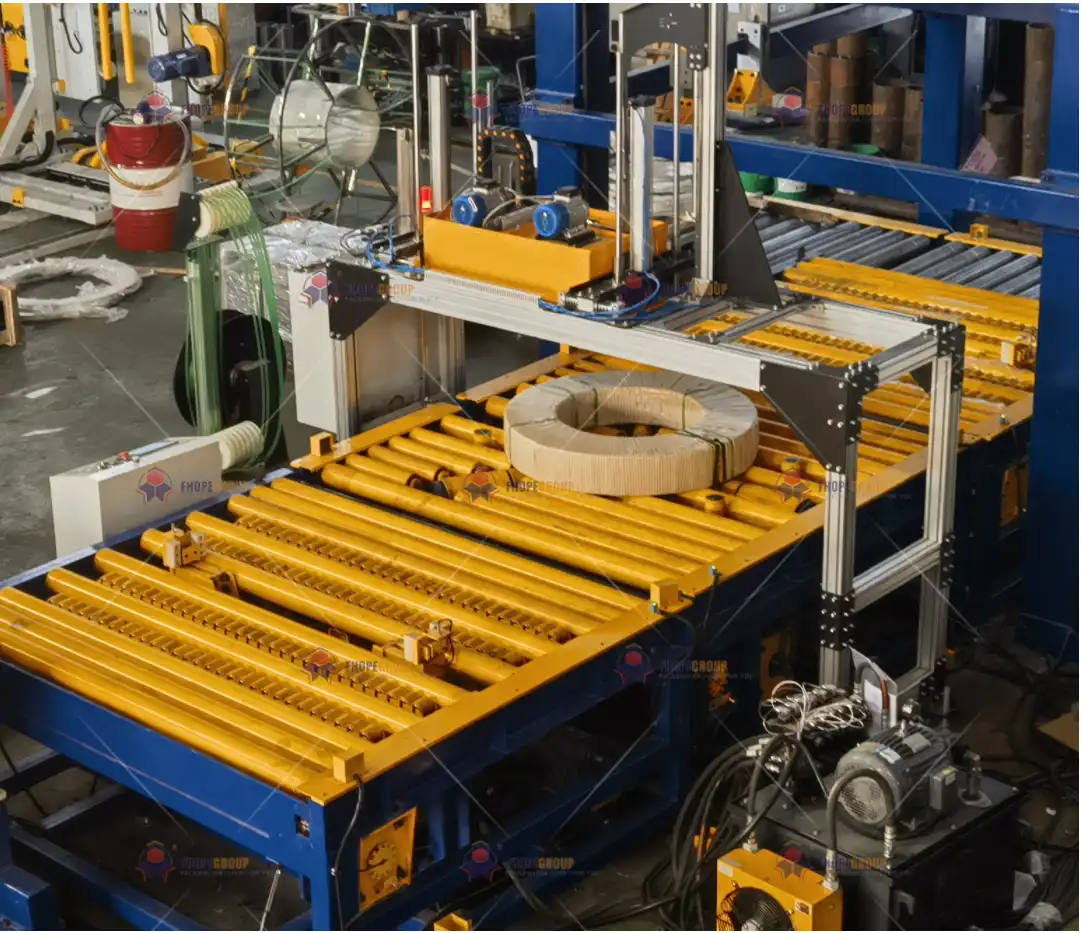
- Elektrické a pneumatické páskovací hlavy pro kontrolu napětí.
- Jednotky stretch fólie nebo balicí ramena poháněná servomotory pro dosažení konzistentního překrytí.
-
Hydraulické ovládací systémy
- Válce pro vertikální a horizontální upínání.
- Hydraulické agregáty navržené pro udržení stabilního tlaku a průtoku.
-
Elektrické pohony a ovládací skříně
- PLC pro integrované logické řízení.
- VFD pro řízení otáček motoru.
- Servopohony pro vysoce přesný pohyb.
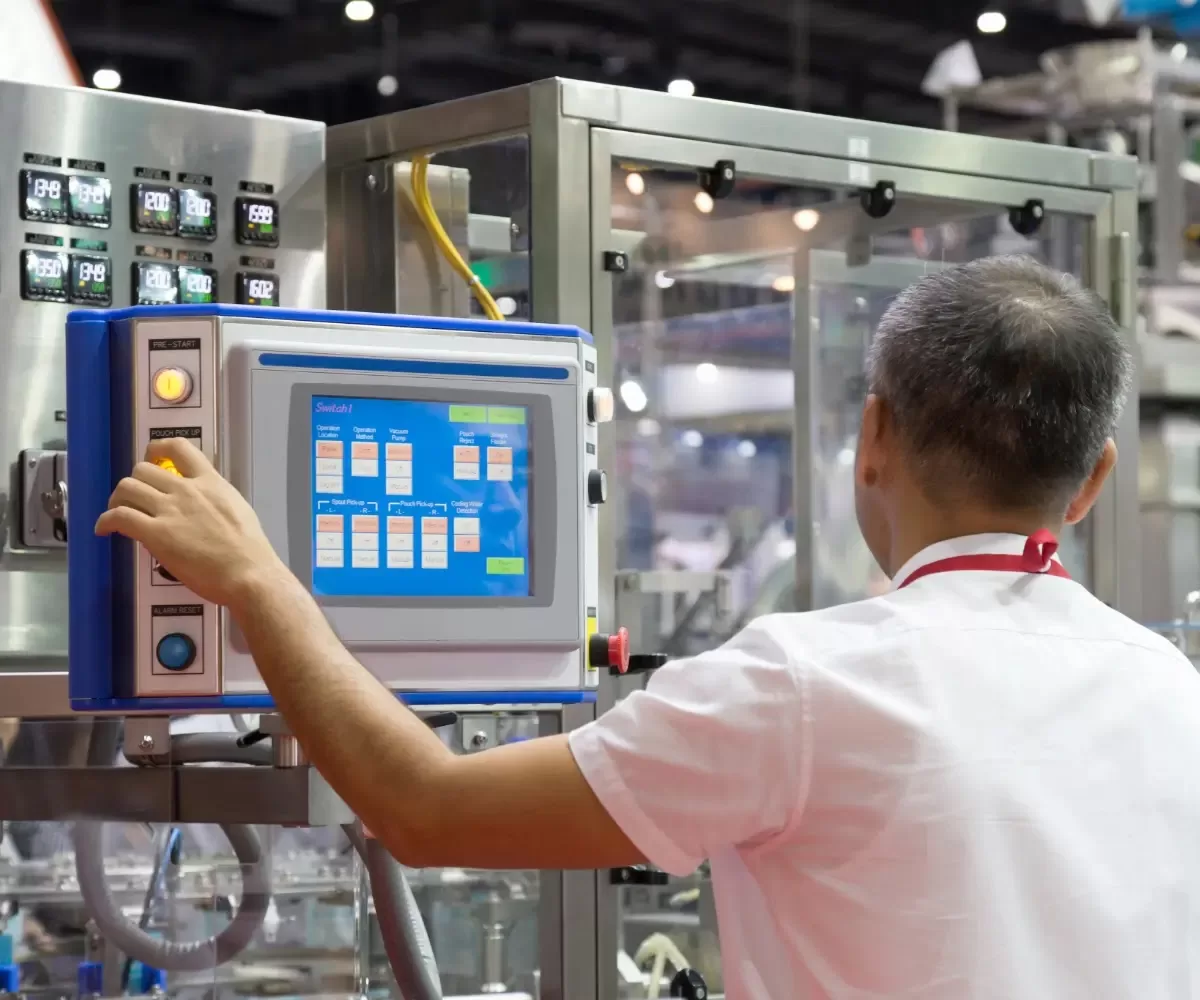
- HMI (Human-Machine Interfaces) pro vstup operátora a monitorování.
-
Bezpečnostní a ochranné mechanismy
- Světelné závory, nouzová zastavení a bezpečnostní relé.
- Mechanické kryty a kryty rotujících prvků.
Během montáže jsou tyto komponenty pečlivě umístěny a zajištěny v souladu s konstrukční dokumentací, čímž je zajištěno striktní dodržování mechanických tolerancí, rozložení zatížení a kritérií pro vyrovnání. Důkladná kontrola všech spojů – ať už se jedná o elektrické svorky, hydraulické spojky nebo mechanické upevňovací prvky – chrání integritu systému.
3. Normy mechanického návrhu a úvahy před montáží
3.1 Výběr konstrukce a materiálu
Z hlediska konstrukční spolehlivosti musí balicí linka svitků odolat dynamickému zatížení způsobenému přemísťováním, zvedáním a páskováním svitků. Proto jsou materiály vybírány na základě únavové pevnosti a odolnosti proti korozi. Mezi běžná kritéria patří:
- Vysoce pevná legovaná ocel1 (např. 42CrMo) pro ozubené hřídele, spojky a nosné rámy.
- Polymery odolné proti opotřebení2 (např. polyuretanové nebo zesílené kompozity) pro vodicí válečky a kontaktní body.
- Pozinkované nebo aluzinkové ocelové plechy (splňující EN 10346) pro vnější panely a ochranné kryty pro odolnost proti korozi ve vysoce vlhkém nebo korozivním prostředí.
Inženýrské týmy navíc provádějí analýzu druhů a následků poruch (FMEA) 3 , aby identifikovaly potenciální slabá místa v součástech, jako jsou hydraulické trubky, izolace servomotorů nebo záběr ozubených kol. Tento přístup založený na riziku zajišťuje, že zvolené materiály a konstrukční prvky řeší provozní rizika od prvního dne.
3.2 Tolerance a kontroly rozměrů
Než je jakákoli součást smontována, prochází přísnou rozměrovou kontrolou:
- Tolerance tvaru a polohy: Obvykle se řídí GB/T 1184 nebo ekvivalentními normami ISO. Například koaxiální vyrovnání hnacích hřídelí serva je udržováno na ±0.02 mm, aby se minimalizovaly vibrace a hluk.
- Požadavky na povrchovou úpravu: Rozhodující pro dosedající povrchy, zajišťující, že tření a opotřebení nepřekročí konstrukční limity.
V případě potřeby ověřují složité geometrie pokročilé metrologické nástroje – jako jsou laserové sledovače nebo souřadnicové měřicí stroje (CMM). Tím je zajištěno, že když dílčí komponenty dorazí na montážní stanici, splňují nebo překračují mechanické specifikace nezbytné pro vysoce přesnou integraci.
4. Pracovní postup sestavování jádra
Sestava balicí linky svitků je běžně strukturována do několika klíčových fází:
-
Nastavení základního rámu a primární struktury
- Vyrovnejte a vyrovnejte hlavní rám pomocí přesných vyrovnávacích zařízení.
- Potvrďte rovinnost a strukturální tuhost, abyste zachovali správné referenční body.
-
Montáž podsestavy
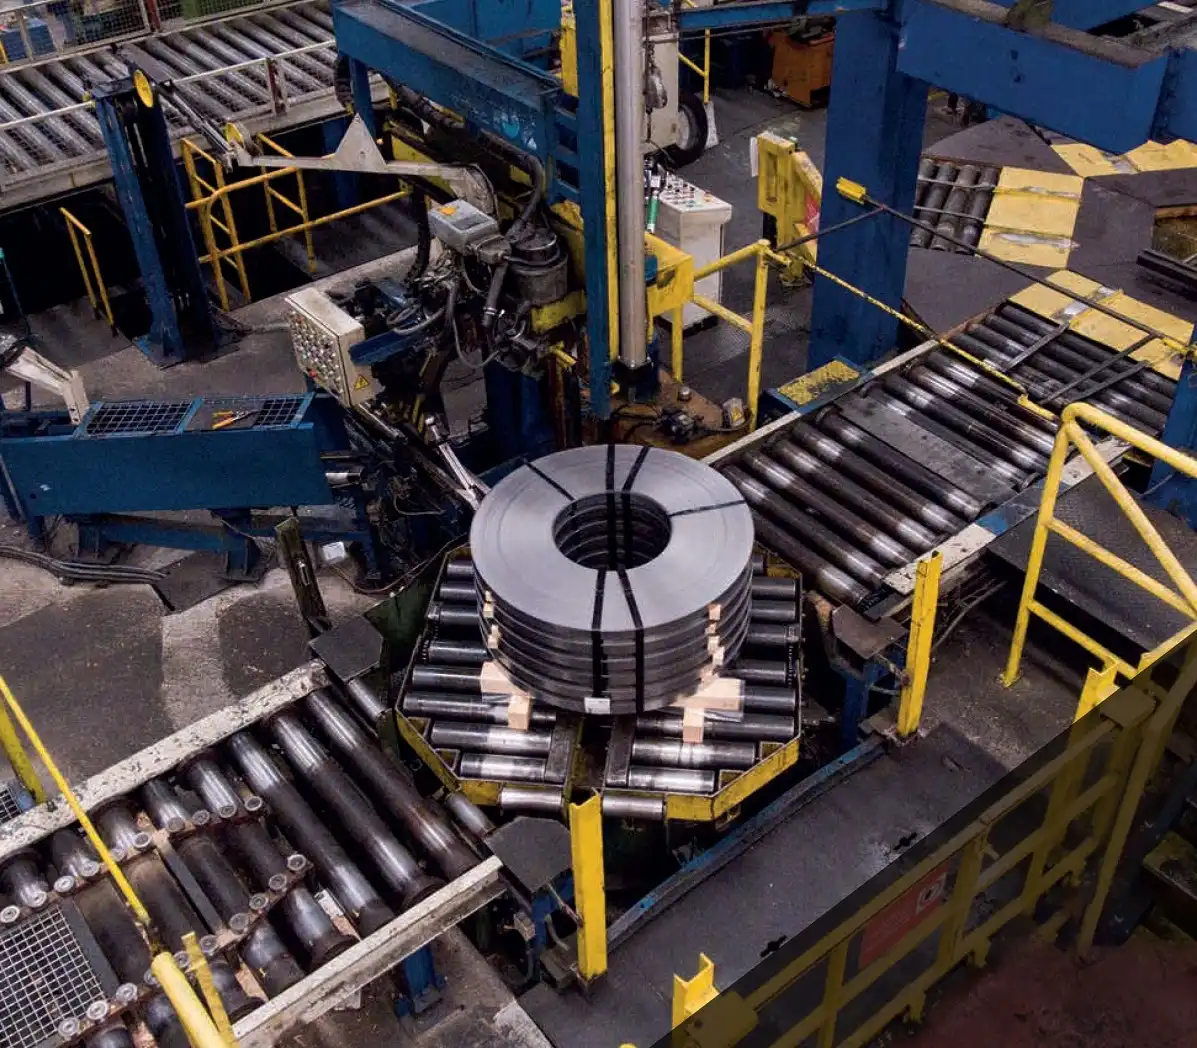
- Nainstalujte válečkové stoly, napínací zařízení a rotační jednotky, z nichž každá je přišroubována a zajištěna k předvrtaným otvorům na základě 3D rozvržení.
- Pomocí momentových klíčů utáhněte šrouby na předepsané hodnoty utahovacího momentu z technického kusovníku (Bill of Materials).
-
Integrace hydraulického systému
- Namontujte hydraulické agregáty, zásobníky a potrubí podle pokynů ISO 4413 pro tlakové nádoby a hadice.
- Hadice a trubky veďte s dostatečnými poloměry ohybu, zajistěte je svorkami a zkontrolujte, zda nedochází k oděru.
- Proveďte předběžné tlakové zkoušky na každém okruhu, abyste odhalili možné netěsnosti nebo nevyhovující armatury.
-
Elektroinstalace a ovládání
- Umístěte PLC, VFD, servopohony a stykače do řídicích krytů s krytím IP54 nebo vyšším (IEC 60529).
- Kabely vysokého a nízkého napětí veďte v samostatných kabelových žlabech, abyste zmírnili elektromagnetické rušení.
- Ukončete řídicí signály na I/O modulech PLC a zajistěte stíněné kabely pro zpětnou vazbu kodéru ze servomotorů.
-
Kalibrace pohybu a seřízení serva
- Připojte servomotory k převodovkám nebo kuličkovým šroubům (jsou-li k dispozici) s minimální úhlovou nebo přesazenou nesouosostí.
- Proveďte kalibrační rutiny – často s nastavením laseru nebo číselníkového měřidla – pro potvrzení vyrovnání v rozmezí ±0.02 mm, čímž se minimalizuje namáhání serva.
- Použijte výrobcem doporučené nástroje (např. offsetové vyrovnávací držáky), abyste zajistili robustní mechanické uchycení.
-
Uvedení podsystému do provozu
- Postupně zapněte každý modul a ověřte směr otáčení motoru, signály snímačů a hydraulické tlaky.
- Ověřte základní ovládací prvky HMI pro ruční jogging, nouzové zastavení a přechody do automatického režimu.
-
Průběžné kontroly kvality (IPQC)
- Zkontrolujte kritické oblasti pomocí kontrolních seznamů, které se týkají hodnot točivého momentu, mechanických vůlí, umístění držáku snímače, vedení olejového potrubí atd.
- Označte všechny nesrovnalosti sestavy pro okamžitou opravu. To může zahrnovat opětovné podložení základny motoru nebo přemístění držáku optického senzoru.
5. Hydraulická a elektrická souhra
5.1 Požadavky na hydraulický systém
V balicí lince svitků je hydraulický systém rozhodující pro dodání síly potřebné k upnutí a zvedání těžkých svitků. Mezi hlavní obavy patří:
- Stabilita tlaku: Systém musí udržovat kolísání tlaku v rozmezí ±1.5 % nastavené hodnoty, aby byly zajištěny konzistentní upínací síly.
- Kontrola kontaminace: Čistota oleje je sledována podle norem ISO 4406 nebo NAS 1638. Typickým požadavkem může být NAS 1638 Class 6 pro ochranu citlivých servoventilů nebo proporcionálních ventilů.
Aby se zkrátila doba cyklu, může hydraulický systém obsahovat akumulátory, které ukládají energii a poskytují okamžitý průtok. Všechny armatury, těsnění a hadice obvykle splňují normy SAE nebo DIN, což zajišťuje, že zvládnou teplotu, tlak a vibrace v náročných průmyslových podmínkách.
5.2 Přesnost elektrického ovládání
Tam, kde hydraulické systémy poskytují hrubou sílu, elektrické ovládání nabízí přesnost. Moderní balicí linky svitků do značné míry spoléhají na:
-
Řízení PLC
- Řídí propojení mezi různými stanicemi (balení, popruh, stohování).
- Monitoruje zpětnou vazbu senzorů (přibližovací spínače, foto-oči, snímače zatížení) pro řízení plně automatizovaných pracovních postupů.
- Implementuje bezpečnostní logiku (e-stop, brány a alarmy).
-
Měniče s proměnnou frekvencí (VFD)
- Ovládejte rychlost indukčních motorů pohánějících dopravníky nebo rotační hlavy.
- Optimalizujte spotřebu energie úpravou provozní rychlosti motoru tak, aby odpovídala požadavkům procesu.
-
Servopohony a motory
- Zajistěte přesný pohyb pro balení ramen, páskovacích hlav nebo polohování cívky.
- Dosáhněte submilimetrové přesnosti a opakovatelnosti pro úkoly, jako je napínání fólie.
Během montáže technici pečlivě kontrolují postupy vedení kabelů a uzemnění, aby minimalizovali elektrický šum, zejména u servosystémů, které vyžadují čisté signály kodéru pro udržení přesných řídicích smyček.
6. Protokol o zkoušce a uvedení do provozu
Jakmile jsou mechanické, hydraulické a elektrické sestavy dokončeny, systém vstoupí do fáze přísného testování před odesláním nebo instalací na místě:
-
Testování bez zátěže
- Ověřuje volný pohyb všech součástí – válečků, svorek, otočných ramen – bez zavedení skutečné cívky.
- Testuje možné kolize, abnormální vibrace nebo nekalibrované polohy senzorů.
-
Testy funkčních subsystémů
- Servo systém: Zkontrolujte sekvence navádění, procházejte různými rychlostmi, potvrďte přesnost polohování pomocí úchylkoměru nebo laserového měření.
- Hydraulický systém: Nejprve cyklujte svorky a zvedáky pod nízkým tlakem, poté pokračujte na jmenovitý provozní tlak. Sledujte netěsnosti nebo pokles tlaku.
- Bezpečnostní systémy: Ověřte funkci e-stop, zkontrolujte fotooči a světelné závory, potvrďte, že PLC přepne systém do bezpečného stavu ihned po zjištění závady.
-
Testování zatížení
- Zaveďte skutečné nebo simulované cívky (prostřednictvím závaží nebo figurín) pro replikaci provozních podmínek.
- Monitorujte kroutící moment, proud motoru a teplotu oleje v prodloužených cyklech, abyste zajistili, že konstrukce zvládne běžné výrobní požadavky.
-
Ověření doby cyklu a výstupu
- Zaznamenejte doby cyklu pro každou operaci balení. Například balicí linka může být navržena tak, aby zvládla až 60 svitků za hodinu.
- Ověřte, že systém může splnit nebo překročit požadavky zákazníků na propustnost, aniž by došlo k ohrožení bezpečnosti nebo kvality produktu.
-
Závěrečné přejímací testy (FAT)
- Proveďte komplexní zkoušku, kterou dosvědčí klient nebo certifikační orgány.
- Poskytněte zdokumentovaný doklad o shodě – grafy schopností stroje, data SPC (Statistical Process Control) a testovací zprávy, které potvrzují funkční připravenost.
7. Kontrola kvality a dokumentace
7.1 Kontrolní body kontroly kvality
Během montáže a uvádění do provozu ukotvují určité kontrolní body plán řízení kvality:
-
Rozměrové prohlídky
- Provádí se před montáží a po montáži pro potvrzení minimálních odchylek.
- Typická kritéria přijatelnosti: rovinnost ±0.1 mm/m, úhlové vyrovnání ±0.2° pro konzoly.
-
Ověření mechanického upevnění
- Kontroly točivého momentu pomocí kalibrovaných nástrojů s odkazem na hodnoty ze specifikací návrhu.
-
Hydraulické testy těsnosti
- Natlakujte potrubí na 1.25–1.5násobek normálního provozního tlaku, udržujte nastavenou hodnotu po stanovenou dobu a přitom kontrolujte všechny spoje.
-
Zkoušky elektrické kontinuity a izolace
- Použijte megaohmmetry, abyste zajistili, že izolační odpor splňuje nebo překračuje předepsané prahové hodnoty (často >1 MΩ při 500 V DC).
- Zkontrolujte správné uzemnění, abyste zabránili nahromadění statické elektřiny nebo nebezpečí úrazu elektrickým proudem.
-
Integrita softwaru
- Zabezpečené řízení verzí pro programy PLC a HMI, ověřené podle norem IEC 61131-3.
- Logika zálohování do offline úložišť pro sledovatelnost.
7.2 Dokumentace a sledovatelnost
Všechny údaje o montáži, testování a kontrolách jsou zdokumentovány, aby poskytovaly komplexní historii zařízení. Moderní společnosti často spoléhají na software Product Lifecycle Management (PLM) (např. Siemens Teamcenter nebo PTC Windchill), aby udržely historii revizí, CAD data a výsledky testů. To zajišťuje:
- Návaznost: Každou balicí linku svitků lze sledovat podle sériového čísla a data sestavení a propojit ji s přesnou konfigurací pohonů, motorů a hydraulických jednotek.
- Záruka a údržba: Operátoři mohou odkazovat na originální záznamy sestavy, aby urychlili výměnu dílů nebo upgrade.
- Neustálé Zlepšování: Zpětná vazba od terénních služeb je integrována do budoucích iterací návrhu.

8. Důraz na bezpečnost a dodržování předpisů
Kromě produktivity a mechanického výkonu je prvořadým zájmem bezpečnost. Balicí linka pro cívky musí splňovat různé normy, jako například EN 415-8 (bezpečnost balicích strojů) a ISO 12100 (bezpečnost strojů – základní pojmy a obecné zásady).
-
Hodnocení rizik
- Provádí se během raných fází návrhu k identifikaci míst sevření, zón přimáčknutí nebo nebezpečí vymrštění.
- Zmírněno pomocí fyzické ochrany, blokovaných přístupových dveří, bezpečnostní logiky PLC a bezpečných senzorů.
-
Školení operátorů
- Poskytuje instrukce o sekvencích spouštění/vypínání, nouzových postupech a základním odstraňování problémů.
- Zaměřuje se na správné nakládání/vykládání svitků, aby se zabránilo zraněním způsobeným padajícími nebo rolujícími svitky.
-
Pokyny pro údržbu
- Podporuje protokoly lockout-tagout (LOTO).
- Nastiňuje intervaly pro testování hydraulické kapaliny, kontroly napnutí řemene motoru a diagnostické kontroly PLC.
9. Doživotní podpora a prediktivní údržba
9.1 Dlouhodobá spolehlivost
Dosažení vysoké střední doby mezi poruchami (MTBF) je zásadní pro zajištění minimálních prostojů v náročných výrobních plánech. Strategie návrhu pro dosažení MTBF ≥ 10,000 XNUMX hodin často zahrnují:
- Robustní výběr komponent: Motory a serva od renomovaných značek testované na průmyslovou spolehlivost.
- Redundantní systémové architektury: Klíčové moduly, jako jsou napájecí zdroje nebo senzorové systémy, obsahují funkce redundance nebo rychlé výměny.
9.2 Prediktivní údržba a integrace internetu věcí
S příchodem postupů Průmyslu 4.0 je nyní mnoho balicích linek cívek vybaveno monitorováním stavu v reálném čase:
- Vibrační senzory: Stav ložiska pásu v motorech, převodovkách nebo napínacích kladkách. Anomálie ve spektrech vibrací mohou varovat před mechanickými poruchami.
- Senzory znečištění oleje: Vyhodnoťte úrovně čistoty v reálném čase a spusťte výměnu filtru dříve, než nahromadění kalu poškodí ventily.
- Analýza dat: PLC nebo průmyslové PC zaznamenává provozní data (počet cyklů, chybové kódy, proudy motoru). Analyzováno pomocí specializovaného softwaru (např. Beckhoff TwinCAT nebo Rockwell Historian) pro prediktivní náhledy.
10. Závěrečné poznámky
Montážní proces linky na balení cívek spojuje strojírenství, hydraulický návrh, elektrickou integraci a pokročilé řídicí systémy do uceleného a vysoce výkonného celku. Každý dílčí krok – ať už se jedná o seřízení servopohonu nebo utěsnění hydraulického spoje – vyžaduje přísné dodržování konstrukčních norem, rozměrových tolerancí a kontrol kvality. Díky integraci špičkové logiky PLC , servomotorů a diagnostiky v reálném čase se linka vyvíjí v řešení připravené na budoucnost, které se dokáže přizpůsobit kolísavým výrobním požadavkům.
Klíčové poznatky :
- Holistické inženýrství: Výběr materiálu, strukturální integrita a robustní inženýrské pracovní postupy jsou základem spolehlivosti.
- Přesná montáž: Podrobná pozornost věnovaná vyrovnání, krouticímu momentu a kalibraci zajišťuje hladký provoz a prodlouženou životnost.
- Bezpečnost a dodržování předpisů: V souladu s mezinárodní kódy (ISO, EN, GB/T) poskytuje pevný rámec pro prevenci nebezpečí.
- Podpora životního cyklu: Od ověření návrhu do prediktivní údržba, montážní proces vytváří základ pro nízkorizikový a vysoce efektivní provozní životní cyklus.
Dodržováním těchto osvědčených postupů a přijetím přístupu na prvním místě kvality mohou výrobci i koncoví uživatelé plně využít výhod dobře sestavené a vysoce výkonné balicí linky svitků. Výsledkem je systém, který nejen splňuje výkonnostní metriky, ale nabízí také robustní bezpečnostní funkce, zjednodušenou údržbu a sledovatelnou dokumentaci – kritické aspekty na dnešním konkurenčním trhu zpracování kovů.
Závěrečná poznámka:
Tento výrobní postup pro sestavení balicí linky svitků má sloužit jako technická orientace pro zákazníka. Konkrétní hodnoty, standardy a metody mohou být upraveny na základě místních předpisů, požadavků klienta a neustálého technologického pokroku. Nejnovější a nejpřesnější směrnice vždy najdete v technické dokumentaci projektu a certifikovaných výkresech.
-
Prozkoumejte výhody vysokopevnostní legované oceli, včetně její odolnosti a výkonu v náročných prostředích. ↩
-
Zjistěte, jak mohou polymery odolné proti opotřebení prodloužit životnost strojů a snížit náklady na údržbu. ↩
-
Zjistěte, jak FMEA pomáhá identifikovat rizika a zlepšit spolehlivost technických návrhů. ↩