1. Úvod
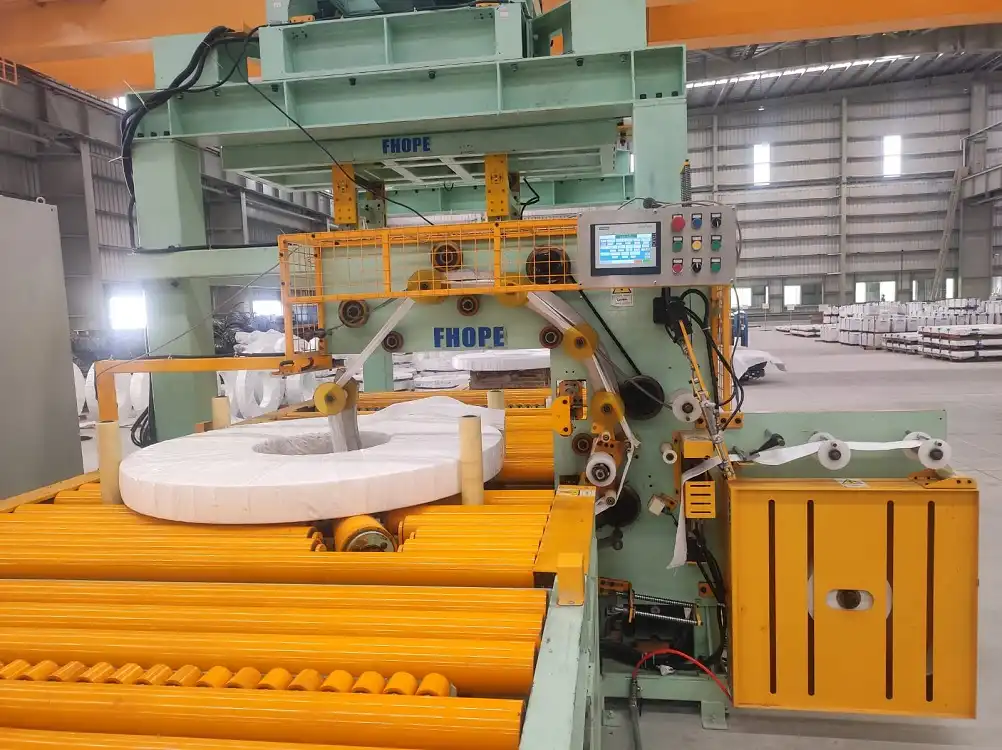
V oblasti zpracování ocelových svitků jsou přísné testovací protokoly klíčové pro potvrzení, že každé zařízení – od primárního balicího stroje na svitky až po páskovací stroj na svitky a stohovací stroj na svitky – plní své projektované specifikace nebo je nad nimi překračují. Tyto stroje, poháněné kombinací elektromotorů, servomotorů a hydraulických pohonů, musí bezproblémově fungovat za různých podmínek, aby byla zachována propustnost, bezpečnost a dlouhodobá spolehlivost.
Fáze testování není pouze mechanické cvičení; jedná se o integrované ověřování výkonu systému, bezpečnostních blokování, řídicích algoritmů a odolnosti materiálů. Komplexní zátěžové testování je zvláště důležité při ověřování kapacity balicí linky, provozní přesnosti a shody s mezinárodními normami (např. ISO, EN, GB/T). Tento dokument nabízí hloubkový pohled na vícevrstvé testovací postupy, které zajišťují vysoce výkonnou balicí linku svitků, zahrnující vše od kontrol dílčích součástí až po závěrečné přejímací testy.
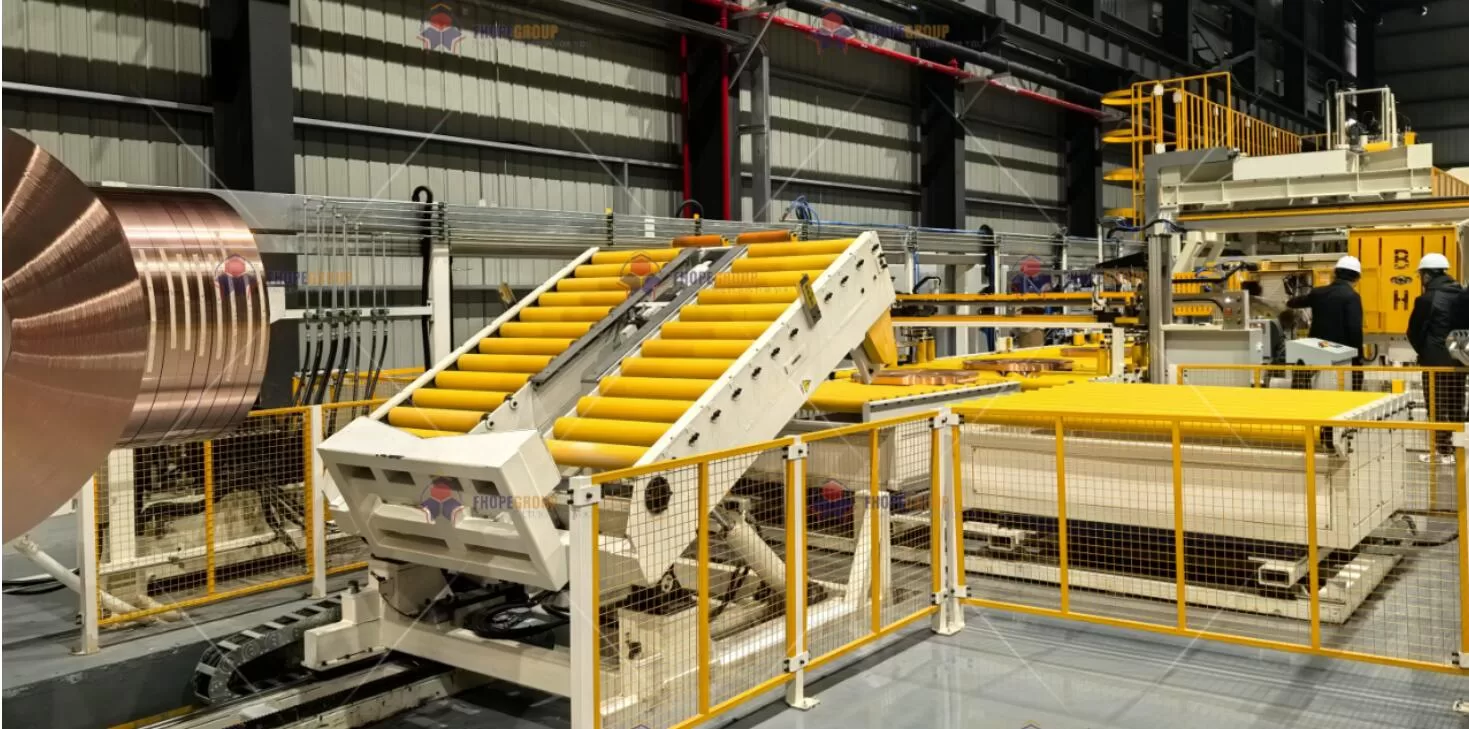
2. Přehled cílů testování
Před nastíněním konkrétních testovacích kroků je užitečné uvést zastřešující cíle:
-
Ověření mechanické robustnosti 1
- Potvrďte, že rámy, podpěry a pohyblivé části vydrží návrhové zatížení (často až 125 % jmenovité kapacity) bez trvalé deformace nebo snížení výkonu.
- Vyhodnoťte únavovou životnost simulací opakovaných cyklů reprezentujících běžné výrobní požadavky.
-
Zajištění elektrického a řídicího výkonu 2
- Ověřte, že logika PLC, frekvenční měniče (VFD), servomotory a zpětnovazební smyčky snímačů konzistentně produkují zamýšlené pohyby a rychlosti.
- Proveďte simulaci chyb pro potvrzení bezpečných vypínacích sekvencí a nouzového potlačení.
-
Zkontrolujte hydraulickou stabilitu
- Zajistěte, aby hydraulické válce a pohonné jednotky udržovaly požadovanou upínací, zvedací nebo napínací sílu v rámci specifikované tolerance (např. ±2.5 %).
- Sledujte potenciální netěsnosti, poklesy tlaku nebo teplotní špičky při dlouhodobém provozu.
-
Zaručit shodu s bezpečnostními předpisy 3
- Ověřte shodu se směrnicemi o strojích (např. EN 415-8 pro bezpečnost balicích strojů) a zajistěte, aby všechny kryty, blokování a nouzové zastavení fungovaly okamžitě a spolehlivě.
- Ověřte bezpečnost obsluhy při manipulaci se cívkou, zejména u těžkých břemen nebo rotujících prvků.
-
Potvrďte výrobní kapacitu a rychlost
- Provádějte zátěžové a cyklické testy, které kopírují skutečné tovární podmínky a potvrzují, že linka může splnit nebo překročit jmenovité výrobní rychlosti (např. 15 svitků/hodinu).
S ohledem na tyto cíle fáze testování probíhá pečlivě navrženými kroky, které využívají zavedené technické normy, přístrojové vybavení a scénáře reálného světa.
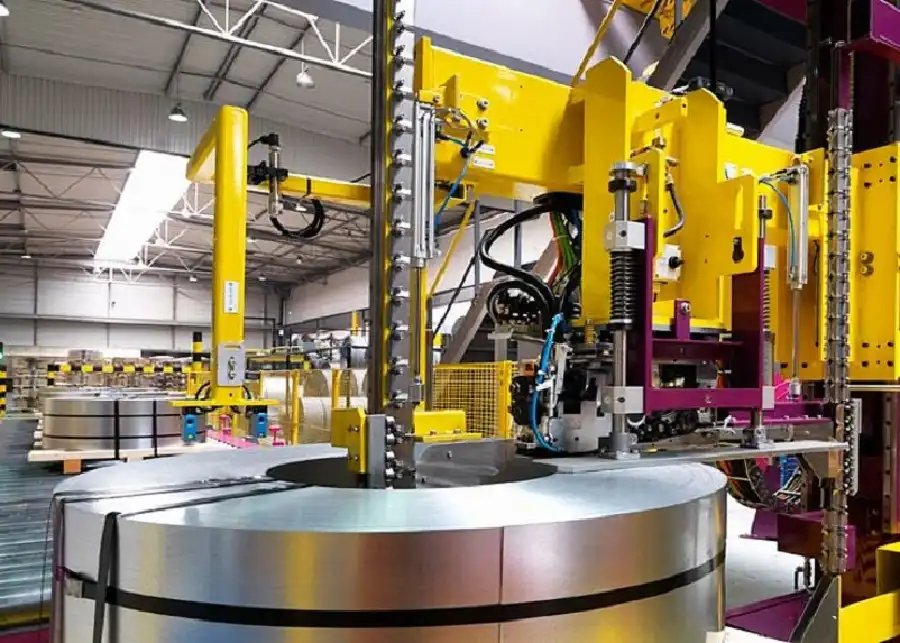
3. Přípravy před testováním
3.1 Požadavky na prostředí a nastavení
-
Řízené okolní podmínky
- Teplota a vlhkost mohou ovlivnit vlastnosti hydraulické kapaliny, výkon servomotoru a kalibraci senzoru.
- Typické cílové prostředí: 20–25 °C a relativní vlhkost 40–60 %.
-
Vyrovnání stroje a kontrola základů
- Ověřte, zda je balicí linka cívky instalována na vhodně pevné podlaze nebo základu.
- Zkontrolujte vyrovnání kolejnic, dopravníků a stohovacích stolů s přesností ±1.0 mm po celé délce (podle ISO 9283), abyste zajistili konzistentní pohyb cívky a minimální vibrace.
-
Bezpečnostní protokoly
- Před zapnutím motorů nebo hydraulických okruhů se ujistěte, že jsou bezpečnostní závěsy, brány a nouzové vypínače pod napětím a funkční.
- Postupy Lockout-Tagout (LOTO) jsou uplatňovány vždy, když se technici propojí s elektrickými panely nebo hydraulickým vedením.
3.2 Nastavení přístrojového vybavení a sběru dat
Přesné testování závisí na správných nástrojích:
- Laserové nebo fotogrammetrické systémy: Pro měření rozměrových změn nebo polohových chyb v reálném čase.
- Senzory tlaku a průtoku: Připojeno k hydraulickému systému pro záznam výkonu při zatížení, ověření shody s normami ISO 4413.
- Momentové a tenzometrické snímače: Připevněno k servo hřídelům, spojovacím bodům nebo kritickým svařencům pro kvantifikaci napětí při dynamickém zatížení.
- Vysokorychlostní kamery: Užitečné pro ověření napětí pásku nebo rovnoměrnosti rychlosti balení v reálném čase.
Data jsou shromažďována prostřednictvím centralizovaných systémů, jako je NI CompactDAQ nebo Rockwell FactoryTalk, což zajišťuje synchronizaci více vstupů senzorů. Historické záznamy umožňují analýzu trendů a detekci jemných anomálií.
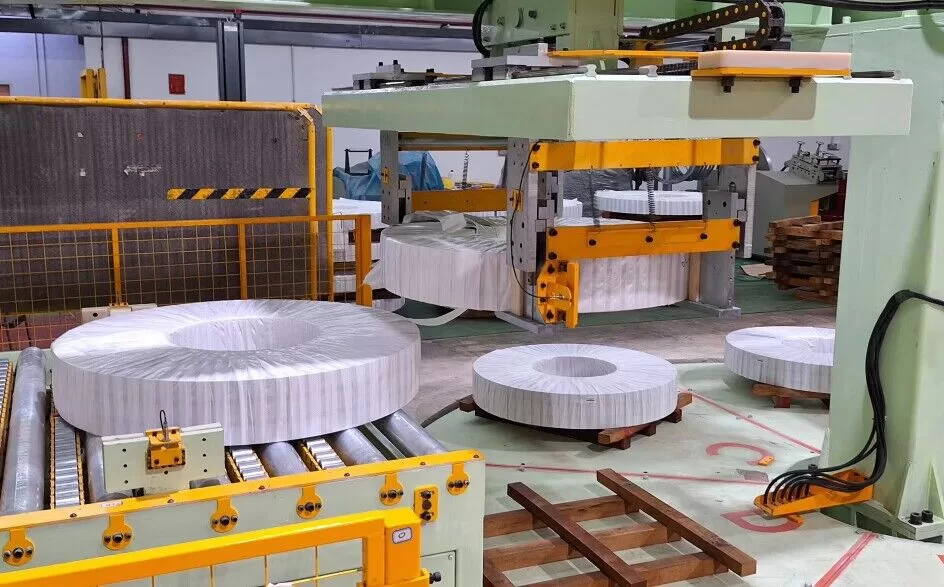
4. Fáze a metodiky testování
4.1 Kontroly subsystému (testování bez zatížení)
4.1.1 Ověření mechanického pohybu
-
Válečkové dopravníky a točny
- Provádějte dopravníkové linky různými rychlostmi (od pomalého náběhu až po maximální jmenovitou rychlost), abyste detekovali nepravidelnosti, jako jsou kývající se válečky nebo nerovnoměrné otáčení.
- Sledujte vyrovnání, poslouchejte hluk záběru ozubených kol nebo prokluzování řemene.
-
Pohyb hydraulického válce
- Proveďte nízkotlaké cyklování všech válců (např. sevření a odepnutí), abyste zkontrolovali možné vychýlení nebo pomalou odezvu.
- Ujistěte se, že všechny ventily (směrové, proporcionální nebo servoventily) se konzistentně otevírají a zavírají.
4.1.2 Elektrická a řídicí validace
-
Logická sekvence PLC
- Procházejte každý I/O bod, ověřujte signály senzorů (fotooči, koncové spínače, kodéry) a odpovídající registry PLC.
- Vyhodnoťte správné fungování podprogramů, včetně bezpečnostních sekvencí, spouštění alarmů a profilů pohybu pro servopohony.
-
Ladění servomotoru
- Proveďte naváděcí rutiny a zkontrolujte, zda se reference polohy shodují s fyzickými nulovými body.
- Spusťte testy s otevřenou a uzavřenou smyčkou při inkrementálních rychlostech; rekordní překmit, doba ustálení a opakovatelnost (cíl: ±0.1 mm, podle VDI/DGQ 3441).
Testování naprázdno slouží jako základ, který zajišťuje, že každý subsystém je připraven na vyšší zátěž při zátěžovém testování.
4.2 Integrované testování (částečné a plné zatížení)
Jakmile je potvrzena základní funkčnost, technici postupně zavádějí scénáře zatížení, aby odpovídaly konstrukčnímu obalu stroje:
-
Simulace zatížení
- Použijte ocelové cívky různých průměrů a hmotností nebo použijte kalibrované zkušební bloky, které napodobují rozložení hmoty skutečných cívek.
- Začněte na ~50 % jmenovitého zatížení, postupně zvyšujte na 100–125 %, abyste vyhodnotili mechanické rezervy a bezpečnostní faktory (v souladu s GB/T 3811-2008 pro zdvihací zařízení).
-
Hydraulické zátěžové testování
- Zvyšte tlak v systému na provozní úroveň (např. 10–25 MPa).
- Zkontrolujte míru úniku na spojkách, blocích potrubí nebo těsnění válců pomocí standardizovaných detekčních kapalin nebo ultrazvukových detektorů netěsností.
- Ověřte kapacitu pro udržení tlaku po stanovenou dobu (např. 10 minut) s minimálním posunem (≤1.5 % nastavené hodnoty).
-
Mechanika dopravníků a transferů
- Sledujte rychlosti linky, aby odpovídaly projektované propustnosti (např. 15 cívek/hod).
- Použijte snímače zatížení nebo in-line snímače točivého momentu k potvrzení, že hnací motory dokážou zvládnout požadavky na špičkový točivý moment.
- Zkontrolujte vyrovnání, abyste zabránili posunutí nebo posunu cívky, které by mohlo vést k zaseknutí nebo kolizi.
-
Napětí pásku a konzistence balení
- Pokud linka obsahuje páskovací stroj, změřte odchylku napětí (cíl: ±2.5 % podle EN 12079-2) pomocí kalibrovaných měřičů napětí.
- U operací natahování ověřte míry prodloužení fólie (např. 300 % ±5 %) ověřené bezkontaktním tenzometrem nebo digitálním měřičem napětí.
4.3 Specializované testovací scénáře
4.3.1 Extrémní podmínky prostředí
-
Teplotní stres
- Pokud klient pracuje ve velmi horkém nebo chladném klimatu (např. -10 °C až +40 °C), zopakujte tyto podmínky v kontrolovaném prostředí nebo proveďte prodloužený test namáčení.
- Vyhodnoťte změny viskozity hydraulické kapaliny a tepelné prahy servomotoru.
-
Vlhkost a koroze
- V oblastech náchylných k vysoké vlhkosti nebo solné mlze (pobřežní provozy) aplikujte zkušební normy jako ASTM B117 pro solnou mlhu nebo ISO 9227 pro testování koroze.
- Zajistěte, aby ochranné nátěry (např. galvanizace, aluzinkové nátěry) odolávaly dlouhodobému působení.
4.3.2 Vytrvalostní testy v nepřetržitém provozu
-
24hodinový běh
- Provozujte ucpávkovou linku cívek nepřetržitě při normálním provozním zatížení po celý den (nebo déle), abyste zjistili jakékoli progresivní závady, jako je přehřátí motorů, kalibrace snímače driftování nebo zavzdušnění hydraulické kapaliny.
- Sledujte trendy dat v reálném čase pro točivý moment, tlak, teplotu a vibrace a označujte anomálie pro okamžitý zásah.
-
Nouzové zastavení a výpadek napájení
- Simulujte náhlé výpadky proudu, abyste zajistili přechod motorů a válců do bezpečných poloh bez sklouznutí nebo pádu cívky.
- Potvrďte, že systém nouzového zastavení (E-stop) dokáže zastavit veškerý pohyb v požadovaném čase, obvykle ≤50 ms od aktivace bezpečnostní brány (v souladu s EN 1088:1995).
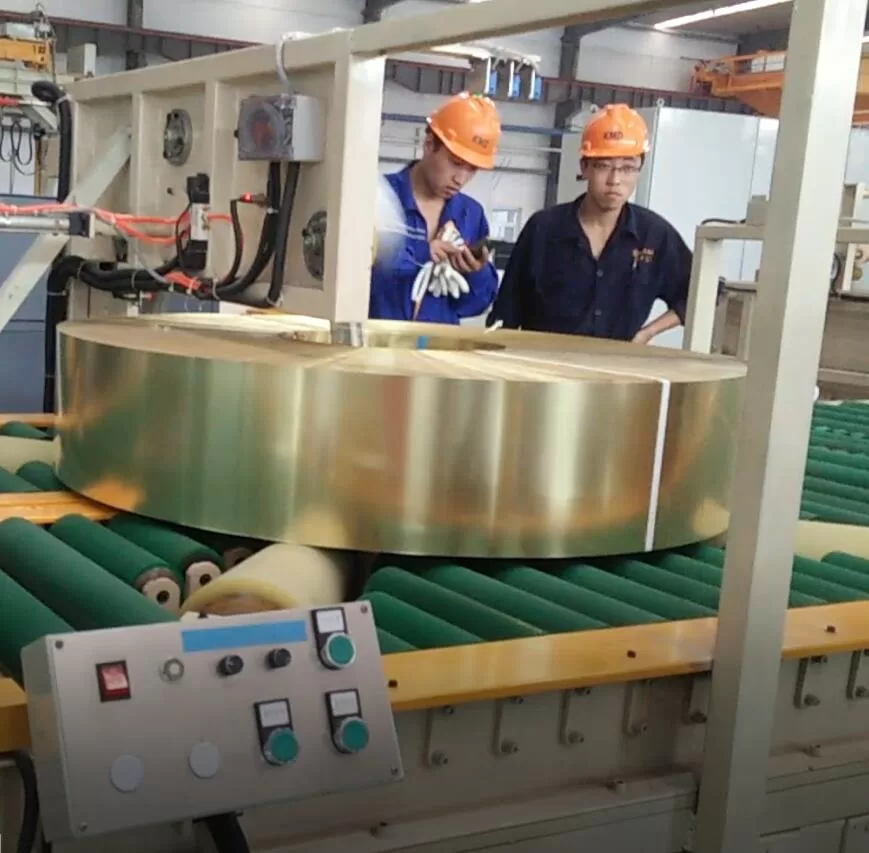
5. Měřené parametry a akceptační kritéria
Aby bylo testování smysluplné, musí mít každý parametr jasné prahové hodnoty přijatelnosti. Níže je uvedena reprezentativní tabulka kritických metrik:
| Kategorie testu | Standardní/Referenční | Kritéria přijetí | Metoda měření |
|---|---|---|---|
| Rychlost balení cívky | JB / T 10231-2016 | ≥15 svitků/hod (ocelová cívka Φ1200 mm) | Zpětná vazba kodéru + časovač |
| Přesnost napnutí popruhu | EN-12079 2 | ±2.5 % jmenovitého napětí | Digitální snímač napětí |
| Stabilita hydraulického tlaku | ISO 4413 | Drift ≤ 1.5 % po dobu 10 minut | Tlakový převodník + záznam dat |
| Opakovatelnost polohy serva | VDI/DGQ 3441 | ±0.1 mm nebo lepší | Laserový interferometr / číselník |
| Hlučnost | ISO 4871: 1996 | ≤78 dB(A) na 1 m | Kalibrovaný zvukoměr |
| Odezva bezpečnostní brány | EN 1088:1995 | Zpoždění zastavení ≤50 ms | Osciloskopická stopa |
| Energetická účinnost | ISO-14955 1 | ≤0.8 kWh/tunu ocelového svitku | Analyzátor výkonu (přesnost 0.5 %) |
Pokud se některý parametr odchyluje od těchto prahů přijatelnosti, tým inženýrů prozkoumá základní příčiny – ať už jde o problém se zarovnáním, problém s vyladěním regulační smyčky nebo závadu hydraulického těsnění – a po provedení nápravných opatření znovu otestuje vedení.
6. Analýza dat a dokumentace
6.1 Sledování a ukládání v reálném čase
Moderní balicí linky cívek často zahrnují průmyslová řešení IoT, která umožňují monitorování mechanických, elektrických a hydraulických parametrů v reálném čase. Data ze senzorů (tlak, moment, poloha kodéru, teplota) jsou přiváděna do centralizovaného systému SCADA nebo distribuované řídicí platformy (např. Rockwell FactoryTalk nebo Siemens WinCC).
-
Frekvence záznamu dat
- Vibrační nebo tlakové špičky vyžadují pro přesné zachycení vysokofrekvenční záznam (až 1 kHz).
- Pomalejší procesy (např. přeprava svitků) se mohou zaznamenávat nižší rychlostí (1–10 Hz).
-
Automatizované alarmy a analýza trendů
- Systém spustí alarm, když hodnoty překročí přednastavené prahové hodnoty (např. moment serva 110 % jmenovité kapacity).
- Údaje o trendech pomáhají identifikovat progresivní opotřebení nebo posun a řídí strategie preventivní údržby.
6.2 Protokol závěrečného akceptačního testu (FAT).
Po úspěšném dokončení integrovaných a specializovaných testů se provede komplexní FAT test se zástupci zákazníka. Tento krok zahrnuje:
-
Funkční ukázka
- Provedení linky v celé její provozní sekvenci: naložení svitku, doprava, páskování, balení (pokud je to možné), stohování a vykládání.
- Předvádění správných zobrazení HMI, chybových zpráv a bezpečnostní logiky.
-
Přehled klíčových ukazatelů výkonu (KPI)
- Porovnání naměřené rychlosti balení, konzistence napětí a frekvence prostojů se smluvními nebo konstrukčními závazky.
- Dokumentace stabilního provozu s plným zatížením za nepřetržitou směnu (např. 8 hodin).
-
Odhlášení a dokumentace
- Zákazníci obdrží komplexní testovací dokumentaci, včetně grafů naměřených dat, kalibračních certifikátů pro testovací zařízení a uživatelských příruček systému.
- Jakékoli otevřené body nebo menší neshody jsou zaznamenány v seznamu bodů s cílovými daty řešení.
7. Perspektiva životního cyklu: Po testování a údržbě
7.1 Přechod do provozní fáze
Jakmile testování prokáže, že stroj splňuje specifikace, je obvykle odeslán do výroby. Tím však testovací myšlení nekončí. V mnoha moderních zařízeních je přístupem začlenit prediktivní údržbu a průběžné ověřování:
-
Online sledování stavu
- Permanentní senzory sledují kritické parametry, jako jsou vibrace ložisek, proud motoru, znečištění hydraulického oleje (kontroly třídy ISO 4406) atd.
- Analytický software využívá strojové učení k detekci naléhavých poruch dříve, než dojde ke katastrofické poruše.
-
Plánovaná kalibrace
- Momentové klíče, laserové seřizovací nástroje a snímače napětí vyžadují rekalibraci ve stanovených intervalech, aby byla zachována integrita měření.
- Zálohování logiky PLC a verzování (shoda s normou IEC 61131-3) zajišťuje, že veškeré úpravy kódu jsou řádně zdokumentovány.
7.2 Neustálé zlepšování
Zpětná vazba z používání v reálném světě je neocenitelná. Běžná vylepšení identifikovaná po nasazení mohou zahrnovat:
- Zušlechťování hydraulických pohonů
- Modernizace těsnění nebo přechod na oleje vyšší třídy pro snížení opotřebení a teplotních výkyvů při extrémním zatížení.
- Optimalizace řídicích smyček
- Úprava parametrů ladění serva pro snížení překmitu nebo jemné doladění profilů napětí pásku pro jemnější okraje cívky.
- Zlepšení ergonomie a bezpečnosti
- Přidání ergonomických návrhů pro zatížení cívky nebo zlepšení umístění ochranného krytu, aby se snížilo namáhání obsluhy a riziko.
8. Testování inovací a budoucích trendů
8.1 Digitální dvojče a virtuální uvedení do provozu
Mnoho výrobců směřuje k digitálním dvojčatům – vytváří virtuální model celé balicí linky cívek pomocí softwaru, jako je Siemens NX Mechatronics Concept Designer (MCD). To umožňuje:
- Zkrácená doba fyzického testování
- Odladěním logiky PLC, servopohybu a bezpečnostních blokování ve virtuálním prostředí můžete zachytit chyby ještě před sestavením stroje.
- Integrace strojového učení
- Reálná data neustále aktualizují digitální dvojče a zdokonalují prediktivní algoritmy, které předpovídají mechanické nebo řídicí anomálie.
8.2 Multi-fyzikální testovací platformy
Pro linky vystavené extrémně různorodému provoznímu prostředí:
- Simultánní monitorování
- Paralelně lze sledovat vibrace v rozsahu 0–10 kHz, tlak kapaliny do 35 MPa, naměřenou teplotu od -20 °C do +150 °C a zpětnou vazbu servopohonu.
- Komplexní diagnostika
- Pokročilý software koreluje tyto multifyzikální datové sady a určuje jemné interakce, které mohou vyvolat mikroselhání nebo výkyvy výkonu.

9. Shrnutí a klíčové poznatky
Testovací proces pro balicí linku ocelových svitků je mnohostranný a jeho cílem je potvrdit strukturální integritu stroje , provozní konzistenci a bezpečnost v reálných podmínkách. Zahrnuje vše od kontrol bez zatížení až po 24hodinové vytrvalostní zkoušky, přičemž každá z nich se řídí mezinárodními normami, jako jsou GB/T 3811, ISO 4413 a EN 12079-2. Stanovením jasných kritérií přijetí – cílových úrovní napětí, přesnosti polohy, stability tlaku, prahových hodnot hluku a dalších – mohou výrobci zákazníkům prokázat hmatatelný důkaz spolehlivosti.
Klíčové body :
- Důkladná příprava: Pro věrohodné výsledky je rozhodující kontrola testovacího prostředí a ověřování přístrojového vybavení.
- Postupné zatížení Úvod: Systematické navyšování kapacity z klidu na 125 % zajišťuje progresivní ověřování každého subsystému.
- Dokumentace řízená daty: Monitorování v reálném čase a robustní protokolování umožňují sledovatelnost a odhalují okamžité i dlouhodobé trendy výkonnosti.
- Soulad s normami: Splnění nebo překročení kódů ISO, EN, IEC a GB/T podporuje důvěru a je v souladu s globálními osvědčenými postupy.
- Důraz na životní cyklus: Testování není izolovaná událost – pokládá základy prediktivní údržba, budoucí upgrady a neustálé zlepšování.
Ať už jste zákazník, který hledá ujištění o provozní bezpečnosti, nebo inženýr odpovědný za konečné uvedení do provozu, zkušební postupy zde uvedené podtrhují závazek dodávat špičkové a robustní řešení balení cívek. Tyto protokoly v podstatě prosazují filozofii: konzistentní kvalita a spolehlivost vycházejí z disciplinovaného přístupu založeného na standardech ke každé fázi – od návrhu a montáže až po finální podání ověřeného výkonu.
Závěrečná poznámka:
Tato příručka odráží osvědčené osvědčené postupy pro testování balicích linek cívek, využití mezinárodních kódů a analýzy reálných dat. Skutečné testovací plány mohou být dále přizpůsobeny na základě požadavků specifických pro dané místo, pokročilého výběru materiálů nebo specializovaných konstrukčních prvků. Vždy nahlédněte do oficiálních testovacích protokolů a technické dokumentace projektu, abyste se zabývali jedinečnými výrobními požadavky a regulačními rámci.
-
Pochopení mechanické robustnosti je klíčové pro zajištění toho, aby vaše návrhy odolaly provoznímu namáhání bez selhání. Pro podrobnější informace si prohlédněte tento zdroj. ↩
-
Zajištění elektrického a řídicího výkonu je zásadní pro provozní efektivitu. Tento zdroj poskytuje základní pokyny a techniky pro dosažení optimálního výkonu. ↩
-
Dodržování bezpečnostních předpisů je při provozu strojů nedílnou součástí. Tento odkaz nabízí komplexní informace o normách a postupech pro zajištění bezpečnosti ve vašem provozu. ↩