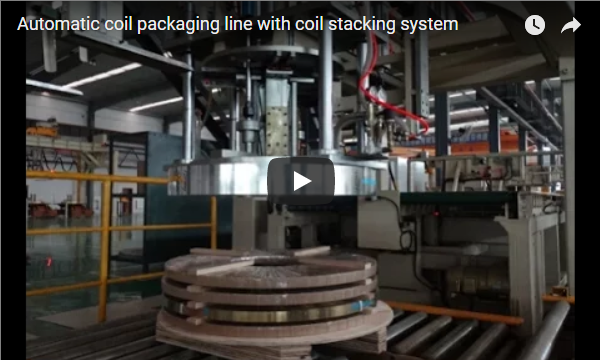
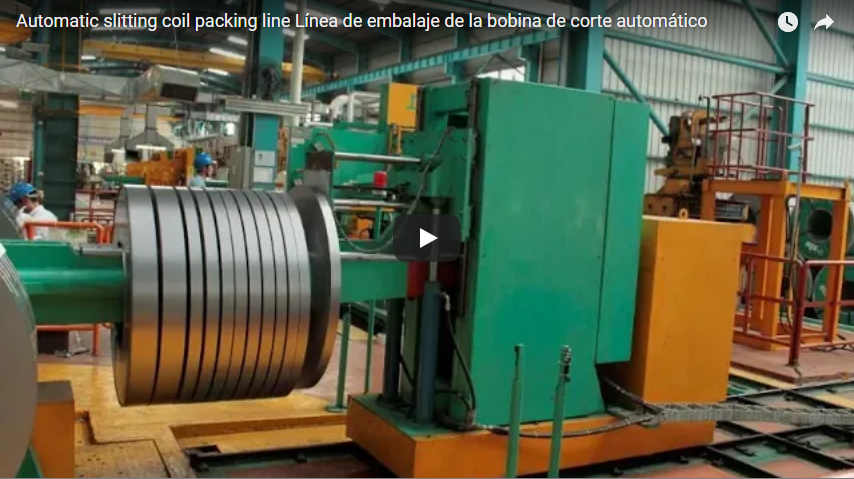
ملخص تنفيذي: يقوم خط تعبئة لفائف شرائط النحاس الأوتوماتيكي بنقل كل لفة من آلة التقطيع إلى منصة نقالة مغلفة ومُعَلَّمة، مع الحد الأدنى من الرفع اليدوي. في مقطع الفيديو الذي يبلغ طوله حوالي 48 ثانية، تتحرك لفة نحاسية مسطحة على ناقل بكرات أصفر، ثم تُغلَّف بغشاء شفاف، وتنتقل على منصة نقالة، وتُعَلَّم، وتُرسَل بواسطة رافعة شوكية. صُمِّم الخط لتعبئة لفائف يتراوح وزنها بين 80 و5,000 كجم، وقطرها الخارجي بين 750 و1,400 مم، وعرضها بين 17 و400 مم.
جدول المحتويات
- ما يُظهره المقطع، بالترتيب
- محطات خط تعبئة لفائف شريط النحاس
- مواصفات الخط
- فحص تاكت
- قائمة التحقق من الاختيارات لخط تعبئة لفائف شرائط النحاس
- الضوابط والسلامة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- مصادر
ما يُظهره المقطع، بالترتيب
يتألف خط الإنتاج من سيور ناقلة صفراء، وإطار مناولة أبيض وأصفر مع رافعة علوية، ومحطة تغليف خلف حاجز أصفر، وسيور ناقلة بيضاء طويلة للمنصات. وبجوار السير الناقل، توجد لوحة تحكم بيضاء مزودة بشاشتين، ولوحة مفاتيح، وأزرار حمراء وخضراء، وزر إيقاف طارئ أحمر.
- من 0 إلى حوالي 4 ثوانٍ. يتم نقل شريط نحاسي بني محمر، موضوع بشكل مسطح مع توجيه عروة الوصل لأعلى، إلى ناقل البكرات الأصفر.
- حوالي 4 إلى 8 ثانية. يقف عامل يرتدي خوذة برتقالية وسترة صفراء عند مكتب التحكم بينما تتحرك اللفة نحو المحطة التالية.
- حوالي 8 إلى 16 ثانية. في محطة التغليف، خلف الحاجز الأصفر، يتم تغليف اللفة بغشاء شفاف حتى يتم تغطيتها بالكامل.
- حوالي 16 إلى 32 ثانية. تنتقل اللفائف الملفوفة، الموجودة الآن على منصة نقالة، على طول الناقل الطويل أسفل الجسر العلوي.
- حوالي 32 إلى 36 ثانية. في نهاية خط الإنتاج، يقوم العامل بتعديل اللفائف الملفوفة على منصتها يدوياً.
- حوالي 36 إلى 40 ثانية. تقوم طابعة الملصقات الموجودة على مكتب التحكم بطباعة ملصق الملف.
- حوالي 40 إلى 48 ثانية. تقوم رافعة شوكية برفع المنصة المغلفة من على سير النقل ونقلها إلى المخزن.
محطات خط تعبئة لفائف شريط النحاس
تخرج لفة شريط نحاسي من آلة التقطيع بحيث تكون فتحتها أفقية على البوابة الدوارة. يقوم خط الإنتاج بتدويرها، وربطها، ولفها، وتكديسها، ثم يرسل البيانات إلى قسم الإنتاج.
| محطة على خطنا | ماذا يفعل |
|---|---|
| بوابة دوارة حلزونية (ذراع متقاطعة) | يزيل اللفائف من آلة القطع؛ 10 أطنان لكل ذراع، 40 طنًا إجمالاً، ذراع بطول 1,500 مم |
| نهاية اللفة السفلية | يرفع ويقلب حلقة الملف لأعلى؛ من 20 إلى 30 ثانية لكل دورة، ويتعامل مع عرض يبدأ من 15 مم |
| آلة الربط PET | أشرطة تمر عبر العين، 3 أو 4 أو 6 أشرطة؛ حوالي 15 ثانية لكل دورة |
| آلة لف الأحزمة المنسوجة | يلف الملف في ورقة منسوجة من البولي بروبيلين |
| مكدس مزود بقرص دوار | ست محطات؛ أكوام بارتفاع 1,000 مم ووزن 6,000 كجم لكل منصة نقالة |
| التحكم الصناعي بواسطة الحاسوب | يستقبل البيانات من خط التقطيع أو قارئ الباركود، ويطبع الملصقات، ويشارك بيانات التعبئة والتغليف |
يُظهر المقطع مراحل النقل والتغليف ونقل المنصات ووضع الملصقات والتقاطها بواسطة الرافعة الشوكية. ويتم اختيار الغلاف الشفاف، كما هو موضح في المقطع، أو صفائح البولي بروبيلين المنسوجة، حسب العميل ومدة التخزين.
مواصفات الخط
| خط وزن وتعبئة وتكديس لفائف شرائط النحاس | المواصفات الخاصه |
|---|---|
| وزن اللفائف، والتعامل معها وتعبئتها | 80 إلى 5,000 كجم |
| القطر الخارجي للفائف | 750 1,400 لملم |
| القطر الداخلي للفائف | سماكة 508 ملم |
| عرض لفائف | 17 400 لملم |
| ضخم | بولي إيثيلين تيريفثالات (PET)، سمك 0.80 مم، عرض 16 مم، 3 أو 4 أو 6 أشرطة |
| مادة تغليف منسوجة | قلب بقطر 55 مم، وقطر خارجي من 100 إلى 450 مم، وعرض من 90 إلى 100 مم |
| التراص | ارتفاع 1,000 مم مع المنصة، 6,000 كجم لكل منصة، 4,000 كجم لكل لفة على الرافعة. |
| الطاقة | 380 V، 50 هرتز |
فحص تاكت
بالنسبة لهدف توضيحي يبلغ 40 لفة في الساعة، فإن معدل الدوران هو 3,600 ÷ 40 = 90 ثانية لكل لفة.
يحتاج جهاز التفريغ إلى ما بين 20 و30 ثانية، بينما يحتاج جهاز التغليف إلى حوالي 15 ثانية لكل دورة، لذا فإن كليهما يناسب مدة 90 ثانية. يمثل وقت التغليف قيمة الصفحة لدورة واحدة. مع 6 أشرطة على لفة عريضة، نتحقق من وقت التغليف بناءً على عدد الأشرطة لديك، ونضيف رأس تغليف ثانٍ أو وحدة تخزين مؤقتة إذا كان الوقت قريبًا من وقت التاكت. يعتمد وقت اللف على عرض اللفة والتداخل، ونتحقق منه لكل نطاق لفة في العرض.
قائمة التحقق من الاختيارات لخط تعبئة لفائف شرائط النحاس
- يتراوح وزن اللفة، والقطر الخارجي، والقطر الداخلي، والعرض من آلة القطع.
- معدل الإنتاج في الساعة، بما يتناسب مع دورة آلة التقطيع.
- عدد الأشرطة، ومادة الشريط، ومادة الغلاف: غشاء شفاف أو منسوج من البولي بروبيلين.
- ارتفاع التكديس والوزن لكل منصة نقالة.
- رابط البيانات: خط القطع، قارئ الباركود، محتوى الملصق ونظام المصنع.
- يتم إطلاق الرافعة الشوكية أو الناقل في نهاية الخط.
الضوابط والسلامة
في المقطع، تقع محطة التغليف خلف حاجز أصفر، وتحمل لوحة التحكم زر إيقاف طارئ أحمر. عند حوالي 32 إلى 36 ثانية، يقوم العامل بتعديل اللفة المغلفة على منصتها يدويًا في نهاية الناقل. إن وضع اليد على حمولة لا تزال قابلة للحركة هو حركة التوقف. لا تتم التعديلات على المنصة إلا بعد توقف الناقل.
أوقف المحطة، واعزلها، وأغلقها قبل أن يمد أي شخص يده إلى واقي التغليف، أو يزيل أي فاصل في الفيلم، أو يعمل على آلة التفريغ أو آلة التكديس. يجب إبقاء منطقة التقاط الرافعة الشوكية في نهاية الخط خالية من المشاة أثناء تحرك الرافعة.
تختلف المعايير المطبقة باختلاف السوق المستهدف. ففي أسواق الاتحاد الأوروبي، يحدد معيار ISO 12100 طريقة تقييم المخاطر، بينما يغطي معيار EN 415-10 المتطلبات العامة لآلات التعبئة والتغليف، والذي يحدد إجراءات الحماية وترتيبات التوقف.
أسئلة وأجوبة هندسية
س: ما هي أنواع اللفائف التي يستخدمها خط تعبئة لفائف شريط النحاس؟ ج: لفائف بوزن من 80 إلى 5,000 كجم، وقطر خارجي من 750 إلى 1,400 مم، وقطر داخلي 508 مم، وعرض من 17 إلى 400 مم.
س: كم عدد الأشرطة التي يستخدمها الخط؟ ج: تقوم آلة ربط PET بربط الشريط من خلال العروة باستخدام 3 أو 4 أو 6 أشرطة، بمعدل 15 ثانية لكل دورة.
س: ما هو أقصى ارتفاع يمكن أن يصل إليه خط الإنتاج لتكديس اللفائف؟ ج: يصل إلى 1,000 مم شاملاً المنصة، وبحد أقصى 6,000 كجم لكل منصة. يستطيع جهاز التكديس التعامل مع اللفائف المفردة التي يصل وزنها إلى 4,000 كجم، وهو أقل من الحد الأقصى المسموح به وهو 5,000 كجم.
الخطوة التالية
نقوم بتحديد حجم خط تعبئة لفائف شرائط النحاس في ثلاث خطوات:
- أرسل رسم التخطيط الخاص بك مع مخرج الشق، ونطاق الملف، وهدف الإخراج، ونمط التكديس، إلى info@fhopepack.com.
- استلم عرضًا خلال 48 ساعة، مع قائمة المحطات وفحص التاكت لكل محطة.
- احجز معاينة للموقع لذلك نؤكد مساحة الأرضية، ومسار الرافعة الشوكية، ووصلة البيانات.
القراءة ذات الصلة
- خط وزن وتعبئة وتكديس لفائف شرائط النحاس
- خط التعبئة والتغليف لفائف الحز
- آلات تعبئة اللفائف
- آلة تغليف الملفات مع شريط لاصق وطابعة ملصقات
مصادر
- مواصفات الخط والمحطات: صفحة منتجات خط وزن وتعبئة وتكديس لفائف شرائط النحاس
- توقيت المقطع: تم أخذ توقيتات المشاهد من مقطعنا، بفواصل زمنية تقارب 4 ثوانٍ
- الخط قيد التشغيل: شاهد الفيديو الخاص بنا على يوتيوب
- نطاق المعايير: ISO 12100: 2010, إن شنومكس-شنومكس: شنومكس
آخر مراجعة: 2026-10-05