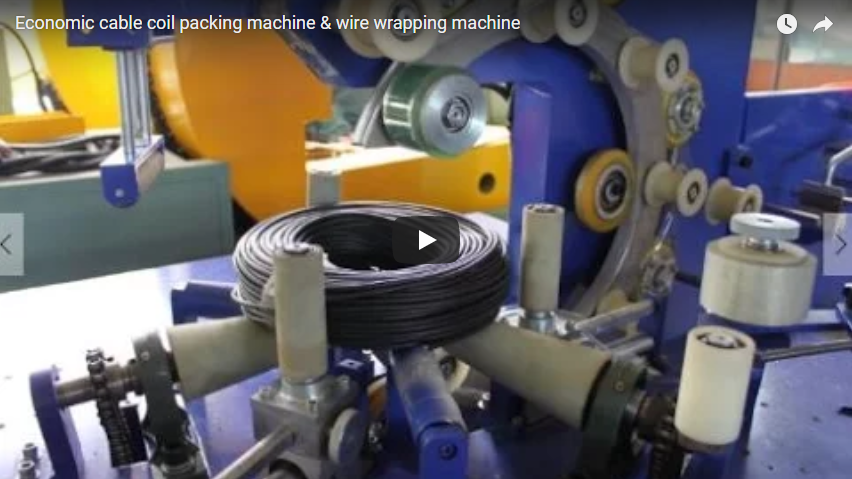
ملخص تنفيذي: تتعرض لفائف المعادن غير المحمية للتلف أثناء النقل بشكل متكرر نتيجة لتحرك الأحمال، وعدم كفاية شد الغلاف، واختلافات المناولة اليدوية. وبينما تختلف نسب الفقد الدقيقة باختلاف مسارات شركات النقل والخدمات اللوجستية الإقليمية، فإن تطبيق التغليف الواقي المصمم هندسيًا يقلل بشكل كبير من مطالبات الشحن ويثبت تكاليف الشحن. يحدد هذا الدليل الفني متطلبات النظام الأساسية، ونطاقات التشغيل الميكانيكية، وخطوات التحقق من صحة المشتريات لمديري المرافق المشرفين على بنية التغليف الآلية. جميع المقاييس التشغيلية والتوقعات المالية هي تقديرات توضيحية تتطلب التحقق من صحتها في الموقع المحدد ومن المورد.
🛠️ نقطة ضعف في الصناعة
يؤدي التغليف اليدوي لللفائف إلى تفاوت في شد الغلاف وتحرك غير متوقع للحمولة، مما يزيد بشكل مباشر من معدلات تلف الشحنات أثناء النقل وفترات توقف العمليات. أما أنظمة التغليف الآلية فتقضي على الخطأ البشري من خلال توحيد معايير الشد وتثبيت أحزمة عالية المتانة، مما يساهم في استقرار تكاليف مطالبات الشحن وتسريع إنتاجية خط الإنتاج.
تُشير البيانات الميدانية من مراكز خدمة الصلب متوسطة الحجم ومراكز توزيع المعادن باستمرار إلى أن التغليف اليدوي يُمثل عائقًا رئيسيًا. غالبًا ما يُواجه المشغلون صعوبة في الحفاظ على شدٍّ مُوحد للغشاء عبر أقطار اللفائف المُختلفة، مما يؤدي إلى تمزق الغشاء، وعدم انتظام كثافة التغليف، وقطع الحواف أثناء النقل. يُفاقم زخم التوقف والتشغيل لأنظمة الطاولات الدوارة التقليدية من تحوّل الحمولة، بينما يُؤدي قطع الغشاء يدويًا واللحام الحراري إلى تباين يُؤدي إلى طلبات إعادة العمل. تتراكم هذه الإخفاقات بسرعة: يُؤدي الإفراط في التغليف إلى زيادة هدر المواد، ويُؤثر عدم انتظام الشدّ على استقرار الحمولة، ويُؤدي التعامل اليدوي المُكثف إلى زيادة حوادث السلامة في مكان العمل. بالنسبة لمديري الإنتاج، يتمثل التأثير التراكمي في تآكل مباشر لثقة العملاء، وارتفاع التزامات مطالبات الشحن، وفترات توقف غير مُخطط لها تُعطل جداول الشحن اللاحقة. لم تعد عملية التغليف المُتكررة والمُتحكم بها آليًا خيارًا؛ بل أصبحت مُتطلبًا أساسيًا للحفاظ على معدلات الإنتاج والكفاءة التشغيلية الشاملة في الخدمات اللوجستية للمعادن ذات الحجم الكبير.
🏗️ آلية الحل
تستخدم أنظمة التغليف المدارية عبر العين (TEW) ملفًا ثابتًا وعربة فيلم متحركة رأسيًا لتطبيق شد ثابت دون إحداث زخم دوراني. يقلل هذا النهج الميكانيكي من الخطأ البشري، ويقلل من هدر الفيلم، ويسرع دورات التغليف، مما يزيد بشكل مباشر من الكفاءة التشغيلية الإجمالية ومعدلات الإنتاج.
يكمن الابتكار الأساسي في تغليف اللفائف الحديث في الميكانيكا المدارية، حيث تبقى الحمولة ثابتة بينما تدور حلقة فيلم آلية حول اللفة الثابتة. يلغي هذا التصميم قوى الطرد المركزي والانزياح بالقصور الذاتي المرتبطين بالطاولات الدوارة. يبدأ النظام بتحميل اللفائف آليًا وتمركزها بدقة، مما يضمن محاذاة المحور الهندسي للفة تمامًا مع غلاف التغليف. بمجرد وضعها في الموضع المطلوب، تقوم الآلة بتنفيذ عملية التغليف عبر الفتحة المركزية (TEW)، حيث تمرر الفيلم عبر الفتحة المركزية للفة لإنشاء حاجز محكم الإغلاق يمنع تسرب الهواء ويغلق الحمولة من الداخل إلى الخارج. يتحكم جهاز تحكم منطقي قابل للبرمجة (PLC) - وهو حاسوب رقمي صناعي عالي الجودة يُؤتمت العمليات الكهروميكانيكية - في الدورة بأكملها، حيث يقرأ أبعاد اللفة ويضبط تلقائيًا سرعة التغليف وعدد الطبقات ومعايير الشد. تعمل عربة الفيلم عادةً ضمن نطاق 80-140 دورة في الدقيقة، بينما تعمل آلية التمديد المسبق على إطالة الفيلم ميكانيكيًا إلى نطاق تشغيل نموذجي يتراوح بين 200-300% قبل التطبيق. تعمل عملية التمديد المسبق هذه على محاذاة سلاسل البوليمر، مما يزيد من قوة الشد ويقلل من استهلاك المواد الخام. ويختتم النظام بتقطيع الفيلم آليًا، ولحامه حراريًا، ووضع الملصقات عليه، مما يتيح استخدام مواد تغليف قابلة للتخصيص مثل فيلم التمديد القياسي، أو فيلم VCI (مثبط تآكل البخار) للحماية من الرطوبة ورذاذ الملح، أو ورق الكرافت المتين. ومن خلال توحيد هذه المتغيرات، تقلل الآلية المدارية بشكل مباشر من متطلبات العمل اليدوي، وتقلل من الأخطاء البشرية، وتسرع عملية التعبئة والتغليف دون المساس بسلامة الحمولة.
🔗 ذات صلة : استكشف المزيد من الحلول
📈 تفاصيل التنفيذ والمعايير
يتطلب النشر الناجح تجهيزًا دقيقًا للموقع، بما في ذلك أساسات خرسانية مستوية، وطاقة كهربائية ثلاثية الأطوار 480 فولت، وهواء مضغوط منظم للإغلاق الهوائي. يجب معايرة معايير النظام لاستيعاب أبعاد وأوزان وأشكال اللفائف المختلفة، مع ضمان تثبيت الحمولة بواسطة أشرطة فولاذية أو بوليستر عالية القوة دون التأثير على الإنتاجية.
يتطلب دمج خط تغليف لفائف آليّ محاذاة دقيقة للبنية التحتية. يجب على المنشآت تجهيز أساس خرساني مستوٍ قادر على امتصاص الاهتزازات الديناميكية، ويتطلب ذلك عادةً تثبيت مسامير التثبيت وتفاوتًا قدره ±1.5 مم على سطح الناقل. تحدد المتطلبات الكهربائية والهوائية عمومًا مصدر طاقة ثلاثي الأطوار 480 فولت مع قاطع دائرة مخصص 60 أمبير، إلى جانب مصدر هواء مضغوط مُنظّم عند 80-100 رطل لكل بوصة مربعة لتشغيل المشابك الهوائية، وقواطع الأغشية، وفكوك الإغلاق. يجب برمجة واجهة وحدة التحكم المنطقية القابلة للبرمجة (PLC) بمجموعات معلمات محددة لكل فئة من اللفائف، مع مراعاة الاختلافات في القطر الخارجي والعرض والوزن وحجم اللب. يجب أن يتجاوز الخلوص الداخلي للحلقة المدارية الحد الأقصى للقطر الخارجي لللفيفة بما لا يقل عن 4 سم لمنع التداخل الميكانيكي أثناء الدوران. تدعم التكوينات المثبتة على الأرض عادةً أحمالًا تصل إلى 15 طنًا؛ تتطلب الأشكال الهندسية الأثقل أو الأكبر حجمًا تركيبات مثبتة في حفرة لخفض مركز الثقل وتحسين الاستقرار. تُدمج أشرطة فولاذية أو بوليسترية عالية المتانة في محطة اللحام لتوفير تثبيت ميكانيكي ثانوي، خاصةً للملفات عالية الكثافة أو غير منتظمة الشكل. وبينما لا يُشترط الالتزام بمعايير ISO أو ASTM بشكل عام في آلات التعبئة والتغليف، فإن معظم الشركات المصنعة للمعدات الأصلية تصمم لوحات التحكم وأقفال الأمان بما يتوافق مع إرشادات CE وUL الأساسية، مع العلم أن الشهادة النهائية تبقى رهناً بالشركة المصنعة ويجب التحقق منها وفقاً للوائح السلامة المهنية المحلية.
🛡️ نتائج موثقة ومعايير الشراء
يساهم نشر خطوط تغليف اللفائف الآلية باستمرار في تقليل الحاجة إلى العمالة اليدوية والحد من الأخطاء البشرية، مما يحقق مكاسب ملموسة في معدلات الإنتاج وكفاءة التشغيل الإجمالية. يجب أن تتحقق عملية التحقق من المشتريات من سعة التحميل، وتوافق الفيلم، وأوقات استجابة نظام الأمان لضمان الموثوقية والامتثال على المدى الطويل.
تُشير التقارير باستمرار إلى تحسّن ملحوظ في إنتاجية التغليف واستخدام المواد في المنشآت التي تنتقل من التغليف اليدوي إلى التغليف المداري الآلي. فمن خلال إلغاء المناولة اليدوية للأغشية وتوحيد إعدادات الشد، يُمكن للمشغلين إعادة توجيه العمالة إلى مهام ذات قيمة مضافة، مما يُقلل بشكل مباشر من وقت التوقف ويزيد من كفاءة التشغيل الإجمالية. كما تضمن قدرة النظام على استيعاب أحجام وأوزان وأشكال اللفائف المختلفة دون الحاجة إلى إعادة معايرة يدوية استمرارية تدفق خط الإنتاج، بينما تعمل وحدات الختم واللصق المتكاملة على إزالة الاختناقات الثانوية. وللتحقق من صحة قرار الشراء، يجب على فرق الهندسة والعمليات التحقق من مواصفات المورد ومقارنتها بمتطلبات المصنع الفعلية. وتشمل خطوات التحقق الرئيسية التأكد من أن خلوص الحلقة المدارية يُطابق القطر الخارجي الأقصى للفة، والتحقق من التوافق مع الأغشية المتخصصة مثل VCI لأسواق التصدير، والتأكد من توفر البنية التحتية للموقع بجهد 480 فولت/60 أمبير وضغط 80-100 رطل لكل بوصة مربعة. كما يجب مراجعة وثائق نظام التعشيق الآمن للتأكد من أن أوقات استجابة الستارة الضوئية وعتبات التوقف الطارئ تُلبي تقييمات مخاطر المنشأة. وأخيرًا، ينبغي وضع بروتوكولات صيانة لمحامل محرك المؤازرة، وأدلة حامل الفيلم، وإجراءات النسخ الاحتياطي لوحدة التحكم المنطقية القابلة للبرمجة (PLC) للحفاظ على وقت التشغيل على المدى الطويل.
قائمة التحقق من صحة عملية الشراء:
-
[ ] خلوص الملف: يتجاوز القطر الداخلي للحلقة المدارية القطر الخارجي الأقصى للملف بمقدار 4 بوصات أو أكثر
-
[ ] توافق الأغشية: يدعم النظام أغشية التغليف المطاطية، وأغشية VCI، وورق الكرافت، أو الأغطية المركبة
-
[ ] البنية التحتية: طاقة ثلاثية الأطوار 480 فولت (قاطع دائرة 60 أمبير) وهواء مضغوط بضغط 80-100 رطل لكل بوصة مربعة متوفر
-
[ ] الامتثال لمعايير السلامة: تم توثيق زمن استجابة الستارة الضوئية وعتبات إيقاف الطوارئ وفقًا للوائح المحلية.
-
[ ] سعة التحميل: يتناسب تصميم الأرضية أو الحفرة مع أقصى وزن للملف وشكله الهندسي
-
[ ] دمج الأحزمة: وحدة ربط من الفولاذ عالي القوة أو البوليستر متضمنة للتقييد الثانوي
-
[ ] دعم الصيانة: مخزون قطع غيار مُعتمد واتفاقية مستوى الخدمة للدعم الفني لمكونات المؤازرة ووحدات التحكم المنطقية القابلة للبرمجة (PLC).
إخلاء مسؤولية: جميع نطاقات التشغيل ومواصفات المواد ومؤشرات الأداء الواردة في هذا الدليل مستمدة من معايير هندسية صناعية قياسية ووثائق فنية من الشركة المصنعة. التوقعات المالية والجداول الزمنية للعائد على الاستثمار ومؤشرات دراسات الحالة المحددة هي تقديرات توضيحية فقط. جميع مواصفات المعدات وشهادات السلامة ومزاعم الأداء تتطلب التحقق المباشر من الشركة المصنعة الأصلية، ويجب مقارنتها بدراسات هندسية خاصة بالموقع والمتطلبات التنظيمية المحلية.
🔗 انظر أيضًا : المعدات ذات الصلة