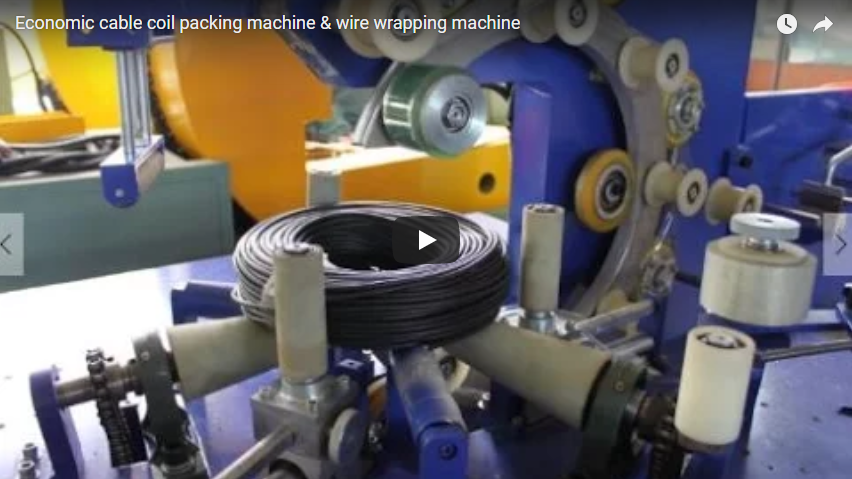
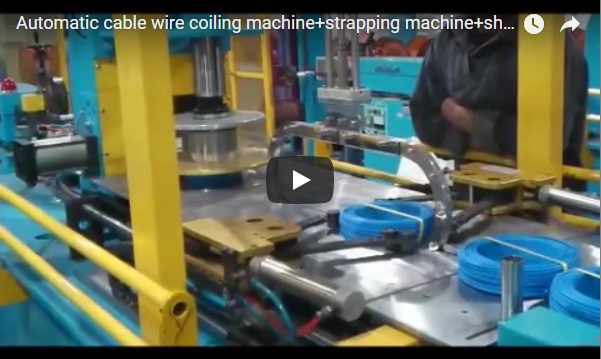
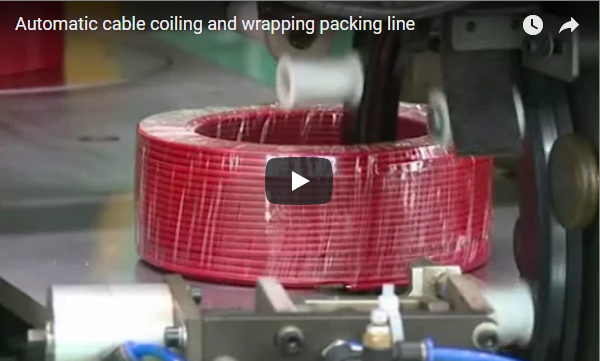
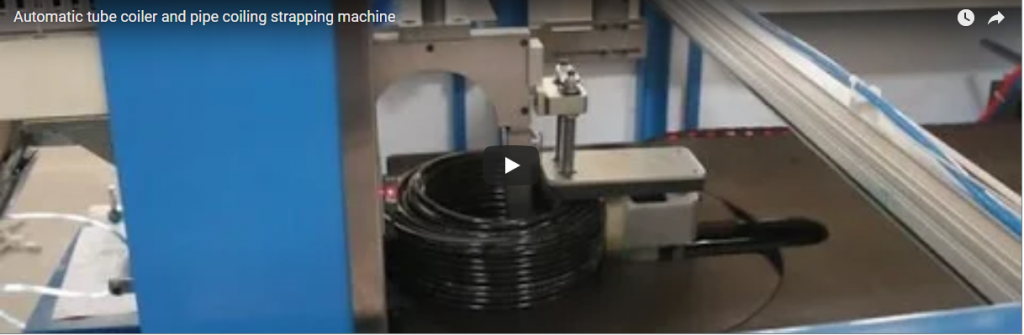
في صناعة الكابلات والأسلاك الحديثة، تُعدّ الكفاءة والدقة والتغليف المُبسّط من أهمّ العوامل. غالبًا ما تكون العمليات اليدوية للفّ الكابلات وربطها وتغليفها كثيفة العمالة، وعرضةً للتفاوتات، وقد تُسبّب اختناقات في الإنتاج. تُمثّل آلة لفّ الكابلات والأسلاك الأوتوماتيكية وربطها وتغليفها نقلةً نوعيةً في مجال التكنولوجيا، إذ تُدمج عملياتٍ مُتعدّدة في نظامٍ آليّ واحد مُصمّم لتعزيز الإنتاجية وضمان سلامة المنتج. تتناول هذه المقالة الجوانب التقنية والفوائد التشغيلية والاعتبارات العملية لتطبيق هذه الآلات المُتطوّرة، بما يتماشى مع احتياجات بيئات التصنيع المُتطلّبة اليوم.
1. فهم الوظيفة الأساسية
في جوهره، يُؤتمت هذا النظام المتكامل عملية الإنتاج النهائية للكابلات والأسلاك المرنة بالكامل بعد البثق أو إعادة اللف. يتضمن سير العمل النموذجي ما يلي:
- لف دقيق: تقوم الماكينة بقياس طول الكابل المطلوب بدقة ثم تلفه في قطر ملف محدد وعرض عرضي أنيق.
- القطع التلقائي: بمجرد الوصول إلى الطول المطلوب، يتم قطع الكابل بشكل نظيف.
- نقل الملف: يتم نقل الملف النهائي تلقائيًا من محطة اللف.
- الربط: يتم وضع حزام واحد أو أكثر (عادةً من مادة PET أو PP) حول الملف في مواضع مبرمجة مسبقًا للحفاظ على شكله ومنع تفككه.
- التعبئة/التكديس (اختياري): اعتمادًا على التكوين، يمكن بعد ذلك وضع الملف المربوط تلقائيًا في الصناديق، أو تكديسه على المنصات، أو لفه بغشاء واقٍ.
يقلل هذا التكامل السلس من التعامل اليدوي، ويقلل من أوقات الدورة، ويضمن جودة الإخراج المتسقة.
2. المكونات الرئيسية واعتبارات التصميم
تعتمد موثوقية وأداء خط معالجة الكابلات الأوتوماتيكي على جودة وتصميم مكوناته الأساسية:
- موقف الدفع (الإدخال): على الرغم من أنها منفصلة في بعض الأحيان، فإن التكامل يبدأ غالبًا من هنا، مما يضمن تغذية سلسة وخاضعة لسيطرة التوتر للكابل.
- وحدة القياس: تضمن أجهزة التشفير أو عجلات القياس عالية الدقة دقة طول الكابل لكل ملف. تتراوح الدقة عادةً بين ±0.1% و±0.5%.
- رأس اللف/الملف: تُشكّل هذه الوحدة الملف. تتنوع التصاميم، بما في ذلك لفافات أسطوانة قابلة للطي لسهولة إزالة الملف. يتيح التحكم في السرعة المتغيرة (غالبًا عبر محرك التردد المتغير) التكيف مع أنواع وأحجام الكابلات المختلفة.
- نظام العبور: يضمن دليل التوجيه المتحرك، سواءً كان مُدارًا بالمحرك المؤازر أو مُرتبطًا ميكانيكيًا، توزيع الكابل بالتساوي على عرض الملف، مما يُنتج ملفات ثابتة ومُحكمة التكوين. يُعد التحكم القابل للبرمجة في درجة الميل أمرًا أساسيًا للتعامل مع أقطار الكابلات المتنوعة.
- آلية القطع: توفر القواطع الهوائية أو ذات المحرك المؤازر قطعًا نظيفة ومربعة دون إتلاف موصلات الكابلات أو العزل.
- رأس الربط: هذا مكون بالغ الأهمية، ويُستخدم غالبًا تقنيات اللحام الحراري أو اللحام الاحتكاكي لأحزمة PET أو PP. المتانة والموثوقية أساسيتان، إذ تؤدي هذه الوحدة عمليات سريعة ومتكررة. التحكم في الشد ضروري لتثبيت الملف دون إتلاف الكابل.
- نظام إخراج/نقل الملف: تعمل آليات مثل الدافعات أو الأذرع الروبوتية أو الناقلات على تحريك الملف المربوط إلى المرحلة التالية (التعبئة أو التجميع).
- محطة التعبئة (اختياري): قد تشمل منتصبي الصناديق الأوتوماتيكيين، أو آلات إدخال الملفات، أو مغلفات الأفلام، أو آلات التكديس الآلية اعتمادًا على مستوى الأتمتة المطلوب.
- نظام التحكم (PLC و HMI): يُمثل جهاز التحكم المنطقي القابل للبرمجة (PLC) جوهر العملية. يُدير جهاز التحكم المنطقي القابل للبرمجة (PLC) تسلسل جميع المكونات وتوقيتها ومزامنتها. أما واجهة التحكم بين الإنسان والآلة (HMI)، وهي عادةً شاشة تعمل باللمس، فتتيح للمشغلين ضبط المعلمات (الطول، وأبعاد الملف، ومواضع الحزام)، ومراقبة الإنتاج، وإدارة الوصفات، وتشخيص المشكلات.
التركيز في التصميم: يُعدّ البناء الصناعي باستخدام هياكل فولاذية متينة، ومحامل عالية الجودة، ومكونات متينة أمرًا بالغ الأهمية لضمان طول عمر المنتج في بيئات الإنتاج الصعبة. كما أن أنظمة الحماية والسلامة (الستائر الضوئية، وأجهزة إيقاف الطوارئ) المتوافقة مع المعايير ذات الصلة (مثل CE و OSHA) أمر لا غنى عنه.
3. المواصفات الفنية المتعمقة
 عند تقييم هذه الآلات، تُعدّ البيانات الفنية المحددة أمرًا بالغ الأهمية لمواءمة المعدات مع احتياجات الإنتاج. فيما يلي نطاق نموذجي للمعايير (ملاحظة: تختلف المواصفات الفعلية اختلافًا كبيرًا باختلاف الطراز والشركة المصنعة):
- قطر الكابل المطبق: 3 مم – 30 مم (حسب تكوين الطراز)
- الحد الأقصى لقطر الملف الخارجي: 300mm - 800mm
- القطر الداخلي للملف القابل للتعديل: 150mm - 400mm
- عرض الملف القابل للتعديل (Traverse): 50mm - 300mm
- الحد الأقصى لوزن الملف: 20 كجم - 100 كجم+
- سرعة اللف: 0 – 200 متر/دقيقة (متغير، يعتمد على نوع الكابل وحجم الملف)
- دقة قياس الطول: ± 0.2٪ (نموذجي)
- مواد الربط: حزام PET أو PP
- عرض الشريط: 9 مم – 16 مم (النطاقات الشائعة)
- عدد الأشرطة لكل ملف: 1 – 4 (قابلة للبرمجة)
- دورة الزمن: 20 – 60 ثانية لكل ملف (يعتمد بشكل كبير على الطول وعدد الأشرطة والتعامل)
- نظام التحكم: PLC (على سبيل المثال، Siemens، Allen-Bradley، Mitsubishi) + شاشة تعمل باللمس HMI
- متطلبات الطاقة: 380 فولت/480 فولت ثلاثي الطور، 3/50 هرتز (نموذجي، خاص بالطراز)
- متطلبات الهواء المضغوط: 6-8 بار (للمكونات الهوائية)
إن فهم هذه المواصفات يسمح بإجراء مقارنة مباشرة بين النماذج ويضمن أن الجهاز المحدد يمكنه التعامل مع مجموعة المنتجات المطلوبة وحجم الإنتاج.
4. أنظمة الأتمتة والتحكم: مركز العصب
تعتمد خطوط التعبئة والتغليف الأوتوماتيكية الحديثة بشكل كبير على أنظمة التحكم المتطورة:
- تحكم PLC: توفر تحكمًا قويًا في الوقت الفعلي لجميع وظائف الماكينة، مما يضمن المزامنة الدقيقة بين اللف والقطع والربط والنقل.
- واجهة آلة الإنسان: يوفر تشغيلًا بديهيًا. يمكن للمشغلين إدخال معلمات أنواع الكابلات وأحجام الملفات المختلفة بسهولة، وحفظها كوصفات للتغييرات السريعة. كما تعرض واجهة الآلة البشرية (HMI) بيانات الإنتاج (عدد الملفات المُنتَجة، الطول الإجمالي)، وحالة الآلة، ورسائل التنبيه لاستكشاف الأخطاء وإصلاحها.
- محركات المؤازرة: تُستخدم غالبًا في محاور التحكم في الحركة الحرجة مثل نظام العبور وأحيانًا محرك اللف الرئيسي، مما يوفر دقة عالية وتحكمًا في السرعة وإمكانية التكرار مقارنة بمحركات الحث القياسية.
- أجهزة الاستشعار: تكتشف أجهزة الاستشعار المختلفة وجود الكابل، وموضع الملف، وتوتر الحزام، وحالة حارس الأمان، مما يضمن التشغيل التلقائي السلس والآمن.
- الربط: على نحو متزايد، توفر الآلات بروتوكولات Ethernet/IP أو Profinet أو بروتوكولات اتصال أخرى للتكامل مع أنظمة MES (أنظمة تنفيذ التصنيع) أو ERP (أنظمة تخطيط موارد المؤسسة) في المصنع، مما يتيح مراقبة الإنتاج في الوقت الفعلي وتسجيل البيانات.
5. مناولة المواد: خيارات الربط والتعبئة
 يعتمد اختيار طريقة الربط والتعبئة على نوع الكابل ومتطلبات العميل والخدمات اللوجستية اللاحقة:
- الربط:
- PP (البولي بروبيلين): فعالة من حيث التكلفة، ومناسبة للملفات الأخف وزناً والتطبيقات العامة.
- PET (البوليستر): قوة شد أعلى وثبات أفضل، مثالية للملفات الأثقل أو تلك المعرضة للتغيرات البيئية أثناء التخزين/النقل. يجب أن تكون رؤوس الربط متوافقة مع المادة المختارة.
- التعبئة:
- تغليف الفيلم: يوفر حماية أساسية من الغبار والرطوبة. يُطبّق تلقائيًا بعد الربط.
- ملاكمة: يوفر حمايةً وإمكانيةً أفضل للتكديس. يتطلب التكامل مع أنظمة تركيب وإغلاق الصناديق.
- منصات نقالة: بالنسبة للإنتاج بكميات كبيرة، يمكن للأذرع الروبوتية تكديس الملفات المربوطة أو الملفات المعبأة تلقائيًا على المنصات وفقًا للأنماط المبرمجة مسبقًا.