ملخص: يتناول هذا الدليل ثلاثة أعطال رئيسية في عمليات لصق الأغشية الآلية لتغليف الألواح والصفائح: تلف السطح الناتج عن الشد غير المناسب، وبقايا المواد اللاصقة الناتجة عن عدم التوافق الحراري، واختناقات الإنتاج. ويشرح بالتفصيل المعايير الفنية، وتكوينات الآلات مثل آلات اللحام الجانبي مقابل آلات اللحام بالتداخل، ومعايير الاختيار لتحسين أنظمة التغليف الواقية مع خفض تكاليف المواد بنسبة تصل إلى 30%.
[مقطع فيديو توضيحي]
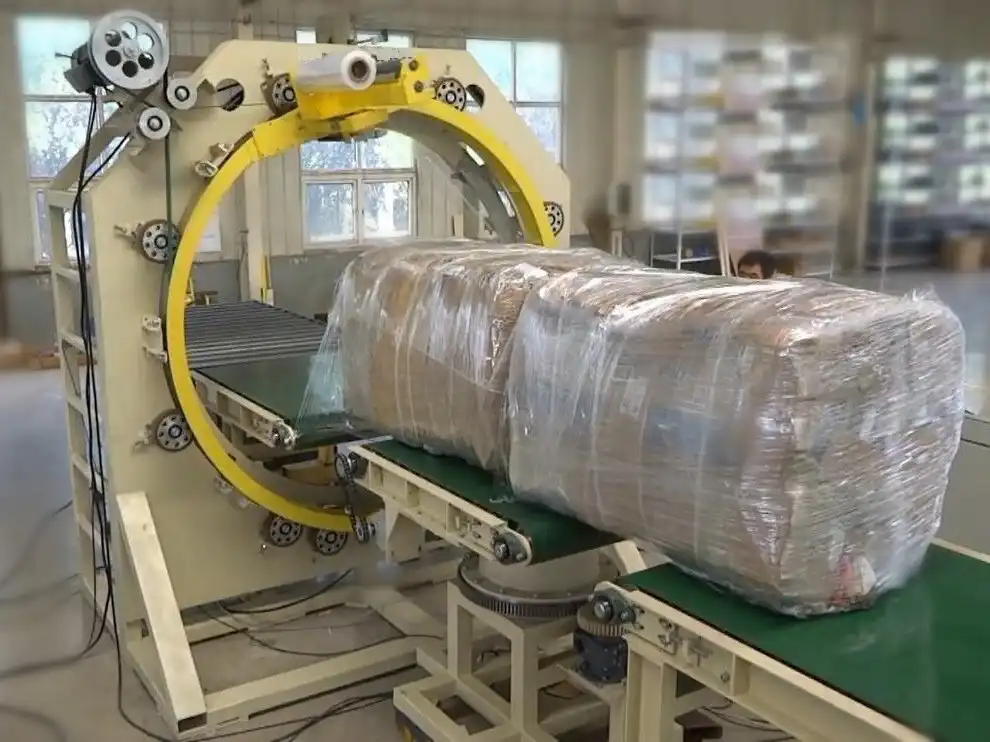
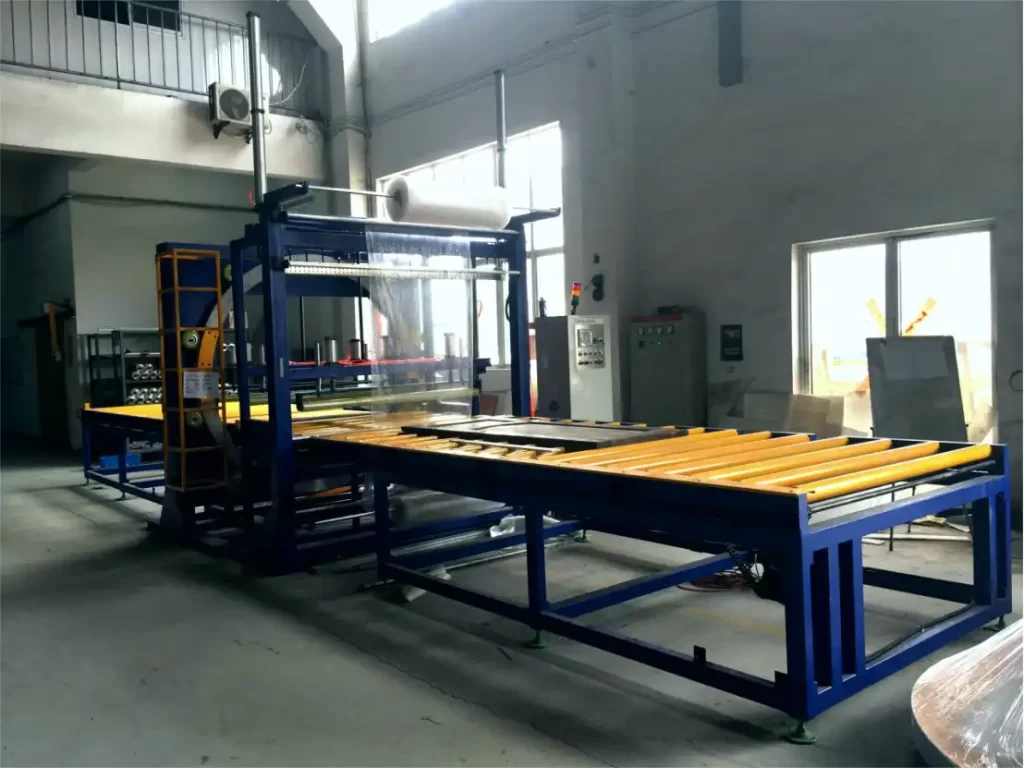
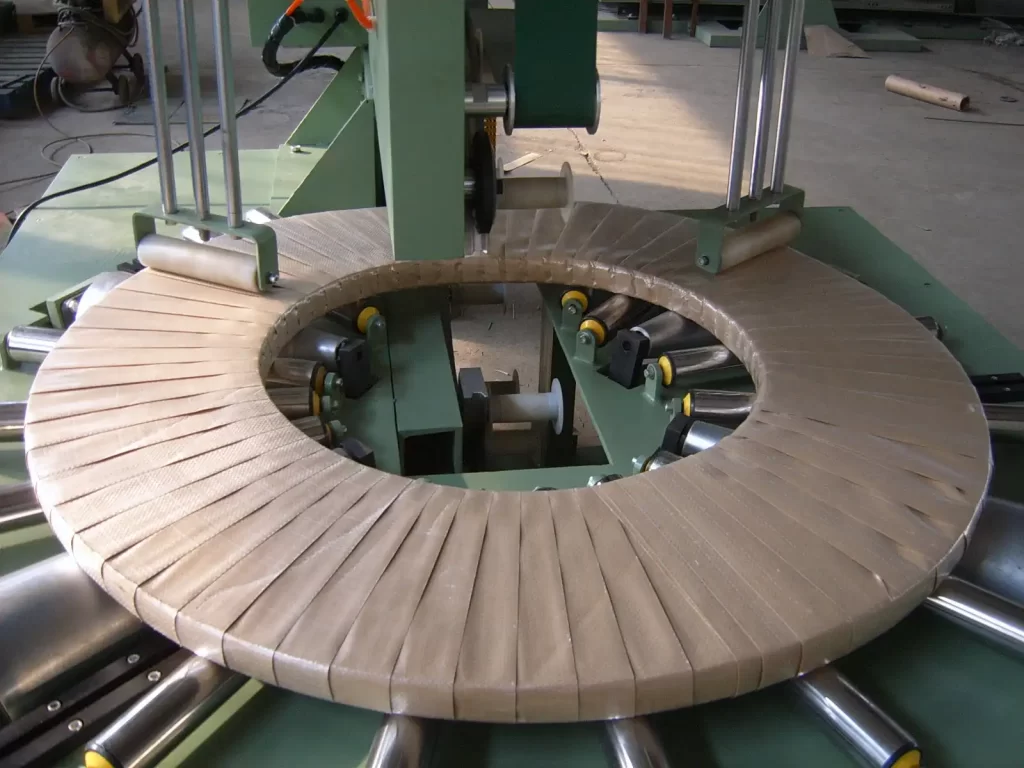
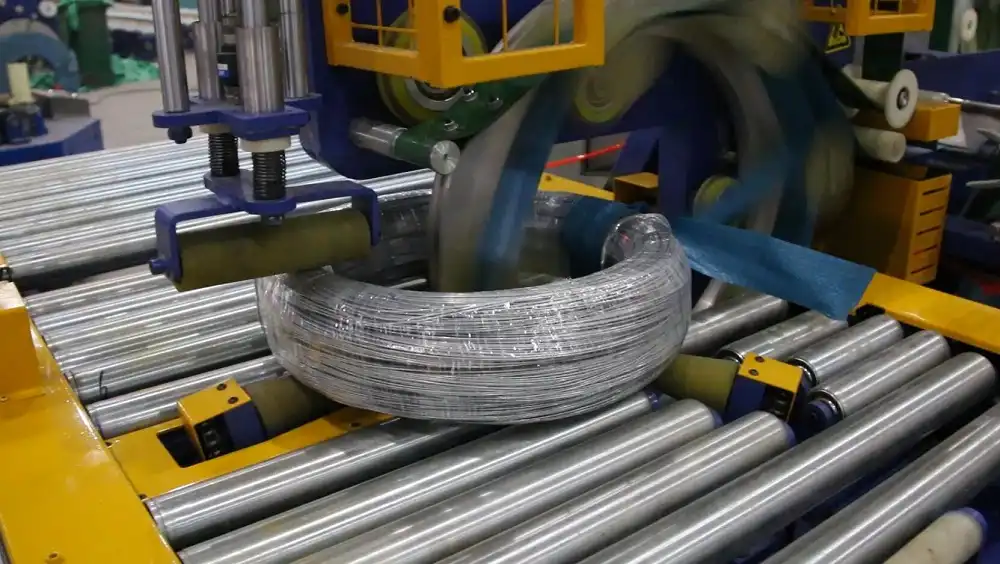
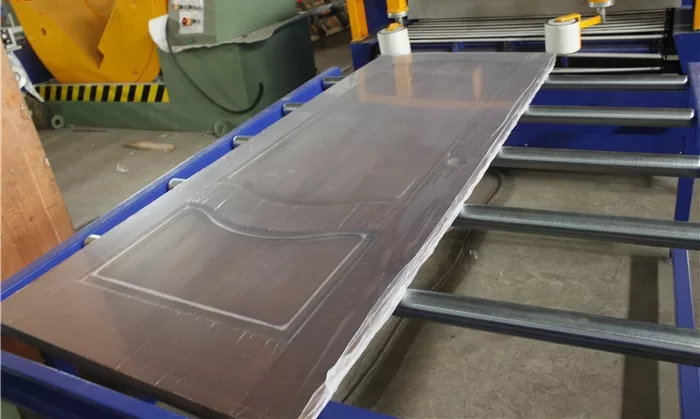
تقوم آلة لصق الأفلام للألواح والصفائح بتطبيق فيلم واقٍ من خلال التحكم الآلي في الشد والتثبيت بالتفريغ واللف الدقيق لمنع تلف السطح أثناء النقل؛ ويضمن اختيار التكوين الصحيح بناءً على عرض الركيزة وسمك الفيلم وسرعة الخط تغليفًا خاليًا من العيوب ويحسن الكفاءة التشغيلية.
🛠️ المشكلة الأولى: عيوب السطح وفشل المادة اللاصقة في تطبيق الأغشية الآلي
تنتج عيوب السطح مثل فقاعات الهواء أو بقايا المواد اللاصقة عن عدم اتساق شد الفيلم، أو التثبيت الفراغي غير المتساوي، أو عدم التوافق الحراري؛ وتمنع الآلات الآلية هذه الأعطال باستخدام أعمدة فك اللف التي تعمل بمحركات مؤازرة للحصول على تغذية راجعة ديناميكية للشد والتحكم في الضغط المقسم إلى مناطق لضمان قوة ضغط موحدة عبر أشكال الركائز المختلفة.
يُؤثر تلف الطبقة الأساسية سلبًا على سمعة العلامة التجارية في كسوة المباني، وتصنيع الأجهزة المنزلية، وتطبيقات البلاستيك البصري. غالبًا ما يُسبب التطبيق اليدوي خدوشًا أو سحجات أو تلوثًا. تُزيل أنظمة التغليف الآلي للأغشية الواقية هذه المخاطر من خلال الحفاظ على معايير تلامس دقيقة طوال العملية.
الآليات الأساسية لسلامة السطح
تعتمد عملية تثبيت الركيزة على الضغط السلبي لتأمين الألواح أثناء عملية التغليف. وتُولد طاولات التفريغ الشفط عبر منفاخات أو مضخات تفريغ. وتتضمن الطرازات المتقدمة نظام تحكم مُجزأ في الشفط، مما يسمح للمشغلين بضبط مناطق الشفط بناءً على حجم القطعة ومرونتها. ويمنع هذا النظام حركة الركيزة على الألواح الكبيرة ويقلل الضغط على المواد الحساسة مثل الفولاذ المقاوم للصدأ عالي اللمعان أو الرقائق الزخرفية.
يتطلب توزيع الأفلام إدارة دقيقة للشد. تستخدم الأنظمة بكرات دوارة أو حلقات تغذية راجعة إلكترونية متصلة بمحاور فك تعمل بمحركات مؤازرة. تحافظ هذه المكونات على شد منخفض وثابت قبل ملامسة الفيلم، مما يمنع تمدده أو تجعده. غالبًا ما تُعطي الابتكارات الصناعية الأولوية لآليات التحكم في الشد القابلة للتكيف مع مرونة الأفلام المختلفة. يقلل تنظيم الشد الدقيق بشكل مباشر من هدر المواد ويمنع خدوش السطح، مما يخفض معدلات العيوب وتكاليف التشغيل.
يُحسّن التنشيط الحراري من قابلية التشكيل لأنواع معينة من البوليمرات. بالنسبة لـ PVC أو البولي أوليفينات، تقوم وحدات التسخين المدمجة بتسخين الغشاء مباشرةً قبل التطبيق. توفر مصابيح الأشعة تحت الحمراء أو الهواء الساخن المُتحكم به مصادر حرارة مُوجهة. يجب أن تتوافق المعايير الحرارية مع درجة حرارة التحول الزجاجي للبوليمر - وهي نقطة التليين التي يتحول عندها المادة من صلبة إلى مرنة. يتحقق المشغلون من هذه الإعدادات لضمان قوة ربط مناسبة دون التأثير سلبًا على طاقة سطح الركيزة.
تُطبّق بكرات التغليف قوة الربط النهائية. وتضمن بكرات السيليكون أو مطاط EPDM المزودة بمقاييس صلابة محددة (مقياس معياري لقياس صلابة المطاط) توزيعًا متجانسًا للضغط. ويتم التحكم في ضغط التلامس عند نقطة التلامس هوائيًا أو آليًا، مما يسمح بضبطه بدقة بناءً على نوع الفيلم وخصائص الركيزة. وتتضمن بعض التصاميم بكرات متذبذبة لطرد الهواء المحتبس أثناء التطبيق.
نقطة رئيسية: يتم تصنيف موانع التسرب الصناعية القياسية مثل حلقات FKM O-rings للعمل المستمر في ظل ظروف المورد المعتمدة؛ تحقق من أن صلابة مقياس الصلابة الدوارة تتطابق مع نطاق ضغط التلامس المطلوب لمقياس الفيلم المحدد لديك لمنع التآكل المبكر أو الترابط غير المتساوي.
تُكمل آليات القطع الآلية دورة التغليف. تشمل الأنظمة عالية الإنتاجية شفرات دوارة مدمجة أو قواطع قص. تقطع هذه الأدوات الفيلم إلى أطوال دقيقة للركيزة، مع توفير بعض التكوينات لقطع أكبر حجمًا لتغليف الحواف. تعمل إمكانيات تغليف الحواف على طي الفيلم فوق محيط اللوحة لتوفير حماية كاملة ضد التلف أثناء النقل.
| تقنية | المواصفات الفنية | ظروف التشغيل وتأثيرها على الأعمال |
|---|---|---|
| الجدول فراغ | التحكم في الضغط السلبي المقسم إلى مناطق | يقلل التثبيت الآمن من حركة الركيزة وعيوب التعامل معها |
| فك عمود الدوران | محرك سيرفو مع ردود فعل من الراقص | يحافظ على الشد عادةً ضمن نطاق ±3-5% لمنع هدر الفيلم |
| وحدة التدفئة | مصابيح الأشعة تحت الحمراء أو الهواء الساخن المتحكم فيه | ينشط الرابطة الحرارية لأغشية PVC/البولي أوليفين دون إتلاف السطح |
| أسطوانة التغليف | سيليكون/EPDM، صلابة متغيرة | يضمن ضبط ضغط التلامس الهوائي/المؤازر جودة التصاق متسقة |
🏗️ المشكلة الثانية: الاستهلاك المفرط للأفلام وعدم كفاءة تكلفة المواد
يتجاوز استهلاك الفيلم المستويات المثلى عندما تفتقر الآلات إلى التحكم الدقيق في الطول أو لا تستطيع معالجة أفلام الانكماش الرقيقة، مما يؤدي إلى زيادة تكاليف الوحدة؛ يمكن أن يؤدي اختيار نظام متوافق مع المقاييس الأرق والتحقق من اقتصاديات آلة اللحام بالتداخل إلى تقليل استخدام الفيلم بنسبة 10٪ إلى 30٪ لكل منتج، على الرغم من أن آلات اللحام بالتداخل تتطلب أدوات مخصصة لكل عرض فيلم.
يؤثر هدر المواد بشكل مباشر على ربحية عمليات التعبئة والتغليف. وتؤدي الآلات غير القادرة على معالجة أغشية الانكماش الرقيقة إلى ارتفاع تكاليف الإنتاج. وتتيح المعدات المتوافقة توفيرًا كبيرًا في تكاليف المواد من خلال الاستخدام الأمثل للأغشية. ويتعين على فرق المشتريات تقييم خيارات الإغلاق وفقًا لمتطلبات الحجم وتكرار التغيير.
اقتصاديات تكوين مانع التسرب
توفر أنظمة اللحام باللفائف كفاءة عالية في استخدام المواد. إذ تُقلل هذه الأنظمة من تكاليف مواد التغليف بنسبة تتراوح بين 10% و30% لكل منتج مُغلف، مقارنةً ببعض بدائل اللحام الجانبي. وتعتمد هذه الآلات تصميمًا لا يُهدر المواد، مما يُقلل من الفاقد أثناء عملية اللحام. تتطلب أنظمة اللحام باللفائف استخدام غشاء انكماشي ملفوف مرة واحدة، وتفرض عرضًا محددًا للغشاء لكل مجموعة أدوات.
تنطوي الميزة الاقتصادية لآلات اللحام بالتداخل على بعض المفاضلات. فكل تكوين خاص بالمنتج يتطلب تكلفة رأسمالية إضافية لآلة تشكيل الغشاء. كما أن مدة توريد الأدوات أطول من مدة توريد المكونات القياسية، وتزداد متطلبات المخزون لأن المشغلين يضطرون إلى تخزين عدة آلات لحام لأنواع الإنتاج المختلفة. وتستفيد المصانع التي لديها وحدات تخزين مستقرة وعالية الحجم بشكل أكبر من هيكل التكلفة هذا نظرًا لتوفير المواد المتوقع.
تُعطي تصميمات آلات اللحام الجانبي الأولوية للمرونة على حساب توفير المواد الخام. تعمل هذه الآلات على تحسين الإنتاج من خلال تغيير المنتجات بسرعة وسهولة. كما تُقلل من وقت التوقف عند التبديل بين أنواع أو سماكات الأغشية. ويُساهم عدم الحاجة إلى أدوات معقدة في خفض تكاليف الإعداد الأولية، مع العلم أن اللحام الجانبي قد يستهلك كمية أكبر من الأغشية لكل وحدة اعتمادًا على تصميم التداخل.
تحدد توافقية الفيلم حدود اختيار الآلة. تتميز المعدات بحدود قصوى ودنيا خاصة بكل آلة فيما يتعلق بسماكة الفيلم. يختلف دعم أفلام الانكماش الرقيقة باختلاف الطراز. يجب على المشغلين التأكد من أن نظام التغليف المختار قادر على التعامل مع أرق فيلم ممكن اقتصاديًا. يقلل استخدام الأفلام الرقيقة من تكلفة المواد، ولكنه يتطلب تحكمًا دقيقًا في الشد لمنع التمزقات أو التجاعيد، مما يربط قدرة المعدات مباشرةً باقتصاديات الوحدة.
نقطة رئيسية: تتطلب أدوات مانع التسرب المتداخل محاريث مخصصة لتشكيل الفيلم؛ احسب التكلفة الإجمالية للملكية من خلال مقارنة وفورات المواد بنسبة 10٪ - 30٪ مقابل النفقات الرأسمالية الإضافية وتعقيد المخزون لمجموعات المحاريث المتعددة قبل الالتزام بعمليات التشغيل بكميات كبيرة.
توافق نوع الفيلم
تدعم أنظمة التغليف الآلية مجموعة متنوعة من المواد الواقية. تشمل الأغشية المتوافقة البولي إيثيلين، والبولي إيثيلين تيريفثالات، والبولي فينيل كلوريد، والبولي بروبيلين، والركائز الورقية، والأنواع المصنعة بتقنية البثق المشترك. يتميز كل نوع من هذه الأغشية بخصائص ميكانيكية مميزة تؤثر على إعدادات الآلة. يعتمد غشاء التغليف المطاطي على حواجز لاصقة، بينما يتطلب الغشاء القابل للانكماش الحراري تنشيطًا حراريًا للانكماش.
يُعدّ التحقق من جدوى استخدام سماكات مختلفة من الأغشية أمرًا بالغ الأهمية لتخطيط الميزانية. فالآلات غير القادرة على معالجة الأغشية الرقيقة تُجبر على استخدام أغشية أكثر سمكًا، مما يزيد من الهدر. وتتيح المعدات المتوافقة لفرق المشتريات تحديد الحد الأدنى للسماكات الممكنة. هذه الإمكانية تُسهم في مواءمة تكنولوجيا التغليف مع أهداف الاستدامة وخفض التكاليف.
| نوع مانع التسرب | المدخرات المادية | متطلبات الأدوات | سرعة التغيير والملاءمة التشغيلية |
|---|---|---|---|
| مادة مانعة للتسرب | تخفيض من 10% إلى 30% | محراث مخصص لتشكيل طبقة رقيقة لكل عرض | وقت إعداد أطول؛ مثالي لوحدات التخزين المستقرة ذات الحجم الكبير |
| السدادة الجانبية | الاستهلاك القياسي | تغييرات طفيفة في الأدوات | تعديل سريع؛ مثالي للتغييرات المتكررة في مزيج المنتجات |
🔗 ذات صلة : استكشف المزيد من الحلول
📈 المشكلة الثالثة: اختناقات الإنتاج بسبب محدودية تنوع الركائز
تنشأ اختناقات الإنتاج عندما لا تستطيع معدات التعبئة والتغليف استيعاب نطاقات واسعة من الركائز أو المقاطع السميكة، مما يجبر على التدخل اليدوي؛ تدعم آلات لصق الأفلام الآلية عادةً عروضًا تصل إلى 2,000-2,500 مم وسماكات تزيد عن 100 مم، مع سرعات الترقق التي تتراوح عمومًا من 10 إلى 30 مترًا في الدقيقة اعتمادًا على التكوين.
يُقيّد التصميم الهندسي غير الفعال للآلات مرونة التشغيل. تتطلب خطوط التعبئة والتغليف التي تتعامل مع الأبواب والنوافذ، ومواد البناء، والمكونات الصناعية، معدات قابلة للتكيف. وتفرض الآلات ذات العرض المحدود استخدام الشريط اللاصق يدويًا أو عمليات ثانوية. تزيد هذه التدخلات من تكاليف العمالة وتُقلل من سرعة خط الإنتاج. يُزيل اختيار حلول التعبئة والتغليف ذات التوافق الواسع مع المواد هذه القيود.
نطاقات معلمات الركيزة
تحدد أبعاد الركيزة القصوى نطاق استخدام الآلة. تدعم آلات تثبيت الأغشية الأفقية عادةً عروضًا تتراوح من 600 مم إلى نطاقات معتمدة من المورد تتجاوز 2,500 مم. يشمل هذا النطاق ألواح الصفائح المعدنية القياسية، والألواح الخشبية، والركائز الزجاجية. يتحقق المشغلون من حدود العرض مقارنةً بأكبر وحدة تخزين لديهم لضمان التغطية الكاملة دون تدخل يدوي.
تؤثر قدرة معالجة السماكة على تصميم خلوص الماكينة. تتعامل الأنظمة الآلية مع سماكات الركائز حتى 100 مم أو أكثر. تضمن هذه المواصفات التوافق مع القطاعات شديدة التحمل، والألواح المعزولة، والتجميعات متعددة الطبقات. يمنع الخلوص الكافي التداخل الميكانيكي أثناء تطبيق الفيلم، ويسمح بتغليف المنتجات النهائية المُجمّعة على منصات نقالة أو إطارات.
تؤثر معدلات الإنتاجية على فعالية المعدات بشكل عام. تتراوح سرعات التغليف عادةً من 5 إلى 30 مترًا في الدقيقة، وذلك حسب تكوين الماكينة وتحقق المورد. يُمكّن التحكم المتغير في السرعة المشغلين من مواءمة إنتاج الخط مع عمليات التصنيع السابقة. ويمنع الحفاظ على سرعة ثابتة تقلبات شد الفيلم أثناء مراحل التسارع أو التباطؤ، مما يحمي جودة المنتج ويحافظ على أوقات الدورة.
التكامل وتحسين سير العمل
تندمج تقنية التغليف الآلي بسلاسة في عمليات الإنتاج الأوسع. تعمل آلات لصق الأغشية كوحدات مستقلة أو كجزء من نظام تغليف متكامل. ويمكن تشغيلها بعد خطوات التشكيل أو التعبئة أو التغليف في نظام FFS (التشكيل والتعبئة والإغلاق، وهي عملية تغليف آلية تُشكّل وتملأ وتُغلق الحاويات في خط إنتاج واحد متواصل). ويمتد نطاقها ليشمل تجهيز المنصات من خلال حماية الوحدات الفردية قبل مناولتها بكميات كبيرة.
يجب أن تتوافق متطلبات المنشأة مع مواصفات الآلات. تدعم قدرة تحمل الأحمال وزن الركائز والمعدات الثقيلة. تتحكم مواصفات أنظمة التدفئة والتهوية وتكييف الهواء في الظروف البيئية التي تؤثر على التصاق الأغشية والتحكم في الشحنات الساكنة. تمنع أنظمة التحكم في الغبار تلوث الجسيمات على الأسطح الحساسة مثل البلاستيك البصري أو التشطيبات شديدة اللمعان، مما يقلل بشكل مباشر من تكاليف إعادة العمل ومطالبات الضمان.
| معلمات الركيزة | نطاق نموذجي | مذكرة الأثر التشغيلي والتحقق |
|---|---|---|
| ماكس العرض | من 600 مم إلى أكثر من 2,500 مم | يحدد قدرة تغطية اللوحة؛ تحقق من ذلك مقابل أكبر وحدة تخزين. |
| سمك ماكس | حتى 100+ ملم | يضمن توفير مساحة كافية للقطاعات الثقيلة والتجميعات المعبأة على منصات نقالة. |
| سرعة التصفيح | 5 إلى 30 م / دقيقة | يؤثر على الإنتاجية؛ تأكد من النطاقات المعتمدة من المورد لنوع الفيلم الخاص بك |
🛡️ قائمة التحقق من قرار الشراء
استخدم قائمة التحقق هذه للتحقق من اختيار المعدات وفقًا للمتطلبات الفنية والاقتصادية.
-
توافق الركيزة: تأكد من أن أقصى عرض يتجاوز أكبر وحدة تخزين لديك بنسبة 10% على الأقل. تأكد من أن مساحة السماكة تسمح باستخدام أسمك لوحة في عملية الإنتاج.
-
نظام التحكم في الشد: يتطلب أعمدة فك تعمل بمحركات مؤازرة مع نظام تغذية راجعة لبكرات الشد. يجب ضمان بقاء هامش الشد ضمن نطاق ±3-5% لمنع التجاعيد أو التمدد.
-
تحليل تكوين آلة اللحام: احسب وفورات المواد لآلات اللحام التراكبي مقابل تكاليف الأدوات. اختر آلات اللحام الجانبي إذا تجاوز معدل تغييرها عدد الورديات اليومية.
-
دعم قياسات الأفلام: تأكد من أن الجهاز يعالج الحد الأدنى للقياس المطلوب. اطلب بيانات اختبار أداء الأفلام الرقيقة للتحقق من صحة ادعاءات المورد.
-
ميزات حماية الحواف: تأكد من أن آليات القطع المدمجة تتضمن شفرات دوارة أو قواطع قص. تأكد من أن خاصية لف الحواف تضمن طي الفيلم بإحكام على محيط اللوحة.
-
تكامل المرافق: تقييم متطلبات تحمل الأحمال للركائز الثقيلة. تخطيط التحكم في الغبار وتعديلات أنظمة التدفئة والتهوية وتكييف الهواء لأنواع الأغشية الحساسة مثل PVC أو PET.
-
سهولة الوصول للصيانة: تحقق من توفر مقياس صلابة الأسطوانات وفترات صيانة مضخة التفريغ. تأكد من أن مخزون قطع الغيار يشمل موانع التسرب الصناعية القياسية المصممة للتشغيل المستمر.
🔗 انظر أيضًا : المعدات ذات الصلة
ملاحظة هامة بشأن الامتثال : صُممت هذه المعدات لتلبية متطلبات ISO و ASTM. يُرجى التحقق من الشهادات المحددة مع الشركة المصنعة قبل الشراء.
⚙️ الأسئلة الشائعة
يتناول قسم الأسئلة الشائعة الاستفسارات الفنية الشائعة المتعلقة باختيار آلة لصق الأفلام، بما في ذلك اقتصاديات آلة اللحام الجانبي مقابل آلة اللحام بالتداخل، وحدود توافق الركيزة، وصيانة نظام الفراغ؛ تساعد هذه الردود فرق المشتريات على تقييم التكلفة الإجمالية للملكية والملاءمة التشغيلية قبل وضع اللمسات الأخيرة على مواصفات معدات التعبئة والتغليف.
أي تصميم من تصميمات منع التسرب يوفر أفضل توفير للمواد في الإنتاج بكميات كبيرة؟
تُوفر آلات اللحام بالتداخل تخفيضًا يتراوح بين 10% و30% في تكاليف مواد التغليف لكل منتج مُغلف. يعتمد هذا التصميم على تقنية لا تُهدر المواد، حيث يستخدم غشاءً قابلًا للانكماش ملفوفًا مرة واحدة. مع ذلك، تتطلب آلات اللحام بالتداخل أدوات مُخصصة لكل عرض من عرض الغشاء. يجب على فرق المشتريات مُوازنة هذه الوفورات مقابل النفقات الرأسمالية الإضافية وتعقيد إدارة المخزون لمجموعات اللحام المتعددة. أما آلات اللحام الجانبي، فتُوفر تكاليف أدوات أقل، ولكنها قد تستهلك كمية أكبر من المواد لكل وحدة.
ما هي أنواع الأفلام التي تدعمها آلات فصل الأفلام الآلية؟
تدعم الآلات عادةً أغشية البولي إيثيلين، والبولي إيثيلين تيريفثالات، والبولي فينيل كلوريد، والبولي بروبيلين، والأغشية الورقية، بالإضافة إلى الأنواع المصنعة بتقنية البثق المشترك. يعتمد غشاء التغليف المطاطي على الحواجز اللاصقة، بينما يتطلب الغشاء القابل للانكماش الحراري تنشيطًا حراريًا. يعتمد توافق الغشاء على حدود السماكة المحددة لكل آلة. يختلف دعم أغشية الانكماش الرقيقة باختلاف الطراز؛ لذا يُرجى التحقق من الحد الأدنى لسعة الغشاء مع المورد لضمان اختيار المواد المناسبة من حيث التكلفة.
كيف يتعامل النظام مع حماية الحواف للألواح الحساسة؟
تتضمن آليات القطع الآلية شفرات دوارة مدمجة أو قواطع قص. تقطع هذه الأدوات الفيلم إلى أطوال دقيقة للركيزة أو بأبعاد كبيرة لتغليف الحواف. تتيح خاصية تغليف الحواف طي الفيلم فوق محيط اللوحة لإحكام إغلاق الحواف تمامًا. تحمي هذه الميزة الأسطح شديدة اللمعان والأسطح الحساسة من التآكل أثناء النقل. تأكد من أن دقة القطع تتوافق مع متطلبات التفاوت المسموح بها لخط إنتاجك المحدد.