1. المقدمة واستراتيجية اختيار المواد الأساسية
تُعدّ خطوط تعبئة اللفائف بالغة الأهمية في العديد من القطاعات، لا سيما في مراكز خدمات الصلب، ومرافق معالجة المعادن، ومصانع التصنيع التي تتعامل مع لفائف الصلب الثقيلة. وتواجه المعدات المستخدمة - آلات التعبئة، وآلات الربط، وأجهزة التكديس - أحمالًا مستمرة، وسرعات متغيرة، وظروفًا بيئية متقلبة، وإجهادات إجهاد عالية الدورة. بالإضافة إلى ذلك، ومع دمج المحركات، والأنظمة الهيدروليكية، ووحدات التحكم المنطقية القابلة للبرمجة، ومحركات المؤازرة، والمحولات، يجب أن يراعي النظام أيضًا السلوكيات الديناميكية والتحكم الدقيق في الحركة.
1.1 إطار عمل منطقي لاختيار المواد
لتحقيق الأداء الأمثل للنظام طوال دورة حياة المنتج، فإن عملية اختيار المواد لدينا تحكمها ثلاثة أبعاد أساسية:
| بُعد الاختيار | المؤشر الكمي | معيار التحقق |
|---|---|---|
| المتانة الهيكلية | قوة الشد ≥ 500 ميجا باسكال (ASTM E8) | اختبار التعب المعتمد من TÜV (دورة واحدة × 1⁶) |
| مطابقة الاستجابة الديناميكية | تسامح معامل المرونة ≤ ± 5% (متوافق مع التردد الطبيعي للنظام) | تقرير تحليل الاستجابة التوافقية ANSYS |
| تكلفة دورة الحياة | MTBR ≥ 3000 ساعة + عامل إعادة التدوير ≥ 85% (ISO 14040) | حسابات نموذج التكلفة الشاملة |
-
المتانة الهيكلية : نولي اهتماماً بالغاً لقوة الشد لكل عنصر هيكلي. بالنسبة للمكونات المعرضة لأحمال ثقيلة وإجهادات دورية، نخضعها لاختبارات إجهاد معيارية ( 1 ×10⁶ دورة أو أكثر) تحت شهادة TÜV لضمان موثوقيتها على المدى الطويل.
-
مطابقة الاستجابة الديناميكية : مع استخدام محركات سيرفو 2 ، ومحولات تردد ، ووحدات تحكم تعتمد على وحدة تحكم منطقية قابلة للبرمجة (PLC) ، من الضروري أن تتوافق المواد المختارة مع ترددات الرنين الذاتية للنظام. نستخدم محاكاة الاستجابة التوافقية في برنامج ANSYS للتأكد من أن مرونة الفولاذ، أو المواد المركبة، تتفاعل على النحو الأمثل مع نظام القيادة.
-
تكلفة دورة الحياة : من خلال استهداف فترات صيانة (متوسط الوقت بين عمليات الصيانة) تتجاوز 3000 ساعة ومعامل إعادة تدوير لا يقل عن 85%، نقلل من إجمالي تكاليف الملكية. ويدعم ذلك مقاييس تقييم دورة الحياة (LCA) المعيارية وفقًا لمعيار ISO 14040.

2. المواد الهيكلية الرئيسية
2.1 مصفوفة اختيار الهيكل الفولاذي
في تصميم خطوط تعبئة اللفائف، يُعدّ الفولاذ الخيار الأمثل في كثير من الأحيان للهياكل، وأذرع الدعم، وأعمدة التحميل . مع ذلك، تختلف أنواع الفولاذ. فيما يلي جدول يوضح أنواع الفولاذ التي نستخدمها، وذلك بحسب ظروف التحميل المحددة:
| سيناريو التشغيل | خيار المواد | المؤشرات الفنية الرئيسية |
|---|---|---|
| إطار تحميل عالي التحمل | فولاذ عالي القوة Q690D (EN 10025) | -20 درجة مئوية طاقة التأثير ≥ 55 جول السفع بالخردق إلى Sa 2.5 (ISO 8501-1) |
| الحركة عالية السرعة | 42CrMo4 (DIN 17200) | صلابة اللب: 32–38 HRC عمق النترتة السطحية: 0.3 مم (DIN 50190) |
| أجزاء مقاومة للتآكل | الفولاذ المقاوم للصدأ 316L (ASTM A240) | معدل تآكل رش ملح كلوريد الصوديوم < 1 مم/500 ساعة (ISO 9227) التلميع الكهربائي إلى Ra ≤ 0.8 ميكرومتر |
- إطار تحميل عالي التحمليدعم فولاذ Q690D متطلبات التحميل الأساسية في نظامنا. يتميز بمقاومة شد عالية وامتصاص ممتاز لطاقة الصدمات (خاصةً في درجات حرارة تحت الصفر)، مما يجعله مناسبًا للمناطق المعرضة لأحمال ثقيلة، مثل أعمدة الرفع اللولبية أو قواعد الآلات المتينة.
- الحركة عالية السرعةللأجزاء سريعة الحركة، مثل أعمدة الدوران، والتروس، أو غيرها من مكونات ناقل الحركة، يُعالَج فولاذ 42CrMo4 حراريًا لتحقيق التوازن المثالي بين قوة اللب وصلابة السطح. تُعزز عمليات النترتة من مقاومته للتآكل.
- أجزاء مقاومة للتآكلقد تعمل بعض التجميعات الفرعية في بيئات رطبة أو شديدة التفاعل الكيميائي. على سبيل المثال، يمكن تصنيع قضبان توجيه آلات الربط أو الإطارات الخارجية من الفولاذ المقاوم للصدأ 316L لتعزيز مقاومته للتآكل. كما يُقلل التلميع الكهربائي من خشونة السطح، مما يُخفف من التلوث والتآكل.
2.2 المواد غير المعدنية
في حين يشكل الفولاذ الأساس لمعظم الهياكل الحاملة للأحمال، تلعب المواد غير المعدنية دورًا مهمًا بنفس القدر في التطبيقات المتعلقة بالختم والتخزين المؤقت وتقليل التآكل.
| نوع المادة | تطبيق | مؤشرات الأداء الرئيسية |
|---|---|---|
| البولي يوريثين الهندسي (PU 95A) | منصات توسيد | مجموعة الضغط < 5% بعد 72 ساعة عند 70 درجة مئوية (ISO 1856) انحراف صلابة الشاطئ ±2 أمبير (ISO 7619-1) |
| البولي إيثيلين عالي الوزن الجزيئي (UHMWPE) | الحزام الناقل | معدل التآكل < 0.01 مم/كم (ASTM D732) معامل الاحتكاك الجاف μ ≤ 0.15 (ISO 8295) |
| FKM (المطاط الفلوري) | الأختام والجوانات | درجة حرارة التشغيل: من -25 درجة مئوية إلى 230 درجة مئوية (ASTM D2000) تضخم الحجم في زيت ASTM #3 < 5% (ISO 1817) |
- بو 95 أتُستخدم عادةً في الوسادات، وممتصات الصدمات، والزوايا حول حواف الملفات. بفضل قوة ضغطها المنخفضة، تتحمل هذه العناصر المصنوعة من البولي يوريثان الأحمال المتكررة دون تشوه دائم.
- UHMWPE:مثالي لقضبان التوجيه أو الدعامات المنزلقة بسبب مقاومته العالية للتآكل ومعامل الاحتكاك المنخفض.
- أختام جبهة مالوكو:ضروري في الأنظمة الهيدروليكية والهوائية، لضمان الحد الأدنى من التسرب تحت الضغوط ودرجات الحرارة العالية.
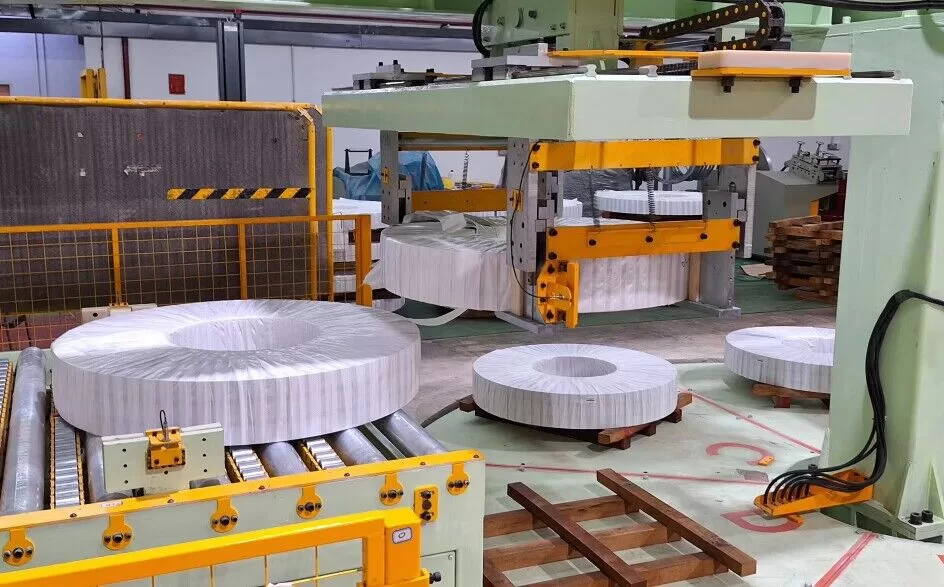
3. الأجزاء المتحركة الرئيسية: معايير الاختيار
في خط تعبئة اللفائف، تضمن عدة مجموعات متحركة عالية الإجهاد تعبئة اللفائف وربطها وتكديسها بشكل آمن. هنا، يجب تصنيع التروس والمحامل والأسطوانات والمحركات المؤازرة بدقة عالية واختبارها بدقة متناهية.
3.1 نظام نقل الطاقة
مجموعات العتاد
- الكربنة والتبريدعادةً ما نختار 20CrMnTiH (DIN 17210) للتروس، ونخضعه لنطاق تصلب سطحي يتراوح بين 58 و62 HRC. هذا يضمن مقاومة الطبقة الخارجية للترس للتآكل، بينما يحتفظ قلبه بمتانته.
- حجم الحبوب:نقوم بمراقبة حجم الحبوب عند الدرجة 6-8 (ASTM E112) للحفاظ على بنية دقيقة وموحدة، وهو أمر ضروري لمقاومة التعب.
- طحن التروس:يتم إجراء المعالجة الحرارية اللاحقة والطحن وفقًا لمعيار DIN 3962 الفئة 6، مما يؤدي إلى تحسين دقة تشكيل التروس وتقليل الضوضاء التشغيلية.
محامل عالية التحميل
تتحمل المحامل الأحمال في اتجاهات متعددة، ويتطلب الأداء المتسق مواد قوية وتشطيبًا دقيقًا.
| نوع محدد | الخامة | تعزيز العملية | التحقق |
|---|---|---|---|
| عبرت أسطواني | GCr15SiMn | التبريد البيني المتساوي الحرارة | تم التحقق من ذلك عبر حساب عمر SKF ABLT-7 |
| دليل خطي | فولاذ الكروم عالي الكربون SUJ2 | فراغ التفريغ | خسارة التحميل المسبق ≤ 5% (ISO 14728) |
- عبرت محامل أسطوانية:يوفر صلابة ودقة عاليتين للطاولات الدوارة وأذرع المناولة. يُطيل التبريد البينيتيكي المتساوي الحرارة عمر التعب تحت الأحمال المتذبذبة.
- دليل خطي:غالبًا ما يتم دمجه في وحدات الربط أو التكديس حيث تكون الحركة الخطية المستقرة ضرورية. يمنع فولاذ SUJ2 المزود بتقنية إزالة الغازات بالتفريغ الشوائب التي قد تسبب التآكل أو التقشر المبكر.
3.2 النظام الهيدروليكي والهوائي
ترقية مادة قضيب الأسطوانة
تلعب الأسطوانات الهيدروليكية والمحركات الهوائية دورًا محوريًا في تثبيت الملفات، أو تكديسها، أو محاذاتها النهائية. يجب أن تتحمل قضبان الأسطوانات الإجهاد الميكانيكي، والتآكل، واحتكاك الختم.
- الخيار التقليدي: 40Cr (فولاذ مقسّى).
- خيار مُحسّن: 17-4PH (الفولاذ المقاوم للصدأ المقوى بالترسيب).
| مؤشر | تقليدي (40Cr) | مقترح (17-4PH) | زيادة الأداء |
|---|---|---|---|
| قوة الشد | ~ 980 ميجا باسكال | ~ 1310 ميجا باسكال | ↑ 34٪ |
| تجربة بخاخ الملح | الصدأ بعد 500 ساعة | لا يوجد تآكل بعد 2000 ساعة | 4 × |
| حياة متعبة | 1×10⁷ دورة | 3.5×10⁷ دورة | 3.5 × |
مجموعات الأختام
- مركب ألياف PTFE + أراميد:نحن نستخدم هذه الأختام المتقدمة بشكل متكرر لمقاومتها العالية للضغط تحت ≥350 بار الضغط.
- التحكم في التسرب:يتم تحقيق ذلك من خلال الحفاظ على تسرب ثابت أقل من 0.1 مل/ساعة وتسرب ديناميكي أقل من 0.5 مل/ساعة (ISO 6194).

4. المواد المتقدمة وتقنيات معالجة الأسطح
لزيادة عمر القطع مع التحكم في التكاليف، نستخدم تقنيات معالجة سطحية انتقائية . تُحسّن هذه العمليات بشكل ملحوظ مقاومة التآكل، وتقلل الاحتكاك، وتقاوم التآكل.
4.1 طرق تصلب السطح والطلاء
| نوع العملية | الأجزاء المناسبة | المعلمات الأساسية | زيادة الأداء |
|---|---|---|---|
| وقود أوكسي عالي السرعة (HVOF) | أعمدة النقل | سمك طلاء WC-12Co: 0.2–0.3 مم | 8–10× مقاومة التآكل (ASTM G65) |
| نيترة البلازما | أسطح شبكية للتروس | سمك الطبقة البيضاء: ~0.015 مم صلابة السطح ≥ 1100 HV0.5 |
زيادة بمقدار 3 مرات في مقاومة التآكل الدقيق (FZG) |
| أكسدة القوس الدقيق (MAO) | قواعد الألومنيوم | مسامية الطبقة الخزفية < 5% السمك: 50-80 ميكرومتر |
20 × تحسن في مقاومة التآكل الكهربائي |
- HVOF:يُستخدم عادةً للأعمدة الحساسة المعرضة لظروف كاشطة. تُقاوم طبقة كربيد التنغستن والكوبالت (WC-Co) التآكل الكاشط بفعالية، مع الحفاظ على ثبات الأبعاد.
- نيترة البلازما:يعزز أسطح تلامس التروس بشكل انتقائي. طبقة النيتريد فائقة الصلابة تعزز قدرة التحمل في نواقل الحركة عالية العزم.
- أكسدة القوس الدقيق (MAO):نحن نستخدم هذا لبعض الألومنيوم المكونات، مثل الأقواس الداعمة أو أغطية المحرك، مما يؤدي إلى إنشاء طبقة تشبه السيراميك تقاوم التآكل حتى في ظل ظروف الجهد العالي أو فرق الجهد.
4.2 المواد المركبة
نايلون مقوى بألياف الكربون (CF-PA66)
- تطبيق:أذرع التقاط عالية السرعة أو عناصر توجيهية.
- بينيفت كوزميتيكسنسبة قوة إلى وزن أعلى بكثير من الألومنيوم. يتميز CF-PA66 بقوة نوعية تبلغ 450 ميجا باسكال/جم·سم³، وصلابة ديناميكية أعلى بنسبة تصل إلى 120% من الألومنيوم التقليدي.
مركبات المصفوفة المعدنية (AlSiC)
- تطبيق:الركائز المثبطة أو العلب المعرضة للاهتزاز.
- التمدد الحراري: ~19×10⁻⁶ /°C، وهو مطابق تقريبًا للفولاذ، مما يتيح التكامل المتماسك داخل النظام.
- توهين الضوضاء: ~15 ديسيبل (أ) تخفيض الضوضاء عند 2000 هرتز، مما يوفر بيئة عمل أكثر هدوءًا.
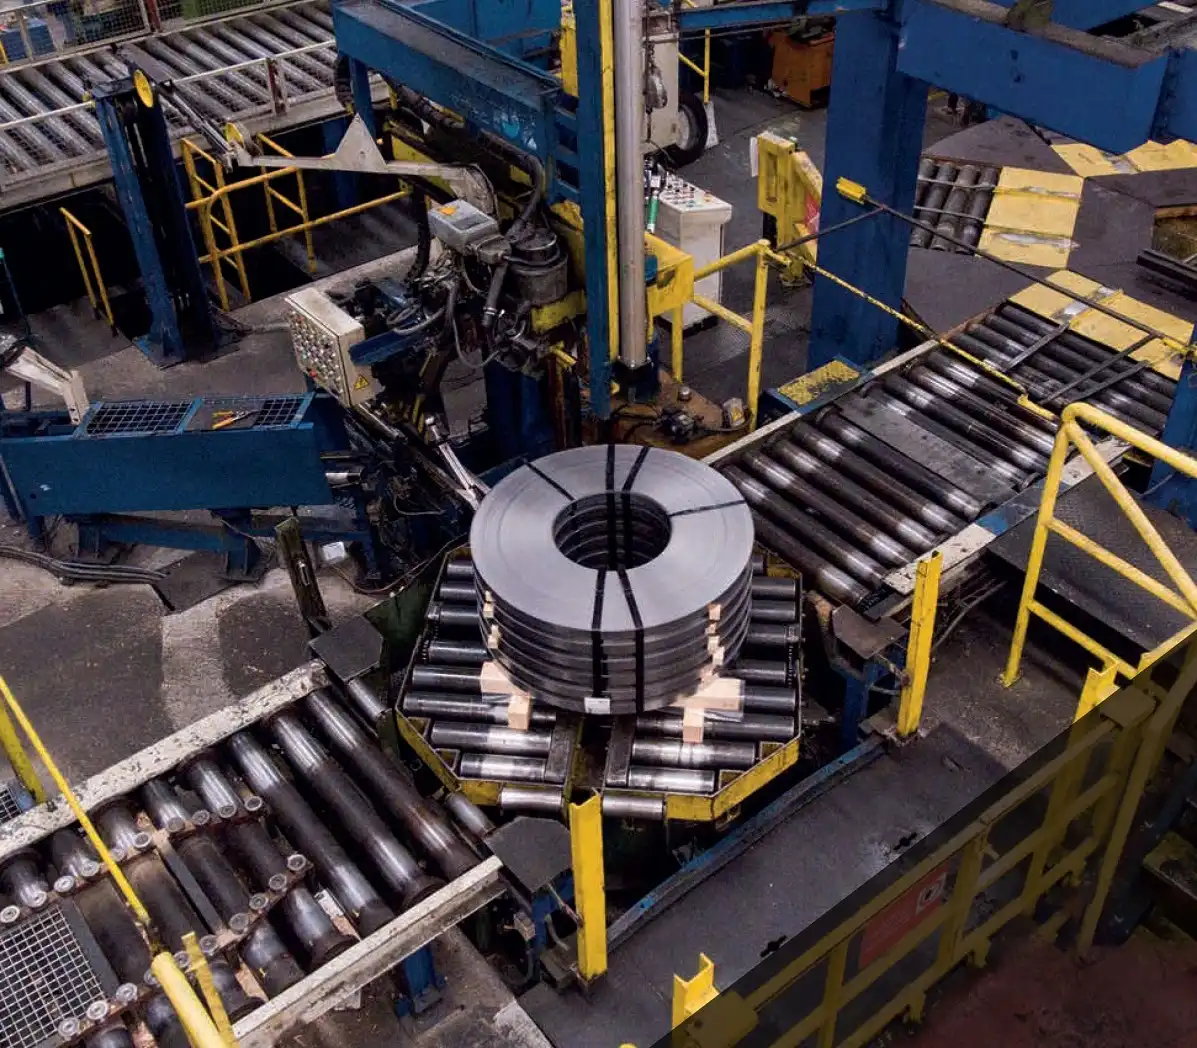
5. اختبار الموثوقية والتحقق
إن اختيار المواد المتميزة لا يشكل سوى نصف القصة؛ فالتحقق الدقيق أمر بالغ الأهمية للتأكد من أن التصميم يلبي أو يتجاوز متطلبات التشغيل في العالم الحقيقي.
5.1 معايير الاختبارات المعملية
| فئة الاختبار | أغراض اختبار | معدات | عتبة القبول |
|---|---|---|---|
| الأداء الميكانيكي | إجهاد الدورة الشهرية المنخفضة | نظام سيرفو هيدروليكي MTS 810 | ≥150% من دورات التصميم |
| تحليل البنية المجهرية | التصوير المجهري الإلكتروني | FEI كوانتا 250 FEG | الشوائب غير المعدنية ≥ B1 (DIN 50602) |
| التركيب الكيميائي | التحليل الطيفي للانبعاث البصري | OES Foundry-Master Pro | انحراف السبائك ≤ ± 0.5% |
- إجهاد الدورة الشهرية المنخفضة:نقوم بالتحقق من صحة الأجزاء الحاملة للأحمال تحت التحميل الدوري للتأكد من أنها يمكن أن تتجاوز دورات التصميم بنسبة 50٪ على الأقل.
- تحليل المجهر الإلكتروني الماسح:لتأكيد نقاء المادة وتوحيدها واكتشاف أي شقوق أو شوائب دقيقة يمكن أن تنتشر تحت الضغط.
- التركيب الكيميائييتم اختبار كل دفعة من السبائك قبل الإنتاج. أي انحراف يزيد عن ±٠٫٥٪ عن التركيبة المستهدفة يُفعّل إجراءً تصحيحيًا.
5.2 قاعدة بيانات المواد الرقمية
نحتفظ بمستودع بيانات سحابي يحتوي على أكثر من 15,000 مجموعة من خصائص المواد. ويقوم المهندسون بتحديث قاعدة البيانات هذه باستمرار بالبيانات التالية:
- منحنيات الإجهاد والانفعال:نماذج رقمية لظروف التحميل الثابتة والديناميكية.
- منحنيات التعب SN:صيغ ملائمة لكل سبيكة أو مركب، مما يسمح بتوقعات عمرية أكثر دقة.
- تاريخ معلمات العملية:إمكانية التتبع الكامل لدورات المعالجة الحرارية، ومعرفات دفعات المسبك، ونتائج الاختبار.
وتضمن جهود التحول الرقمي أن يتم تصميم كل تكرار لخطوط تعبئة الملفات على أساس بيانات واقعية، مما يقلل من التخمين ويحسن اختيارات المواد بمرور الوقت.
6. مقارنات حالات التطبيق النموذجية
ولإبراز الفوائد العملية لمنهجية الاختيار التي نتبعها، إليكم بعض المقارنات المباشرة بين استخدام المواد التقليدية وخياراتنا المُحسّنة:
| معلمة المشروع | المواد/النهج التقليدي | المواد/النهج الأمثل | فائدة العالم الحقيقي |
|---|---|---|---|
| عمود رفع آلة التعبئة والتغليف | فولاذ كربوني Q235 + تزييت قياسي | سبيكة من النيكل مطلية بالليزر + طلاء تشحيم صلب | فترة خالية من الصيانة ممتدة إلى 5 سنوات |
| كتلة الصمام الهيدروليكي | الحديد المطاوع (الدرجة GGG40) | حديد الجرافيت الدودي عالي الكثافة (GJV400) | تم تقليل تقلب الضغط بنسبة 40% |
| تحمل القرص الدوار | فولاذ 45#، إخماد قياسي | دوبلكس من الفولاذ المقاوم للصدأ 2205 (PREN≥35) | 7 × عمر خدمة طويل في بيئات المياه المالحة |
| الملاحظة الرئيسية | ارتفاع معدل التآكل والصيانة المتكررة | عمر افتراضي أطول ووقت تعطل أقل | تكاليف تشغيل أقل |
- عمود رفع آلة التعبئة والتغليف:من خلال التحول إلى الكسوة بالليزر القائمة على النيكل، قمنا بالتخفيف من التآكل الكاشط وتمديد فترة الخدمة الخالية من الصيانة بشكل كبير إلى ما يقرب من خمس سنوات.
- كتلة الصمام الهيدروليكي:يعمل استخدام الحديد الدودي عالي الكثافة على تعزيز قدرة التخميد والقوة الميكانيكية، وبالتالي تثبيت التحكم الهيدروليكي.
- تحمل القرص الدوار:يعمل الفولاذ المقاوم للصدأ المزدوج 2205 على تحسين مقاومة التآكل بشكل كبير، وهو مناسب للظروف البحرية أو الرطبة المحيطة.
بالإضافة إلى هذه التحسينات في الأجهزة، نوصي بشكل متكرر بحلول تكميلية لتصور البيانات والصيانة التنبؤية :
- مقارنة البنية الدقيقة:صور متجاورة توضح كيف تعمل عملية التغليف بالليزر أو النترتة على تحسين بنية الحبوب وصلابة السطح.
- منحنيات الاحتكاك:منحنيات ستريبك للطلاءات المختلفة، مما يتيح فهمًا أعمق لنظام التشحيم.
- خرائط حرارية للتنبؤ بالحياة:توضيح نقاط الفشل المحتملة في المناطق ذات الضغط العالي استنادًا إلى بيانات محاكاة العناصر المحدودة.
- خريطة سلسلة التوريد العالمية:يسلط الضوء على مصادر المواد الخام عالية الجودة ويسلط الضوء على الموثوقية اللوجستية لكل مورد.
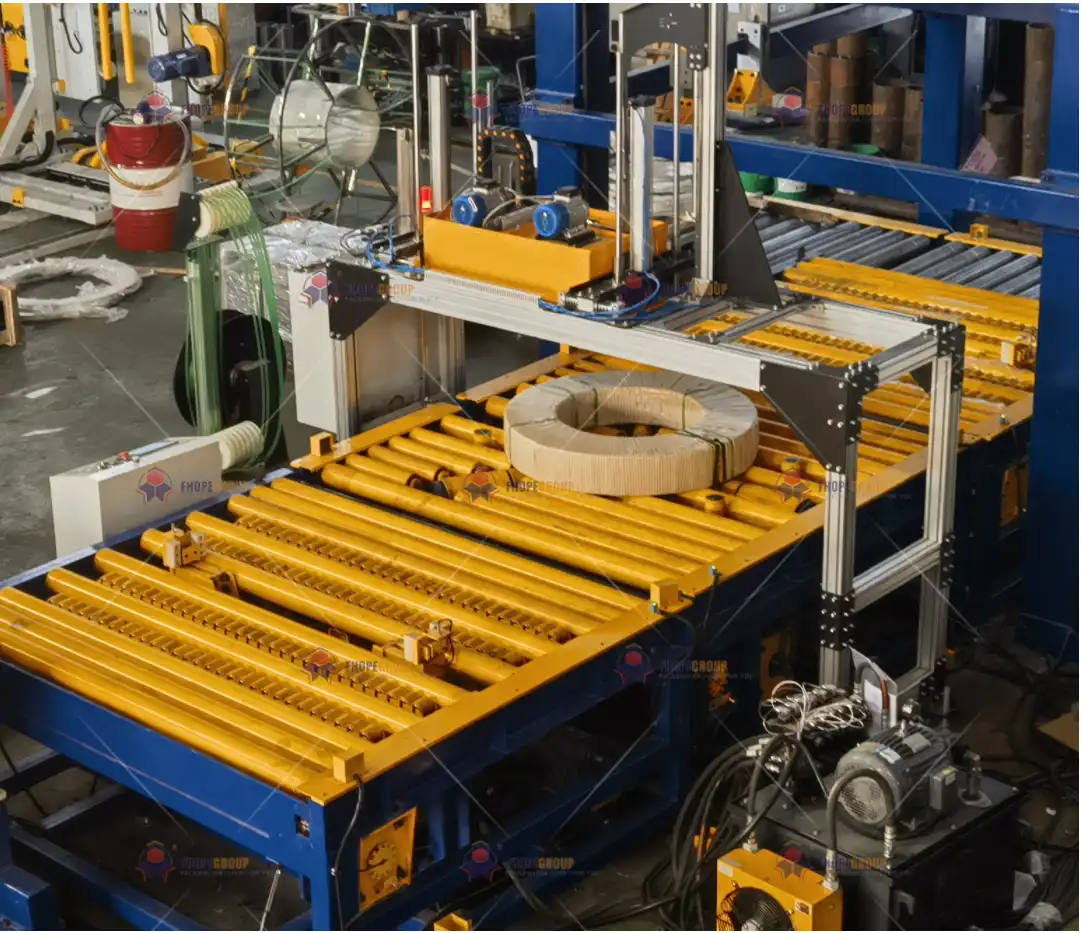
7. اختتام
عند تصميم وتصنيع خط تعبئة اللفائف (الذي يشمل معدات التعبئة والتغليف والربط والتكديس)، لا يُمكن المبالغة في أهمية اختيار المواد بعناية فائقة . بدءًا من الفولاذ عالي القوة مثل Q690D لهياكل الآلات، وصولًا إلى 42CrMo4 للمكونات عالية السرعة، يتم التحقق من صحة كل خيار من خلال اختبارات معيارية ومحاكاة دقيقة. في الوقت نفسه، تُضفي المكونات غير المعدنية، مثل قضبان التوجيه المصنوعة من البولي إيثيلين فائق الوزن الجزيئي (UHMWPE) وأختام FKM، خصائص مفيدة تُقلل الاحتكاك، وتُطيل عمر الخدمة، وتُقلل التسرب إلى أدنى حد.
تُصنع الأسطوانات الهيدروليكية والمشغلات الهوائية، الضرورية لسلامة التعامل مع الملفات، من مواد متطورة مثل قضبان 17-4PH وأختام ألياف PTFE-aramid المركبة. كما ندمج تعديلات على السطح مثل رش HVOF ونيترة البلازما لمكافحة التآكل والتلف والتعب بفعالية. بالنسبة للتصاميم المتخصصة، توفر المواد المركبة مثل CF-PA66 أو AlSiC مزايا هيكلية وتخميدية ملحوظة، مما يضمن بقاء المعدات خفيفة الوزن ومتينة ومقاومة للاهتزاز.
وأخيرًا، يرتكز هذا النظام برمته على نظام اختبار الموثوقية وقاعدة بيانات المواد السحابية. فمن خلال إخضاع المكونات لاختبارات إجهاد عالية الدورة، والفحص المجهري الإلكتروني الماسح، وفحوصات التركيب الكيميائي في الوقت الفعلي، نُنشئ حلقة تغذية راجعة تُحسّن باستمرار التصميم واختيار المواد. وقد أثمر هذا النهج الدقيق عن زيادات كبيرة في عمر خدمة المكونات الرئيسية، وتقليل فترات الصيانة بشكل ملحوظ، وتحسين التكلفة الإجمالية للملكية.
في الختام، لا يقتصر اختيار مواد خط تعبئة اللفائف على اختيار أقوى أنواع الفولاذ أو أفضل أنواع الختم فحسب، بل يشمل أيضًا اتباع نهج متكامل يُراعي متانة الهيكل، والاستجابة الديناميكية، والفعالية من حيث التكلفة. هدفنا النهائي هو توفير حل تعبئة عالي الموثوقية والأمان والفعالية من حيث التكلفة، يُلبي أو يتجاوز معايير الجودة والبيئة العالمية. بفضل هذه المنهجية القائمة على الأدلة والبيانات، نُقدم بثقة معدات تتحمل أصعب الظروف، مع الالتزام بمعايير الاستدامة ودورة الحياة الحديثة.
-
تعرّف على اختبارات الإجهاد لفهم دورها في ضمان متانة وموثوقية المكونات الهيكلية تحت الضغط. ↩
-
استكشف هذا الرابط لفهم كيف تُحسّن محركات السيرفو الدقة والكفاءة في مختلف التطبيقات، مما يجعلها عنصرًا حيويًا في الأتمتة الحديثة. ↩
-
اكتشف أهمية تقييم دورة الحياة في تقييم الآثار البيئية واتخاذ قرارات مستنيرة بشأن الممارسات المستدامة. ↩