في ظلّ صناعة المعادن اليوم، تحتاج خطوط تعبئة وتغليف الملفات المعدنية إلى الموازنة بين دقة الهندسة والمرونة والسلامة. سواءً كان متجرك يُغلّف ملفات فولاذية للنقل لمسافات طويلة أو للتخزين قصير الأجل، تبقى المبادئ الأساسية كما هي: تصميم متين، وأداء مُوثّق، ورؤية شاملة للعوامل الميكانيكية والكهربائية والبشرية. تُركّز هذه المقالة على كيفية تطوّر عملية التصميم والهندسة النموذجية لخط تعبئة وتغليف الملفات المعدنية، بدءًا من تلقّي متطلبات العميل الأولية ووصولًا إلى تقديم حلٍّ مُوثّق بالكامل. سنتناول خلال هذه المقالة النمذجة ثلاثية الأبعاد بمقياس 1:1، وتحليل العناصر المحدودة (FEA)، ودمج الوحدات المعيارية التي تُسرّع عملية الانتقال من الفكرة إلى الإنتاج.

1. مراحل التصميم والمدخلات
1.1 مصفوفة ترجمة المتطلبات
يبدأ أي مشروع مُحكم التنظيم بترجمة مواصفات العميل، مثل الإنتاجية وحجم الملف وإرشادات السلامة، إلى نماذج هندسية رياضية. على سبيل المثال، يمكن التعبير عن سرعة التغليف على النحو التالي:
سرعة اللف = دالة (قطر اللفة، سمك طبقة البولي إيثيلين، نسبة التمدد المسبق)
تحدد هذه الصيغة نطاق قطر الملف والخصائص التقنية للفيلم. إذا طلب العميل نسبة تمدد مسبق محددة أو سمكًا محددًا للفيلم، فإن هذه الوظيفة تُقيّد متطلبات سرعة التغليف وعزم الدوران للنظام. الهدف النهائي هو ضمان ثبات الشد والتغطية دون المساس بالسرعة أو زيادة تحميل المحركات.
إلى جانب مقاييس الأداء، تؤثر ظروف الحدود - مثل ارتفاع المبنى أو قدرة تحمل الأرضية - على الشكل النهائي للنظام. على سبيل المثال، إذا كان ارتفاع سقف المنشأة منخفضًا، يقوم مصممو الأنظمة الميكانيكية بتضمين مكونات ذات ارتفاع أقل والتحقق من الخلوصات في المخططات ثلاثية الأبعاد. تؤثر قيود الحدود هذه بشكل مباشر على المساحة الميكانيكية وقد تتطلب حلولًا بديلة، مثل منحدرات الملفات المدمجة أو رؤوس الربط المعيارية.
1.2 مستويات التصميم الموحدة
لتحسين كفاءة الهندسة مع الحفاظ على المرونة لتلبية الاحتياجات المخصصة، فإننا غالبًا ما نستخدم نهجًا متدرجًا:
- 60% وحدات مشتركة: مرتكز على ISO 12100 معايير السلامة والتجمعات الميكانيكية العالمية (على سبيل المثال، إطارات الناقل، وآليات الشد القياسية).
- 30% من المكونات القابلة للتكوين:قد تختلف أحجام محركات المؤازرة أو تصنيفات قوة المحرك، ولكن التصميم الأساسي يظل متسقًا.
- 10% تطوير مخصص:قد تتطلب الاحتياجات المتخصصة مثل التغليف المقاوم للتآكل أو الضباب الملحي للشحنات البحرية مجموعات فرعية فريدة من نوعها للتعامل مع الأفلام أو الحاويات الواقية.
تتيح هذه الاستراتيجية لفريق الهندسة إعادة استخدام الوحدات النمطية المجربة، وتقليل أخطاء التصميم، وتسريع الجداول الزمنية للمشروع، كل ذلك مع الحفاظ على مساحة كافية لمتطلبات العملاء الفريدة.
2. تصميم هندسة النظام الفرعي الرئيسي
2.1 آليات العمل الأساسية لآلة تعبئة الملفات
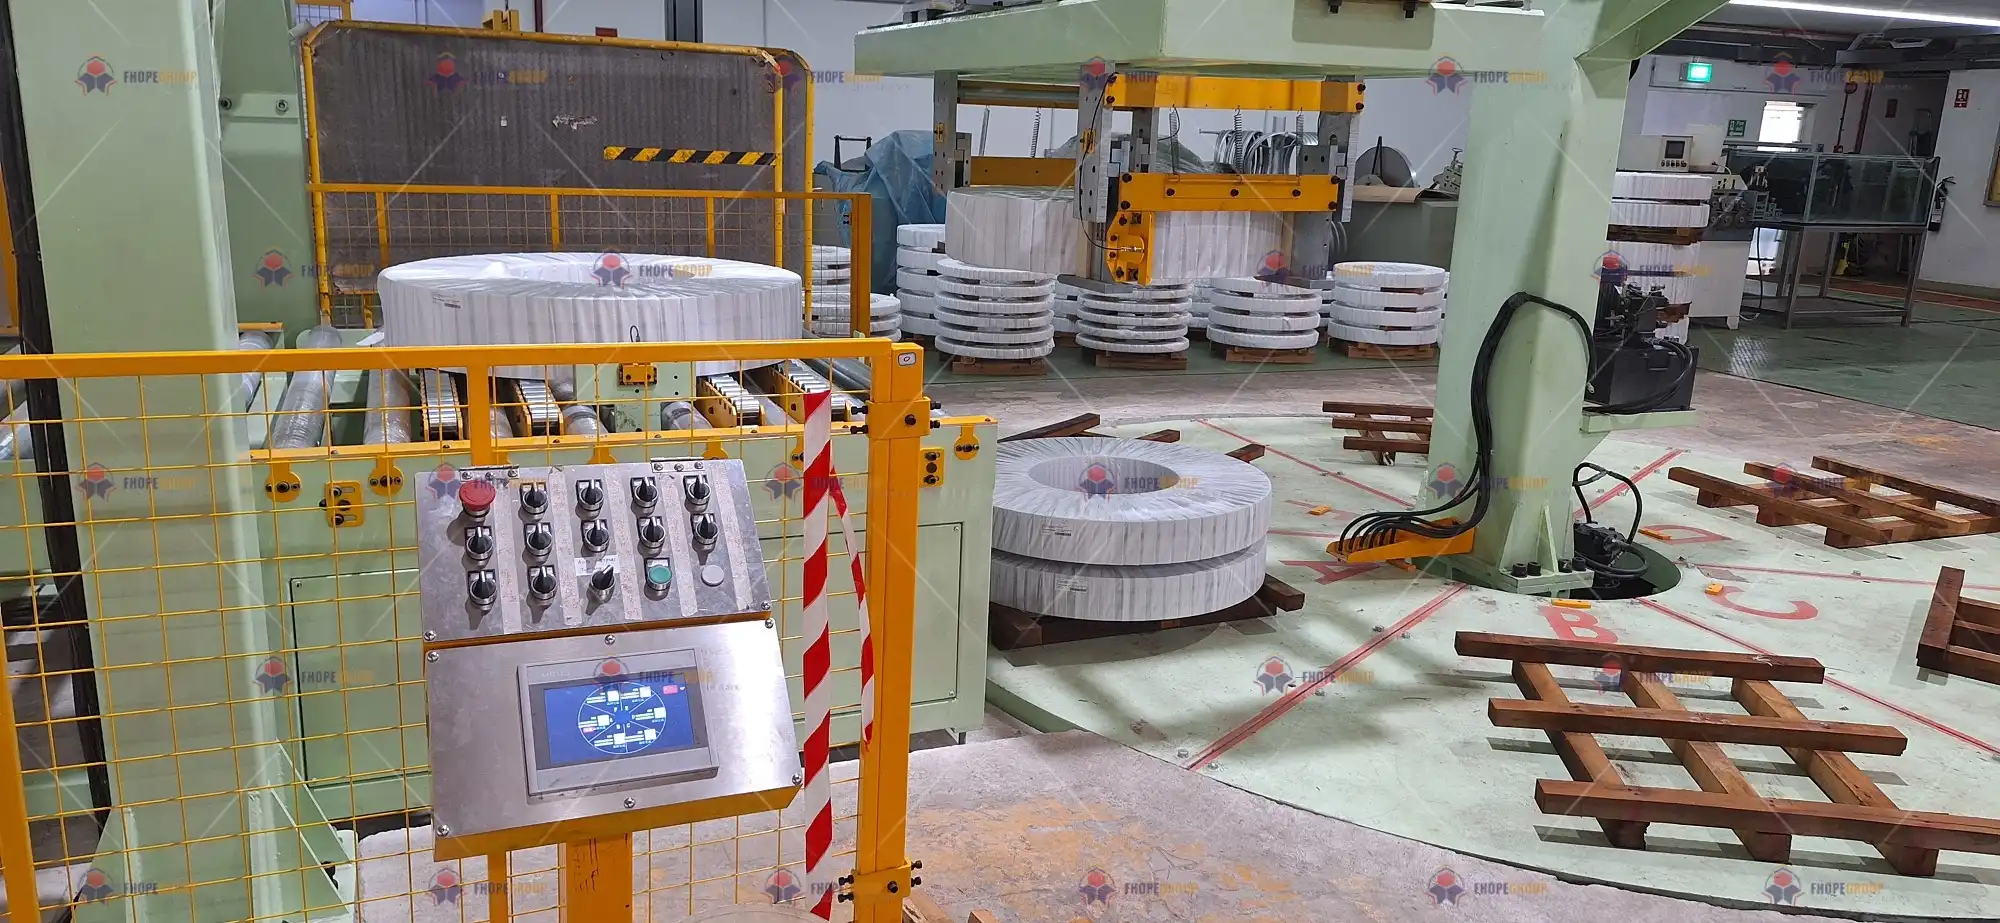
تُشكّل آلة تغليف اللفائف جوهر أي خط تعبئة. عادةً ما تُغلّف هذه المحطة كل لفة بطبقات من فيلم البولي إيثيلين، أو ورق VCI، أو مواد واقية أخرى.
-
ضبط القطر التكيفي
تتعامل خطوط التعبئة الحديثة مع ملفات يتراوح قطرها بين 500 و2000 مم. ويحدد نظام مهد أو حلقة متكيف، موجه بأجهزة استشعار، أبعاد الملفات فورًا. وغالبًا ما يتحقق المصممون من قوى التلامس في محركات التروس باستخدام حسابات إجهاد التلامس الهيرتزية لضمان حركة مستقرة وتقليل التآكل إلى أدنى حد. -
توزيع عزم الدوران للتروس الكوكبية
تستخدم حلقات التغليف عالية الأحمال مجموعات تروس كوكبية لتوزيع عزم الدوران بكفاءة. يشمل الحساب التحقق من أنماط تلامس أسنان التروس، والتأكد من أن مواد التروس تلبي أو تتجاوز الصلابة المطلوبة (مثل صلابة السطح HRC58+ في الحالات التي تتطلب حمولات كثيفة). -
اختيار مستشعر الموجات فوق الصوتية
تساعد أجهزة الاستشعار بالموجات فوق الصوتية بدقة 2 مم على نطاق 2000 مم في تحديد أبعاد الملفات بدقة. يضمن اختيار جهاز استشعار مناسب حلقات تغذية مرتدة مستقرة للتحكم في الشد وتحديد موضع الملفات. -
نموذج التحكم في شد الفيلم
من العوامل الحاسمة في ثبات اللف هو التحكم في شد الفيلم على محيط الملف. نموذج الشد الشائع هو:
T(z) = T0 × e^(μθ)
أين T0 هو التوتر الأولي، μ هو معامل الاحتكاك، و θ زاوية الالتفاف. غالبًا ما يستخدم المصممون نظام حلقة مغلقة مزدوجة - حلقة سرعة (دقة ± 0.5%) وحلقة شد (دقة ± 2 نيوتن) - للحفاظ على امتداد مثالي للفيلم دون تمزق أو ارتخاء.
2.2 نظام ربط أوتوماتيكي بالكامل
بعد لفّ الملف، يُضاف التعزيز عن طريق الربط. يتضمن تصميم آلة الربط نمذجة مسار هندسي وحلول حركية ثلاثية الأبعاد (مثل معلمات دينافيت-هارتنبرغ) لتوجيه رأس الربط حول الملف.
-
المسار الهندسي والخلوص
يتحقق النموذج ثلاثي الأبعاد من قدرة رأس الربط على الوصول إلى جميع النقاط الضرورية دون أي تداخل. عادةً ما تكون مسافة الأمان المسموح بها ≥ 3 مم، ويتم ضمانها بواسطة أنظمة مسح ليزري (مثل ماسحات SICK) تُوقف الحركة في حال دخول عائق غير متوقع إلى منطقة العمل. -
وصلة الذوبان الساخن أو الختم الحراري
تستخدم العديد من خطوط الإنتاج رؤوس اللحام الحراري أو الاحتكاكي للأشرطة البلاستيكية. قد تكون فترة العملية:
| معامل | النطاق المسموح به | طريقة المراقبة |
|---|---|---|
| درجة حرارة التدفئة | 360 ± 10 درجة مئوية | التصوير الحراري بالأشعة تحت الحمراء |
| عقد الوقت | 1.2 - 1.8 ثانية | مؤقت رقمي عالي السرعة |
قد يؤدي الانحراف عن هذه النطاقات إلى إضعاف الحزام أو ارتفاع حرارته. لذا، تراقب الأنظمة الآلية درجة الحرارة آنيًا، مما يضمن قوة التصاق ثابتة.
2.3 نظام التكديس الذكي
بعد عملية الربط، يتم نقل الملفات إلى المنصات أو تكديسها في رفوف مخصصة.
-
خوارزميات تقدير الوضع
في حال استخدام روبوت علوي أو معالج متعدد المحاور، قد يعتمد النظام على مصفوفات تحويل متجانسة لتحديد موضع واتجاه الملف بدقة. تضمن معايرة نقطة مركز الأداة (TCP) الحد الأدنى من الانحرافات عند تكديس الملفات الثقيلة. -
تفادي الاصطدام
في التركيبات المتقدمة، يتحقق تخطيط حركة الروبوت من الحدود في الوقت الفعلي (غالبًا ما يكون مُرمَّزًا بلغة مثل RAPID أو KRL). يمنع هذا الإجراء الوقائي الاصطدامات الضارة بالملفات أو الأعمدة الهيكلية المجاورة. -
المزامنة الهيدروليكية
في المصاعد الرأسية، تعمل الأسطوانات الهيدروليكية أحيانًا بشكل مترادف. معادلة مطابقة التدفق،
س1/أ1 = س2/أ2
يساعد في الحفاظ على حركة متزامنة. يضمن تعويض الاقتران المتقاطع، مع خاصية انخفاض بنسبة ±1%، رفع أو خفض الحمل بالتساوي بين الأسطوانتين. هذا يساعد على منع انزياح الملف أو انقلابه على المنصة.
3. التصميم المتكامل متعدد التخصصات
3.1 حلول الميكاترونيك
مع أوزان ملفات تتجاوز غالبًا عدة أطنان، يجب أن تتوافق محركات السيرفو والمحركات الهيدروليكية بدقة مع عزم الحمل. قاعدة قياسية:
عزم القصور الذاتي للمحرك / عزم القصور الذاتي للحمل = 1/3 ~ 1
اختيار الأدلة للحفاظ على استقرار أداء المؤازرة وتجنب تجاوز الحد أو بطء الاستجابة. في الوقت نفسه، يمكن تخفيف نبضات الضغط في الخطوط الهيدروليكية عبر مُراكمات؛ والصيغة الحجمية التقريبية هي:
V0 = ΔV / (1 - (P1/P2)^(1/1.4))
أين ΔV هو التغير في حجم السائل الصافي و (P1/P2) يمثل نسب الضغط.
3.2 تحليل شجرة الأخطاء (FTA)
تُعدّ الموثوقية أمراً بالغ الأهمية في الآلات الثقيلة. ومن الأمثلة على ذلك تمزق الغلاف البلاستيكي أثناء التغليف . وقد يكشف تحليل شجرة الأعطال عن:
الحدث الأهم: كسر الفيلم ├─ العوامل الميكانيكية (40%) │ ├─ بكرة التوجيه اللامركزية (يتم اكتشافها بواسطة محاذاة الليزر) │ └─ صلابة بكرة ما قبل التمدد < المواصفات (مطلوب HRC58-62) └─ عوامل التحكم (60%) ├─ خطأ نقطة ضبط الشد (تصحيح الحلقة المغلقة ±5 نيوتن) └─ تغذية أمامية للسرعة المفقودة (إضافة تعويض التسارع)
ومن هنا، يستطيع فريق التصميم تعيين تدابير التخفيف، مثل تحديد صلابة الأسطوانة الأعلى، أو تنفيذ أجهزة استشعار التوتر، أو تحسين معلمات التغذية الأمامية للمحركات المؤازرة.
3.3 بيئة العمل وسلامة المشغل
حتى خطوط الإنتاج عالية الأتمتة تتطلب تدخلاً يدوياً لإجراء الفحوصات الروتينية أو الصيانة. توصي المواصفة القياسية EN ISO 13857-2008 بحد أدنى من المساحة اللازمة لدخول الأفراد بأمان.
| تشغيل | الحد الأدنى من التخليص |
|---|---|
| مناطق تغيير الأدوات | سماكة 600 ملم |
| أبواب الخزانات الكهربائية | سماكة 1200 ملم |
تعمل هذه الإرشادات على تقليل مخاطر نقاط الضغط وتسمح للمشغلين بالوصول بسرعة إلى المعدات دون الالتواء في أوضاع غير آمنة.

4. سلسلة أدوات التصميم الرقمي
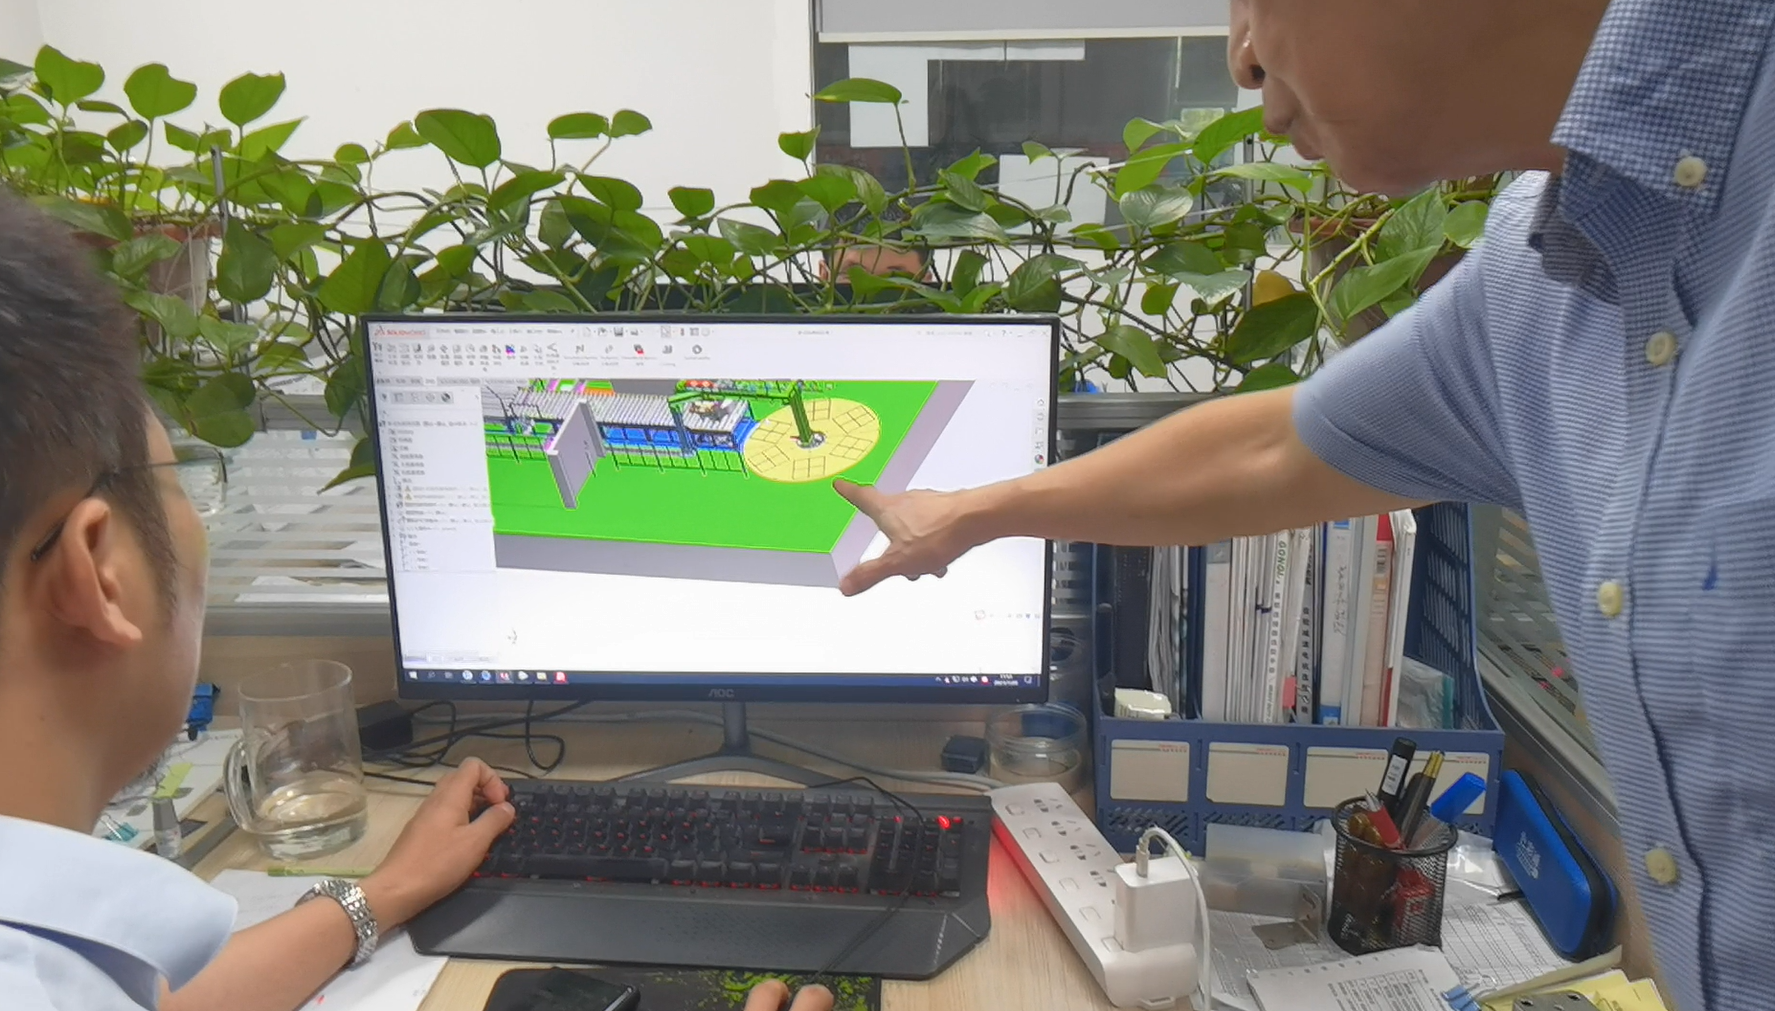
4.1 النمذجة والمحاكاة ثلاثية الأبعاد
تعتمد آلية العمل الرقمية القوية على النمذجة البارامترية في برنامج SolidWorks أو أدوات التصميم بمساعدة الحاسوب (CAD) المشابهة. ينبغي أن تشكل المكونات المادية القياسية - مثل المحامل والمثبتات والوصلات - ما لا يقل عن 85% من مكتبة الأجزاء الإجمالية. هذا النهج:
- تسريع إنشاء قائمة المواد:يضمن التتبع التلقائي للعناصر ترقيمًا متسقًا للأجزاء.
- يدعم FEA: ANSYS يساعد في إجراء تحليلات ديناميكية عابرة، والتحقق من أن الحد الأقصى للإجهاد يظل أقل من ~240 ميجا باسكال عند ترددات اهتزاز تبلغ 30 هرتز.
تُعد هذه المحاكاة بالغة الأهمية بشكل خاص لحلقات التغليف عالية السرعة، أو أذرع التكديس، أو الناقلات الدوارة حيث ترتفع الأحمال الديناميكية أثناء التوقف أو البدء المفاجئ.
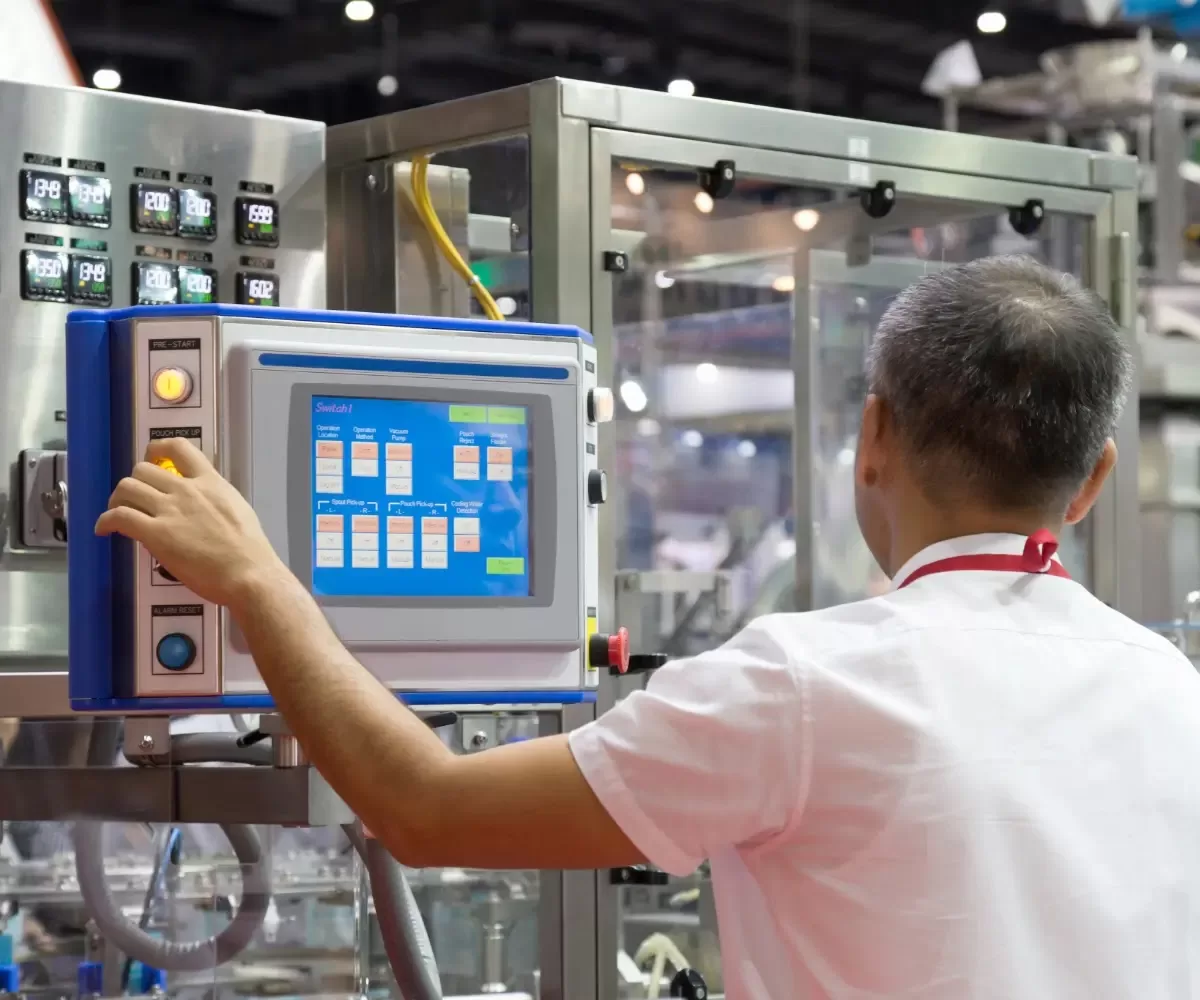
4.2 التشغيل الافتراضي لمنطق التحكم
يُسهّل برنامج Siemens NX Mechatronics Concept Designer أو المنصات المشابهة عملية التشغيل الافتراضي. في بيئة افتراضية، يستطيع فريق التصميم ما يلي:
- خريطة المحاور الافتراضية:اختبار المزامنة متعددة المحاور دون المخاطرة بالاصطدامات المادية.
- الجدول الزمني للاستجابة للإشارة:التحقق من أن مدخلات المستشعر ومخرجات المحرك تتطابق مع التوقيت المتوقع، مع وقت ارتفاع مستهدف أقل من 5 مللي ثانية.
- محاكاة دورات الإنتاج:من خلال محاكاة تسلسلات تحميل وتفريغ الملف، يسلط البرنامج الضوء على عدم المحاذاة المحتملة أو حالات الانتظار في منطق PLC.
4.3 إدارة قائمة المواد والوثائق
بمجرد اكتمال التصاميم الميكانيكية والكهربائية، تعمل برامج مثل EPLAN على توحيد مخططات الأجهزة والأسلاك واللوحات. وتدمج العديد من الحلول الآن واجهات برمجة التطبيقات (APIs) الخاصة بالشركات المصنعة مباشرةً لتوفير محركات الأقراص (مثل Mitsubishi وBosch Rexroth). والنتيجة هي قائمة مكونات حية، يتم تحديثها تلقائيًا مع أي تعديل في التصميم. يوفر هذا التكامل ساعات من المراجعة اليدوية ويقلل من احتمالية عدم التطابق بين التصميم الميكانيكي بمساعدة الحاسوب (CAD) والمخططات الكهربائية وأوامر الشراء.
5. سير عمل التحقق الهندسي
5.1 مراحل مراجعة التصميم
| مرحلة | مراجعة التركيز | أداة القبول |
|---|---|---|
| مراجعة المفهوم | التغطية الوظيفية | مصفوفة تتبع المتطلبات |
| مراجعة التصميم التفصيلية | تحليل كومة التسامح | سيتول 6σ |
| مراجعة ما قبل الشحن | اختبارات الامتثال للتوافق الكهرومغناطيسي | بيانات الغرفة عديمة الصدى بطول 3 أمتار |
- مراجعة المفهوم:يضمن أن يغطي النظام جميع المتطلبات الرئيسية، من نطاقات أبعاد الملف إلى الإنتاجية المطلوبة.
- مراجعة التصميم التفصيلية:يتم فحص تراكم التسامح بشكل شامل، وخاصةً عندما تنضم مجموعات فرعية متعددة (مثل ذراع التغليف + المحمل + بكرة الشد).
- الشحن المسبق:تؤكد الفحوصات الوظيفية المتعمقة التوافق الكهرومغناطيسي (EMC) لمحركات الأقراص ذات التردد المتغير، ومحركات المؤازرة، ولوحات التحكم المستندة إلى PLC.
5.2 بروتوكول اختبار النموذج الأولي
تُكمل الاختبارات الواقعية المحاكاة الرقمية:
-
اختبار الحياة المعجل
تعمل الآلات بثلاثة أضعاف الحمل الطبيعي (ضمن الحدود الآمنة) لمدة تصل إلى 3 ساعات لتحديد نقاط التآكل المبكرة. يمكن إعادة تصميم أو استبدال المكونات، مثل المحامل أو الأحزمة، التي تتعطل مبكرًا قبل الاستخدام النهائي. -
تحليل CPK لدقة التعبئة والتغليف
تشير قدرة العملية (CPK ≥ 1.67) إلى استقرار التشغيل. تُقاس اختلالات التغليف أو الربط - مثل ارتخاء الغشاء أو عدم محاذاة الأشرطة - باستخدام أجهزة استشعار عالية الدقة، ثم تُحلل إحصائيًا. -
قياس استهلاك الطاقة
تُسجِّل عدادات الطاقة عالية الدقة (مثل HIOKI PW3390) أنماط الطاقة على مدار فترات تشغيل طويلة. إذا تجاوزت البيانات أهداف العميل، فقد تُجرى تحسينات في التصميم (مثل تحسين معلمات محرك التردد المتغير أو منطق ثبات المحرك المؤازر) لتقليل الاستهلاك.
6. مخرجات الهندسة
التوثيق الميكانيكي
- رسومات الجمعية العامة:وفقًا لمعيار ISO 128-40 لتوضيح الأبعاد والتسامح.
- مخططات الدائرة الهيدروليكية:متوافق مع معايير رمز CETOP، وتحديد صمامات التحكم في التدفق، وصمامات تخفيف الضغط، ومواضع المجمع.
الوثائق الكهربائية
- تخطيط خزانة التحكم: حاصل على شهادة IP54 أو أعلى في حالة الرطوبة أو الغبار. يجب أن يجتاز تركيب اللوحة اختبارات قصر الدائرة والحرارة اللازمة.
- هندسة برنامج PLC:تم كتابته وفقًا لإرشادات IEC 61131-3، وغالبًا ما يتم خلط منطق السلم وكتل الوظيفة لحلقات المؤازرة أو الشد المتقدمة.
التسليمات الرقمية
- نماذج JT خفيفة الوزن ثلاثية الأبعاد:قم بتضمين PMI (معلومات تصنيع المنتج) للرجوع إليها دون مشاركة تفاصيل CAD الخاصة.
- تعيين إشارة XML:تدرج كل نقطة إدخال/إخراج (أجهزة استشعار، محركات، أنظمة أمان) في تنسيق تبادل بيانات موحد لسهولة التكامل في نظام SCADA أو MES على مستوى المصنع.
7. مقارنة مزايا التكنولوجيا
لتسليط الضوء على كيفية تفوق أساليب الهندسة المتقدمة على الحلول النموذجية، يساعد الجدول الموجز العملاء المحتملين على تقييم الفوائد:
| الابعاد | النظام التقليدي | حلولنا الهندسية |
|---|---|---|
| التغير مع مرور الوقت | 45-60 دقيقة | ≤20 دقيقة (براءة اختراع وحدة التغيير السريع) |
| استخدام الطاقة | ~ 72٪ | ~89% (تحسين المُراكم ومحرك التردد المتغير) |
| استجابة التغيير في التصميم | ~ 72 ساعة | ~8 ساعات (تحديثات النموذج البارامتري) |
- وحدات التغيير السريع
تتيح الابتكارات في التصميم الميكانيكي للمشغلين تبديل لفات الفيلم أو رؤوس الربط دون الحاجة إلى معايرة مكثفة. - تحسين كفاءة الطاقة
يؤدي الجمع بين أنظمة هيدروليكية متقدمة تعتمد على المجمع مع معلمات محرك التردد المتغير المضبوطة بدقة إلى زيادة إجمالي استخدام الطاقة من متوسط الصناعة البالغ حوالي 72% إلى ما يقرب من 89%. - تحديثات التصميم السريعة
يضمن النمذجة ثلاثية الأبعاد البارامترية أن تحول قطر الملف من 3 ملم إلى 1000 ملم يقوم بتحديث التجميعات الفرعية الداعمة تلقائيًا، مما يقلل بشكل كبير من ساعات إعادة الهندسة.

الصور الداعمة والخاتمة
بينما تُوضّح الكلمات والجداول النطاق الفني، فإن دمج الصور الواضحة يُعزز ثقة أصحاب المصلحة بشكل كبير. ومن الأمثلة على ذلك:
- رسوم متحركة ثلاثية الأبعاد:أظهر كيفية تركيب التجمعات الرئيسية - حلقة التغليف، وبكرة الشد، وحامل المحرك - معًا، مما يساعد في تدريب الصيانة.
- مقارنات محيط الإجهاد:يساعد عرض نتائج "قبل" و"بعد" تحسين الطوبولوجيا في تبرير اختيارات المواد.
- أشكال موجة تسلسل التحكم:توضيح المزامنة متعددة المحاور والاستجابة السريعة للتوقف الكهربائي في أشكال الموجات في الوقت الفعلي.
- لقطات كاميرا عالية السرعة:يلتقط الظواهر الديناميكية مثل تمدد الفيلم أو تحريك الرأس في اللحظات الحرجة.
في جوهرها، يهدف التصميم والهندسة إلى ضمان عمل كل جزء من أجزاء النظام، من البراغي والصواميل إلى أجهزة الاستشعار، مرورًا ببرامج التحكم المنطقي القابل للبرمجة (PLC)، بتناغم تام. ومن خلال الجمع بين أفضل الممارسات الميكانيكية، والتحقق الدقيق باستخدام تحليل العناصر المحدودة (FEA)، ومنطق التحكم المتقدم، يستطيع المصنّعون تقديم خط تعبئة لفائف يتميز بالكفاءة والموثوقية وسهولة الصيانة. ويساهم التناغم بين الوحدات النمطية الموحدة، والتصاميم البارامترية، وبروتوكولات الاختبار القوية في تقليل المخاطر التقنية وخفض التكلفة الإجمالية للملكية.
من مراجعة المفاهيم إلى تجارب النماذج الأولية، ومن الرسومات الميكانيكية إلى التوأم الافتراضي، تُسهم كل مرحلة من مراحل العملية في تحسين المنتج النهائي والتحقق من جودته. بفضل هذه الاستراتيجيات التصميمية والهندسية الشاملة، تستطيع خطوط تعبئة اللفائف التكيف بسرعة مع متطلبات العملاء المتطورة، والحفاظ على سرعات إنتاج تنافسية، وتجسيد روح التفكير الاستشرافي لمصانع التصنيع الحديثة.
[1]
إن فهم صيغة سرعة التغليف أمر بالغ الأهمية لتحسين عمليات التغليف وضمان الكفاءة في التصاميم الهندسية.
[2]
إن استكشاف الظروف الحدودية سوف يوفر رؤى حول كيفية تشكيل قيود التصميم للحلول الهندسية وتحسين نتائج المشروع.
[3]
إن التعرف على عوامل البصمة الميكانيكية يمكن أن يساعد في إنشاء تصميمات فعالة تلبي متطلبات المساحة والأداء.