执行摘要
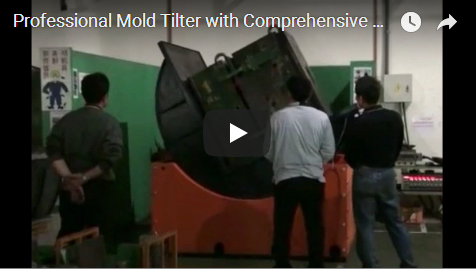
钢板堆垛密集、锋利,且由于轧制过程中涂有保护性油层,表面本身就非常滑。使用桥式起重机和合成吊索进行翻转或倒置操作会带来严重的作业风险,包括层间剪切滑动、边缘损伤和不可预测的摆动。我们的工业级C型钢板翻转机采用双作用液压压板机械夹紧整个钢板堆垛,并沿刚性水平轴平稳旋转。这可以安全、可重复地实现90°翻转,用于垂直存储,或180°翻转,用于托盘交换和底板检查。
目录
- 为什么板材堆垛需要使用逆变器?
- 交接顺序和运营周期
- 夹紧系统、驱动工程和运动学
- 堆叠重量计算和载荷分布
- 摆动范围和楼层空间规划
- 工程选型清单
- 机器安全和法规遵从性
- 工程常见问题解答
- 报价和工程方案的后续步骤
- 相关阅读
- 来源
为什么板材堆垛需要使用逆变器?
使用吊索搬运捆扎好的钢板会带来严重的职业危害和工艺瓶颈。当捆扎不均匀的钢板包接近起重机吊装装置的90°平衡点时,涂油钢板之间的摩擦力会迅速降至静态阈值以下(µ < 0.10),导致层间剪切、钢板散开或灾难性的坠落。此外,吊装链条和钢丝绳不可避免地会划伤或压扁成品钢板的边缘。
专用的机械逆变器通过在旋转过程中将堆栈锁定在刚性 C 型框架支架内,消除了这些故障模式:
- 可控重心转移: 料斗绕着由重型耳轴式地面滚轮支撑的固定机器轴旋转,从而消除了不受控制的摆动。
- 正向压缩夹紧: 高刚性压板可在叠层表面施加均匀的垂直压力,即使表面油腻,也能使单张纸张保持不动。
- 零边缘失真: 结构支撑完全依靠宽阔的衬垫板,而不是局部吊索的夹点。
- 操作人员与危险源隔离: 技术人员可以通过手持式或远程控制台控制,从机器外部发起和监督设备切换。
常见的应用程序包括:
- 将水平堆叠物翻转 90°,用于垂直卡匣存储或板锯进料。
- 180° 完全翻转,可翻转表面敏感板、更换运输托盘或取用底层板材。
- 安全地车削重型冲压模具、注塑模具和机加工工具块,以便进行维修和工具检查。
交接顺序和运营周期
翻转沾有油污或剪切的钢板需要精确的顺序,以防止叠层分层,尤其是在通过 90° 垂直阈值时。
[1. Forklift Load] ──> [2. Hydraulic Clamp] ──> [3. Controlled Turn] ──> [4. Positive Lock] ──> [5. Unclamp & Offload]
  Bottom platen          Proportional pressure     90° upright or          Self-locking brake       Forklift or crane
receives pallet locks stack bundle 180° full inversion holds payload clears the load- 加载条目: 叉车或仓库起重机将托盘堆垛的货物放到下方的装载平台上。叉车卸料槽可实现叉车快速、稳定地缩回。
- 液压夹紧: 双缸或四缸上压板降低上压板。压力传感器确认达到目标压紧吨位,防止层间滑动,同时避免压扁波纹板或薄板。
- 轮换次数: 电动齿轮电机驱动大节距滚子链沿 C 型框架摇篮的圆周运动。当重心越过上止点 (TDC) 时,旋转速度会自动减慢。
- 中间或最终持有: 机器在 90° 时机械锁定(用于垂直盒式传输),或继续旋转至 180°(用于完全倒置定位)。
- 释放和卸载: 液压先导止回阀保持油缸压力,直至卸载指令确认。阀门打开后,即可通过夹具或叉车移除倒置的板材堆或竖直的板材捆。
夹紧系统、驱动工程和运动学
该装置采用加固型半开放式C型框架滚筒。滚筒支撑在带有高强度锻造法兰的实心钢制轴颈辊上,从而提供卓越的结构刚性,可抵抗悬臂倾覆力矩。
| 子系统 | 工程规范 | 工程效益 |
|---|---|---|
| 夹紧驱动 | 带先导式止回阀的液压缸 | 断电期间压力损失为零;防止烟囱扇动 |
| 压板衬里 | 可更换的MC尼龙、聚氨酯或硬木内衬 | 保护高档不锈钢、铜或涂层板材免受表面刮擦 |
| 旋转限制 | 0°至90°翻转,或连续0°至180°完全倒置 | 单一店铺空间即可实现双重运营灵活性 |
| 驱动火车 | 硬化蜗杆减速器与双高节距滚子链配合使用 | 自锁式机械优势与高扭矩分布相结合 |
| 运动轮廓分析 | 变频驱动器(VFD)控制的S曲线加速 | 消除越过中心死点时的冲击载荷 |
| 位置控制 | 双限位开关加冗余旋转编码器 | 硬线限位验证和±0.5°精度定位 |
| 紧急拘留 | 弹簧式电磁故障安全盘式制动器 | 紧急停止期间,任何角度位置均可实现动态锁定 |
高减速蜗轮箱的自锁特性,加上电磁电机刹车,保证了旋转摇篮不会发生反向驱动——即使在整个工厂电力骤降的情况下也是如此。
堆叠重量计算和载荷分布
精确的质量计算对于确保液压溢流阀和电机刹车保持扭矩的正确尺寸至关重要。低碳钢的密度标准为 7.85 吨/立方米(7,850 千克/立方米)。
堆垛重量(吨)≈ 长度(米)× 宽度(米)× 堆垛高度(米)× 7.85
工程尺寸示例:
- 束长(L): 2.0 m
- 捆绑宽度(W): 1.0 m
- 堆叠包装高度(H): 0.2 米(不含托盘滑轨厚度)
- 固体体积: 2.0 × 1.0 × 0.2 = 0.4 立方米
- 钢材净重: 0.4 立方米 × 7.85 吨/立方米 = 3.14公吨
关于结构承载能力的说明:在确定设备尺寸时,请将重型结构木托盘、钢制衬垫和上部夹紧框架的毛重考虑在内。逆变器的尺寸选择应始终基于预计最大负载范围,而不是平均每日负载。
摆动范围和楼层空间规划
由于我们的逆变器是在内部圆筒形支架内旋转,而不是在外部周边角上倾斜,因此重心会围绕机器的中心水平轴旋转。
可以通过堆叠体的对角横截面来检查有效载荷本身的径向摆动包络线:
R_payload ≈ √((W / 2)² + (H / 2)²) (对于以旋转轴为中心的堆叠)
对于整体厂房布局和净空高度而言,机器框架外环直径(D_ring)决定了实际的空间范围:
| 参数 | 5吨标准框架 | 10吨重型框架 | 定制20吨框架 |
|---|---|---|---|
| 最大堆叠长度(L) | 2,500 毫米 | 3,000 毫米 | 4,000毫米+ |
| 最大堆叠宽度(W) | 1,250 毫米 | 1,500 毫米 | 2,000 毫米 |
| 夹紧开口高度 | 300 – 800 mm | 400 – 1,000 mm | 按规格设计 |
| 外框架旋转半径 | 约1,450毫米 | 约1,750毫米 | 已在通用航空图纸上确认 |
| 建议安全区域 | 框架半径 + 1,200 毫米 | 框架半径 + 1,500 毫米 | 激光扫描仪/围栏区域 |
始终确保装载面上的叉车通道畅通无阻,并将操作员控制台放置在动态旋转弧之外。
工程选型清单
为了获得最佳尺寸方案和总装布局图,请核实以下核心参数:
- 堆叠尺寸: 最大和最小长度、宽度和捆扎高度(包括托盘)。
- 有效载荷重量: 最大毛重(板材+托盘/衬垫)。
- 所需旋转角度: 仅翻转 90°,或完全翻转 180°。
- 材料表面状况: 油性、干燥、抛光或预涂漆(决定压板衬里材料和夹紧压力范围)。
- 加载方式: 平衡重式叉车、托盘车或桥式起重机装载(决定 C 型框架开口喉部间隙)。
- 吞吐量频率: 每班次或每小时循环次数(决定液压动力单元电机千瓦数和冷却要求)。
- 工厂基础设施: 工厂提供的电压/频率(例如,380V/480V 三相)和楼板混凝土承载能力。
机器安全和法规遵从性
我们的钢板周转系统是根据严格的欧洲和国际机械安全标准设计和制造的:
- EN ISO 12100:2010: 机械安全——设计、风险评估和风险降低的一般原则。
- EN 415-10: 包装机械和集成搬运附件的安全要求。
- EN 60204-1: 机械安全——机械电气设备,提供 IP54 外壳防护和适当的接地。
- ISO 13849-1: 控制系统的安全相关部件,将双通道紧急停止电路标准化至性能等级 d (PLd)。
- 液压故障安全集成: 双先导止回阀直接硬连接到油缸上,以防止液压软管故障时意外松开卡箍。
工程常见问题解答
问:变频器无需手动调整压板即可处理不同尺寸的叠层吗?答:可以。上部夹紧组件采用大行程液压系统。内置压力传感器可自动检测叠层顶部,并施加预设的夹紧力,从而即时适应不同的叠层高度。
问:在关键的90°垂直走纸过程中,是什么防止了油性片材发生侧向滑动?答:油性片材的摩擦阻力很小。我们通过计算低摩擦系数(µ = 0.08)下的动态剪切载荷来克服这一问题。高刚度箱形压板可防止中心弯曲,从而保持片材表面均匀受力。
问:这套设备可以集成到自动化分切或落料生产线中吗?答:可以。我们常规提供配备动力辊或链式压板、自动进/出料定位装置以及现场总线接口(Profisafe、以太网/IP)的自动化变频器,以便与生产线PLC架构连接。
问:驱动装置如何处理重心不平衡的情况?答:变频驱动装置采用主动式动态制动电阻器,在非对称有效载荷摆动过上止点时保持平稳扭矩,防止电机超速或机械运动不平稳。
报价和工程方案的后续步骤
- 提交您的技术栈概况: 请将您所需的最大捆扎长度、宽度、高度和总吨位通过电子邮件发送至 info@fhopepack.com.
- 审阅初步布局: 我们的应用工程团队将配置 C 型框架喉部尺寸、耳轴底座和液压动力单元 (HPU)。
- 24小时内收到正式提案: 我们会提供详细的报价单、基础要求以及 2D/3D 总装概念图供您审核。
相关阅读
来源
- ISO 12100:2010 机械安全——基本概念、设计通用原则
- IN 415-10:2014 包装机械安全——一般要求
- IN 60204-1:2018 机械安全——机械电气设备
- 机械指令 2006/42/EC 协调标准目录
上次审核日期: 2026年10月20日