执行摘要
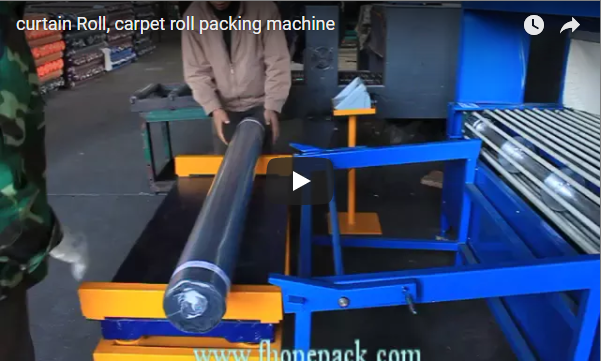
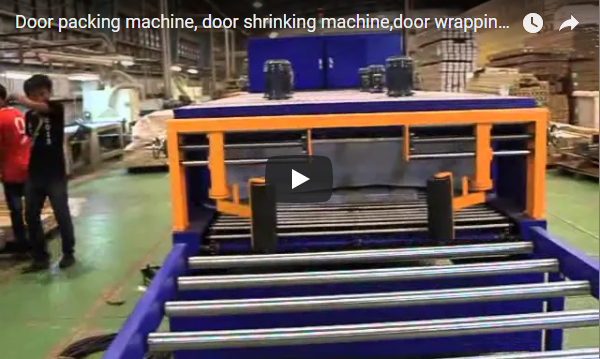
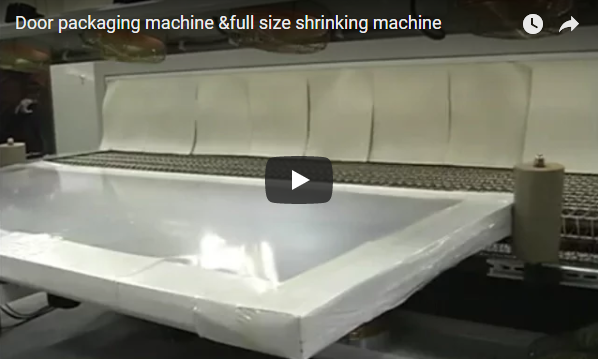
用于地毯卷材的收缩包装机,将每卷地毯用聚乙烯(PE)薄膜包裹,并在热风隧道中紧密收缩。图中所示生产线包括一台封口机(顶部装有薄膜卷筒)、一个封口条和一个入口处设有帘幕的隧道。我们提供的等效解决方案是基于门板封口机打造的封口收缩生产线:PE薄膜厚度为40-100微米,隧道温度为100-220℃,输送速度最高可达8米/分钟。对于每卷地毯,隧道开口和薄膜宽度均根据地毯卷材直径进行调整,具体尺寸将在报价时确认。
一卷蓝色地毯卷材沿滚筒输送机平放,其轴线与输送机行进方向一致。透明薄膜从卷筒上垂下覆盖在地毯卷材上,夹臂将薄膜边缘压紧在卷材下方,封口条将卷材密封。随后,地毯卷材进入封闭的隧道,并以薄膜紧贴卷材表面的状态驶出。控制面板上设有启动、停止按钮和一个带盖的紧急停止按钮。
目录
各个站点及其功能
| 站 | 工作 | 重要的设置 |
|---|---|---|
| 胶片卷轴和导向辊 | 将PE薄膜输送到卷筒上 | 薄膜张力,使纸幅保持平整 |
| 夹臂 | 将胶片边缘在卷筒下方对齐。 | 夹紧高度与辊径的关系 |
| 密封杆 | 焊接和切割薄膜 | 叶片温度由控制器保持恒定。 |
| 收缩隧道 | 热空气使薄膜收缩到卷筒上。 | 温度和传送带速度 |
| 滚筒输送机 | 将卷筒带过每个站点 | 密封机和隧道的速度匹配 |
接缝是如何形成的?薄膜从上方落下覆盖在卷筒上,夹臂将两端边缘夹紧在下方,形成一条沿着卷筒轴线的长接缝。然后,密封条在卷筒两端切割并密封薄膜。
末端悬垂部分在隧道中收缩到卷材表面,形成封闭的包装;在我们的门板生产线上,收缩后边缘也由辊子压紧,使薄膜紧密粘合。
密封条由温控刀片持续加热运行。冷刀片会留下薄弱的接缝,导致隧道开口;热刀片则会烧穿薄膜。
我们的等效解决方案:数据
以下数据来自我们的门板密封收缩生产线。该生产线采用相同的密封机和隧道设计,在设定好卷材的开口尺寸和薄膜宽度后,即可处理卷材。实际运行中,两个部分均以隧道设定的统一速度运行,因此密封部分较高的最高速度是预留的,而非生产线的实际速度。
| 名称 | 密封件 | 收缩部分 |
|---|---|---|
| 输送速度 | 大约 0–12 米/分钟 | 大约 0–8 米/分钟 |
| 电力 | 约5.5千瓦 | 约30千瓦 |
| 隧道尺寸(面板版) | - | 长 2,500 × 宽 1,500 × 高 300 毫米 |
| 温度 | 恒温密封条 | 100 - 220°C |
| 电影 | PE,40–100微米(30–150微米亦可) | 同 |
| 工作台高度 | 约800毫米 | - |
| 压缩空气 | 6–8 kgf/cm² | - |
| 电源供应 | 380 伏,50 赫兹,三相 | 380 伏,50 赫兹,三相 |
| 通过积极争取让商标与其相匹配的域名优先注册来维护 | PLC的 | 带显示屏的温度控制器 |
地毯生产线的最大卷筒直径、卷筒长度、滚筒上的卷筒重量和空气消耗量均在报价时确认。
圆卷隧道开口
面板式隧道高度为 300 毫米,适用于厚度不超过 200 毫米的扁平物料。卷材上方需要留出空间,以便热空气能够到达薄膜顶部。
规则:隧道净高≥卷材直径+气隙。例如,假设气隙为100毫米,则350毫米的卷材至少需要350+100=450毫米的净高,因此不能使用300毫米的面板开口。我们根据最大卷材的尺寸来设计隧道开口和封口机夹持行程。
实例:2米地毯卷
以直径 350 毫米、长度 2,000 毫米、每卷约 40 公斤的地毯卷为例。这些是客户提供的示例数据。
| 确保 | 计算 | 成果 |
|---|---|---|
| 传送带间距,500 毫米间隙 | 2,000 + 500 | 2,500 毫米 |
| 每分钟滚动次数,速度为 6 米/分钟 | 6 2.5÷ | 2.4 |
| 每小时卷数,传送带限制 | 2.4×60 | 144 |
| 影片中任何一点在2,500毫米隧道内停留的时间 | 2.5 ÷ 6 × 60 | 25小号 |
| 装机功率 | 5.5 + 30 | 35.5 kW |
结果:传送带以 6 米/分钟的速度运行时,每小时可处理 144 卷,但实际速度通常取决于封口周期,而非传送带速度。假设每卷封口周期为 30 秒(仅为示例),则生产线每小时可包装 3,600 ÷ 30 = 120 卷。如果薄膜在出口处不够紧实,则应降低传送带速度;停留时间越长,薄膜收缩率越高。
选择电影
| 卷重 | 初始薄膜厚度 |
|---|---|
| 轻卷,短程 | 40–60微米 |
| 较重的滚筒,粗暴搬运 | 80–100微米 |
| 特别案例 | 可提供 30–150 微米的粒度。 |
薄膜宽度必须覆盖卷材并留出密封凸缘。对于 350 毫米的卷材,其周长为 π × 350 ≈ 1,100 毫米;两侧各加 50 毫米的凸缘,则薄膜在卷材上的总宽度需要为 1,100 + 2 × 50 = 1,200 毫米。
此宽度仅指圆周宽度。卷筒两端需预留悬垂部分,完全密封包装时,每端悬垂部分约为卷筒直径的一半,因此示例中每卷薄膜长度为 2,000 + 350 = 2,350 毫米。最终薄膜宽度和长度将在报价时确认。
包装缺陷及其原因
| 缺陷 | 可能的原因 | 固定 |
|---|---|---|
| 薄膜松散,皱纹 | 加热不足或停留时间过短 | 提高温度或减慢传送速度 |
| 孔洞或烧穿 | 电影温度太高了。 | 降低温度或使用更厚的薄膜 |
| 隧道中出现缝隙 | 密封杆过冷或过脏 | 检查刀片温度并进行清洁。 |
| 薄膜下的气泡 | 被困空气无法逃脱 | 在薄膜上添加小通风孔 |
| 卷筒末端胶片过紧 | 胶片悬垂过多 | 减少悬垂部分,使两端均匀收缩。 |
选择清单
- 辊筒直径,最小和最大。
- 卷材长度范围。
- 滚动重量。
- 每小时卷数。
- 目前使用的薄膜类型和厚度(如有)。
- 现场电源和压缩空气供应。
安全
我们按照 EN ISO 12100:2010 标准进行风险评估,EN 415-10 标准进行包装机械设计,EN 60204-1 标准进行电气设备设计。高温封口杆、夹臂和高温隧道是主要危险源。夹臂区域的防护罩或围栏、带盖的紧急停止装置以及高温表面上的警告标签均根据具体项目商定,并附有 CE 文件。
工程常见问题解答
问:同一条生产线可以包装板材和地毯卷吗?答:可以,只要隧道开口和夹具行程能够同时满足这两种需求即可。不同产品的设置会有所不同。
问:隧道运行温度是多少?答:温度在 100 至 220 摄氏度之间,根据薄膜厚度和传送速度设定。
问:需要什么电源?答:380伏,50赫兹,三相;其他电压需在报价时确认。
问:每小时能生产多少卷?答:这取决于卷材长度和密封周期;以下示例展示了如何估算。
问:这条生产线需要操作员吗?答:一名操作员负责装载卷材并监控包装质量;自动装载将在报价时确认。
下一步
- 请提供卷材直径、长度、重量和每小时卷数。 发送至 info@fhopepack.com。
- 我们尺寸 隧道开口、薄膜宽度和传送速度。
- 我们在 24 小时内回复 附上方案和报价。
相关阅读
来源
- FHOPE报价:自动门板密封收缩机,2021-09-15(密封件和收缩件数据)
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- 上图所示的地毯卷材密封和收缩线
上次审核日期: 2026年10月19日