优化卷材包装:地毯和窗帘收缩包装机技术指南
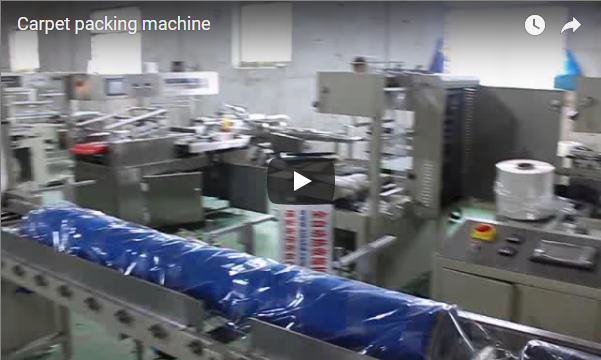
视频演示了卷状货物的典型收缩包装过程。
在储存和运输过程中,保护地毯和窗帘卷等大型笨重物品面临着独特的挑战。这些产品容易受灰尘、潮湿、磨损和散开。收缩包装是一种各行各业都采用的有效解决方案,它使用专门设计用于处理卷状物品尺寸和重量的机器。本指南采用教学方式,深入探讨了使用收缩包装机包装地毯和窗帘卷的技术细节、操作注意事项和优势。
1. 核心技术:卷材收缩包装的工作原理
其基本原理是将卷材包裹在热塑性薄膜中,然后加热。加热使薄膜均匀收缩,包裹住产品,形成紧密的保护层。自动化或半自动化流程的关键步骤通常包括:
- 进给: 卷筒被手动或自动放置在传送带上,确保正确对齐以进入包装区。
- 薄膜分配和密封: 一卷收缩膜被精准分配。根据机器类型(下文将讨论),薄膜要么覆盖在产品上(L型封口机),要么绕在产品上(侧封机或套筒式包装机)。然后,密封装置(例如热线、热刀)切割薄膜,并将边缘熔接在一起,形成一个围绕卷筒的袋子或套筒。
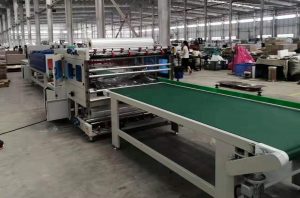
- 热隧道应用: 松散缠绕的卷材穿过加热隧道。受控的热风循环使薄膜紧密收缩,并与卷材形状贴合。隧道温度、气流和传送带速度是关键的可调参数。
- 冷却和出料: 离开隧道后,包装可能会经过冷却区,以帮助薄膜快速凝固,确保在包装卷传送到卸料区进行处理或码垛之前具有持久的表面效果。
2.卷筒包装的主要机器类型
虽然存在各种收缩系统,但某些配置更适合大型圆柱形产品:
- L型封口机: 这些封口机通过三边密封(一个折叠边,两个密封边)形成完全封闭的包装袋。最适合中等容量的应用或完全封闭至关重要的情况。需要操作员或自动化设备在L形密封杆下降之前将产品放入折叠的薄膜内。
- 侧封机: 提供更高的吞吐量。产品在传送带上连续移动。薄膜折叠覆盖在产品上,一侧纵向密封(侧封),随后产品之间进行横向密封。这通常是较长产品或更高速度要求的首选。
- 袖套包装机(捆扎包装机): 这种方法是在产品周围包裹一层薄膜,两端开口(通常称为“牛眼”开口)。虽然这种方法对防尘性能的保护不如其他方法全面,但它使用的薄膜更少,而且对于厚卷产品来说非常耐用,主要用于产品的整体化和防止散开。热缩工艺可以将薄膜套紧紧地固定住。
3.技术规格及选型参数
选择合适的收缩包装机需要仔细考虑几个技术因素:
- 产品尺寸和承重能力:
- 最大卷直径:指定机器必须容纳的最大直径。
- 最大卷长:确保密封面积和隧道宽度足够。
- 最大卷筒重量:传送带、驱动器和机器结构必须能够承受负载。
- 吞吐量要求:
- 每分钟包装数 (PPM) 或每小时包装数 (PPH):定义所需的包装速度以匹配生产产量。侧封机的速度通常比 L 型封口机更快。
- 收缩膜兼容性:
- 薄膜类型:聚乙烯 (PE) 因其强度高、抗穿刺性好,常用于地毯等较重物品。聚烯烃 (POF) 通常用于较轻物品或对清晰度要求较高的物品,但可能不太适合重型、粗糙的卷材。
- 薄膜规格(厚度):以微米或规格为单位。较厚的薄膜(例如 60-100 微米 PE 薄膜)可为重型卷材提供更稳固的保护。
- 薄膜卷宽度和直径:机器必须适应所需的薄膜库存尺寸。
- 密封系统:
- 热刀或热线:热刀系统通常封口更牢固,尤其适用于较厚的PE薄膜。热线系统封口速度更快,但可能需要更频繁地更换。
- 密封条尺寸:必须大于产品横截面。
- 热隧道性能:
- 温度范围:必须达到所选薄膜类型所需的热量(PE 需要的温度比 POF 更高)。
- 气流控制:可调节的气流模式对于圆柱形的均匀收缩至关重要。
- 传送机类型和速度控制:滚筒或带式传送机适用于重型卷筒;变速对于优化收缩质量至关重要。
- 电源和空气要求:
- 电压/相位/电流:确保与设施电源兼容。
- 压缩空气消耗量(PSI/CFM):许多机器使用气动装置来密封杆或执行器。