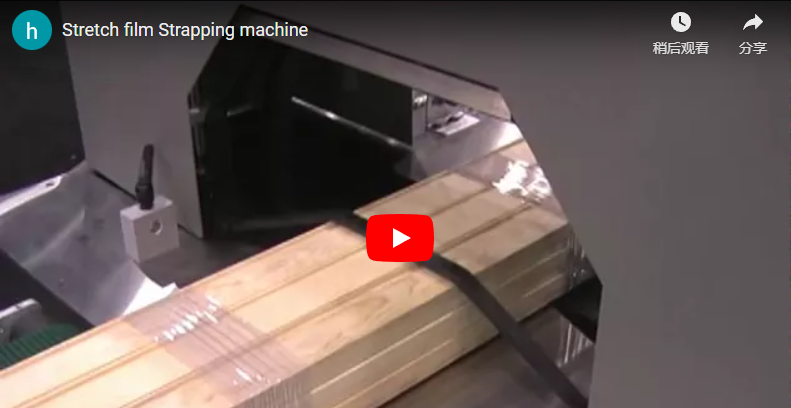
摘要:本案例研究探讨了一家高产量管材挤出工厂的在线包装升级方案,该方案用一台卧式轨道包装机取代了传统的离线包装方式。案例描述了一家生产长度达六米的线性产品的制造商,该制造商希望解决不断上涨的人工成本和质量差异问题。文中指出,主要瓶颈在于挤出速度不匹配和人工包装流程,导致生产线停机和薄膜浪费。
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”托盘缠绕机和自动缠绕机” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️客户背景
这家高产量管材和型材制造商实行三班倒,生产长度达六米的线性产品,主要面向建筑和物流市场。面对不断上涨的劳动力成本和产品质量波动,公司管理层优先考虑升级包装,以保持生产效率的稳定性,同时确保出货包装的密封性。
这家制造商服务于区域基础设施项目和商业分销商。他们的生产线包括PVC挤出和钢管轧制工艺。该工厂运输的货物包含各种长条形物,需要安全包装才能安全运输。在此项目之前,包装部门依赖于位于主生产线下游的半自动工作站。管理团队致力于在保持生产效率稳定的同时,应对不断上涨的劳动力成本和出货质量控制方面的差异。
🏗️挑战
主要瓶颈在于挤出速度不匹配和人工包装流程,这导致生产线频繁停机、薄膜浪费过多以及装载控制不稳定。操作人员难以将批量处理与连续生产同步,造成排队延误和发货准备时间难以预测。
现有的生产流程需要操作员手动将产品从生产传送带转移到独立的包装机上。这种批量处理方式在高峰时段造成了排队现象。操作员难以针对不同直径的产品调整薄膜张力,导致较轻型材包装松散,而较重管材则过度使用薄膜。由于缺乏同步性,包装速度无法可靠地与挤出机的产量相匹配。因此,当上游生产速度超过人工处理能力时,工厂将面临停机风险。
📈 解决方案设计
此次升级将水平轨道式缠绕机直接集成到V型皮带输送机上,实现了自动薄膜切割和PLC控制的速度跟踪,从而能够以高达每分钟25米的速度无缝在线运行。这种配置省去了人工转移步骤,同时还能确保不同直径管道的缠绕模式保持一致。
之所以选择卧式轨道缠绕机,是因为像管道这样的线性物体需要绕产品长度方向旋转,而不是像托盘那样翻转。这种配置使得缠绕机在产品通过时保持静止,或者随着生产线的推进,环形缠绕机也随之旋转。其核心创新在于V型皮带输送接口,该接口能够牢固地抓握圆形和不规则形状的物体,防止打滑。
对于处理温热挤出物的设备,输送带材料的选择至关重要。标准橡胶输送带在高温下会发生降解,导致污染。对于温度高于 40°C 的产品,建议使用耐热硅胶或耐高温聚氨酯输送带。这可以确保长期可靠性,并防止薄膜或产品缺陷。
V型皮带输送机规格
| 参数 | 典型范围/设置 | 简明英语功能 |
|---|---|---|
| 皮带速度 | 5–25 米/分钟(与生产线输出相匹配) | 即使在重载情况下,也能稳定地移动产品而不打滑。 |
| 皮带间距 | 50毫米–200毫米(可调节) | 可适应不同宽度的管道,并防止运输过程中滚动。 |
| V形几何 | 60-90日 | 稳固地托住圆形型材,实现稳定的居中。 |
控制系统说明:PLC(可编程逻辑控制器)作为机器的中央控制系统,存储预设配方并自动协调电机运动。伺服同步确保缠绕环以与传送带速度精确匹配的比例旋转,防止薄膜在输送过程中出现堆积或拉伸。张力控制采用可调节的机械制动器,在保持缠绕紧度的同时,避免压坏易损产品;具体设置因型号和产品重量而异。
该轨道环采用伺服电机驱动的垂直薄膜托架,可精确控制螺旋缠绕模式,并根据产品重量调整每米缠绕圈数。自动薄膜切割和密封机构无需在每个循环结束时进行人工薄膜处理。咨询建议:如果您的应用涉及户外存储或海运,建议采用热刀密封在薄膜尾部形成防潮密封;而对于干燥的室内配送,机械夹紧即可满足要求。
对于特殊的管道处理要求,可以在我们的在线管道包装线解决方案中查看连续集成的详细规范[ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ]。
🛡️实施
成功部署需要输送机接口的精确机械对准、伺服驱动环同步以及薄膜张力、重叠和切割长度参数的系统校准。这些调整确保了不同产品宽度下的可靠性能,同时最大限度地减少了换班期间操作员的干预。
集成阶段的重点在于三项关键技术调整:机械连接、电子同步和工艺验证。V型皮带输送机直接用螺栓固定在现有生产线的卸料点上。对准公差通常在1毫米到3毫米之间,但具体要求会根据型号和产品重量而有所不同,以防止高速输送过程中出现偏差。
同步模式根据生产模式进行配置。连续挤出生产线受益于“生产线速度跟踪”功能,其中包装环的旋转速度与输送机的速度成正比。间歇式生产线则使用“启停同步”功能进行批量生产。PLC 系统存储不同产品类型的配方,操作员可以通过人机界面 (HMI) 切换参数,无需手动重新校准。
包装同步和胶片参数
| 参数 | 典型设置/范围 | 简明英语功能 |
|---|---|---|
| 环旋转 | 0–50 转/分(可调) | 控制薄膜缠绕产品长度的速度。 |
| 薄膜张力 | 30N–150N(典型行业范围) | 能将包裹物紧紧固定住,而不会压扁管道;具体情况因型号和产品重量而异。 |
| 重叠控制 | 30%–70%(因应用而异) | 决定薄膜重叠的程度,以增加强度或节省成本。 |
| 切割长度 | ±50mm–150mm 公差(典型值) | 每次循环后都能均匀地修剪多余的薄膜,以防止浪费。 |
现场验证证实,即使在加速阶段,V型皮带系统也能保持产品稳定性。操作人员反映,由于机器能够自主完成装载、包装和卸料,疲劳感显著降低。对于需要重型同步的钢棒应用,可采用类似的集成方案;有关处理更高质量负载的信息,请参阅我们的自动钢棒包装线详情[ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ]。
🔗另请参阅:[相关设备]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ 结果数据
安装后的运行结果表明,人工搬运工作量显著减少,所有负载高度下均能提供一致的约束力,并且能够以每分钟25米的速度稳定运行,不会出现薄膜破损或产品损坏。这些成果直接解决了之前存在的产能瓶颈问题。
此次升级将包装工作流程从劳动密集型的瓶颈环节转变为生产流程的精简延伸。运营第一季度取得以下成果:
-
劳动效率:取消了人工装卸作业,每班减少了两名包装人员。
-
产能稳定性:由于包装不再限制挤出速度,生产线速度得以有效提升。系统能够以 25 米/分钟的速度稳定运行,未出现堵塞或薄膜张力损失。
-
质量改进:包装力差异显著降低。统一的包装方式消除了客户对运输过程中货物松散的投诉。
-
薄膜使用:与手动设置相比,自动切割优化和控制重叠减少了约 10-15% 的薄膜浪费,但实际节省量会根据预拉伸配置和基线效率低下而有所不同。
这些结果表明,在线集成在操作速度和产品质量保证方面都能带来可衡量的收益。
🛠️ 投资回报率分析
财务回报主要来源于劳动力替代和胶片消耗量的优化,通常情况下,每班替代两名操作员的工厂可在十二至十八个月内收回成本。这些预测基于标准的基准工资结构,并考虑了返工成本的降低。
此次升级的财务模型依赖于可量化的成本降低,以抵消水平轨道包装机的资本支出。其主要驱动因素是劳动力套利;取消重复性的人工操作,可以将员工重新部署到更高价值的岗位,或者在人员流动时减少人员需求。
-
节省劳动力:根据典型的工业基准劳动力费率(每装载小时约 28 至 32 美元,三班制作业),取消两个包装岗位可产生可衡量的年度节省。
-
降低薄膜成本:精确的张力控制和自动切割最大限度地减少了过度缠绕。根据初始效率低下程度和预拉伸设置,薄膜节省率通常在 10% 到 20% 之间。
-
避免返工:统一的包装可减少拒收货物和客户索赔,从而保护收入利润率。
采购假设:投资回收期计算应包含安装成本和任何必要的输送机改造费用。请核实供应商关于预拉伸膜节省成本的估算,因为实际性能取决于薄膜质量和产品几何形状。对于高正常运行时间的环境,由于持续的产量保障,投资回报期通常会缩短至 12-18 个月。
购买决策清单
-
产品几何形状:确认线性尺寸;确保长度在包装环间隙内(通常标准长度达 6 米)。
-
热管理:如果产品温度超过 40°C,请指定使用耐热 V 型皮带材料以防止其性能下降。
-
同步需求:确定生产是连续的还是间歇的,以选择合适的 PLC 同步模式。
-
密封方法:对于对湿度敏感的应用,选择热刀密封;对于干燥的储存,机械夹紧可能就足够了。
-
集成空间:确认场地空间允许直接输送机对齐,而无需过多的缓冲要求。
🛡️合规性说明:本设备的设计符合ISO和CE要求。采购前请向制造商核实具体认证信息。
常见问题解答
在此应用中,V型皮带输送机与滚筒输送机有何区别? V型皮带以V字形夹持产品,从而对管道等圆形物体提供卓越的抓握力。滚筒则可能导致圆柱形物体旋转或横向移动,因此需要额外的导向系统。V型皮带在高达25米/分钟的速度下仍能保持正向牵引力,不会打滑。
该系统能否自动处理不同长度的产品?可以。PLC 同步功能会根据物体长度检测传感器的数据调整缠绕次数。较短的物体每个循环缠绕的次数较少,而较长的物体则会触发更长的缠绕模式。无论物体长度如何,薄膜切割都会在每个循环结束时精确进行。
轨道式卷膜机如何防止软塑料管道受损?该系统采用可调节的薄膜张力和可控的重叠率。操作人员可以针对易损的PVC或PE管道设置较低的张力值。V型皮带支撑均匀分散负载重量,防止集中压力导致软质管道在旋转过程中变形。