将自动化捆扎、缠绕和机器人码垛集成到统一的包装作业中,常常会遇到一个共同的物理瓶颈:托盘货物的朝向。下游加工设备通常只接受一种朝向的托盘(例如,为了方便捆扎枪穿刺或转盘居中,托盘只能沿 1,200 毫米的宽度方向放置,而不能沿 800 毫米的长度方向放置)。当包装线依赖手动平衡重式叉车或手动托盘搬运车在输送线之间旋转或移动托盘货物时,就会在原本自动化的工厂中重新引入人工成本、空间拥堵和不可预测的转移延迟。
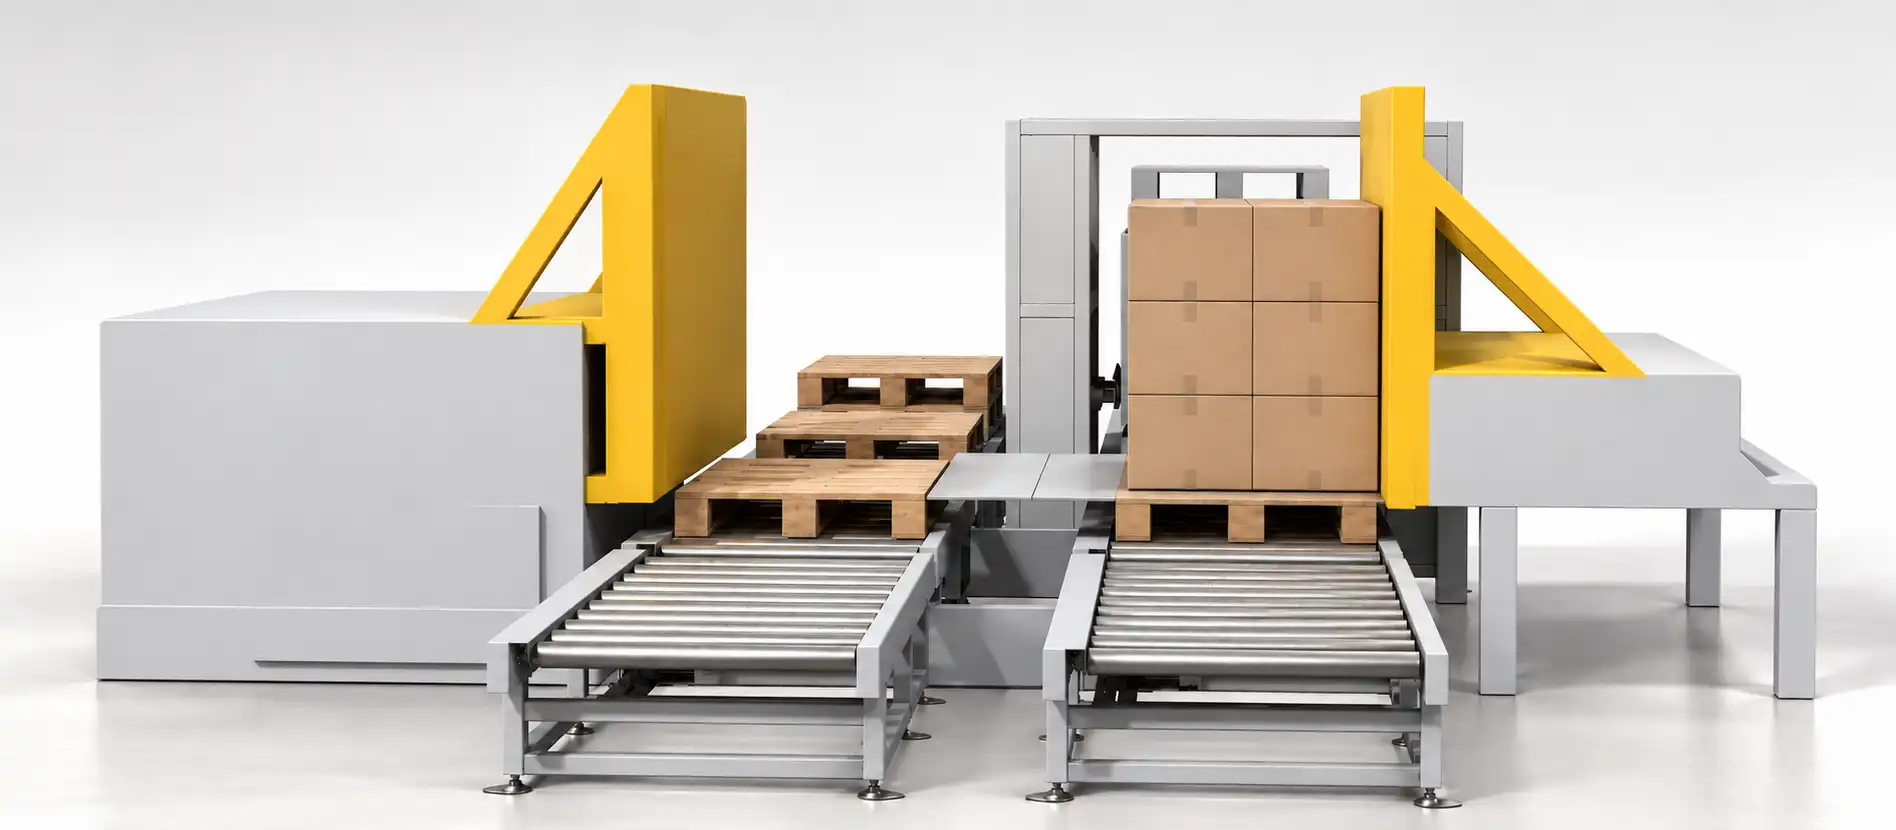
直线式推杆托盘转向单元解决了这一操作缺陷。该单元在一个封闭的安全空间内,通过协调高推力侧推器、精密导向的传送小车和重型90°动力滚筒转盘,无需操作员干预即可自动完成满载托盘的转向。
操作边界说明:本机为自动化托盘重定向和转移站,旨在将货物和托盘作为一个整体组件,改变其方向和输送轴线。它并非托盘交换单元(托盘翻转机或货物转移站);它不会拆卸、分离或交换货物下方的从属托盘。如果您的工厂需要木托盘与塑料托盘之间的卫生交换,则必须集成上游或下游的夹持式托盘翻转机。
执行摘要
推式托盘重新定向单元通过自动转移和旋转托盘货物90度,在输送线之间实现自动化,从而消除了对叉车的依赖。该单元集成了刚性导向推杆小车、移动中间平台和电动转盘。该系统适用于每小时吞吐量高达75个托盘的连续输送线,采用伺服/变频器控制的S曲线加速度曲线,可稳定转移重达1,500公斤的高大、未捆扎或瓦楞纸箱堆,避免倾倒、货物倾斜或占地面积偏移。
1. 运动学架构:推力传递序列的运作方式
在线重定向单元通过布置在传送带传输节点上的三个同步机电子组件运行:
[Upstream Infeed Conveyor]
          │
          ▼  (Load Enters Transfer Bay)
┌───────────────────────────────────────────────┐
│ Unit 1: Heavy-Duty Linear Pusher              │
│ (Rigid backrest pushes pallet + carton load)  │
└───────────────────────┬───────────────────────┘
                        │ Lateral Displacement (Stroke: 1,400 mm)
                        ▼
┌───────────────────────────────────────────────┐
│ Unit 2: Precision Moving Transfer Carriage    │
│ (Dual linear guide rails maintain stack form) │
└───────────────────────┬───────────────────────┘
                        │ Longitudinal Feed
                        ▼
┌───────────────────────────────────────────────┐
│ Unit 3: Powered 90° Roller Turntable          │
│ (Slew-bearing ring rotates load 90 deg)       │
└───────────────────────┬───────────────────────┘
                        │
                        ▼  (Aligned Load Discharged)
[Downstream Outfeed Conveyor / Strapping Station]
单元 1:重型直线推杆
入口推料器由一个固定在地面的门式框架组成,框架内装有一块厚重的结构钢面板,由带齿轮齿条或双链传动的制动电机驱动。与仅接触木托盘底座的推料器(这种推料器容易因纸箱与木板之间的滑动而导致托盘底部纸箱层脱落)不同,该装置配备了一个高高的垂直反作用力靠背。
-
临界加速度阈值:为防止自由堆叠的瓦楞纸箱发生负载移位或立柱倾倒,最大允许推力加速度由堆叠的底高比决定:
a_crit ≤ g × [B / (2 × H)]地点:
g= 重力加速度(9.81 米/秒²)B= 托盘沿推力方向的尺寸(米)H= 重心距传送带平面的总高度(米)
-
运动轮廓:通过变频器 (VFD) 或伺服驱动器控制,采用 S 形斜坡运行。峰值前推速度可达
0.25 m/s加速度上限为0.35 m/s²为了保护散落堆放的货物。回程冲程加速至0.50 m/s尽量减少非生产性返回延迟。
第二单元:移动式转运车
当推料器将托盘从进料线移开后,托盘便会落到中间的动力传送桥上。该结构托架弥合了主线和转向站之间的机械间隙。
- 堆栈完整性保护通过在连续导向面上同时运输木托盘及其有效载荷,该接口避免了标准重力滚筒输送中常见的摩擦波动和不均匀的接缝间隙。
- 导轨对齐硬化钢制侧向导向辊确保零侧向偏斜(角度误差)
< 0.5°),保证托盘进入转盘时与滚轮轴线严格平行。
第三单元:90度电动转盘
转盘采用由准双曲面齿轮电机驱动的回转支承轴承。顶面集成重型电动滚轮(Ø76 mm or Ø89 mm镀锌碳钢,由……驱动 08B 滚子链)。
- 旋转力学:当托盘完全进入并通过逆反射光电眼进行光学确认后,转盘执行受控的 90° 顺时针或逆时针旋转。
- 动态减速:两级接近传感器阵列控制高速旋转(
12°/s),逐渐减速至蠕动速度(2°/s在最后 5° 的行程中,转盘会停止转动,并在速度为零时启动机电弹簧制动器,将转盘锁定在指定位置。±1.5 mm出料输送机中心线对齐情况。
2. 严格的周期时间和吞吐量工程
高速包装生产线不能依赖粗略的循环近似值。产量严格取决于行程运动学、旋转速度以及数字安全/PLC通信握手。
数学循环崩溃
每次负载的总循环时间(T_cycle) 的定义如下:
T_cycle = t_push_extend + t_transfer + t_turntable_turn + t_push_retract + t_plc_handshake
地点:
t_push_extend = (S_push / v_push_fwd) + t_accelt_push_retract = (S_push / v_push_ret) + t_accelt_turntable_turn = (90° / ω_turn) + t_settle
标准工程基准(1,200 毫米 × 1,000 毫米托盘,1,200 公斤负载)
| 序列成分 | 运动学参数 | 修读年限 | 累计时间 |
|---|---|---|---|
| 托盘入口和进料停留时间 | 进料输送机运行速度为 15 米/分钟;PE 传感器消抖 | 4.0小号 | 4.0小号 |
| 推杆前冲 | 行程 S = 1.4 m, v_fwd = 0.25 m/sS形斜坡 |
6.5小号 | 10.5小号 |
| 马车移位至转盘 | 中级旅行 1.2 m at 0.30 m/s |
4.5小号 | 15.0小号 |
| 推杆式高速回弹 | 回程 1.4 m, v_ret = 0.50 m/s (同时发生) |
(3.5 秒)* | 15.0小号 |
| 转盘旋转90° | 旋转90° 15°/s + 缓慢接近和锁定 |
7.5小号 | 22.5小号 |
| 出料排放 | 出料电动辊启动;清空转盘平台 | 5.0小号 | 27.5小号 |
| 转盘 90° 复位 | 卸货后反向转弯回到起始位置 20°/s |
5.5小号 | 33.0小号 |
| 光学和PLC握手 | 与下游封装器(Profinet/EtherNet/IP)进行互锁交换 | 2.0小号 | 35.0小号 |
| 总实际周期时间 | T_cycle 每个负载 |
- | 35.0小号 |
*注:推杆回程与转盘运行并行;因此,其持续时间不会增加关键路径。
- 理论机器额定值:
3,600 s / 35.0 s ≈ 102 pallets/hour - 实际设计生产线额定值(包含 80% 的生产线 OEE 和停留缓冲):
75–80 pallets/hour
3. 对比矩阵:重定向方法选择
选择正确的托盘搬运技术可以避免安装后代价高昂的机器改造:
| 规范标准 | 在线推入式单元 | 双夹持旋转式逆变器 | V形倾斜器/摇篮 |
|---|---|---|---|
| 主要运动目的 | 90° 直线航向重定向 | 180°翻转/托盘交换 | 90°倾斜/卷材和滚筒倾斜 |
| 所需负载夹紧力 | 零 (由底座和推杆墙支撑) | 高(10 kN – 25 kN 液压夹具) |
重力摇篮支撑 |
| 对包装完整性的影响 | 极少;纸箱无挤压 | 轻型/空瓦楞纸箱有被压扁的风险 | 载荷角处的周向应力较高 |
| 吞吐能力 | 每小时 70 – 90 个托盘 | 每小时 30 – 45 个托盘 | 每小时 20 – 35 个托盘 |
| 足迹要求 | 长线性内联积分(≈ 5.5 m × 3.2 m) |
紧凑、深的细胞(≈ 3.8 m × 3.8 m) |
深坑或斜坡式装载单元 |
| 机械复杂性 | 中型(齿轮传动、导轨、变频器) | 高(液压,重型旋转轴颈) | 高位(液压剪式/倾斜油缸) |
| 理想的载荷曲线 | 快速消费品(FMCG)、纸箱 | 玻璃容器,药袋 | 钢卷材、纸卷、线轴 |
4. 布局工程和技术规范
标准工程规范矩阵
| 参数度量 | 标准规格 | 重型选项 |
|---|---|---|
| 最大承重占地面积(长×宽) | 1,200 毫米 × 1,000 毫米(EUR / ISO / GMA) | 1,400毫米×1,300毫米 |
| 最大装载高度(含托盘) | 1,800 毫米 | 2,400 毫米 |
| 负载重量 | 1,500 kg | 2,500 kg |
| 驱动电机(推杆/转盘) | 2.2 kW / 1.5 kW SEW-Eurodrive 斜齿锥齿轮 | 4.0 千瓦/3.0 千瓦(强制风冷) |
| 输送机滚筒顶部 (TOR) 高度 | 450毫米至650毫米(可调节) ±30 mm) |
与现有厂房地面定制匹配 |
| 压缩空气需求 | 0.6 MPa (6 bar),干燥/过滤后 150 Nl/min |
0.6兆帕, 250 Nl/min |
| PLC系统架构 | 西门子 S7-1500 / Allen-Bradley CompactLogix | 工厂规定的标准 |
| 通讯总线 | Profinet RT / EtherNet/IP | Modbus TCP / DeviceNet |
小区占地面积和土建要求
- 地面水平度公差楼板挠度不得超过
3 mm在一个3,000 mm跨度。对于不平整的地面,采用高强度结构钢找平垫板,并用化学锚固件进行固定(M16 × 140 mm) 是必要的。 - 周界围栏(ISO 14120)重型编织金属丝网板(
2,000 mm高,40 mm × 40 mm孔径)位于至少850 mm从任何移动的托架部件到危险区域,应符合危险区域触及距离(ISO 13857)。
5. 工业安全体系和标准合规性
推式输送单元构成了一个自动化工业区,其推杆行程和转盘环上存在严重的剪切和夹持点。安全系统必须符合国际CE认证指令:
- 风险评估:符合 EN ISO 12100:2010.
- 包装机功能安全严格遵守 IN 415-10:2014 (包装机械安全)
- 控制安全可靠性控制电路的设计目的 EN ISO 13849-1 性能等级 d (PLd),类别 3.
- 访问保障:
- 所有维护通道门均配备双通道安全联锁开关(Euchner 或 Pilz),需要主动交换钥匙或 LOTO(锁定/挂牌)才能打开。
- 进料/出料静音安全光幕(4 型,IEC 61496-1),配置有集成静音臂,允许托盘通过,同时在人员越过边界时触发紧急停止。
- 电机驱动安全双通道安全转矩关闭 (STO) 功能直接集成到变频器/伺服驱动器中,可消除驱动转矩。
< 40 ms安全电路中断。
6. 调试前托盘质量检查表
由于推式系统会在托盘下部周边产生水平力矢量,因此托盘的结构完整性对于防止卡料至关重要:
           [ Maximum Overhang: ≤ 20 mm ]
                 ┌────────────────┐
                 │  Carton Stack  │
                 │                │
            ─────┴────────────────┴─────
       ═══╡ ====== [Top Deckboard] ====== ╞═══  Thickness: ≥ 18 mm
          │   [Block]          [Block]    │
       ═══╡ ====== [Bottom Skids]  ====== ╞═══  Gap / Splits: ≤ 35 mm
(No protruding nails / splintered runners)- 托盘结构风格:四向块状托盘或带槽三梁托盘。双向无槽托盘不能在不发生卡滞的情况下横向推过固定输送辊。
- 底板完整性底部滑轨无缺失;裂缝或破损不得超过
35 mm长度方面,缺失的木板会掉落在过渡辊之间。 - 甲板厚度: 最低限度
18 mm木材的标称厚度;塑料托盘必须有连续的周边导轨。 - 紧固件齐平度:钉子不得突出。突出的钉头会划伤滑架导轨,导致机械故障。
- 最大允许悬挑瓦楞纸箱超出托盘外边缘的距离不得超过
20 mm任何一侧。悬垂的货物有可能导致纸箱与侧导轨摩擦撕裂。
7. 常见问题 (FAQ)
问:这台机器与传统的交叉链传送台(弹出式传送台)有何不同?
答:弹出式交叉链输送装置将托盘垂直提升,并改变输送方向90°,但托盘本身不会旋转。托盘相对于世界坐标系的方向保持不变。推式转盘单元将物理负载旋转90°,使前缘从短边(1,000毫米)变为长边(1,200毫米),反之亦然,这对于某些包装机、贴标机或自动化立体仓库(ASRS)来说是必需的。
问:不稳定、高大或轻便的纸箱堆在推压过程中会发生移位吗?
A: 不,前提是推料器的变频器运动曲线配置正确。由于该机器采用高而平坦的靠背来支撑托盘结构和最底层的纸箱,因此剪切力得以分散。此外,PLC 还应用了 S 形曲线的加加速度限制斜坡(a ≤ 0.35 m/s²),使惯性力远小于箱子之间的静摩擦极限。
问:该设备无需调整即可处理塑料托盘、从属托盘或租赁木托盘(CHEP/LPR)吗?
A: 是的。水平推车面是连续的。只要托盘占地面积在规定的范围内(1,200 mm × 1,000 mm 至 1,200 mm × 800 mm),该单元可互换处理木制、塑料或复合材料托盘,无需人工机械重新配置。
问:如果损坏的托盘在运输过程中发生碎片飞溅或卡住,会发生什么情况?
A: 推杆电机驱动装置采用瞬时电子扭矩监测编程。如果机械阻力超过校准限值(> 125% 额定电流持续超过 150 ms),此时驱动装置会立即冻结扭矩,触发无损故障报警,并停止运行。这可以防止推杆臂的结构损坏,并避免压碎产品堆。
8. 项目技术规范请求
如需在48 小时内收到工程集成评估、尺寸总布置图(2D DWG / 3D STEP)和固定价格方案,请将以下操作参数发送至info@fhopepack.com:
- 负载特性:
- 最小和最大载重(公斤):
- 含托盘堆垛高度(毫米):
- 产品包装类型(例如,RSC纸箱、收缩包装捆、桶装、散装无捆扎):
- 托盘规格:
- 托盘尺寸(长×宽×高,单位:毫米):
- 结构(四向欧式模块,GMA 三梁结构,全周塑料):
- 输送线参数:
- 上游输送机类型和滚筒顶部(TOR)高度(毫米):
- 下游输送机类型和辊顶高度(毫米):
- 期望的进料/出料方向(例如,短边先进入 -> 长边先出):
- 生产线产能:
- 目标连续吞吐量(托盘/小时):
- 电气与通信架构:
- 供电电压/频率(例如,400V 50Hz 3相 / 480V 60Hz 3相):
- 现场总线集成协议(Profinet、EtherNet/IP、以太网 TCP/IP):
9. 标准和技术参考资料
- ISO 12100:2010: 机械安全——设计通用原则——风险评估和风险降低. 国际标准化组织
- IN 415-10:2014: 包装机械安全——第 10 部分:一般要求. 欧洲标准化委员会(CEN)
- EN ISO 13849-1:2015: 机械安全——控制系统的安全相关部件——第1部分:设计通用原则. ISO标准目录
- FHOPE 应用工程库: 单元化托盘转移节点的动态稳定性准则(参考:ENG-TR-2026).
技术审查完成日期: 2026年10月27日 |作者: FHOPE工程集成部门